Demandes sur les produits

Connaissances techniques

Actualités/Connaissances techniques

Chargement des derniers articles…

22 Articles

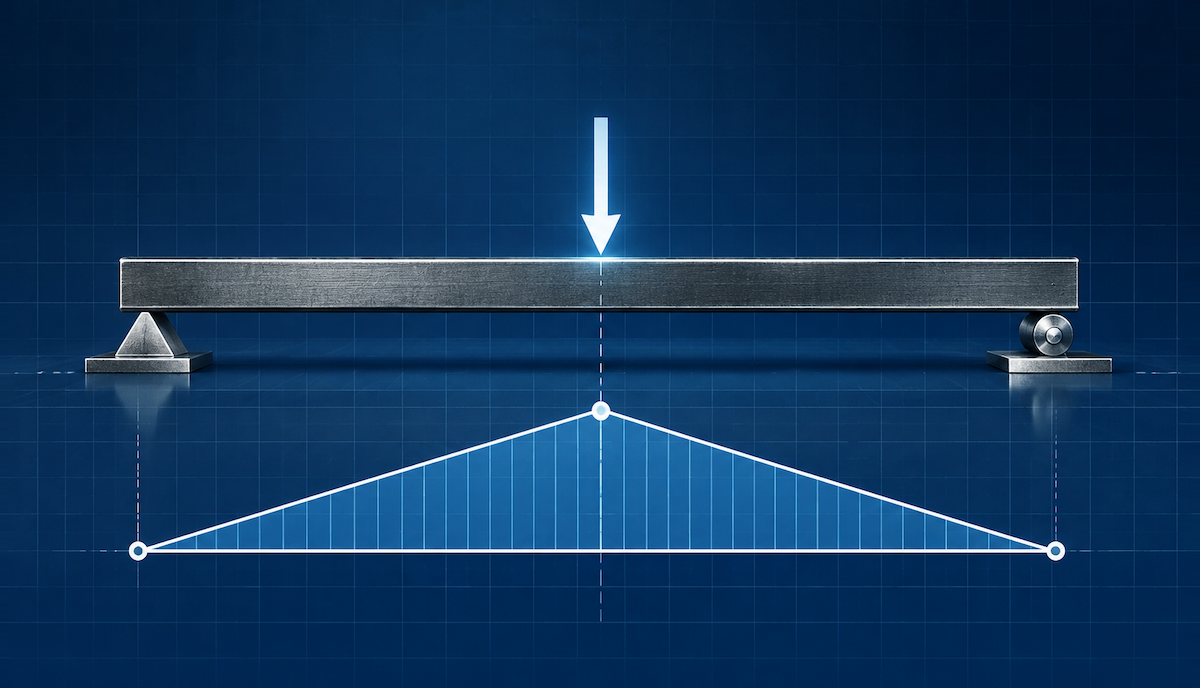
Moment de flexion maximal : formules, exemples de calcul et jugement d’ingénieurConnaissances techniques

Moment de flexion maximal : formules, exemples de calcul et jugement d’ingénieur

Le moment de flexion maximal est l’un des premiers nombres que l’ingénieur cherche — il fixe le plancher pour le dimensionnement des sections, oriente le choix des matériaux et détermine la planification de la capacité machine, et toute décision ultérieure hérite de l’erreur s’il est faux. Ce guide parcourt l’ensemble du cheminement de calcul : ce qu’est mécaniquement un moment de flexion ; le fait que « maximum » renvoie à deux nombres différents ; pourquoi les conditions d’appui et le chargement doivent d’abord être fixés ; quatre étapes pour trouver le pic ; les cinq formules qui couvrent la plupart des cas de calcul manuel, avec deux exemples de calcul complets ; et comment transposer le résultat dans un contrôle de la contrainte de flexion. Il clarifie aussi ce qui est le plus facile à mal utiliser : le moment de première plastification d’une poutre de structure n’est pas une capacité de formage d’une presse plieuse. Les deux tableaux source, toutes les formules et tous les nombres sont conservés tels que publiés.

Lire la suite
Sécurité de la presse plieuse : 12 dangers, protecteurs et exigences OSHAConnaissances techniques

Sécurité de la presse plieuse : 12 dangers, protecteurs et exigences OSHA

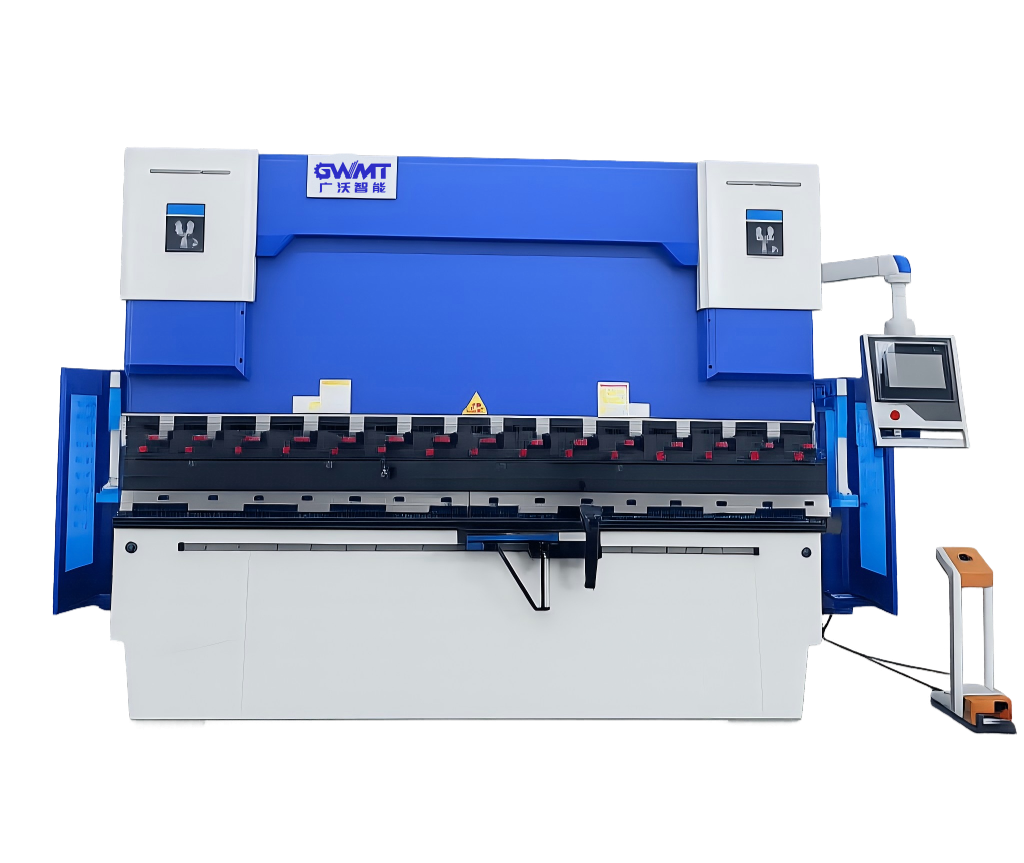
Une presse plieuse peut se refermer avec une force suffisante pour broyer un os en une fraction de seconde, et les mains de l'opérateur ne se trouvent généralement qu'à quelques centimètres de cette zone de fermeture. Sur une presse plieuse, la zone de danger et la zone de travail sont confondues. Ce guide décompose les 12 dangers à l'origine de la plupart des blessures sur presse plieuse, expose les pratiques quotidiennes qui les préviennent, explique le fonctionnement réel des barrages immatériels et de la protection laser, les limites des protecteurs et de la commande bimanuelle, les exigences d'OSHA, d'ANSI, d'EN et d'ISO, et fournit une liste de contrôle que vos opérateurs peuvent appliquer à chaque poste. Les deux tableaux comparatifs et chaque numéro de norme sont conservés tels que publiés.

Lire la suite
L’outillage de presse plieuse pour le pliage en l’air, le pliage en fond de matrice et le pliage par matriçage : un guide completConnaissances techniques

L’outillage de presse plieuse pour le pliage en l’air, le pliage en fond de matrice et le pliage par matriçage : un guide complet

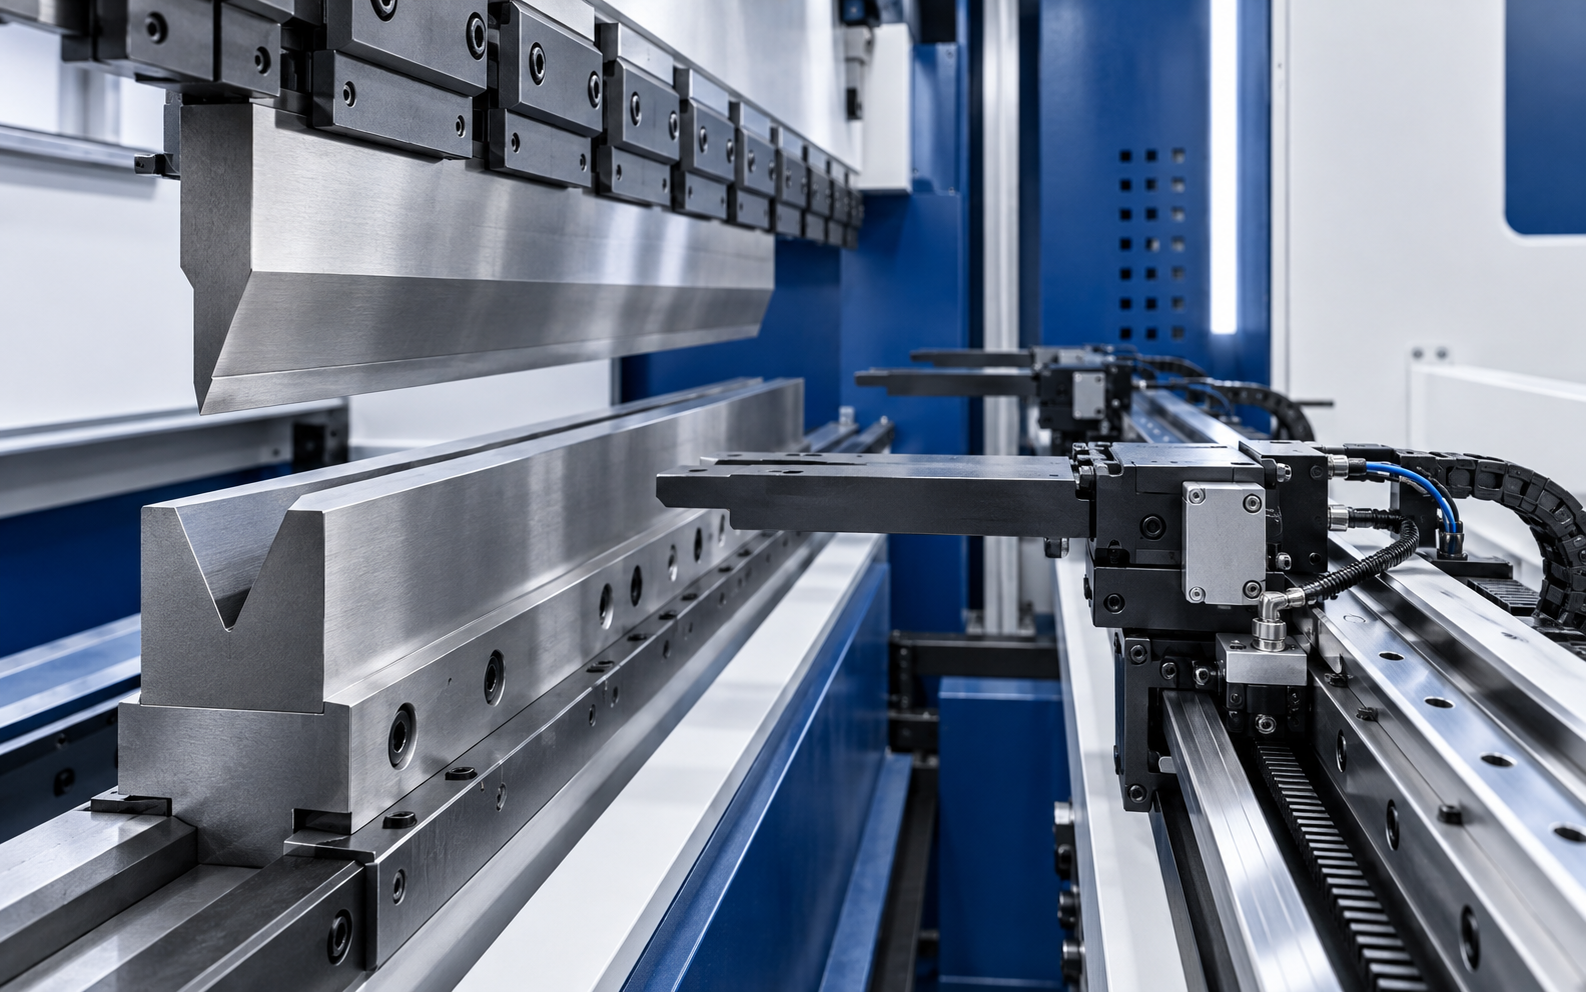
Air bending, bottoming and coining get used interchangeably on the shop floor, but they are three different processes and they need three different sets of tooling. Choose wrongly and the angle drifts, the tooling dies early and the sheet cracks — and none of that is the machine's fault. It starts with mixing up the method. This guide takes the three apart one at a time: how the tooling works in each, what it demands, how to select it, how to manage springback, how the machine type changes the picture, and the five mistakes that cost the most.

Lire la suite
Problèmes de qualité de la découpe laser : corrigez la cause avant d'augmenter la puissanceConnaissances techniques

Problèmes de qualité de la découpe laser : corrigez la cause avant d'augmenter la puissance

Incomplete cuts, bottom dross, a kerf that is too wide, dross on one side only, burned sharp corners and dimensions that drift: all of these happen every day on the shop floor, and the first reaction in most cases is to add power. Cut quality is never decided by a single parameter. It is the combined result of how laser energy is focused, absorbed by the material and cleared by the assist gas, plus how the machine moves, how the part is programmed and how stable the environment is. This guide takes that chain apart into nine variables, each with what to check first, what to check next and why, and keeps the source seven-row troubleshooting table unchanged so you can work back from the symptom instead of guessing at parameters. Nine chapters cover the physical chain a cut follows, the beam and the focus, gas and nozzle, motion and maintenance, programming and environment, and the guide closes with two points about applying the method to a GWMT machine: published figures are reference ranges rather than a rated commitment, and buying a machine and running it well are two different things.

Lire la suite
Comment choisir les lames de cizaille pour les cizailleuses hydrauliques : qualité d'acier, géométrie, commande et coût par coupeConnaissances techniques

Comment choisir les lames de cizaille pour les cizailleuses hydrauliques : qualité d'acier, géométrie, commande et coût par coupe

Un jeu de lames de rechange coûte bien moins cher qu'une nouvelle cizaille, mais le coût d'un mauvais choix de lames est invisible : elles ne cassent pas dès la première coupe, elles laissent grossir les bavures, l'éclatage arrive tôt et une lame tient nettement moins longtemps qu'elle ne le devrait. Beaucoup d'ateliers commandent la même taille nominale que le jeu précédent et finissent par consommer des lames plus vite que la machine ne le mérite. Ce guide décompose la décision en quatre étapes qui doivent être prises dans l'ordre : confirmer quelle lame la machine accepte, décrire la matière et les conditions de production que vous coupez réellement, choisir la qualité d'acier et la géométrie adaptées à ce travail et à la manière dont la lame casse, puis valider par des coupes d'essai plutôt que par jugement. La comparaison des quatre qualités d'acier courantes, 9CrSi, la famille D2/SKD11/Cr12MoV, 6CrW2Si et H13, est reprise telle quelle, avec une liste de contrôle couvrant le plan de la machine, le réglage du jeu de coupe et le coût réel par coupe.

Lire la suite
Vanne proportionnelle de presse plieuse : principe de fonctionnement, synchronisation et diagnostic de pannesConnaissances techniques

Vanne proportionnelle de presse plieuse : principe de fonctionnement, synchronisation et diagnostic de pannes

When the ram runs faster on the left than on the right, nine people out of ten will say the proportional valve has a problem. Get to the machine, open it up, and the valve is usually fine: the fault is somewhere else and only shows up as a synchronisation symptom. This guide takes that control chain apart in ten sections: what the proportional valve actually is, how an electrical signal becomes hydraulic flow step by step, what the valve opening is doing at each of the six phases of a bending cycle, how closed-loop Y1/Y2 synchronization keeps the ram parallel, where the real difference between proportional and servo valves lies, how to locate a fault at the correct system layer before anything is disassembled, the five parameter groups a replacement has to match, and whether the ram is safe once the power is off. All four source tables are kept in directly usable form: the two feedback types, torsion-bar against electro-hydraulic synchronization, proportional against servo valve characteristics, and the first-check order for six symptoms.

Lire la suite
Méthodes de cintrage de la tôle : 11 types de formage, facteurs clés et comment choisirConnaissances techniques

Méthodes de cintrage de la tôle : 11 types de formage, facteurs clés et comment choisir

The same 2 mm sheet steel can become a 90 degree bracket, a U channel, a hemmed sealing edge, a stepped offset, or a continuous curve. What decides which method applies is not habit but the part geometry, material and thickness, tolerance, appearance requirement and batch size. This guide sets out the full range of bending methods: the four basic forming modes of V bending, air bending, bottoming and coining, plus the seven dedicated methods of U bending, folding, wipe bending, roll bending, rotary bending, hemming and offset bending. All three source tables, the eleven-method quick reference, the part-scenario mapping and the machine-per-method table, are kept in directly usable form, together with a set of checks to run before releasing a bending drawing.

Lire la suite
Exploiter une machine de découpe laser : un guide en dix étapesConnaissances techniques

Exploiter une machine de découpe laser : un guide en dix étapes

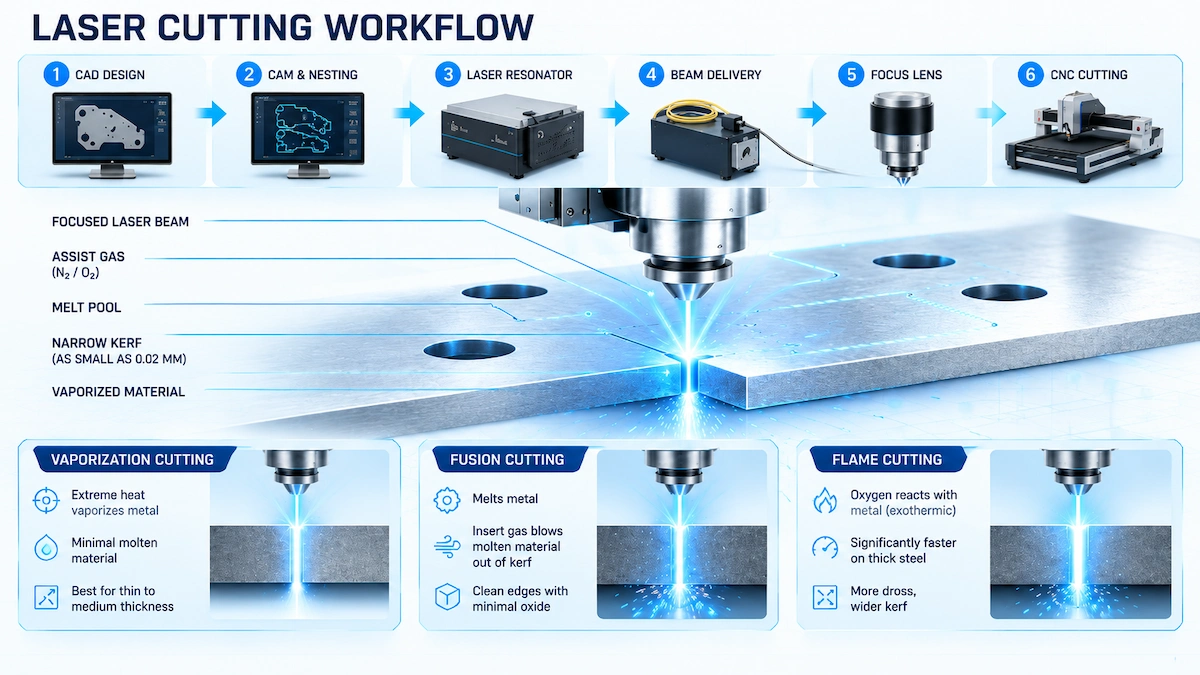
A laser cutting machine can produce thousands of dimensionally identical parts, or it can scrap a full job in its first work order because one startup step was out of order, the focus was off by half a millimetre or the first article was never inspected. This guide breaks the complete operating sequence into ten stages: safety and readiness, startup and homing, CAD/CAM and toolpath, loading and job origin, head calibration, trial cut and first article, production monitoring, troubleshooting, shutdown and routine maintenance. Each stage states what to do first, what to check next, and the conditions that mean you stop and call for service. All three source tables, layer assignment, quick diagnosis and maintenance categories, are kept in directly usable form.

Lire la suite
15 erreurs courantes de presse plieuse : causes, effets et solutionsConnaissances techniques

15 erreurs courantes de presse plieuse : causes, effets et solutions

One shift can turn out thousands of accurate bends and lose them again in minutes because of a few setup mistakes. This guide takes the fifteen most common press brake mistakes apart one by one: what the mistake is, why it happens, what it costs you in parts and money, and exactly how to put it right. From miscalculated tonnage and mismatched tooling to ignored springback, neglected crowning, backgauge drift, CNC programming, first-article inspection, hydraulic warnings and sheet handling, every section stands on its own for quick reference. All four reference tables are kept in directly usable form: material factors, what drives springback, typical springback and overbend values, and the maintenance interval schedule.

Lire la suite
Le guide complet de la presse plieuse : types, principe de fonctionnement, calcul de la force de cintrage et sélectionConnaissances techniques

Le guide complet de la presse plieuse : types, principe de fonctionnement, calcul de la force de cintrage et sélection

A press brake is the machine that puts a straight line into sheet metal, and it is the most flexible machine on the metalworking floor. This guide covers the whole picture in one place: how the five drive types differ, what every part from frame to backgauge actually does, the five steps of a bending cycle, how tonnage is estimated, how to answer the six selection questions, and the daily maintenance and safety baseline. The key specification list, the tonnage formula with its worked example and the quick match guide are given in directly usable form, and every chapter points to the deeper article that covers one topic in full.

Lire la suite
Choisir une matrice en V de presse plieuse sans se tromper : huit étapes, trois exemples chiffrés et dépannageConnaissances techniques

Choisir une matrice en V de presse plieuse sans se tromper : huit étapes, trois exemples chiffrés et dépannage

Whether one opening produces acceptable parts depends on whether you check all eight constraints together. This guide turns V-die selection into an executable workflow: fix the bending method, take the starting range for your material, then verify tonnage, inside radius, minimum flange, springback consistency and surface quality before you settle on a slot width, trial bend and record the result. Three worked examples are included - 3 mm mild steel, 3 mm stainless steel and 2 mm aluminium - together with how to work a four-way die, how to diagnose six typical faults, and how to inspect, maintain and store the tooling.

Lire la suite
Comment choisir une ouverture en V de presse plieuse : un tableau et la règle du 8Connaissances techniques

Comment choisir une ouverture en V de presse plieuse : un tableau et la règle du 8

A V opening is not a groove width you pick by feel: it settles the inside radius, the tonnage your press brake must deliver and the shortest flange you can form, all at once. This guide gives a lookup chart for V openings, the Rule of 8 with its material corrections, the 16 % relationship between opening and radius, the tonnage formula with two safety checks, the 0.77 × V minimum flange rule, a five-step selection workflow and the four mistakes that cost the most time.

Lire la suite