Demandes sur les produits
Toutes les solutions

SOLUTION 02 · presse plieuse CNC

Système de commande CNC de presse plieuse

Correspond à la complexité de la programmation, aux axes contrôlés, au flux de travail de l'opérateur et au transfert d'informations avant de confirmer un système CNC à bras de presse.

PORTÉE DU CONTRÔLE

Un système de commande coordonné commence par la tâche complète de flexion.

Un contrôleur fait partie d'un système connecté : mouvement coulisseau, axes butée arrière, compensation, outillage, programmes partiels et habitudes d'opérateur doivent travailler ensemble. La sélection la plus utile commence à partir de la pièce et du chemin de production, pas seulement un nom de contrôleur.

  • Examen du programme, de l'axe et de l'interface machine
  • Planification des séquences autour de la géométrie réelle des parties
  • Déroulement de la répétition et de la correction
  • Formation, acceptation et transfert contrôlé
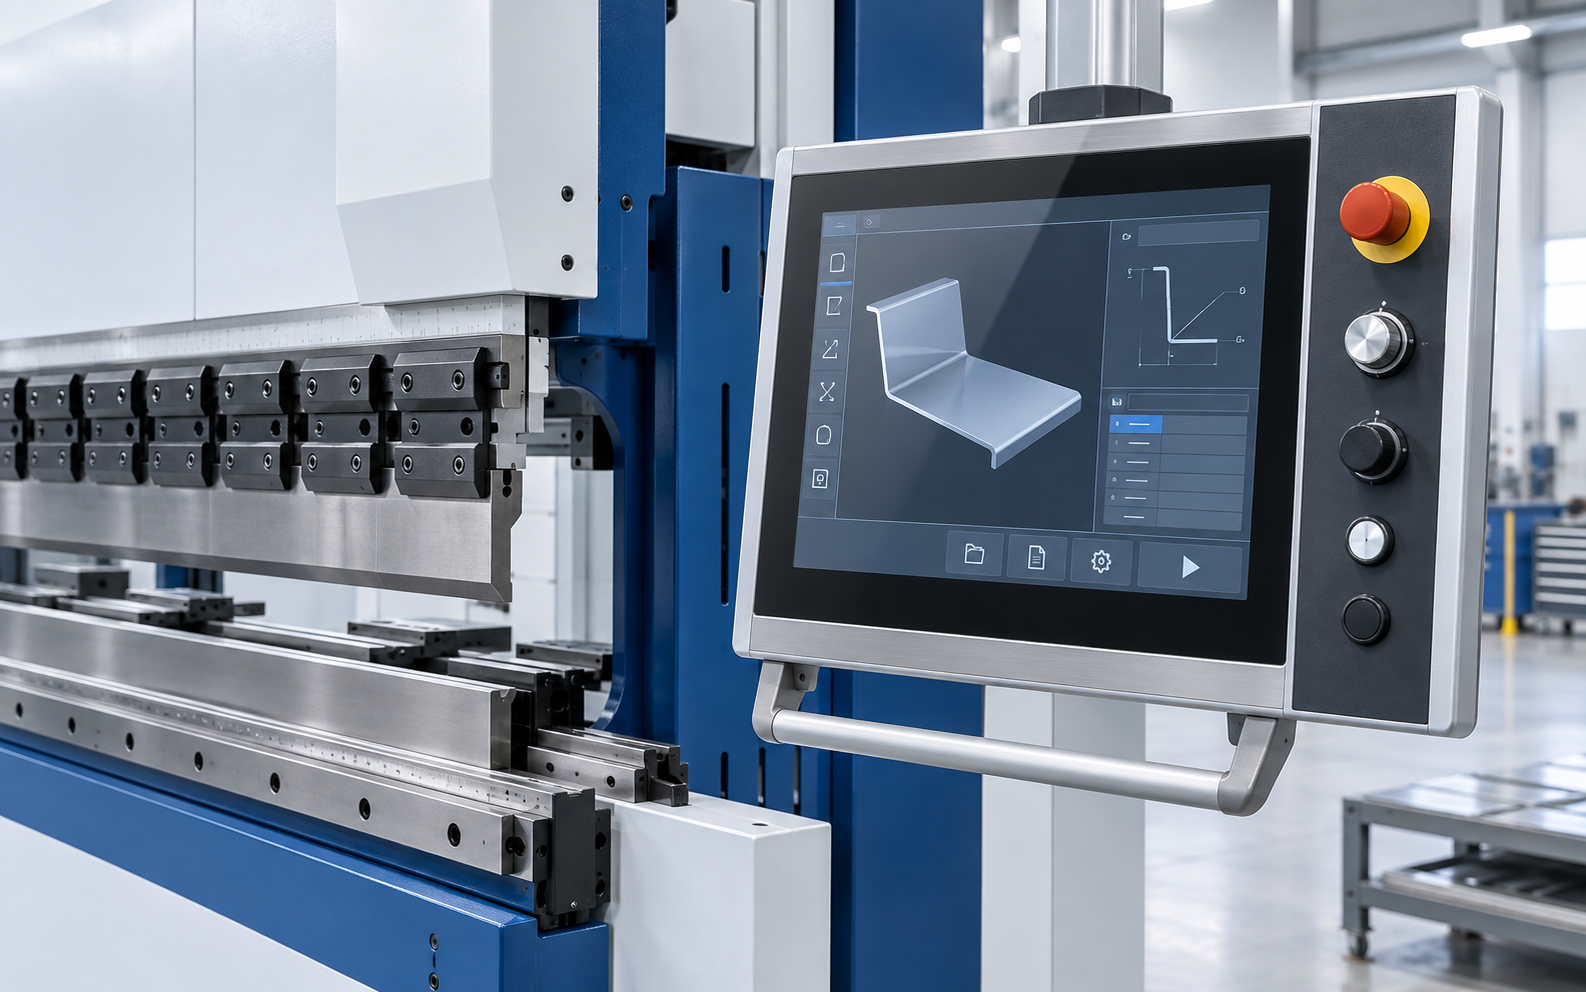
GWMT presse plieuse et détails de contrôle de l'écran tactile
La sélection des commandes est revue avec la machine et l'application configurées.

CONNEXES

Un programme doit connecter la pièce, les axes et l'opérateur.

Le mouvement de la machine, le positionnement des jauges, l'information outillage et les étapes de correction doivent être examinés comme une séquence de fonctionnement. Commencez par des pièces représentatives, puis confirmez les fonctions du contrôleur et du logiciel dans la proposition de la machine.

Explorer les familles de contrôle
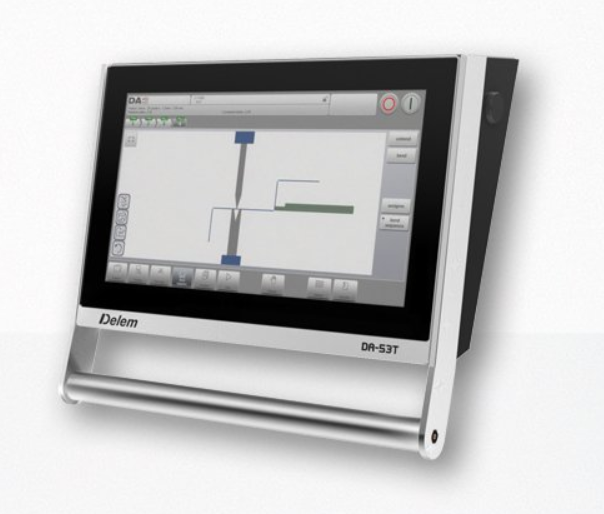
Delem Contrôleur DA-53T à partir d'une référence de frein à pression WPD

CONTRÔLE DE LA FAMILLE

Comparez l'approche opérationnelle avant de choisir le modèle.

Ce sont données indicatives de sélection. La marque de contrôleur finale, le modèle, le logiciel et les interfaces sont confirmés dans la proposition technique GWMT.

Delem CNC panneau de commande monté sur un GWMT presse plieuse

COMMANDE CNC GRAPHIQUE

Programmation graphique pour presses plieuses configuré.

Un paquet Delem peut être revu lorsque les opérateurs ont besoin d'un flux de travail tactile clair pour la flexion répétée, la préparation de pièces graphiques et les fonctions coordonnées de la machine.

Modèles examinés
DA-53TDA-58TDA-66SDA-69S

Portée type de l'examen

  • Préparation de programmes numériques et graphiques
  • Examen des interfaces bombage, axe et entraînement
  • Portée du flux de travail hors ligne confirmée par le progiciel choisi

Confirmer avant la proposition

  • Axes de la machine requis et interfaces valve/drive
  • Workflow de l'opérateur, répétition du travail et transfert du programme
  • Fonctions autorisées et exigences de service local
Discuter de la configuration sélectionnée

CONVERSATION DE LA SÉLECTION

Comparer les familles de contrôleurs dans leur contexte de production.

Entrée de sélectionDelemCybelecESTUNLaimore
Modèles de référenceDA-53T / DA-58T / DA-66S / DA-69SCybTouch 8PS / 12PSE310PS / TP10SMT15 / EL21S
Examen des programmesPréparation de pièces graphiquesRéglage du pliage sur écran tactileParamètres de travail structurésPartie d'entrée dirigée par l'opérateur
Examen de l ' intégration des machinesInterfaces coulisseau, jauge et bombagebutée arrière et processus de correctionInterfaces plate-forme et disqueFonctions de la machine WPA configurées
Réexamen du transfertStockage des programmes et fonctions autoriséesFormation et sauvegarde des donnéesChangement d'emploi répétéFormation des opérateurs et emplois sauvés

Il s'agit d'une comparaison de flux de travail, et non d'une spécification ou d'un graphique entre machines compatibilité. La marque finale, le modèle, les axes, les logiciels et la portée de l'interface sont spécifiques à la proposition.

DÉTAILS DES FAMILLES DE CONTRÔLE

Examiner le contrôleur dans son contexte de machine.

Les images de projet ci-dessous sont des exemples de référence à partir des pages GWMT de frein à pression. Chaque contrôleur est évalué avec la machine, les axes, le logiciel et le flux de production sélectionnés.

01

DELEM CONTRÔLE DE LA FAMILLE

Contrôle graphique pour la référence WPD.

Examinez le DA-53T avec le mouvement coulisseau, le mouvement butée arrière, le bombage et le flux de travail du programme requis par le WPD presse plieuse sélectionné.

Delem Image du système de contrôle DA-53T à partir de la référence du projet WPD

Delem · DA-53T / DA-58T / DA-66S / DA-69S

Examen de la partie graphique et du programme de flexion

Une référence de projet WPD pour la préparation des programmes de virage et la coordination des fonctions de la machine spécifiées dans la proposition.

  • Confirmer les axes contrôlés et les interfaces d'entraînement
  • Examiner les flux de travail des programmes partiels et des corrections
  • Vérifier les options autorisées et la formation des opérateurs
Discuter de ce contrôle
02

CYBELEC CONTRÔLE DE LA FAMILLE

Touchez le flux de travail pour répéter la flexion.

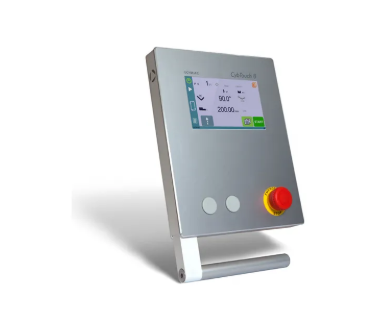
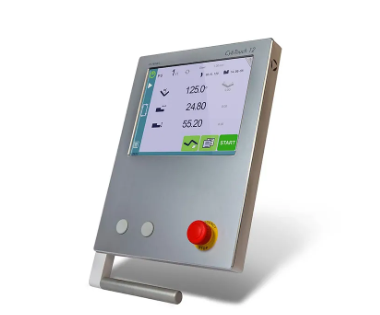
Comparer les références 8PS et 12PS par les étapes réelles du programme, les habitudes de l'opérateur, la portée de l'axe et les interfaces de la machine, et non par la seule taille de l'écran.

Image de référence de la commande CybTouch 8PS

Cybelec · CybTouch 8PS

Configuration tactile compacte

Une référence de contrôle pour discuter de l'entrée de virage quotidienne, la configuration de butée arrière et le travail de répétition sur une machine WPD configurée.

  • Carter la séquence d'entrée de l'opérateur
  • Confirmer les prescriptions concernant l'axe et la correction
  • Vérifier la sauvegarde des données et la portée de la formation
Discuter de ce contrôle
Image de référence de la commande CybTouch 12PS

Cybelec · CybTouch 12PS

Domaine de travail visuel élargi

Examiner le flux de travail tactile plus grand lorsque la visualisation des parties et le transfert des programmes nécessitent plus de contexte à l'écran.

  • Examiner les attentes en matière d'affichage partiel
  • Confirmer les fonctions logicielles approuvées
  • Accepter la méthode de transfert du programme
Discuter de ce contrôle
03

ESTUN CONTRÔLE DE LA FAMILLE

Choix de contrôle axés sur la production.

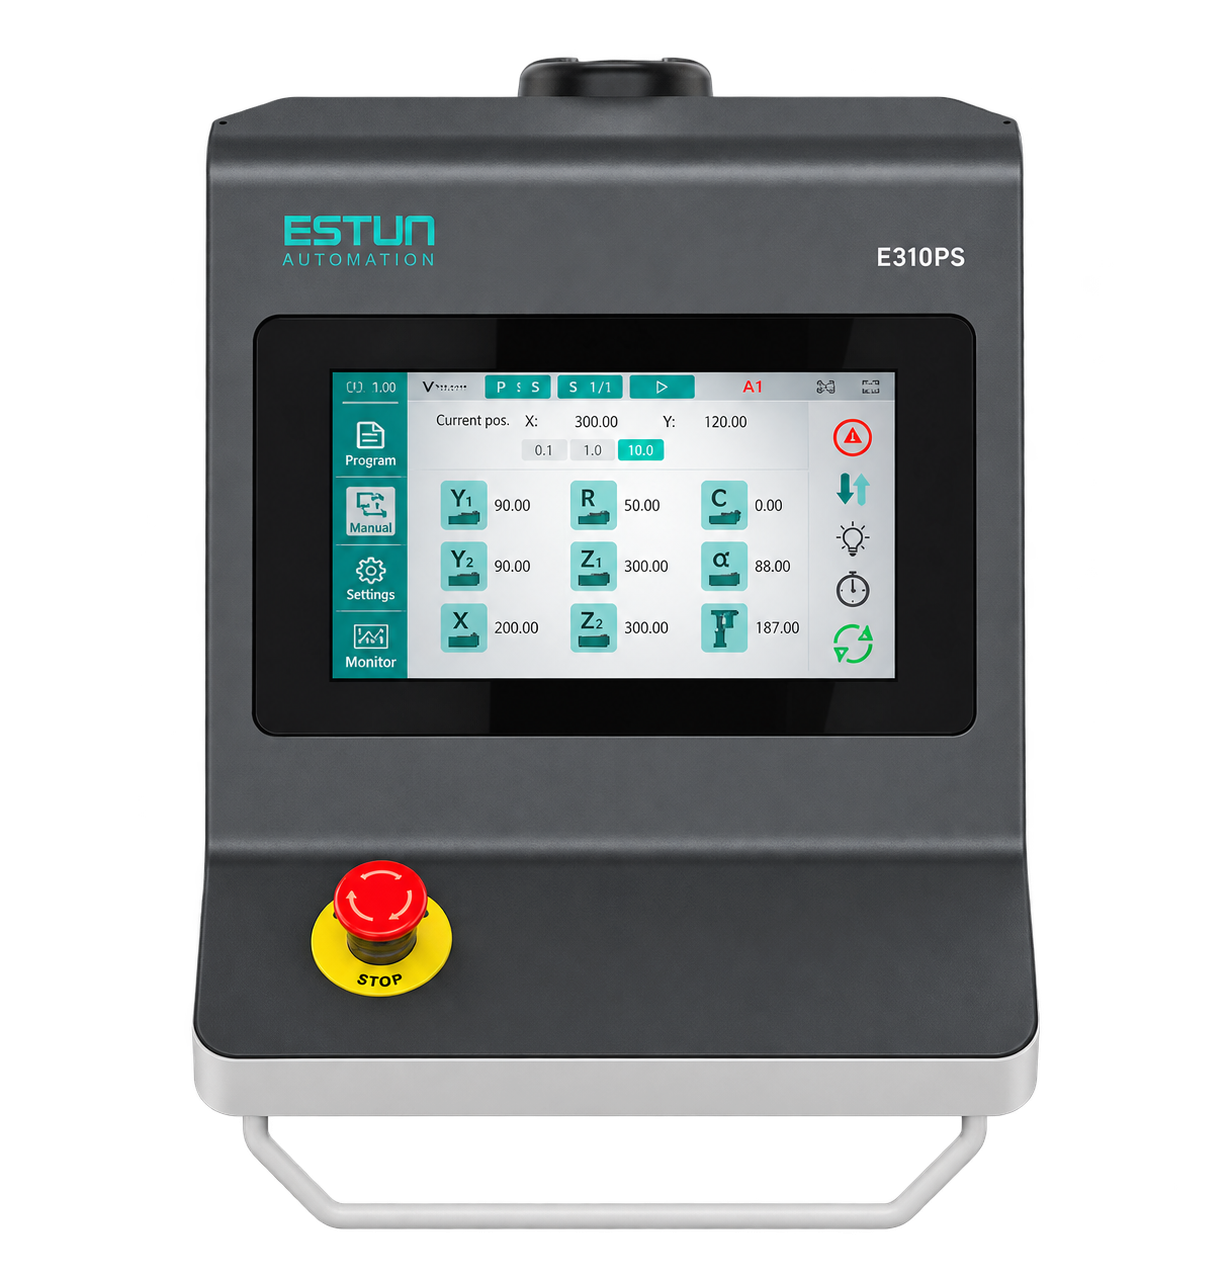
Les images E310PS et TP10S sont des références de projets WC67K. Confirmer la machine sélectionnée, contrôler la portée et activer les fonctions ensemble.

Image de référence du contrôleur ESTUN E310PS

ESTUN · E310PS

Contrôle des paramètres de répétition

Discutez des données de travail, du mouvement des jauges et de la configuration de l'opérateur pour la configuration du frein à pression à barre de torsion choisie.

  • Confirmer la machine et conduire compatibilité
  • Définir les étapes de reproduction
  • Revoir l'acceptation et la formation
Discuter de ce contrôle
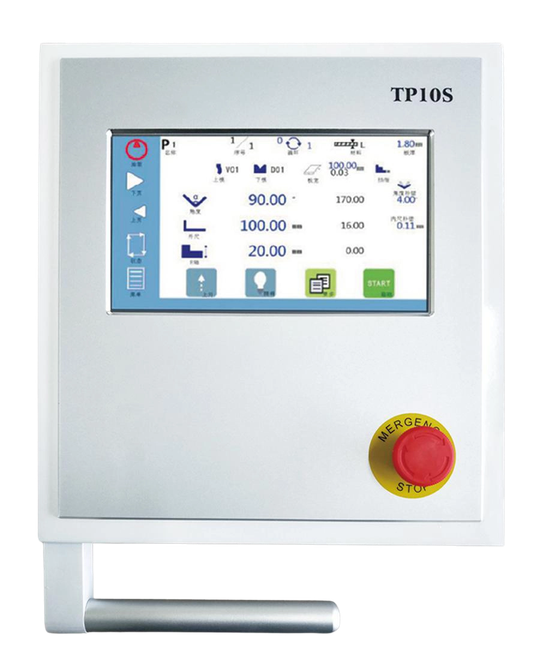
Image de référence du contrôleur TP10S

ESTUN · TP10S

Workflow de flexion de l'écran tactile

Utilisez l'image du contrôleur WC67K approuvé pour examiner le flux de travail de l'écran, séquence de pliage et l'interface de contrôle finale.

  • Vérifiez le flux de travail et les axes de l'écran
  • Examiner l'enregistrement et les corrections du programme
  • Confirmer la portée du logiciel livré
Discuter de ce contrôle
04

LAIMORE CONTRÔLE DE LA FAMILLE

Une interface pratique pour les projets WPA.

MT15 et EL21S sont des références de projets WPA. Leur placement ici prend en charge la sélection des contrôleurs, pas une promesse que l'un ou l'autre est disponible sur chaque presse plieuse.

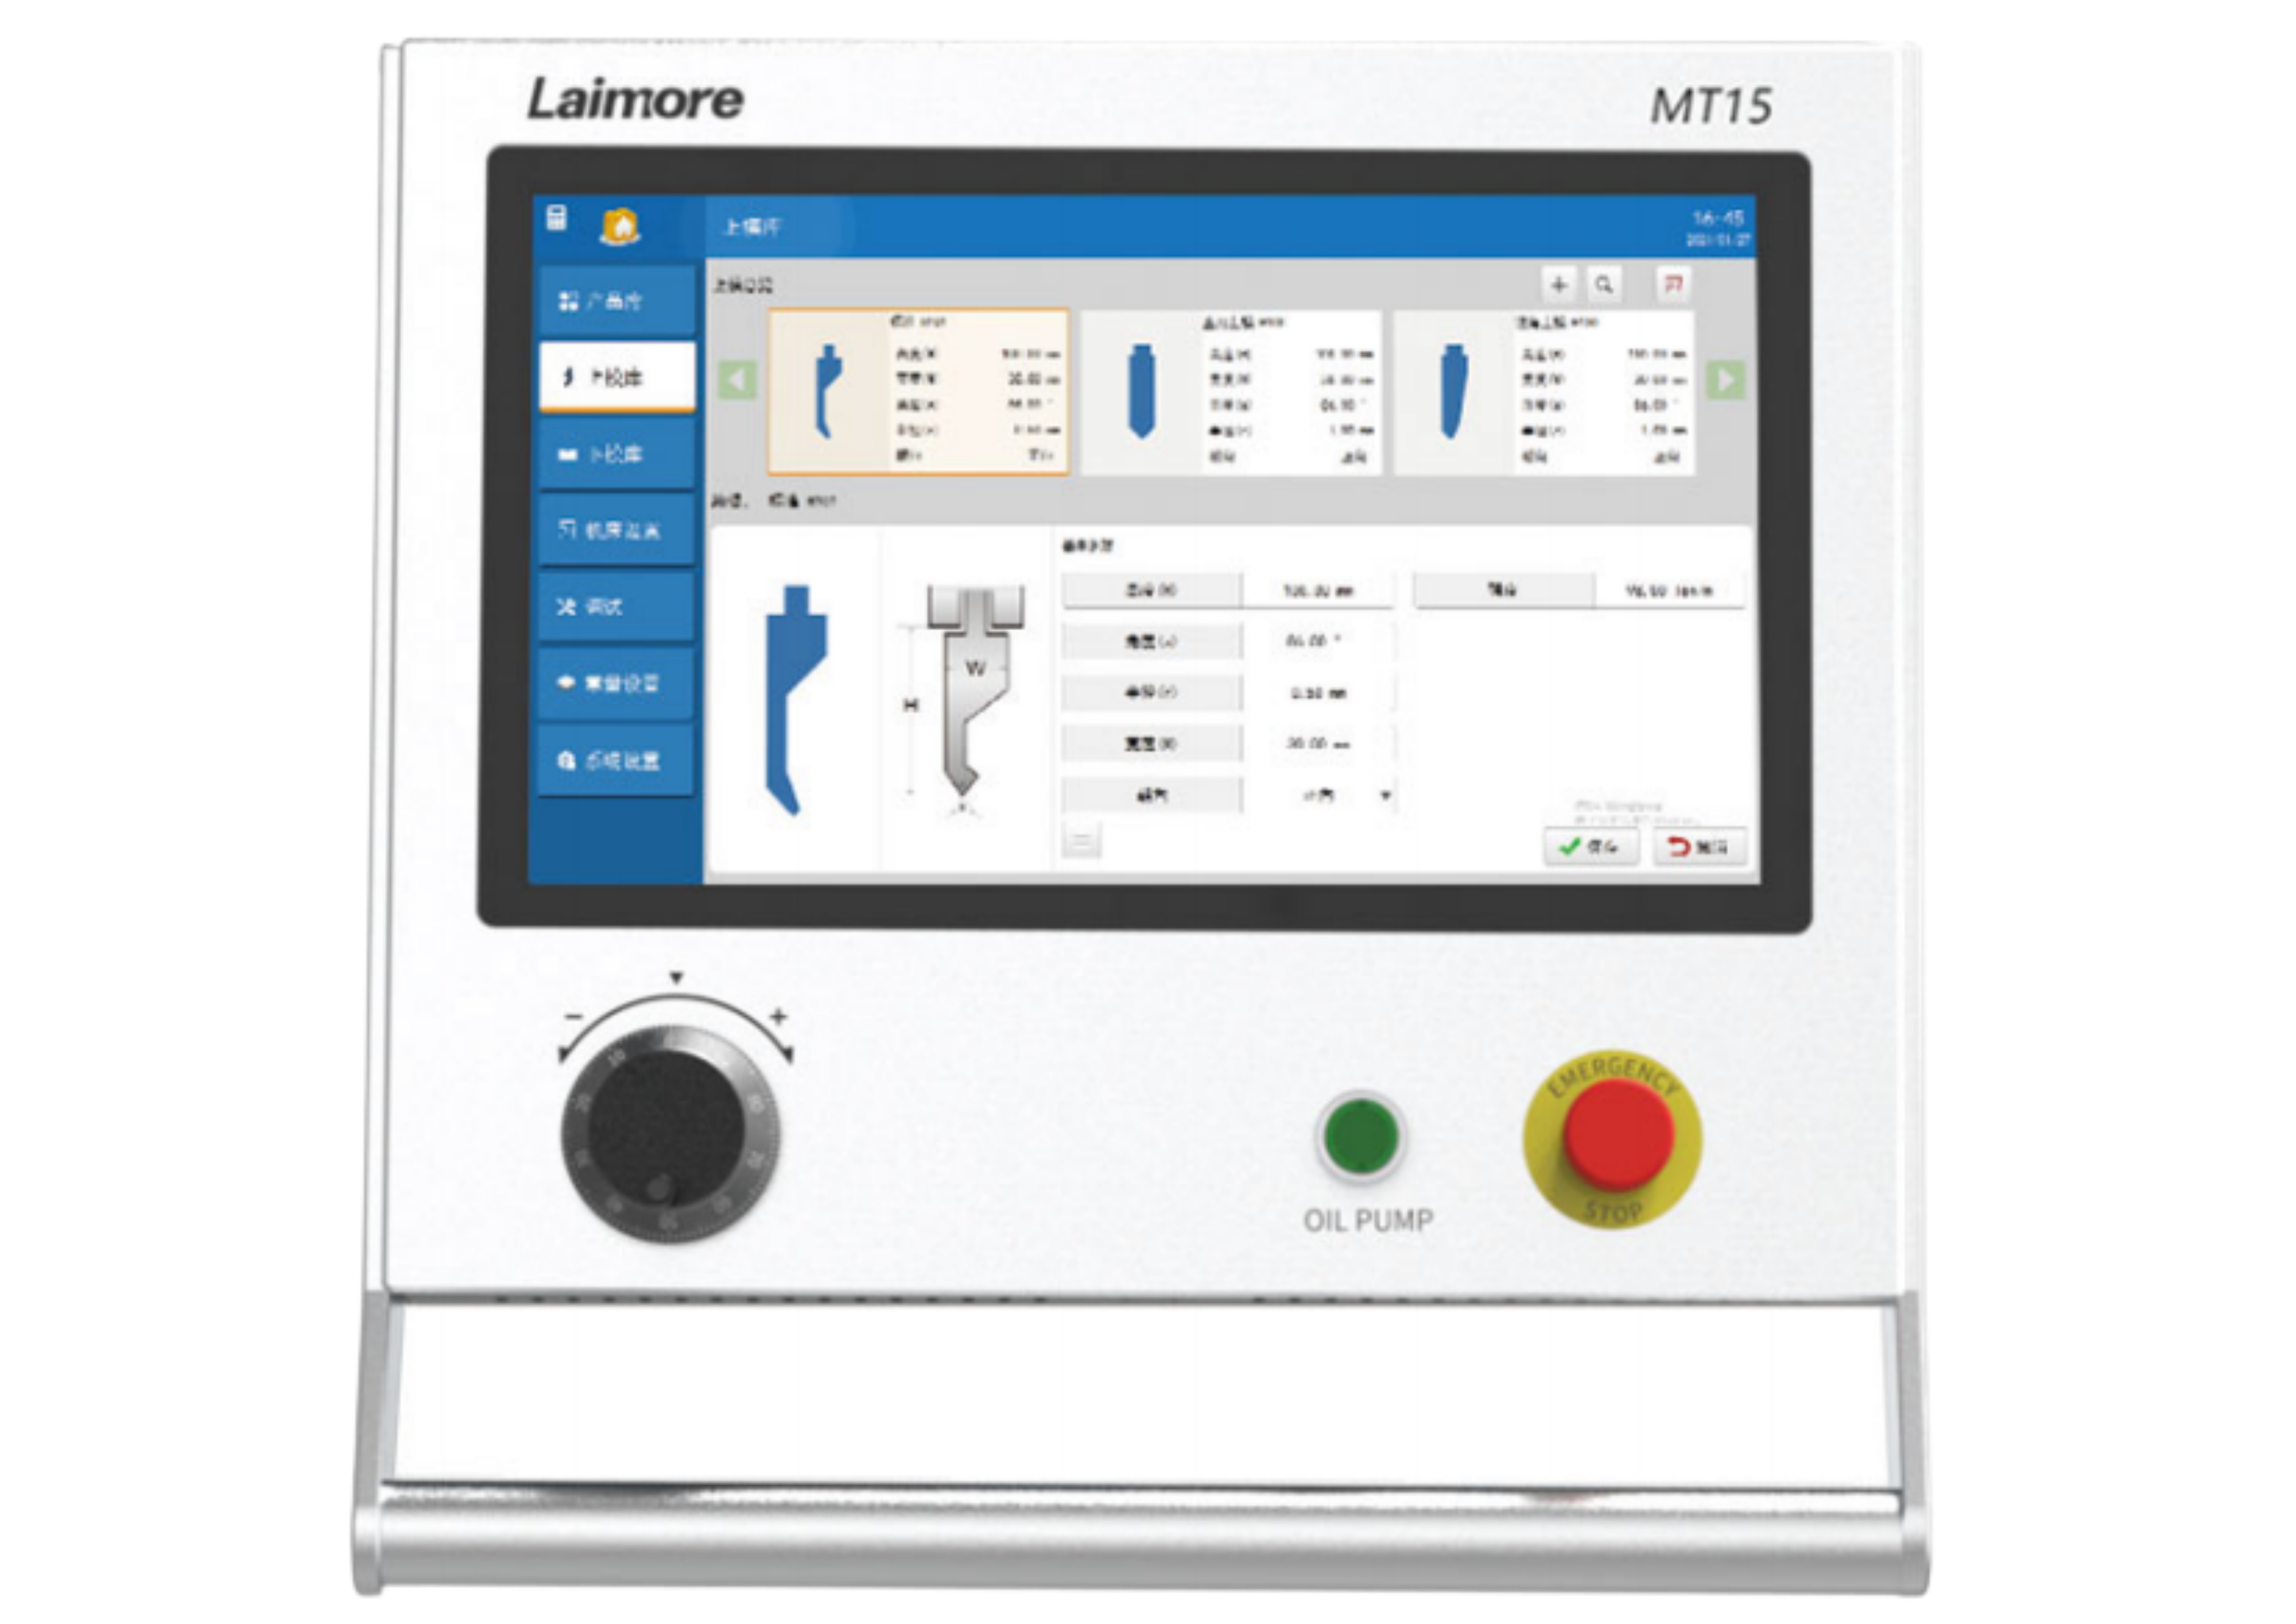
Image de référence du contrôleur Laimore MT15

Laimore · MT15

Configuration visuelle des parties

Examiner le flux de travail de l'écran MT15, la préparation du virage et les étapes de l'opérateur par rapport aux pièces WPA représentatives.

  • Partager les dessins représentatifs des parties
  • Confirmer l'axe machine et le flux de travail d'écran
  • Planifier la formation et le transfert des programmes
Discuter de ce contrôle
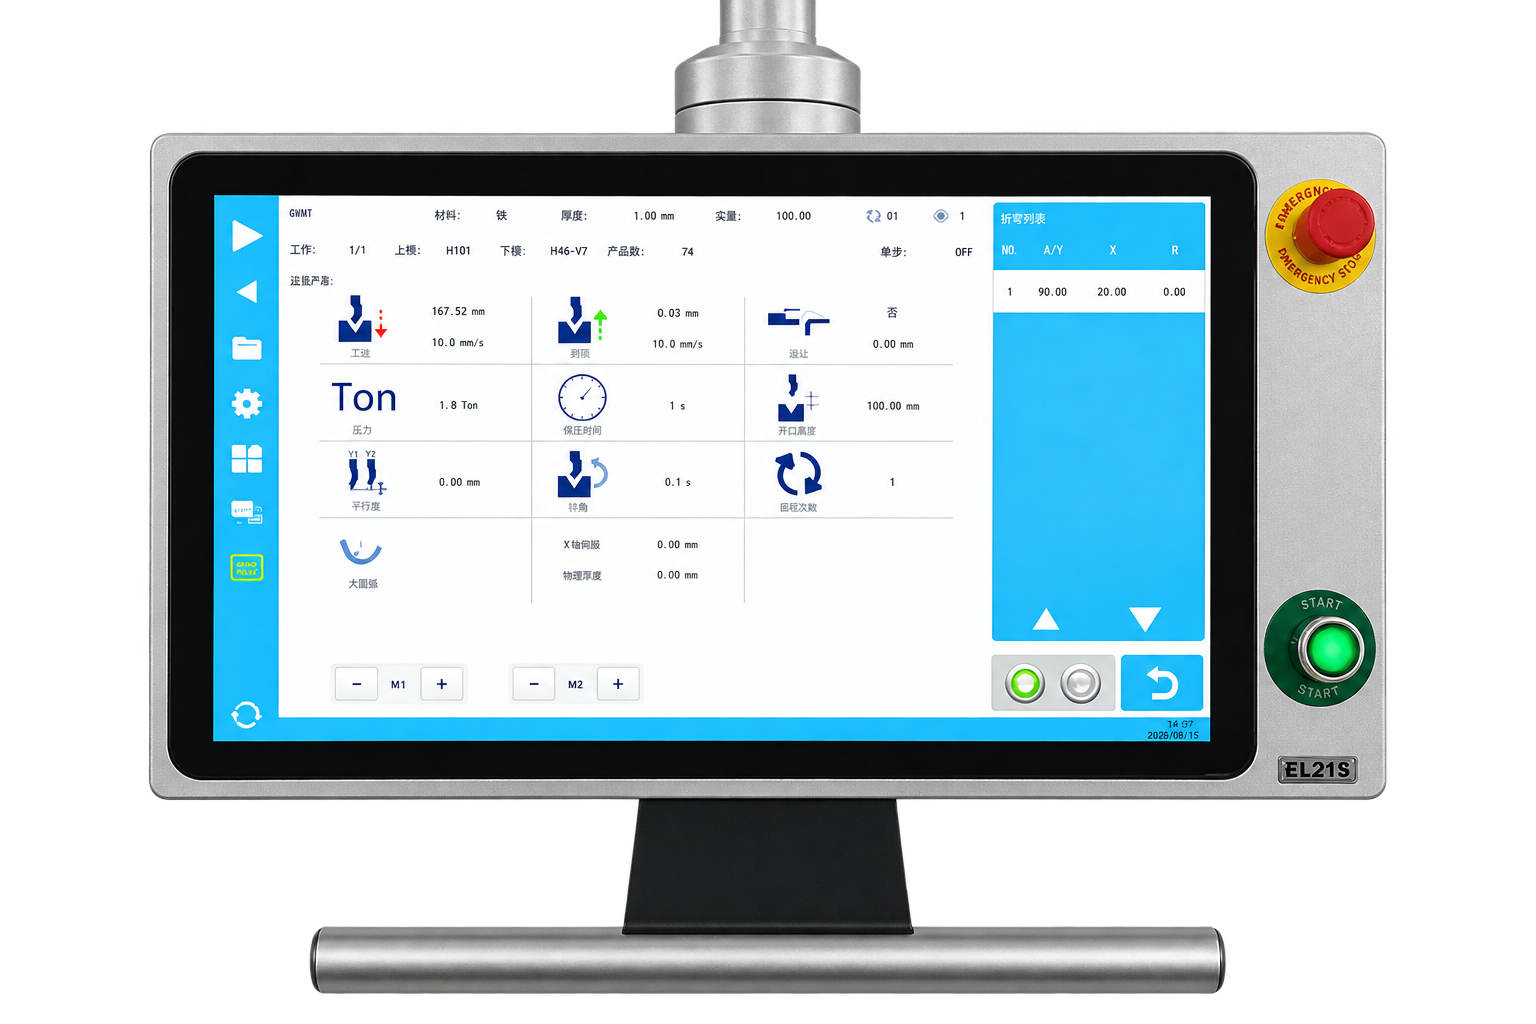
Image de référence du contrôleur Laimore EL21S

Laimore · EL21S

Contrôle de cintrage quotidien

Évaluer la EL21S par rapport à l'entrée de travail requise, répéter le travail et la portée de contrôle proposée pour la plateforme WPA.

  • Examiner les paramètres d'emploi requis
  • Confirmer les interfaces de contrôleur et de machine
  • Enregistrer les fonctions activées finales
Discuter de ce contrôle

INPUTS DE PROJET

Apportez la machine, la pièce et le flux de travail opérationnel dans un seul examen.

Envoyez les informations existantes sur le contrôleur et la machine, les axes requis, les dessins représentatifs, les contraintes outillage et les objectifs de production. GWMT utilisera ces entrées pour préparer une discussion de système de contrôle compatible.

Lancer un examen de contrôle

TOPIC CLUSTER · CNC controls, axes and backgauge systems

Technical guides for this equipment

How control platforms, axis packages and backgauge configurations change what a press brake can produce, and how to specify them.

  1. Types de systèmes de commande CNC : mouvement, boucle de commande et axes
  2. Delem, Cybelec et ESA : comparer les flux de travail
  3. Butée arrière de presse plieuse : types, axes, étalonnage et dépannage
  4. Choisir 3, 4 ou 6 axes selon vos pièces

These guides explain the process and selection logic. Final machine configuration is confirmed in the technical proposal.

Share your part drawing, material grade, thickness range and target output. GWMT will review the configuration against your application.