
Demandes sur les produits
Toutes les solutions

SOLUTION 06 · MODIFICATION DE L'ENHANCEMENT

Système de butée arrière de presse plieuse

Placez chaque virage autour de la pièce. Examiner les déplacements, les doigts, les mouvements contrôlés et la répétabilité comme un système de machine coordonnée.

Explorer les options de positionnement

SYSTÈME DE POSITION

Un positionnement précis commence à la partie de référence.

Le butée arrière aide à localiser la feuille pour chaque virage. Sa configuration utile dépend des dimensions des brides, séquence de pliage, de la manutention des matériaux et de la presse plieuse sélectionnée, et non du nombre d'axes isolément.

Données et contact avec les doigts Voyages et dédouanement Mouvement contrôlé
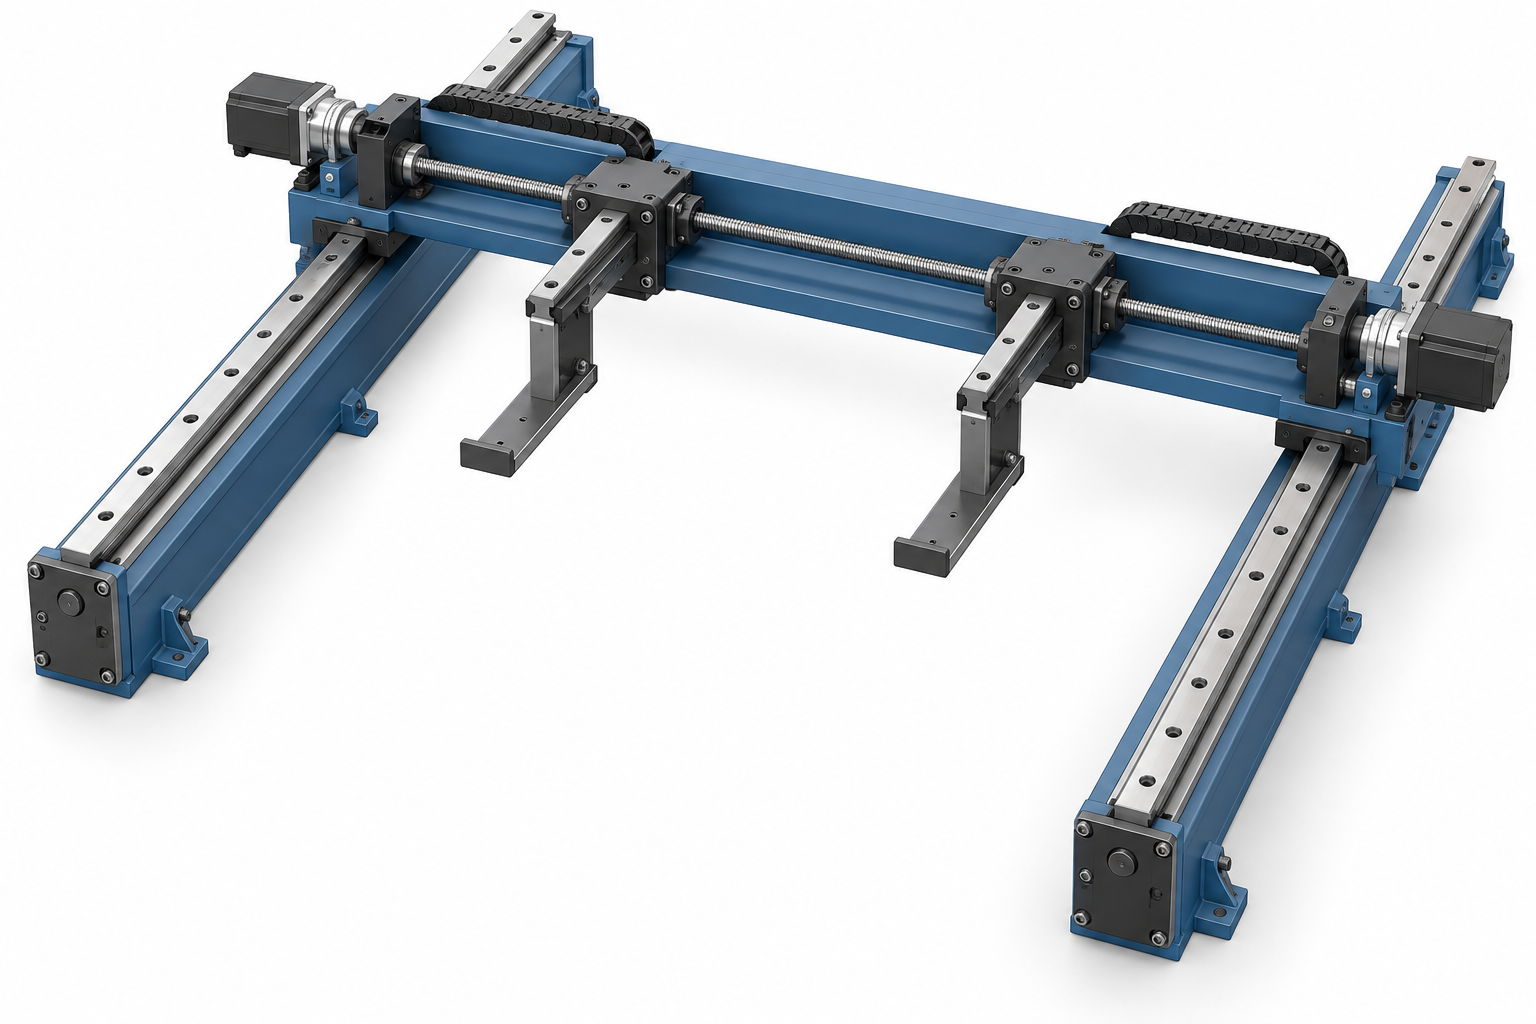
Illustration conceptuelle des rails arrière, des traverses, des entraînements et des deux doigts
Illustration conceptuelle de montage; la disposition réelle de l'équipement doit être confirmée.

EXAMEN DE LA CONFIGURATION

Choisissez mouvement par fonction, pas par le numéro de gros plan.

Ces exemples organisent une discussion technique. Ce ne sont pas des paquets standard ou des capacités confirmées pour chaque presse plieuse.

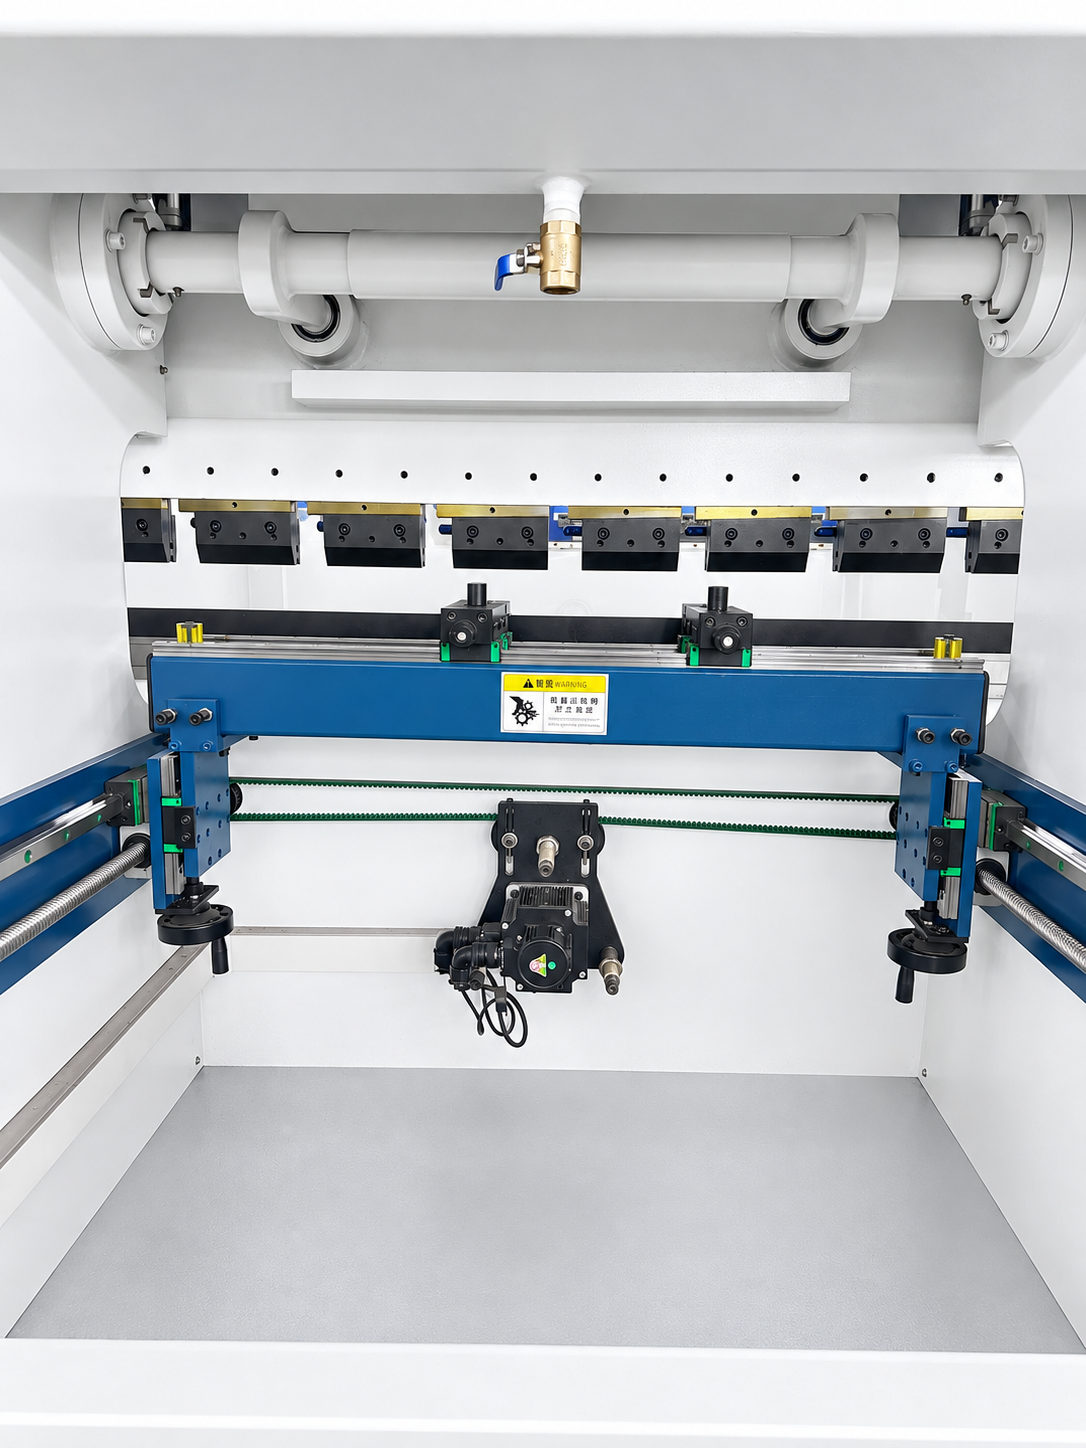
Doigts arrière et rails de guidage presse plieuseRéférence du composant · arrangement final à confirmer
01 POSITIONNELLE

Positionnement de l'axe 2

Examen X + R

Un point de départ pour le réglage de la profondeur répétable et le réglage de la hauteur du doigt de jauge sur un travail de flexion régulier.

  • Confirmer la profondeur minimale et maximale de la bride
  • Vérifiez la hauteur du doigt, la clairance et le support de la pièce
  • Correspondance avec la machine sélectionnée
Discuter de cette configuration
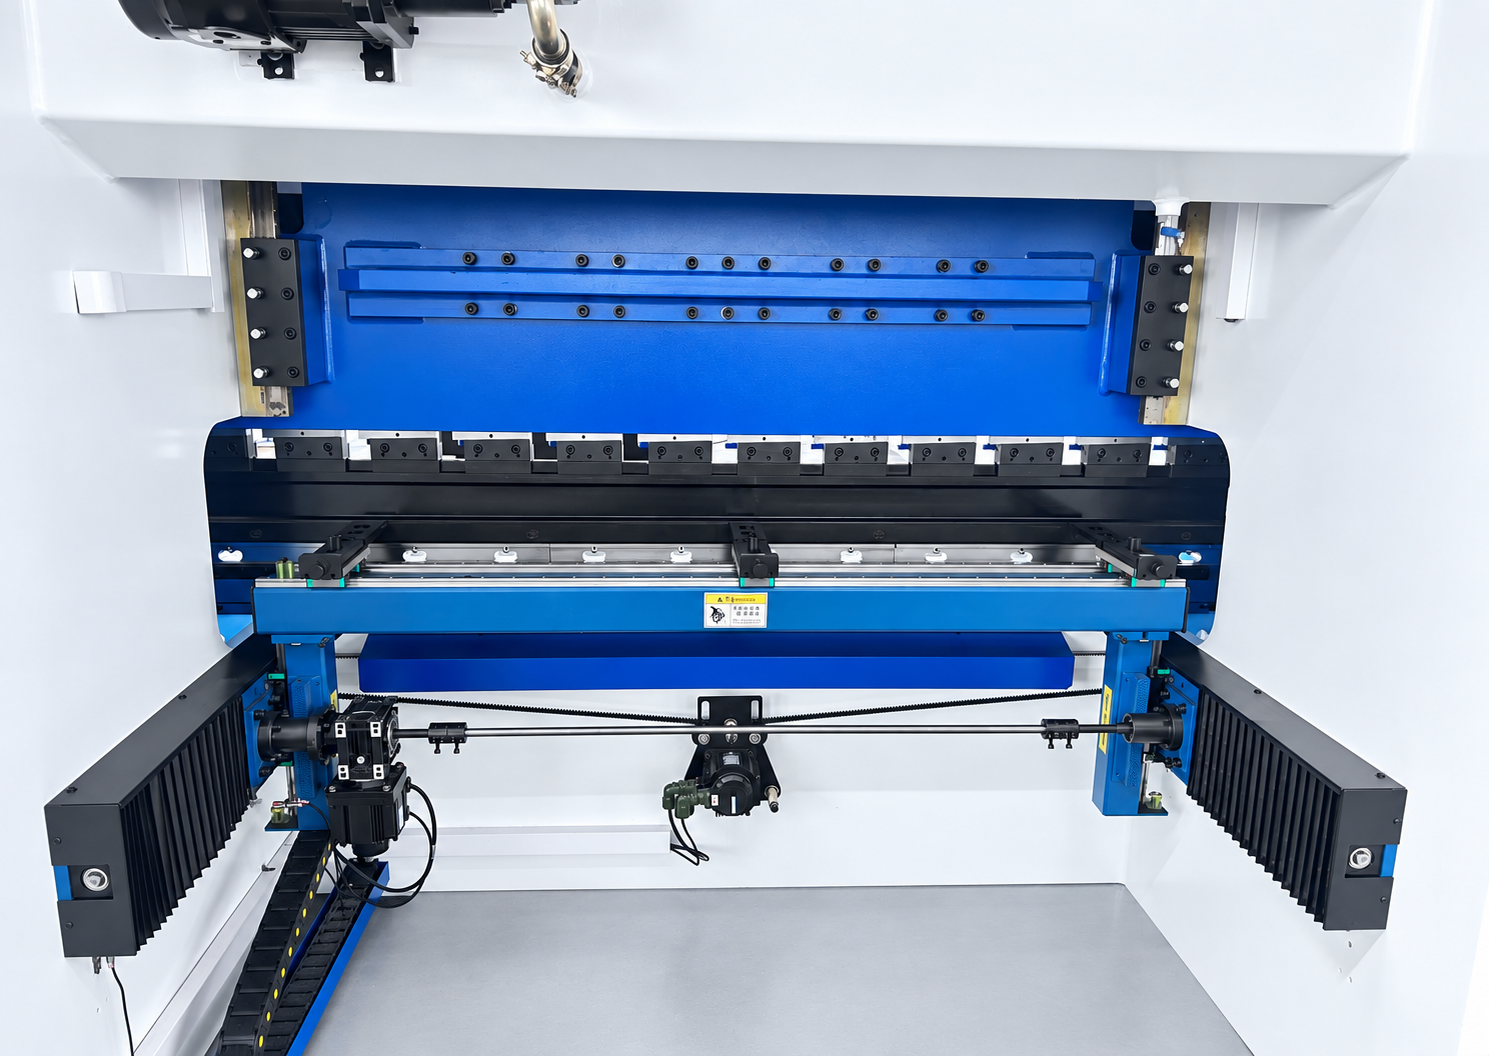
Doigts de jauge arrière montés sur un presse plieuseRéférence du composant · arrangement final à confirmer
02 POSITIONNELLE

Positionnement de l'axe 4

Examen indépendant des mouvements

Examiner les mouvements indépendants supplémentaires lorsque des pièces à pas ou asymétriques nécessitent un positionnement plus souple.

  • Carter les séquence de pliage et les bords de référence
  • Confirmer les mouvements indépendants
  • Examiner l'espacement des doigts et la clairance des collisions
Discuter de cette configuration
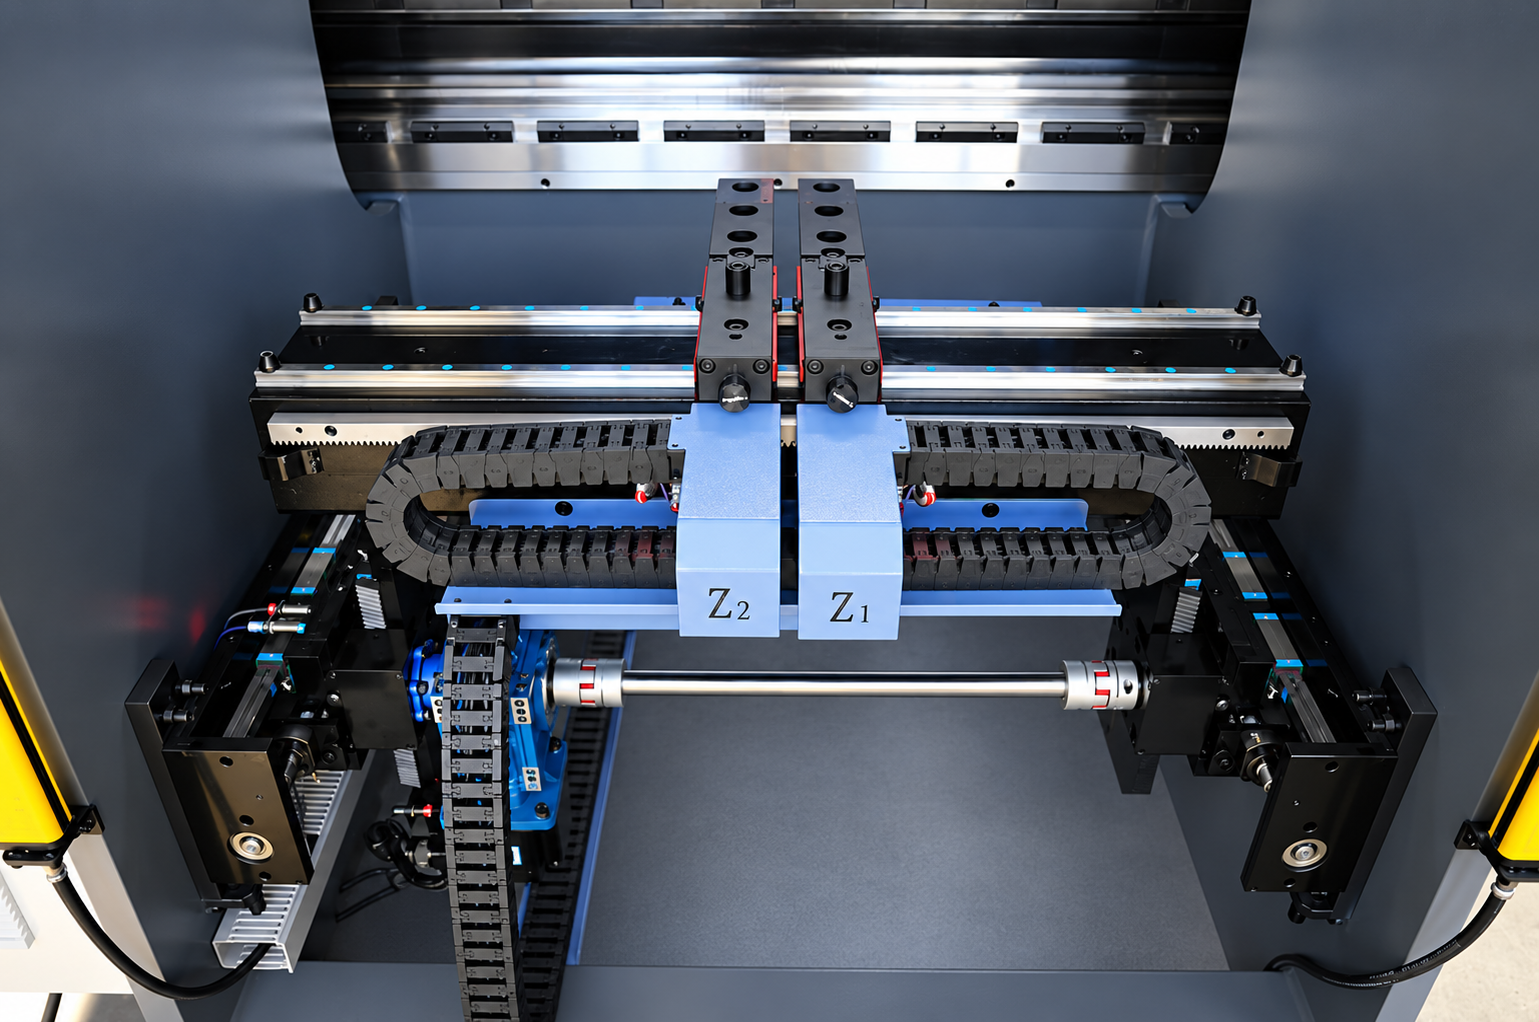
Guide arrière et assemblage d'entraînementRéférence du composant · arrangement final à confirmer
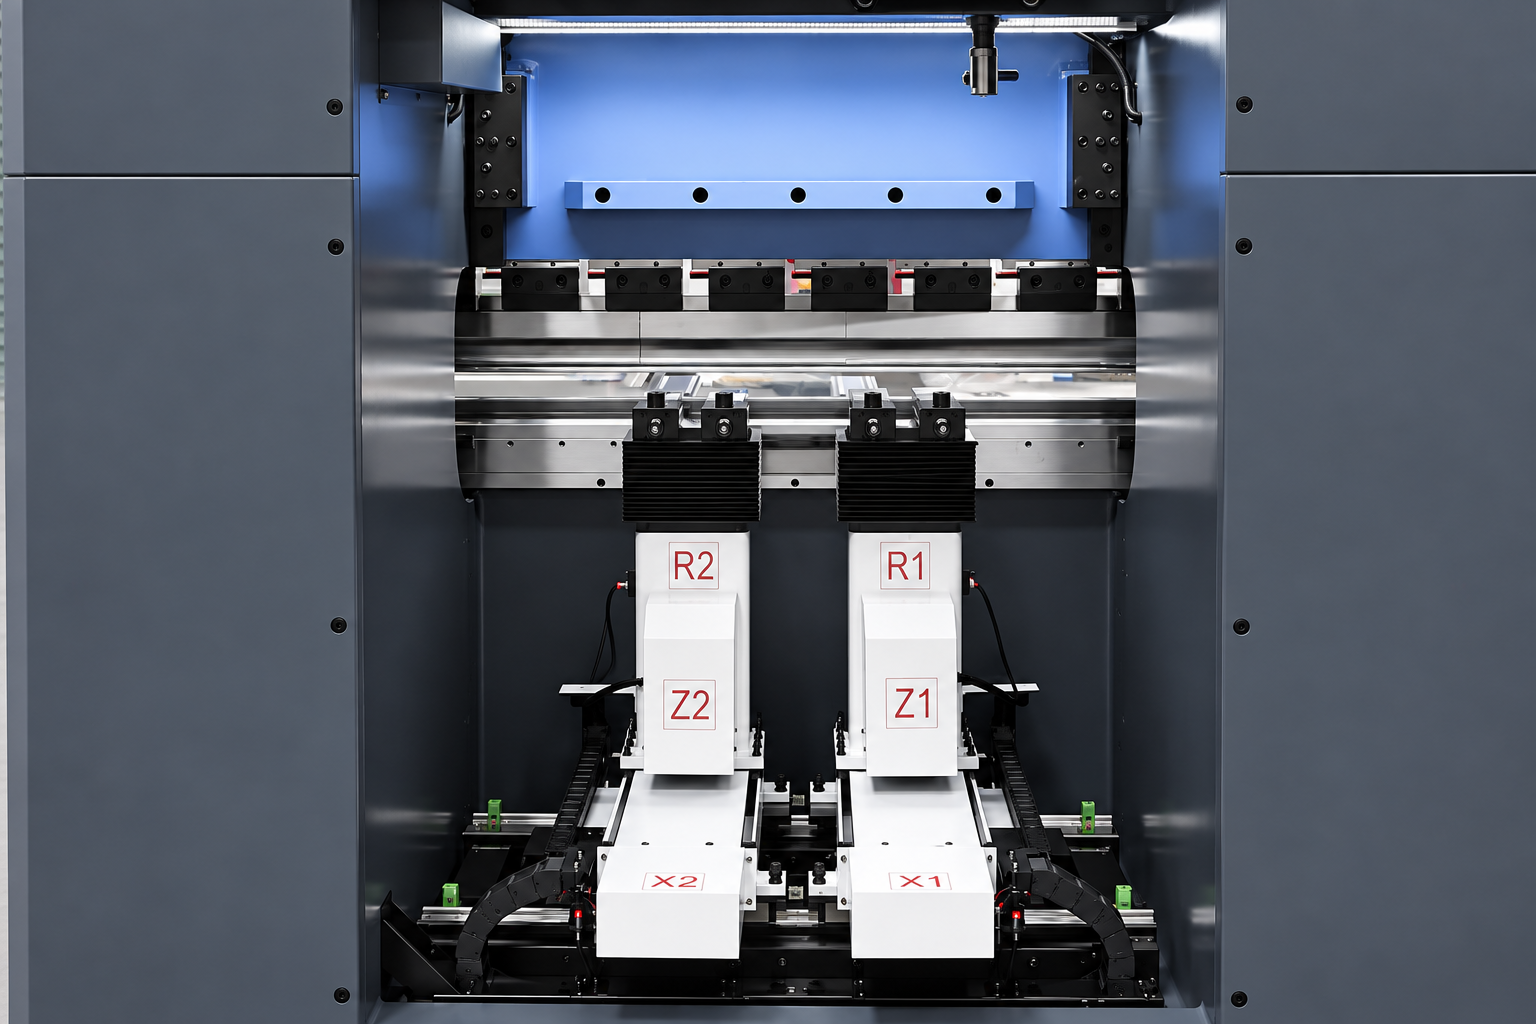
03 POSITIONNELLE

Positionnement de l'axe 6

Examen de la coordination multiaxes

Pour les pièces plus impliquées, évaluer le mouvement coordonné des jauges, guider et repositionner à répétition tout au long du programme.

  • Définir les mouvements contrôlés requis par fonction
  • Vérifier les étapes de rotation et de régression des pièces
  • Accord sur la méthode de référence, de répétabilité et d ' acceptation
Discuter de cette configuration
Vue étroite d'un lecteur de frein à pression butée arrièreRéférence du composant · arrangement final à confirmer
04 POSITIONNELLE

Positionnement de l'axe 8

Examen de la portée de la demande

Une partie complexe peut justifier un ensemble plus large d'axes machine. Les axes de jauge arrière exacts et les axes coulisseau ou bombage doivent être spécifiés séparément.

  • Énumérer chaque axe et sa fonction physique
  • Contrôleur d'examen, lecteur et programme compatibilité
  • Vérifier la configuration finale de la proposition technique
Discuter de cette configuration
L'axe de lecture compte correctement

Y1/Y2 décrit normalement le mouvement coulisseau, tandis que V peut désigner bombage. Un nombre total d'axes machine peut inclure ces fonctions; demander une liste axe par axe pour identifier les mouvements butée arrière réels. La disponibilité finale et les spécifications exigent un examen technique de GWMT.

ÉTUDE À PARTIR DES PLANS

Obtenez un plan butée arrière pour votre part.

Partagez la gamme plan de la pièce, bride, séquence de pliage, matériau et épaisseur, précision requise et contrôleur ou machine préféré. Nous examinerons la portée du positionnement avec vous.

Demander un examen technique

TOPIC CLUSTER · CNC controls, axes and backgauge systems

Technical guides for this equipment

How control platforms, axis packages and backgauge configurations change what a press brake can produce, and how to specify them.

  1. Butée arrière de presse plieuse : types, axes, étalonnage et dépannage
  2. Choisir 3, 4 ou 6 axes selon vos pièces
  3. Types de systèmes de commande CNC : mouvement, boucle de commande et axes
  4. Delem, Cybelec et ESA : comparer les flux de travail

These guides explain the process and selection logic. Final machine configuration is confirmed in the technical proposal.

Share your part drawing, material grade, thickness range and target output. GWMT will review the configuration against your application.