
Structure de la machine à gazon
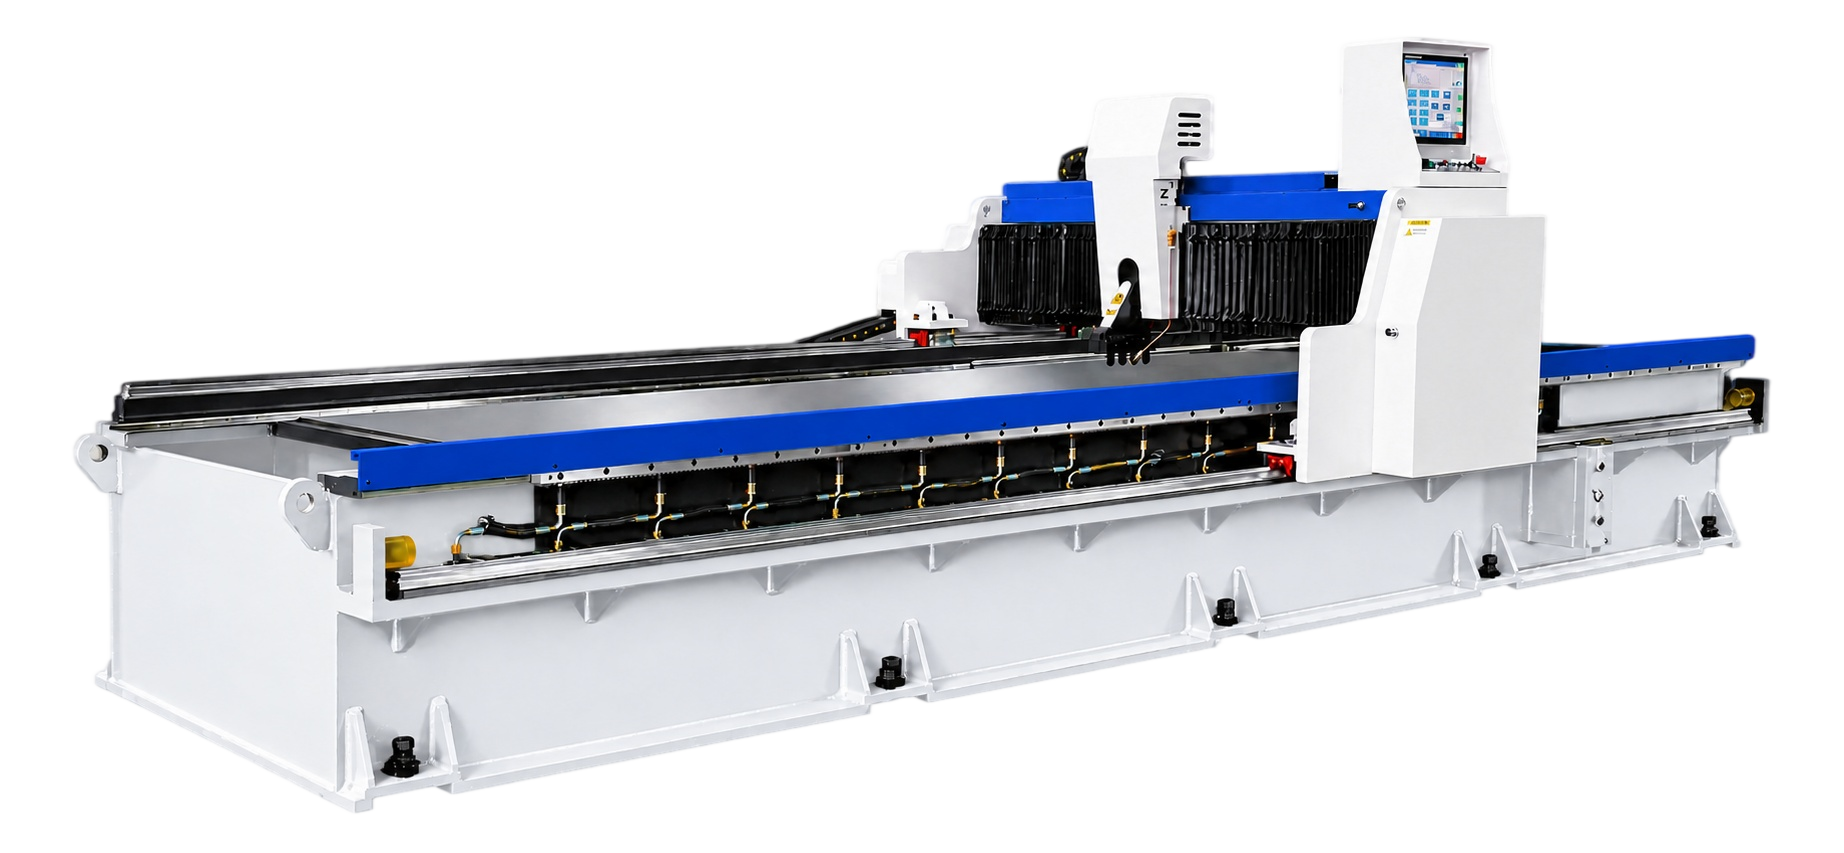
L'aménagement du portique offre un espace de travail stable et ouvert pour l'accès aux feuilles, le déplacement des rainures, le chargement et la planification du déchargement.
Une plateforme CNC rainurage en V de type gantry pour une préparation de pli contrôlée, des lignes visuelles pointues et un travail tôle haut de gamme.
APERÇU DU PRODUIT
La plate-forme GW crée des rainures en V programmées à des positions définies de sorte que le matériau de la feuille puisse être préparé pour la flexion contrôlée et la formation critique de l'apparence. Le panneau, la structure des rainures, le matériau résiduel et le séquence de pliage en aval sont examinés ensemble.
DESIGN ET COMPOSANTES DÉTAILLÉS
L'aménagement du portique offre un espace de travail stable et ouvert pour l'accès aux feuilles, le déplacement des rainures, le chargement et la planification du déchargement.
Les axes programmés coordonnent la position de la rainure, la séquence et le déplacement de façon à ce que le processus puisse être examiné en fonction de la disposition de virage requise.
Le mouvement des porte-outils, la géométrie de l'éboulement en V et la sélection des outils de coupe sont adaptés au matériau, à l'état de surface, à l'épaisseur résiduelle et à la cible d'apparence.
serrage et le support sont prévus autour de la rigidité du panneau, finitions protégées, chemin de rainure et positionnement stable de la feuille.
L'état du tableau, la référence du panneau et la méthode d'alignement sont considérés avec une protection de surface visible et une précision de position répétée.
L'espace de chargement, la garde, l'accès au contrôle, la gestion des puces et l'autorisation de service sont coordonnés avec le flux de travail de l'usine.
pourquoi ce processus
Examiner la profondeur de la rainure, le matériau résiduel et séquence de pliage ensemble lorsqu'un petit rayon ou une ligne extérieure contrôlée est important.
Utilisez les dimensions de dessin et les surfaces visibles pour organiser les positions de rainure, répéter les programmes et le processus de virage subséquent.
Coordonner le chargement, le support du panneau, la manipulation des puces et le formage en aval plutôt que de traiter la rainure comme une opération isolée.
Valeurs de référence pour la plateforme GW 1250 × 4000. L'accord technique confirme la capacité finale, les conditions, les options et les critères d'acceptation.
| Point | Unité | Valeur de référence |
|---|---|---|
| Largeur maximale de la feuille | mm | 1,250 |
| Longueur maximale de la feuille | mm | 4,000 |
| Épaisseur maximale (référence en acier inoxydable) | mm | 4 |
| Épaisseur minimale de la tôle | mm | 0.6 |
| Min. Distance V-groove du bord | mm | 8 |
| C'est ça. Vitesse de coupe de l'axe X | m/min | 40 |
| C'est ça. Vitesse de retour de l'axe X | m/min | 50 |
| Déplacement latéral du porte-outils Y1 | mm | 1,250 |
| Résolution du détenteur de l'outil Y1 | mm | ±0.01 |
| Précision du positionnement de l'axe Y | mm | ±0.05 |
| Résolution verticale de l'axe Z | mm | ±0.01 |
| Précision de positionnement de l'axe Z | mm | ±0.05 |
| Puissance du moteur à axe X | kW | 4.5 |
| Porte-outils Y1 / Servocommande Y2 | kW | 1 (référence combinée) |
| Puissance du servomoteur à axe Z | kW | 1 |
| Dimensions de la machine (L × W × H) | mm | 6,100 × 2,300 × 1,560 |
| Planéité du tableau | mm | ≤0.05 |
L'épaisseur maximale de 4 mm est une référence de catalogue en acier inoxydable. La résolution et la précision de positionnement décrivent des spécifications distinctes. La performance finale est soumise aux conditions de configuration et de matériau convenues.
PROPOSITION TECHNIQUE
Partager les dessins, les matériaux, la sortie cible et les contraintes de processus actuelles. Un ingénieur peut les utiliser pour préparer la prochaine conversation.