
Cadre et lit
La rigidité du cadre, l'enveloppe du lit, l'accès et la planification des fondations sont examinés avec le matrice et le devoir de production.
Une plate-forme de presse pneumatique à cadre rigide pour la répétition de poinçonnage, le nettoyage, le formage et la production progressive de matrice compatible.
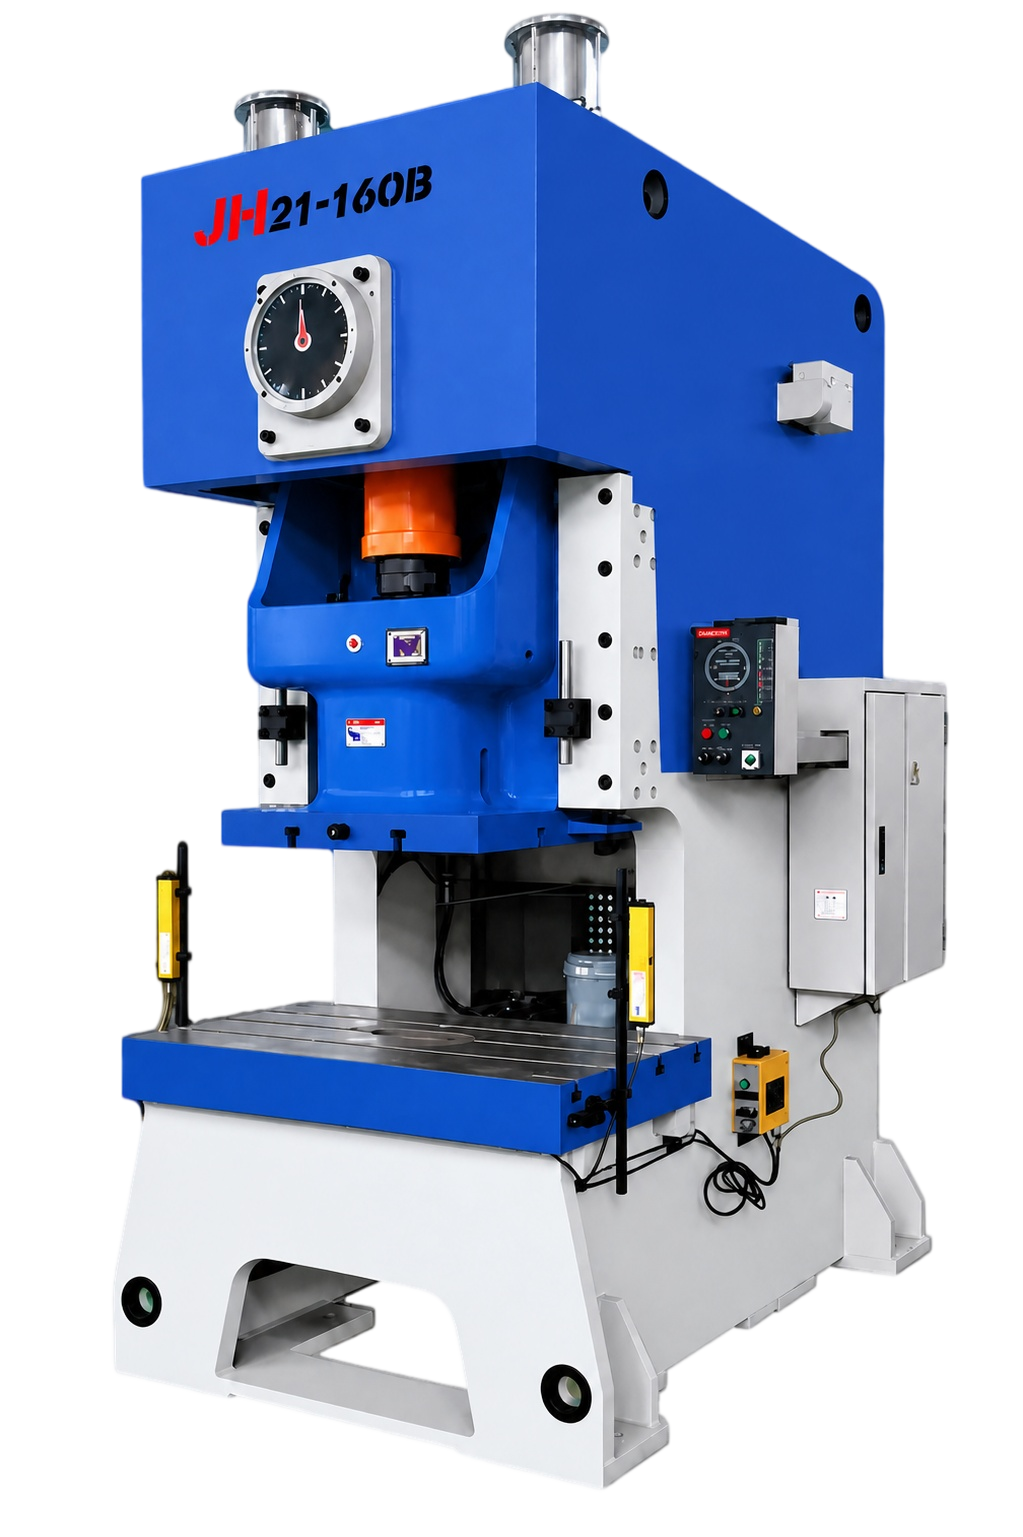
APERÇU DU PRODUIT
La sélection de JH21 commence par la matrice, la courbe de force, course, la hauteur de fermeture, la méthode d'alimentation, la garde et le travail de production prévu. Toute la portée de la presse doit être revue avec le véritable outil et partie.
structure de la machine
La rigidité du cadre, l'enveloppe du lit, l'accès et la planification des fondations sont examinés avec le matrice et le devoir de production.
Le déplacement des diapositives, l'état du guide et la plage de réglage correspondent à la hauteur de fermeture, à l'enveloppe matrice et à la séquence de travail.
L'entraînement, la portée d'embrayage/brake et la méthode de contrôle sont sélectionnés avec le modèle course, la demande de cycle et la procédure d'exploitation du site.
Les dimensions matrice, la fixation, la direction du matériau, l'accès aux tables de travail et les arrêts de répétition déterminent la configuration utile de la presse.
L'alimentation manuelle ou assortie, le rejet, la manutention des pièces et le débit d'inspection doivent être revus avec la cible de sortie.
La surveillance, le mode de contrôle, l'accès, l'espace de service et la procédure de sécurité sont confirmés avant le fonctionnement.
points de configuration
Fournir le dessin matrice, la direction en blanc ou en bande, les étapes, la hauteur de fermeture, le calcul de la force requise et la position de travail prévue.
Confirmer nuance du matériau, épaisseur, format de bobine ou blanc, géométrie finie, état des bords et tolérances.
Définir la méthode d'alimentation, la sortie cible, le chargement, le déchargement, l'inspection, la garde et la méthode d'opérateur.
L'image du produit est une référence JH21-160B seulement et n'établit pas d'équivalence avec JH21-160. Les taux course fixes et variables sont des valeurs distinctes; outillage final et la configuration sont confirmées dans l'accord technique.
| Paramètres techniques | Code | Unité | JH21-25 | JH21-45 | JH21-60 | JH21-80 | JH21-125 | JH21-160 | JH21-200 | JH21-250 | JH21-315 | JH21-400 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Capacité nominale | Pe | kN | 250 | 450 | 600 | 800 | 1250 | 1600 | 2000 | 2500 | 3150 | 4000 |
| Voyages de la force nominale | C | mm | 3 | 4 | 4 | 5 | 6 | 6 | 6 | 6 | 7 | 8 |
| Diapositive course | S | mm | 80 | 120 | 140 | 160 | 180 | 200 | 250 | 250 | 250 | 270 |
| Courses de diapositives fixes par minute | n | heures/min | 100 | 80 | 70 | 60 | 50 | 45 | 45 | 30 | 30 | 30 |
| Courses variables par minute | n | heures/min | 60–100 | 50–80 | 45–70 | 40–60 | 35–50 | 30–45 | 25–45 | 20–30 | 20–30 | 20–30 |
| Hauteur maximale de réglage matrice | H2 | mm | 250 | 270 | 300 | 320 | 350 | 400 | 450 | 500 | 500 | 550 |
| Réglage de la hauteur matrice | t | mm | 50 | 60 | 70 | 80 | 90 | 100 | 110 | 120 | 120 | 120 |
| Profondeur de la gorge | C1 | mm | 210 | 225 | 270 | 310 | 350 | 400 | 430 | 450 | 450 | 490 |
| Distance entre les montants | d1 | mm | 450 | 515 | 560 | 610 | 670 | 736 | 910 | 980 | 980 | 1050 |
| Taille inférieure de la diapositive L–R | a | mm | 360 | 410 | 480 | 540 | 620 | 700 | 880 | 950 | 950 | 1020 |
| Taille inférieure de la diapositive F–B | b | mm | 250 | 340 | 400 | 460 | 520 | 580 | 650 | 700 | 700 | 750 |
| Diamètre de la tige matrice | d | mm | 40 | 50 | 50 | 50 | 70 | 70 | 70 | 70 | 70 | 70 |
| profondeur de la tige matrice | l | mm | 65 | 60 | 70 | 65 | 90 | 100 | 100 | 130 | 130 | 130 |
| Taille du boulon L–R | C | mm | 720 | 825 | 930 | 950 | 1100 | 1170 | 1390 | 1500 | 1540 | 1700 |
| Taille du boulon F–B | D | mm | 400 | 440 | 520 | 600 | 680 | 760 | 840 | 880 | 880 | 950 |
| Diamètre du trou de chute | φ | mm | 150 | 150 | 150 | 150 | 160 | 180 | 200 | 200 | 200 | 200 |
| Épaisseur du boulon | H3 | mm | 80 | 110 | 130 | 140 | 155 | 165 | 180 | 190 | 190 | 210 |
| Hauteur de surface du boulon | H1 | mm | 780 | 800 | 900 | 900 | 900 | 900 | 1000 | 1000 | 1000 | 1100 |
| Dimensions hors tout L–R | A | mm | 1496 | 1585 | 1540 | 1765 | 2040 | 2305 | 2600 | 2660 | 2720 | 2850 |
| Dimensions hors tout F–B | B | mm | 945 | 1075 | 1200 | 1200 | 1320 | 1420 | 1540 | 1640 | 1680 | 1750 |
| Dimensions hors tout H | H | mm | 2120 | 2391 | 2570 | 2725 | 3035 | 3215 | 3800 | 3865 | 3865 | 4150 |
| Distance de fondation F–B | a | mm | 980 | 1075 | 1100 | 1210 | 1430 | 1665 | 2020 | 2100 | 2140 | 2260 |
| Distance de fondation L–R | b | mm | 660 | 760 | 840 | 920 | 1040 | 1140 | 1840 | 1740 | 1810 | 1750 |
| Modèle de moteur | — | — | Y100L–4 | Y132S–4 | Y132S–4 | Y132M–4 | Y160M–4 | Y160L–4 | Y180M–4 | Y200L–6 | Y225M–6 | Y250M–6 |
| Puissance du moteur | — | kW | 3 | 5.5 | 5.5 | 7.5 | 11 | 15 | 18.5 | 22 | 30 | 37 |
| Poids approximatif | — | kg | 2450 | 3550 | 5150 | 6450 | 9550 | 13600 | 19200 | 23200 | 26600 | 31600 |
PROPOSITION TECHNIQUE
Partager les dessins, les matériaux, la sortie cible et les contraintes de processus actuelles. Un ingénieur peut les utiliser pour préparer la prochaine conversation.
TOPIC CLUSTER · Shearing, plate rolling and punching processes
Blade selection for shears, four-roll plate bending principles and electric tryout press applications in sheet-metal production.
These guides explain the process and selection logic. Final machine configuration is confirmed in the technical proposal.
Share your part drawing, material grade, thickness range and target output. GWMT will review the configuration against your application.