
Mise en page serrage à quatre rouleaux
Les rouleaux centraux supérieurs et inférieurs maintiennent et alignent la plaque tandis que les rouleaux latéraux créent la progression de courbure requise.
structureUne plate-forme de roulement à quatre rouleaux CNC pour un alignement contrôlé, un double croquage et un formage cylindrique, incurvé et conique compatible.
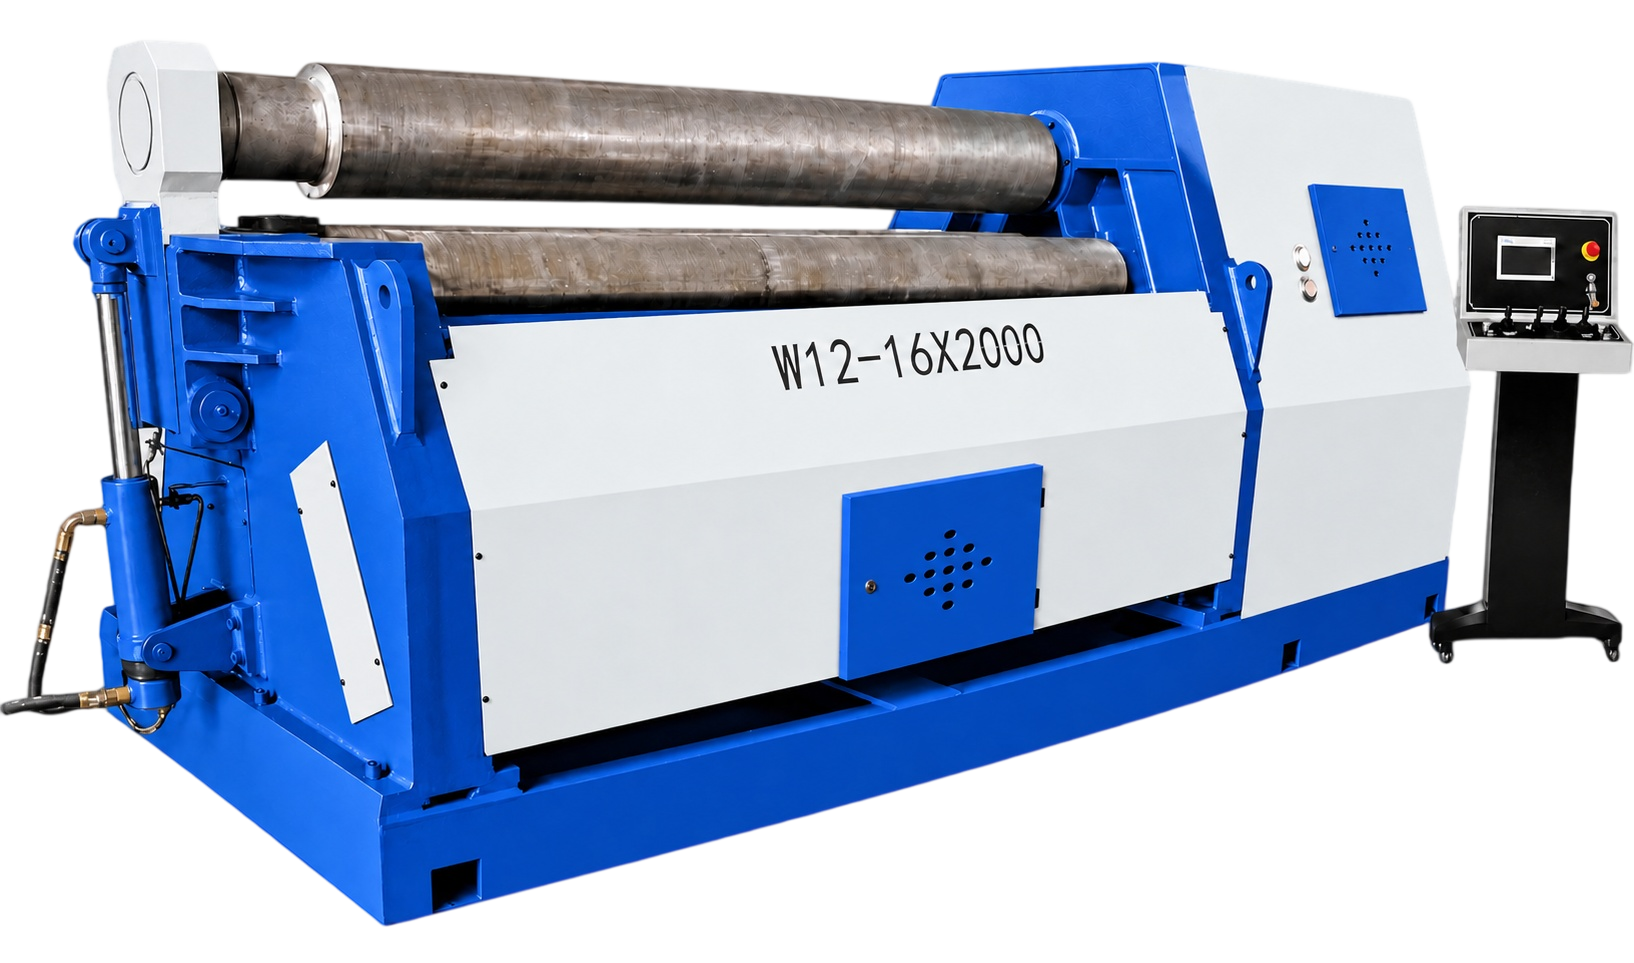
APERÇU DU PRODUIT
L'arrangement W12NC utilise des rouleaux centraux supérieurs et inférieurs pour saisir la feuille tandis que les rouleaux latéraux positionnent la courbe. La commande CNC prend en charge une séquence de roulement structurée pour le travail répété, des extrémités droites plus courtes et une manipulation efficace des pièces.
points de configuration
Les rouleaux centraux supérieurs et inférieurs maintiennent et alignent la plaque tandis que les rouleaux latéraux créent la progression de courbure requise.
structurePositions de roulis programmées et séquences de formage conique, arc et support de mouvement reproductibles.
contrôleLes deux extrémités de la feuille peuvent être préparées selon un processus coordonné, réduisant la longueur plate restante lorsque la demande l'exige.
flux de travailLe déplacement latéral, le parallélisme et l'inclinaison sont examinés en fonction de la résistance du matériau, des exigences en matière de cône et du rayon cible.
positionnementLa sélection d'entraînement est planifiée autour de la force de roulement, de l'état du matériau, de la largeur de la plaque et du rythme de production cible.
lecteurLes interfaces de soutien, de soutien latéral, d'alimentation, de déchargement et d'automatisation optionnelles sont adaptées à la pièce finie et au plan de manutention.
appuiConçu pour fournir des performances fiables sur toute une gamme d'exigences de fabrication.
| Numéro de série | Spécification | Épaisseur de la plaque froide mm | Largeur de la plaque froide mm | Épaisseur croquage mm | Longueur de la face du rouleau de travail mm | Dimensions mm |
|---|---|---|---|---|---|---|
| WF0415 | W12NC-4×1500 | 1–4 | 1500 | 2 | 1600 | 2800×800×1000 |
| WF0420 | W12NC-4×2000 | 1–4 | 2000 | 2 | 2100 | 3400×900×1000 |
| WF0620 | W12NC-6×2000 | 1–6 | 2000 | 3 | 2100 | 3600×1100×1100 |
| WF0625 | W12NC-6×2500 | 1–6 | 2500 | 3 | 2600 | 4000×1200×1200 |
| WF0825 | W12NC-8×2500 | 2–8 | 2500 | 4 | 2600 | 4700×1500×1500 |
| WF1220 | W12NC-12×2000 | 3–12 | 2000 | 10 | 2100 | 4200×1500×1500 |
| WF1225 | W12NC-12×2500 | 3–12 | 2500 | 10 | 2600 | 4800×1600×1600 |
| WF1625 | W12NC-16×2500 | 3–16 | 2500 | 12 | 2600 | 5000×1700×1700 |
| WF1640 | W12NC-16×4000 | 4–16 | 4000 | 12 | 4100 | 6600×1700×1700 |
| WF2025 | W12NC-20×2500 | 3–20 | 2500 | 16 | 2600 | 5000×1900×1880 |
| WF2032 | W12NC-20×3200 | 4–20 | 3200 | 16 | 3300 | 4600×2200×2200 |
| WF2520 | W12NC-25×2000 | 3–25 | 2000 | 20 | 2100 | 4600×1900×1900 |
| WF2525 | W12NC-25×2500 | 4–25 | 2500 | 20 | 2600 | 5100×2200×2200 |
| WF2532 | W12NC-25×3200 | 5–25 | 3200 | 20 | 3300 | 6600×2550×2500 |
| WF3025 | W12NC-30×2500 | 5–30 | 2500 | 25 | 2600 | 6000×2800×2900 |
| WF3032 | W12NC-30×3200 | 5–30 | 3200 | 25 | 3300 | 6800×2900×2900 |
| WF4025 | W12NC-40×2500 | 6–40 | 2500 | 32 | 2600 | 6500×3000×3000 |
| WF4525 | W12NC-40×3200 | 6–40 | 3200 | 32 | 3300 | 7100×3000×3000 |
| WF5025 | W12NC-50×2500 | 8–50 | 2500 | 40 | 2600 | 6500×3000×3000 |
| WF5032 | W12NC-50×3200 | 8–50 | 3200 | 40 | 3300 | 7100×3000×3000 |
| WF6032 | W12NC-60×3200 | 10–60 | 3200 | 50 | 3300 | 7200×3300×3500 |
| WF8032 | W12NC-80×3200 | 16–80 | 3200 | 70 | 3300 | 7500×3500×3800 |
| WF10032 | W12NC-100×3200 | 20–100 | 3200 | 90 | 3300 | 8100×3800×3800 |
| WF12032 | W12NC-120×3200 | 20–120 | 3200 | 100 | 3300 | 8200×4000×4000 |
| WF14032 | W12NC-150×3200 | 25–140 | 3200 | 100 | 3300 | 8600×5000×5000 |
| WF16032 | W12NC-160×3200 | 30–160 | 3200 | 120 | 3300 | 8600×5200×5200 |
| WF18032 | W12NC-180×3200 | 30–180 | 3200 | 140 | 3300 | 8800×6000×5800 |
Les paramètres sont soumis à une amélioration continue du produit. L'accord technique final régit l'approvisionnement.
PROPOSITION TECHNIQUE
Partager les dessins, les matériaux, la sortie cible et les contraintes de processus actuelles. Un ingénieur peut les utiliser pour préparer la prochaine conversation.
TOPIC CLUSTER · Shearing, plate rolling and punching processes
Blade selection for shears, four-roll plate bending principles and electric tryout press applications in sheet-metal production.
These guides explain the process and selection logic. Final machine configuration is confirmed in the technical proposal.
Share your part drawing, material grade, thickness range and target output. GWMT will review the configuration against your application.