
Station poinçonnage
poinçon, matrice, table de travail, guides, résistance du matériau, diamètre de trou et épaisseur doivent être vérifiés ensemble pour la tâche de fabrication de trou requise.
Une plate-forme hydraulique multi-stations pour poinçonnage, cisaillement à barres plates, coupe de section, traitement d'angle, et encochage dans les workflows de fabrication pratiques.
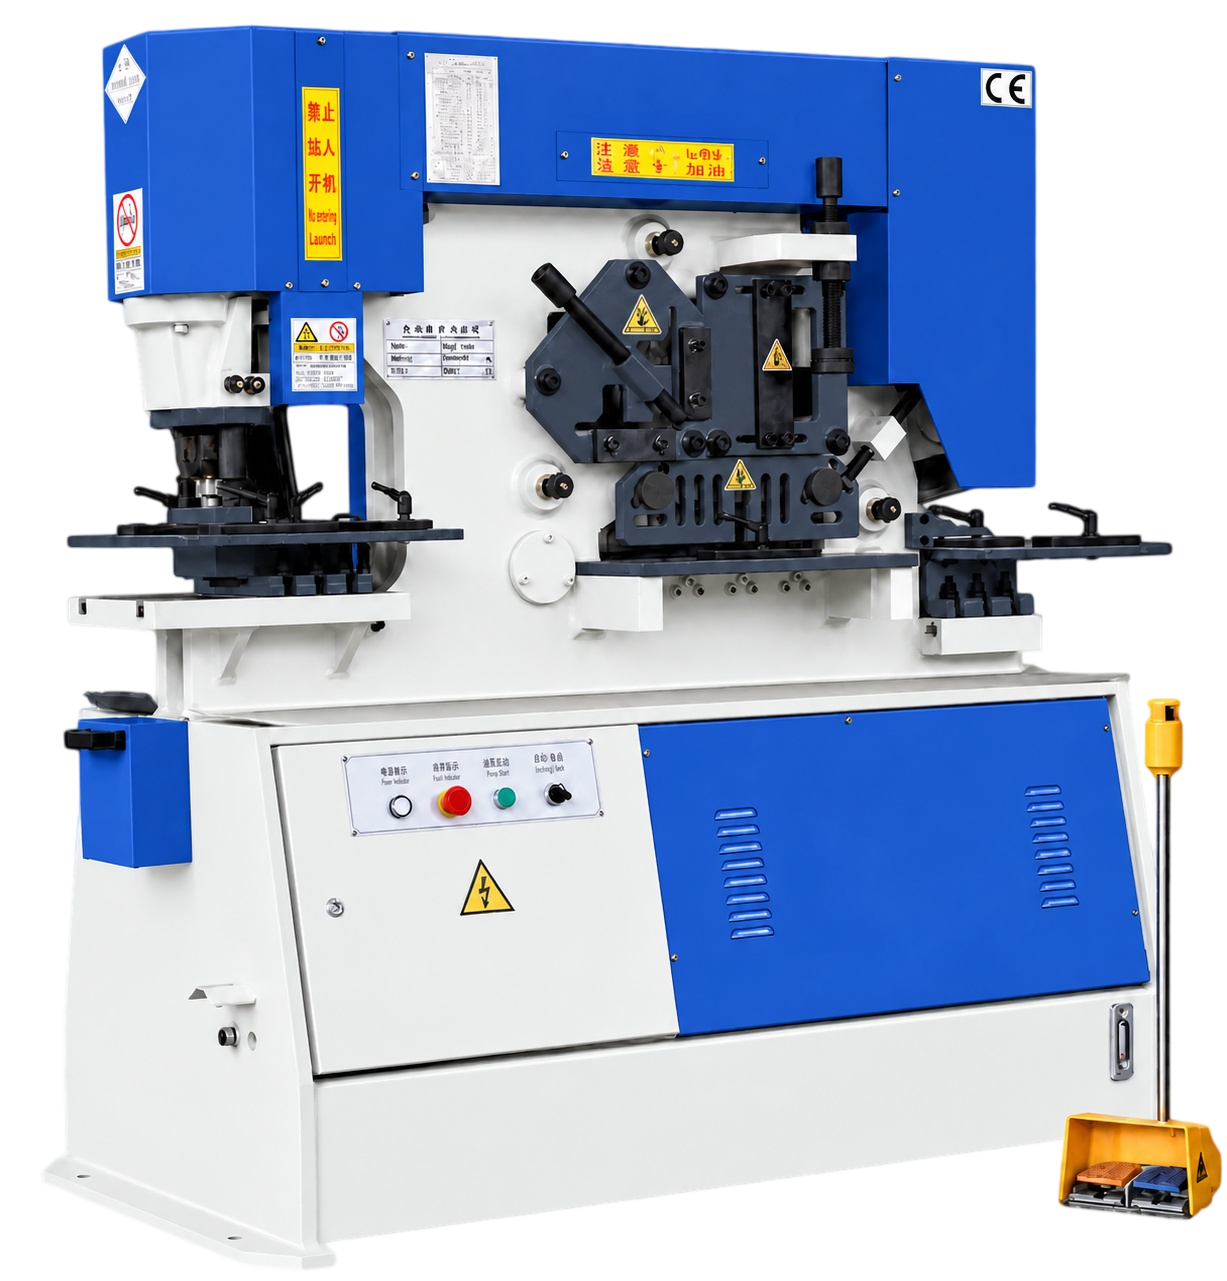
APERÇU DU PRODUIT
La famille Q35Y combine le noyau poinçonnage et les postes de travail de cisaillement dans une seule machine. Le bon modèle, outillage, les arrêts, les supports matériels et la méthode d'exploitation sont examinés en fonction du calendrier de profil réel plutôt qu'en fonction d'un seul nombre maximum.
postes de travail & composants
poinçon, matrice, table de travail, guides, résistance du matériau, diamètre de trou et épaisseur doivent être vérifiés ensemble pour la tâche de fabrication de trou requise.
La capacité à barre plate est évaluée comme une paire d'épaisseur et de largeur, avec des exigences de support et d'arrêt définies pour le calendrier de coupe.
La taille de l'angle, l'épaisseur de la paroi, l'orientation de la coupe, le outillage et l'arrêt de répétition requis sont examinés avant le réglage de la portée.
La géométrie de la section et la taille du stock déterminent la station compatible, l'arrangement de la lame, le support et la manipulation sécuritaire des matériaux.
La géométrie, le matériau, l'attente de finition et l'aménagement en aval établissent le outillage et le fonctionnement appropriés.
Le contrôle des pieds, les gardes, l'accès aux zones de travail, la lubrification, la portée électrique et l'accès au service sont coordonnés avec le flux de travail prévu.
Pourquoi une route multistation
Apportez de nouveau poinçonnage, la coupe à barres, le traitement d'angle et l'encodage dans une zone de travail planifiée lorsque le mélange quotidien bénéficie de la préparation partagée.
Sélectionnez poinçon, matrice, les lames, les arrêts et les supports pour chaque tâche – la capacité n'est pas un numéro unique transférable entre les stations.
Coordonner le support matériel, les arrêts répétés, l'espace de décharge, la garde et l'ordre de travail afin que chaque station corresponde à la routine de l'atelier.
Résistance du matériau de référence : ≤450 N/mm². L’effort de poinçonnage conserve l’unité T. Les valeurs pour fers plats sont des couples épaisseur/largeur distincts ; confirmez ensemble le diamètre du trou et l’épaisseur. Les capacités pour poutrelles et profilés en U nécessitent une confirmation de commande spéciale.
| Modèle | Pression poinçonnage T | Épaisseur maximale de coupe mm | Résistance de la tôle N/mm² | Angle de cintre ° | Barre plate 1 mm | Barre plate 2 mm | Voyages slider mm | Fréquence des voyages heures/min | Profondeur de la gorge mm | profondeur poinçon mm | Max. poinçonnage dia. mm | Moteur principal kW | Dimensions générales L × W × H / mm |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Q35Y-12 | 35 | 12 | ≤450 | 7° | 12×160 | 6×300 | 35 | 10–18 | 115 | 12 | 25 | 4 | 950×550×1800 |
| Q35Y-16 | 60 | 16 | ≤450 | 7° | 16×250 | 8×400 | 80 | 11–20 | 300 | 16 | 25 | 5.5 | 1740×810×1830 |
| Q35Y-20 | 90 | 20 | ≤450 | 8° | 20×330 | 10×480 | 80 | 12–20 | 355 | 20 | 30 | 7.5 | 1950×900×1950 |
| Q35Y-25 | 120 | 25 | ≤450 | 8° | 25×330 | 16×600 | 80 | 8–18 | 400 | 25 | 35 | 11 | 2355×960×2090 |
| Q35Y-30 | 160 | 30 | ≤450 | 8° | 30×335 | 20×600 | 80 | 6–16 | 600 | 28 | 38 | 15 | 2800×1050×2450 |
| Q35Y-40 | 200 | 40 | ≤450 | 8° | 40×335 | 30×600 | 100 | 6–16 | 530 | 35 | 40 | 18.5 | 2900×1100×2500 |
| Q35Y-50 | 250 | 50 | ≤450 | 8° | 50×300 | 30×750 | 100 | 6–12 | 600 | 40 | 45 | 18.5 | 3200×1440×2500 |
| Modèle | Barre ronde mm | Barre carrée mm | Angle égal 90° mm | Angle égal 45° mm | T-bar 90° mm | T-bar 45° mm | Joie mm | Chaîne mm |
|---|---|---|---|---|---|---|---|---|
| Q35Y-12 | 35 | 30×30 | 86×86×8 | — | — | — | — | — |
| Q35Y-16 | 45 | 40×40 | 120×120×12 | 50×50×5 | 125×125×12 | 60×60×8 | 120×74×5 | 120×53×5.5 |
| Q35Y-20 | 50 | 50×50 | 140×140×12 | 70×70×10 | 140×140×12 | 70×70×10 | 160×88×6 | 160×63×6.5 |
| Q35Y-25 | 60 | 50×50 | 160×160×14 | 60×60×6 | 160×160×14 | 80×80×10 | 200×102×9 | 200×75×9 |
| Q35Y-30 | 65 | 55×55 | 180×180×16 | 80×80×8 | 180×180×16 | 80×80×10 | 280×124×10.5 | 280×86×11.5 |
| Q35Y-40 | 70 | 60×60 | 200×200×18 | 80×80×10 | 200×200×18 | 100×100×10 | 300×130×13 | 300×89×11.5 |
| Q35Y-50 | 80 | 65×65 | 200×200×18 | 100×100×10 | 200×200×18 | 120×120×12 | 320×130×13 | 320×92×12 |
PROPOSITION TECHNIQUE
Partager les dessins, les matériaux, la sortie cible et les contraintes de processus actuelles. Un ingénieur peut les utiliser pour préparer la prochaine conversation.