
01
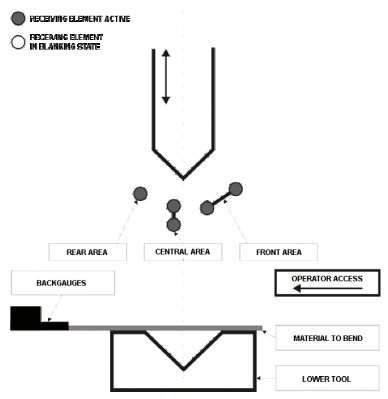
Zone de détection complète
Les zones de détection avant, centrale et arrière sont montrées actives dans cette configuration de référence.
SOLUTION 03 · SÉCURITÉ presse plieuse
Explorez les références de protection DSP, MSD, SDKELI et LN, les diagrammes de zone de détection et les exemples d'installation. La fonction de sécurité finale doit être adaptée à la machine, aux outils et aux tâches de production.
01 · PROTECTION LASER DSP
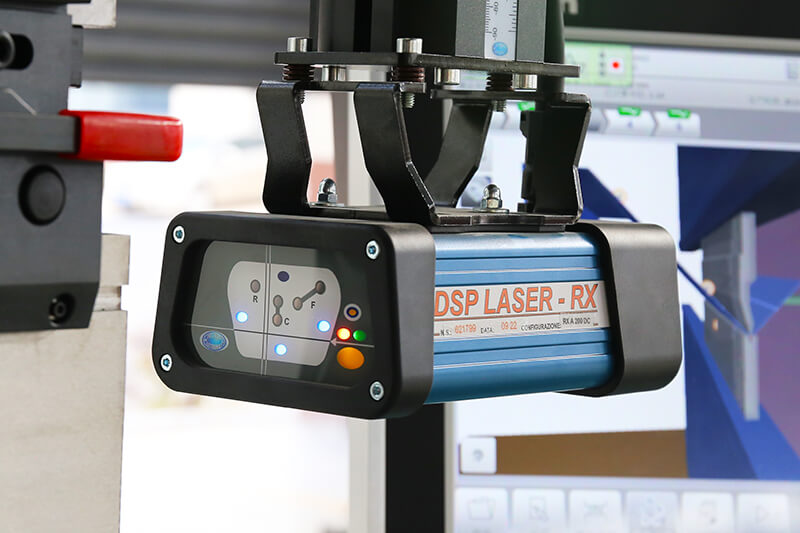
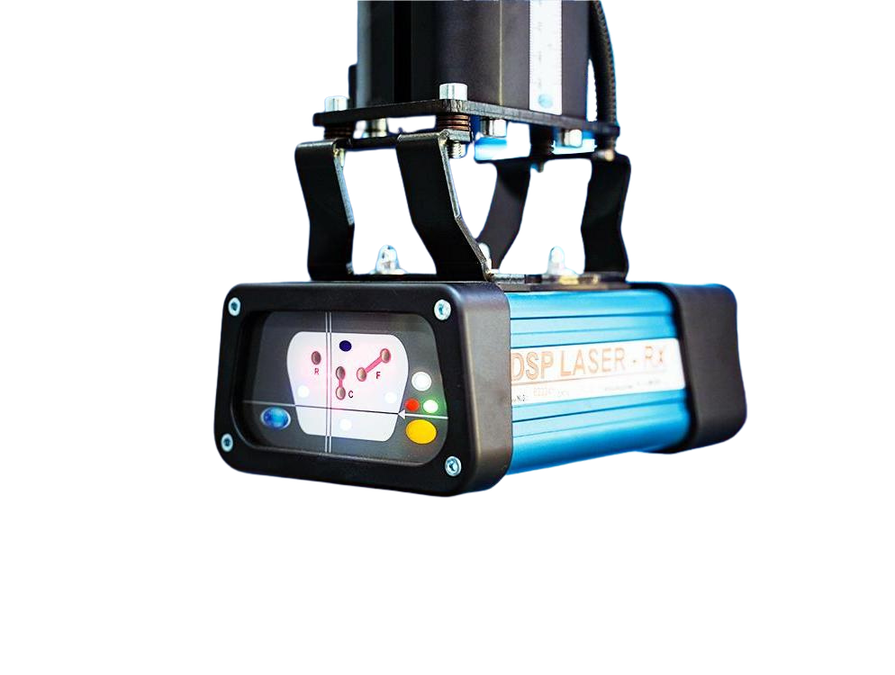
La référence DSP place une zone surveillée sous l'outil mobile supérieur. Pendant l'approche rapide, un objet entrant dans cette zone est détecté avant d'atteindre la pointe de l'outil; le signal de l'appareil doit ensuite être manipulé par la fonction de sécurité vérifiée presse plieuse. outillage, la forme de la pièce et les performances d'arrêt déterminent l'arrangement final.
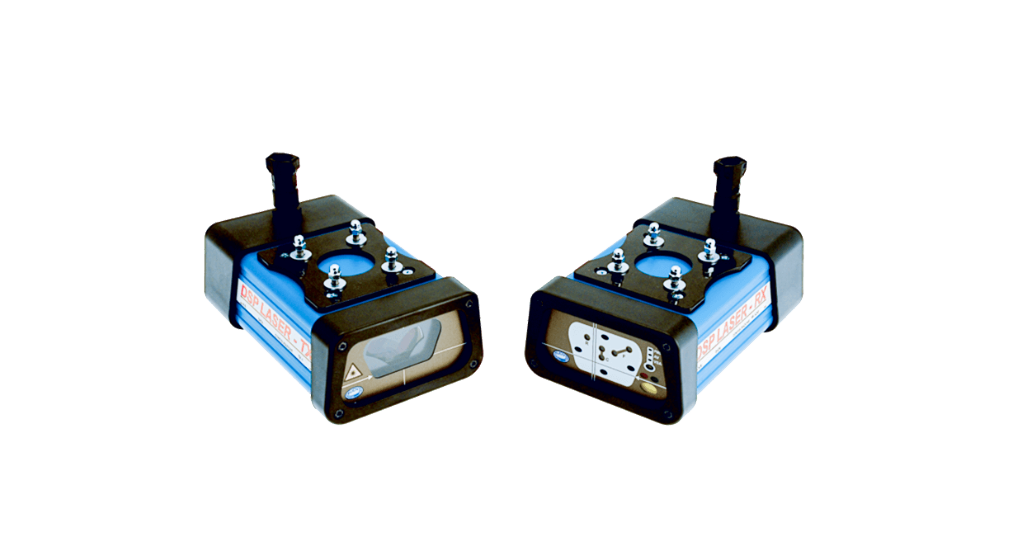
ZONE DE PROTECTION DSP
Ces dessins de référence du constructeur expliquent comment les zones avant, centrale et arrière peuvent être considérées. Ils ne sont pas des instructions de fonctionnement; tout mode et réglage d'effacement nécessitent une évaluation de sécurité qualifiée et spécifique aux tâches.
Les zones de détection avant, centrale et arrière sont montrées actives dans cette configuration de référence.
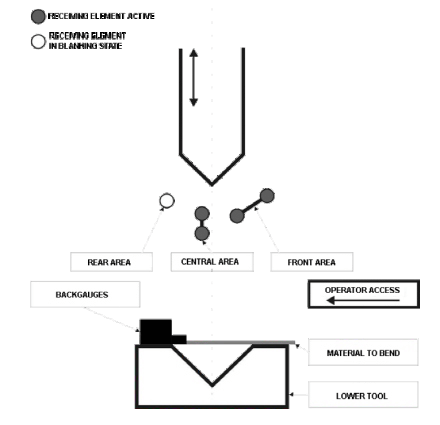
Un dispositif de détection réduit ne peut être envisagé pour les parties formées ou encadrées qu'après un examen de sécurité spécifique à la tâche.
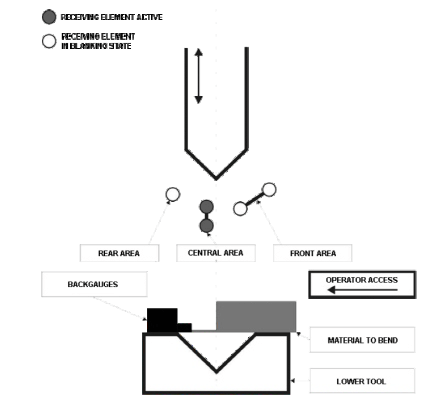
Le diagramme illustre un autre arrangement de zone de référence; son utilisation autorisée doit être confirmée pour la machine et le processus réels.
DISPOSITIF DSP ET INSTALLATION
Le dispositif de référence est monté près du frein à pression outillage afin que son champ de détection puisse se déplacer avec le faisceau supérieur. Le mode d'utilisation, la distance de détection et la réponse d'arrêt doivent être vérifiés par rapport à la documentation sélectionnée et à la machine.
02 · RÉFÉRENCE UNIQUE
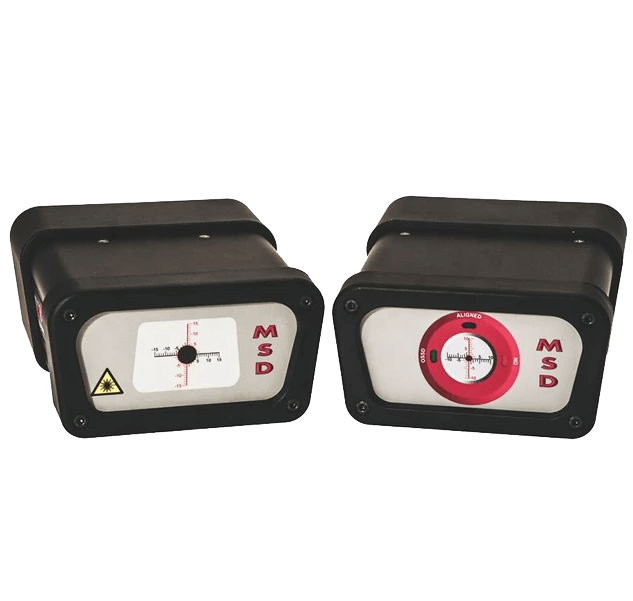
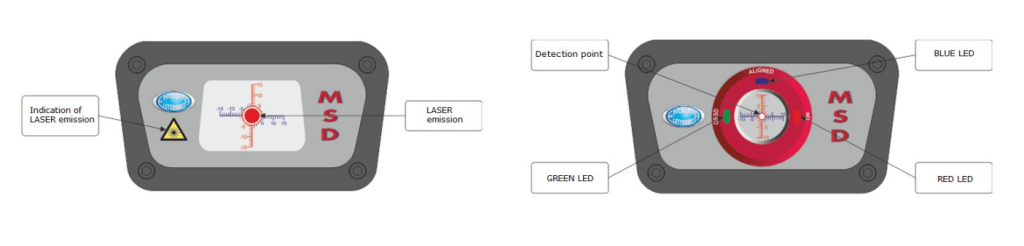
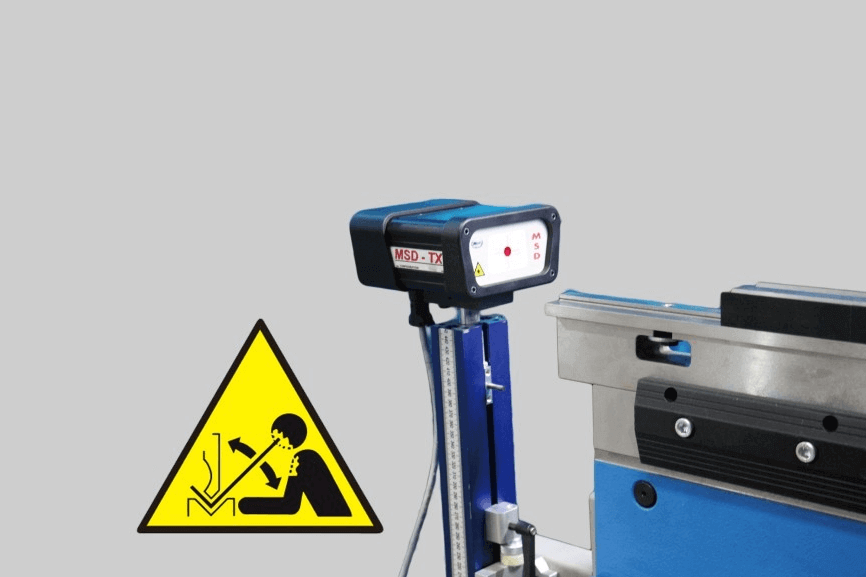
La référence MSD utilise un faisceau laser visible entre un émetteur et un récepteur. Une interruption à l'intérieur de la zone de détection définie est transmise au système de sécurité de la machine, qui doit être conçu et validé pour le presse plieuse particulier.
03 · RÉFÉRENCE DES OUTILS
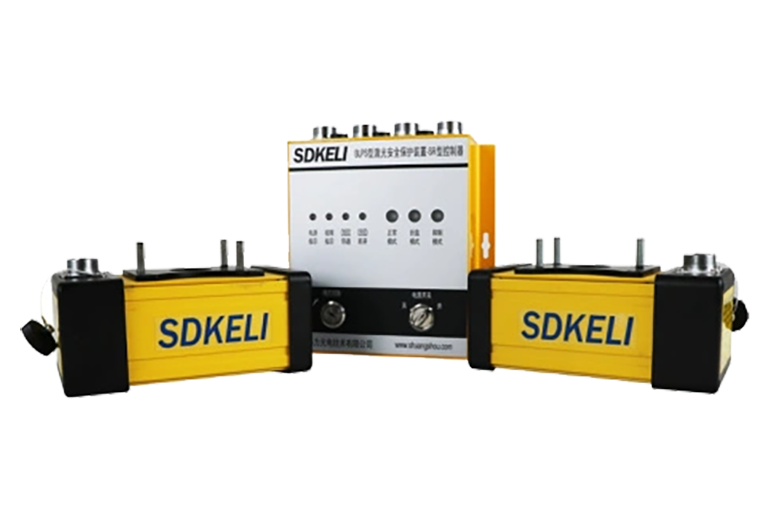
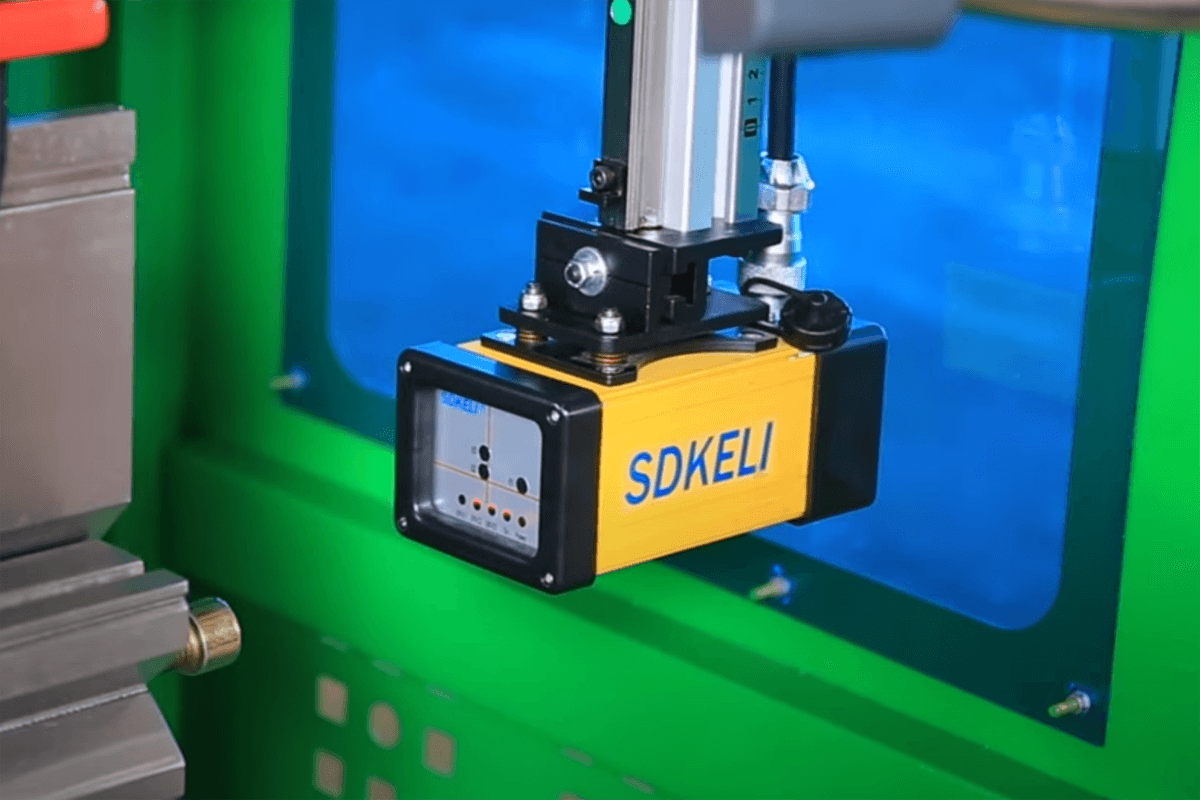
La référence SDKELI place un dispositif de détection laser près de l'outil supérieur en mouvement. Son contrôleur, son champ de détection et sa position de montage sont examinés avec la géométrie de l'outil et l'interface de la machine.
04 · RÉFÉRENCE PHOTOELECTRIQUE
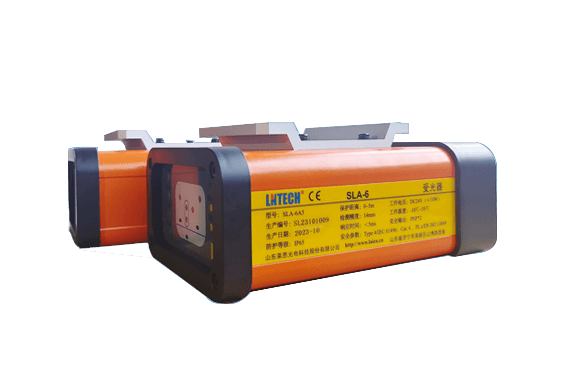
La référence LN se concentre sur la surveillance de la zone de pointe de l'outil supérieur où l'opérateur s'approche de la zone de flexion. La sélection doit équilibrer l'accès, la gestion des pièces et le comportement d'arrêt vérifié de la presse plieuse.
CONTEXTE D'ÉVALUATION
Commencez par la tâche qui représente le plus étroitement votre production quotidienne. Le contexte sélectionné organise les preuves nécessaires à une discussion technique; il ne définit pas un mode de fonctionnement de sécurité.
01 · EXAMEN DE LA SÉLECTION
Examiner le outillage récurrent, la taille de la pièce et le rythme de production prévu avant de sélectionner tout arrangement de protection de zone d'outils.
INPUTS DE PROJET DE SÉCURITÉ
Partager le modèle de frein à presse, année, informations outillage, pièces représentatives, protection existante, dessins, photos et les exigences applicables du marché ou du projet. GWMT peut ensuite discuter du prochain examen technique approprié.