Produktanfragen
Alle Lösungen

LÖSUNG 02 · Abkantpresse CNC

CNC-Steuerung der Abkantpresse

Kombinieren Sie die Programmierkomplexität, die kontrollierten Achsen, den Arbeitsablauf des Bedieners und die Informationsübergabe, bevor Sie ein CNC-System mit Druckbremse bestätigen.

UMFANG DER KONTROLLE

Ein koordiniertes Steuerungssystem beginnt mit der kompletten Biegeaufgabe.

Ein Controller ist Teil eines vernetzten Systems: Pressbalken-Bewegung, Hinteranschlag-Achsen, Kompensation, Werkzeuge, Teileprogramme und Bediengewohnheiten müssen zusammenarbeiten. Die nützlichste Auswahl beginnt mit dem Werkstück und dem Produktionspfad, nicht nur mit einem Controllernamen.

  • Überprüfung von Programm, Achse und Maschinenschnittstelle
  • Ablaufplanung rund um die Realteilgeometrie
  • Wiederholbarkeit und Korrektur Workflow
  • Schulung, Abnahme und kontrollierte Übergabe
GWMT Abkantpresse und Touchscreen-Steuerung
Die Steuerungsauswahl wird zusammen mit der konfigurierten Maschine und Anwendung überprüft.

VERBINDLICHER ARBEITSFLUSS

Ein Programm muss das Teil, die Achsen und den Bediener verbinden.

Die Maschinenbewegung, die Positionierung des Messgeräts, die Werkzeuge-Informationen und die Korrekturschritte müssen als ein Arbeitsablauf überprüft werden. Beginnen Sie mit repräsentativen Teilen und bestätigen Sie dann die Steuerungs- und Softwarefunktionen im Maschinenvorschlag.

Kontrollfamilien erkunden
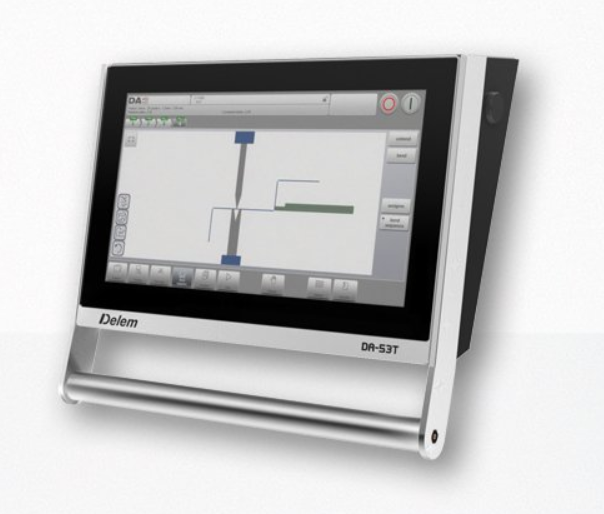
DelemA DA-53T Controller aus einer WPD Press-Brake Referenz

ÜBERPRÜFUNG DER KONTROLLFAMILIE

Vergleichen Sie den Betriebsansatz, bevor Sie das Modell auswählen.

Dies sind Orientierungsdaten für die Auswahl. Endgültige Controller-Marke, Modell, Software und Schnittstellen werden im technischen Vorschlag von GWMT bestätigt.

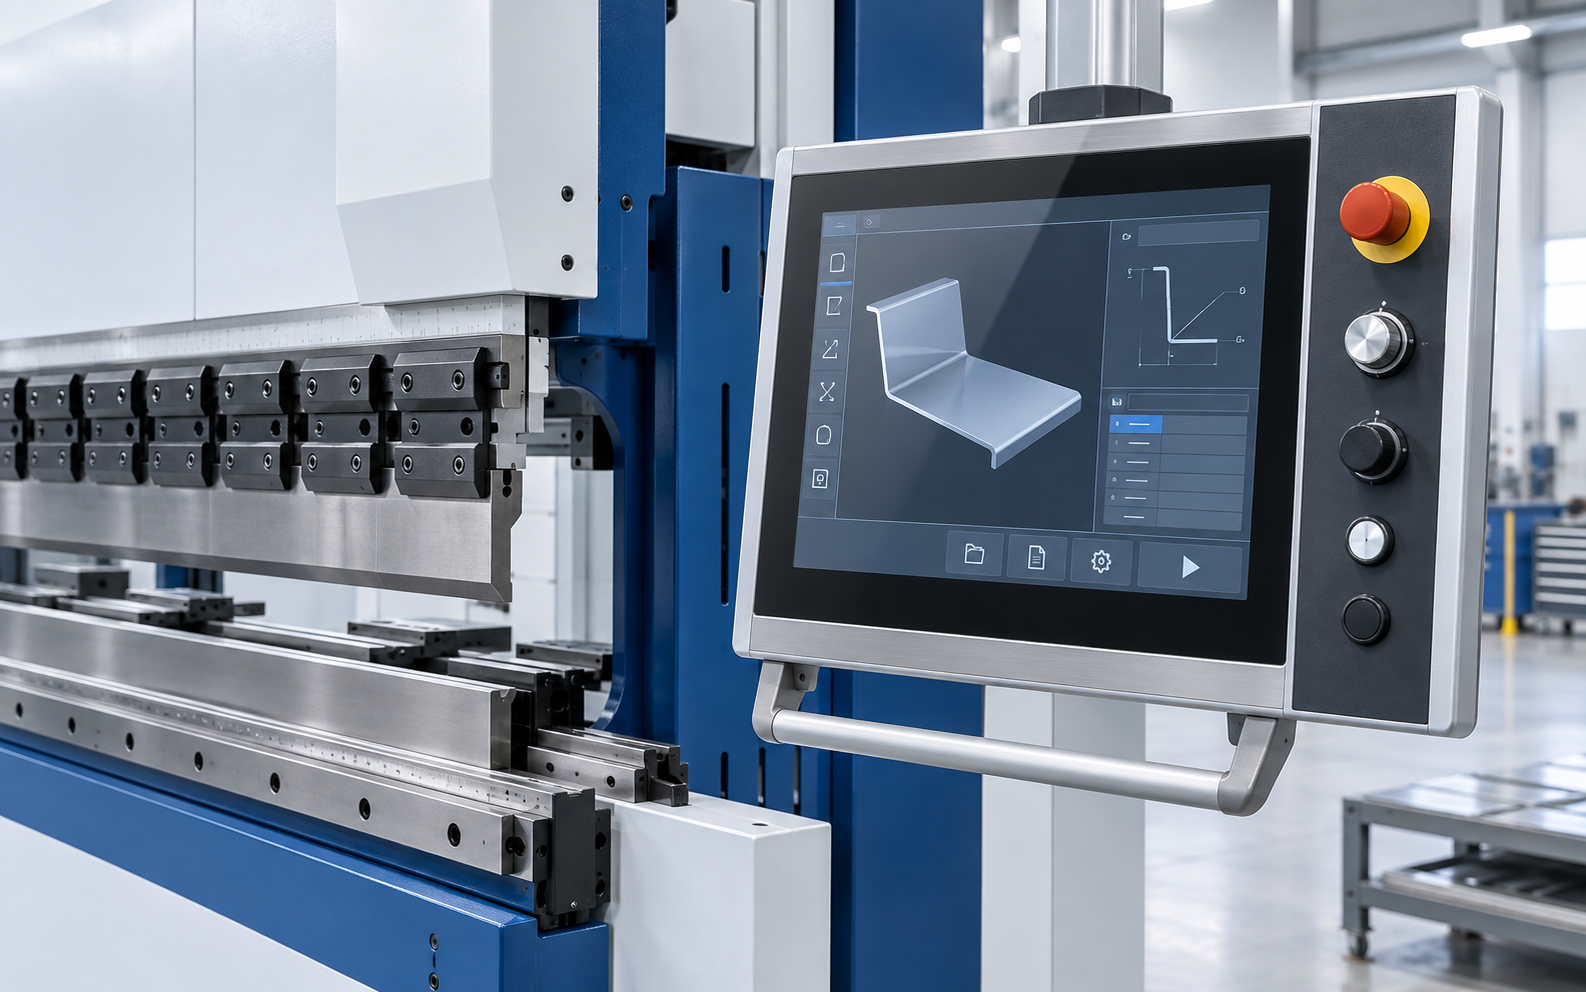
Delem CNC Bedienfeld montiert auf einem GWMT Abkantpresse

GRAFISCHE CNC-STEUERUNG

Grafische Programmierung für konfiguriertes Abkantpressen.

Ein Delem-Paket kann überprüft werden, wenn Bediener einen klaren Touchscreen-Workflow für wiederholtes Biegen, grafische Teilevorbereitung und koordinierte Maschinenfunktionen benötigen.

Überarbeitete Modelle
DA-53TDA-58TDA-66SDA-69S

Typischer Überprüfungsbereich

  • Numerische und grafische Programmvorbereitung
  • Überprüfung von Bombierung, Achs- und Antriebsschnittstellen
  • Offline-Workflowumfang bestätigt durch das gewählte Softwarepaket

Vor dem Vorschlag bestätigen

  • Erforderliche Maschinenachsen und Ventil-/Antriebsschnittstellen
  • Operator Workflow, Wiederholungsarbeiten und Programmübergabe
  • Lizenzierte Funktionen und lokale Serviceanforderungen
Besprechen Sie die ausgewählte Konfiguration

AUSWAHLKONVERSAND

Vergleichen Sie die Controllerfamilien in ihrem Produktionskontext.

AuswahleingangDelemCybelecESTUNLaimore
ReferenzmodelleDA-53T / DA-58T / DA-66S / DA-69SCybTouch 8PS / 12PSE310PS / TP10SMT15 / EL21S
Überprüfung der ProgrammplanungGrafische TeilevorbereitungBiegeeinrichtung per TouchscreenStrukturierte JobparameterBedienergesteuerte Teileeingabe
Überprüfung der MaschinenintegrationPressbalken, Messgerät und Bombierung SchnittstellenHinteranschlag und Korrektur-WorkflowPlattform- und AntriebsschnittstellenKonfigurierte WPA Maschinenfunktionen
ÜbergabeüberprüfungProgrammspeicherung und lizenzierte FunktionenSchulung und DatensicherungWechsel des WiederholauftragsSchulung der Betreiber und gerettete Arbeitsplätze

Dies ist ein Workflow-Vergleich, kein Spezifikations- oder maschinenübergreifendes Kompatibilität-Diagramm. Endgültige Marke, Modell, Äxte, Software und Schnittstellenumfang sind vorschlagsspezifisch.

ANGABEN ZUR KONTROLLERFAMILIE

Überprüfen Sie den Controller in seinem Maschinenkontext.

Die folgenden Projektbilder sind Referenzbeispiele von GWMT-Pressbremsseiten. Jede Steuerung wird mit der ausgewählten Maschine, den Achsen, der Software und dem Produktionsworkflow bewertet.

01

DELEM KONTROLLFAMILIE

Grafische Steuerung für die WPD-Referenz.

Überprüfen Sie die DA-53T zusammen mit Pressbalken-Bewegung, Hinteranschlag-Bewegung, Bombierung und dem Programm-Workflow, der für die ausgewählte WPD Abkantpresse erforderlich ist.

Delem DA-53T Steuerungssystembild aus der WPD Projektreferenz

Delem · DA-53T / DA-58T / DA-66S / DA-69S

Grafisches Teil und Biegeprogramm Überprüfung

Eine WPD-Projektreferenz zur Vorbereitung von Biegeprogrammen und zur Koordination der im Vorschlag angegebenen Maschinenfunktionen.

  • Bestätigen Sie kontrollierte Achsen und Antriebsschnittstellen
  • Überprüfung des Teilprogramms und des Korrekturworkflows
  • Überprüfe lizenzierte Optionen und Betreiberschulungen
Besprechen Sie diese Kontrolle
02

CYBELEC KONTROLLFAMILIE

Touch Workflow zum wiederholten Biegen.

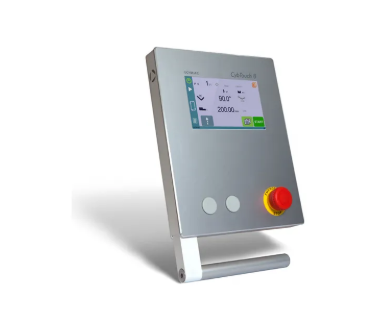
Vergleichen Sie die 8PS- und 12PS-Referenzen nach den tatsächlichen Programmschritten, Bediengewohnheiten, Achsumfang und Maschinenschnittstellen - nicht nur nach Bildschirmgröße.

Referenzbild der Steuerung CybTouch 8PS

Cybelec · CybTouch 8PS

Kompaktes Touchled-Setup

Eine Steuerreferenz zum Besprechen der täglichen Kurveneingabe, der Hinteranschlag-Einrichtung und der Wiederholungsarbeit an einer konfigurierten WPD-Maschine.

  • Zuordnung der Operator-Eingabesequenz
  • Achs- und Korrekturanforderungen bestätigen
  • Überprüfung der Datensicherung und des Schulungsumfangs
Besprechen Sie diese Kontrolle
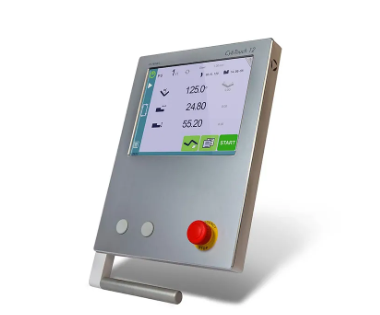
Referenzbild der Steuerung CybTouch 12PS

Cybelec · CybTouch 12PS

Erweiterter visueller Arbeitsbereich

Überprüfen Sie den größeren Touch-Workflow, wenn Teilevisualisierung und Programmübergabe mehr Kontext auf dem Bildschirm benötigen.

  • Teildisplay-Erwartungen überprüfen
  • Bestätigen Sie genehmigte Softwarefunktionen
  • Vereinbaren Sie die Methode der Programmübergabe
Besprechen Sie diese Kontrolle
03

ESTUN KONTROLLFAMILIE

Produktionsorientierte Steuerungsoptionen.

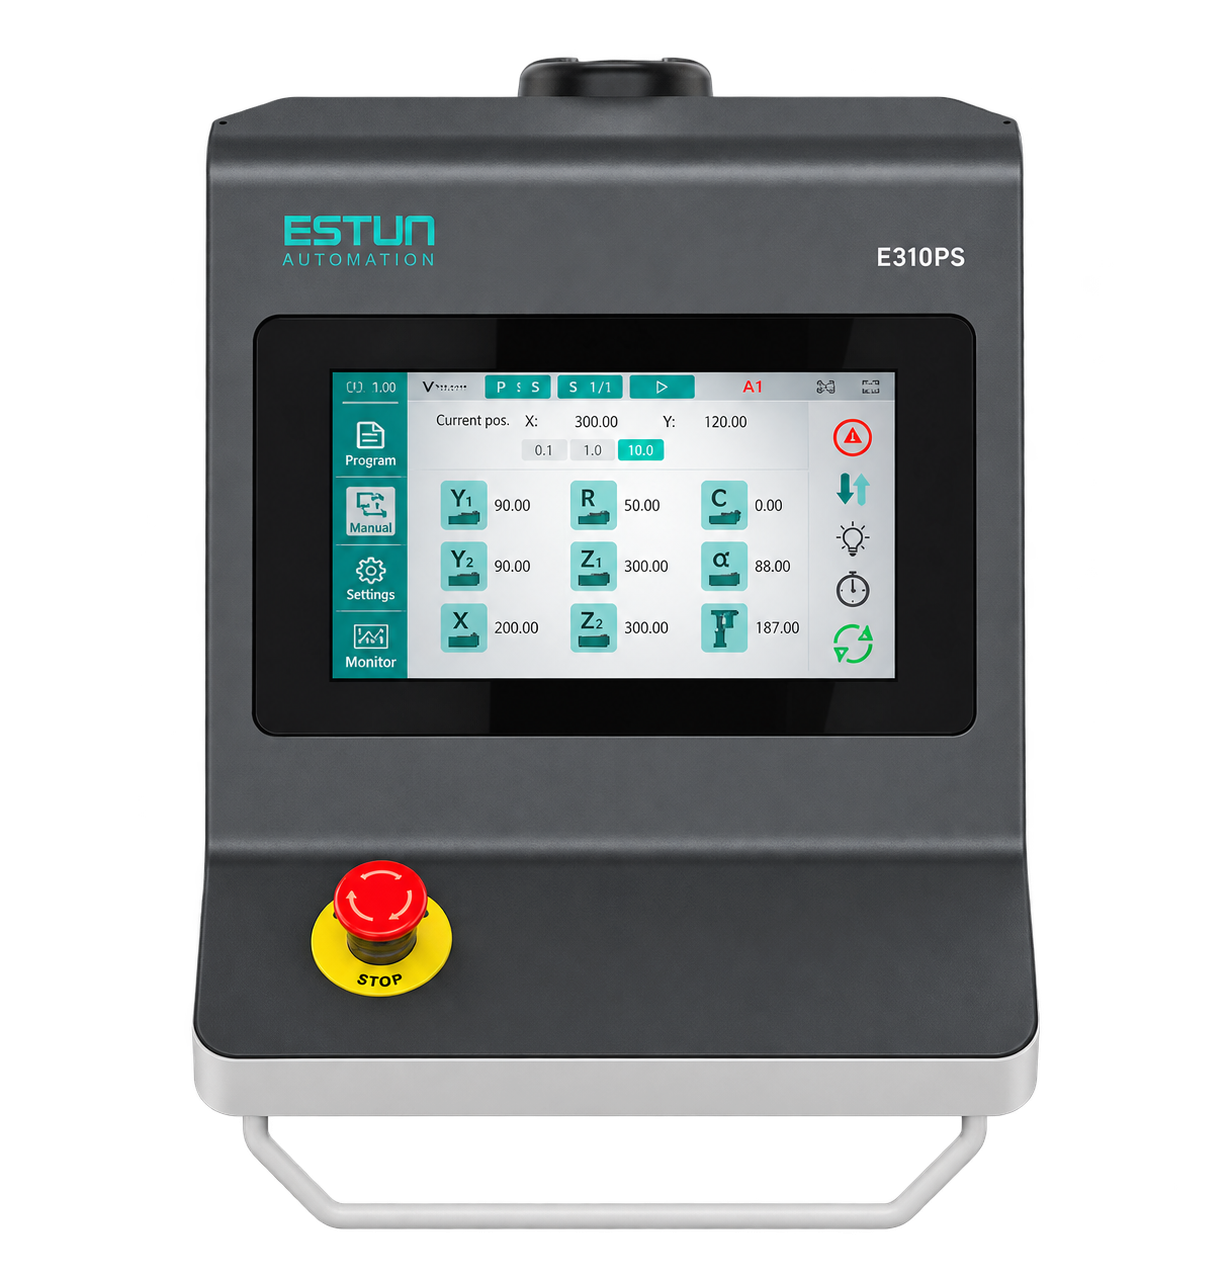
Die E310PS- und TP10S-Bilder sind WC67K-Projektreferenzen. Bestätigen Sie die ausgewählte Maschine, den Kontrollumfang und die aktivierten Funktionen zusammen.

ESTUNA E310PS Controller Referenzbild

ESTUN · E310PS

Parametersteuerung für den Wiederholungsauftrag

Besprechen Sie die Auftragsdaten, die Spurweite und die Einstellung des Bedieners für die gewählte Konfiguration der Drehstabpresse.

  • Maschine und Antrieb Kompatibilität bestätigen
  • Definieren von Wiederholungsproduktionsschritten
  • Überprüfung der Akzeptanz und Schulung
Besprechen Sie diese Kontrolle
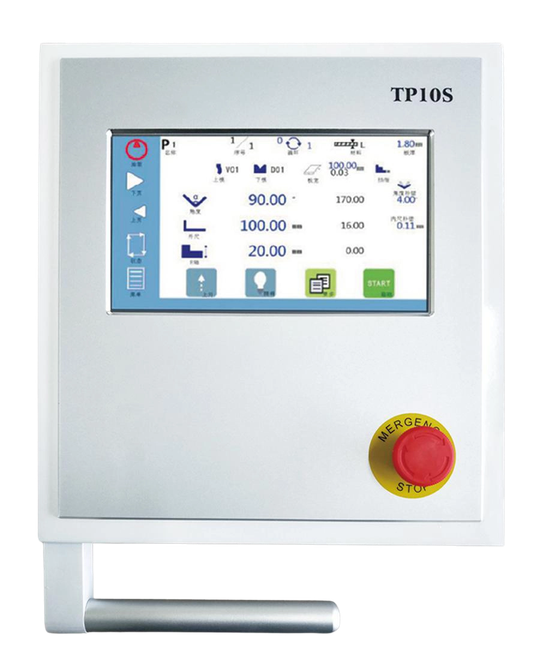
TP10S Controller Referenzbild

ESTUN · TP10S

Touchscreen Biege-Workflow

Verwenden Sie das genehmigte WC67K-Controller-Image, um den Bildschirmworkflow, Biegefolge und die Endsteuerungsschnittstelle zu überprüfen.

  • Checkscreen Workflow und Achsen
  • Überprüfung Programm Einsparung und Korrekturen
  • Bestätigen Sie den gelieferten Softwareumfang
Besprechen Sie diese Kontrolle
04

LAIMORE KONTROLLFAMILIE

Eine praktische Schnittstelle für WPA-Projekte.

MT15 und EL21S sind WPA-Projektreferenzen. Ihre Platzierung hier unterstützt die Controller-Auswahl, kein Versprechen, das auf jedem Abkantpresse verfügbar ist.

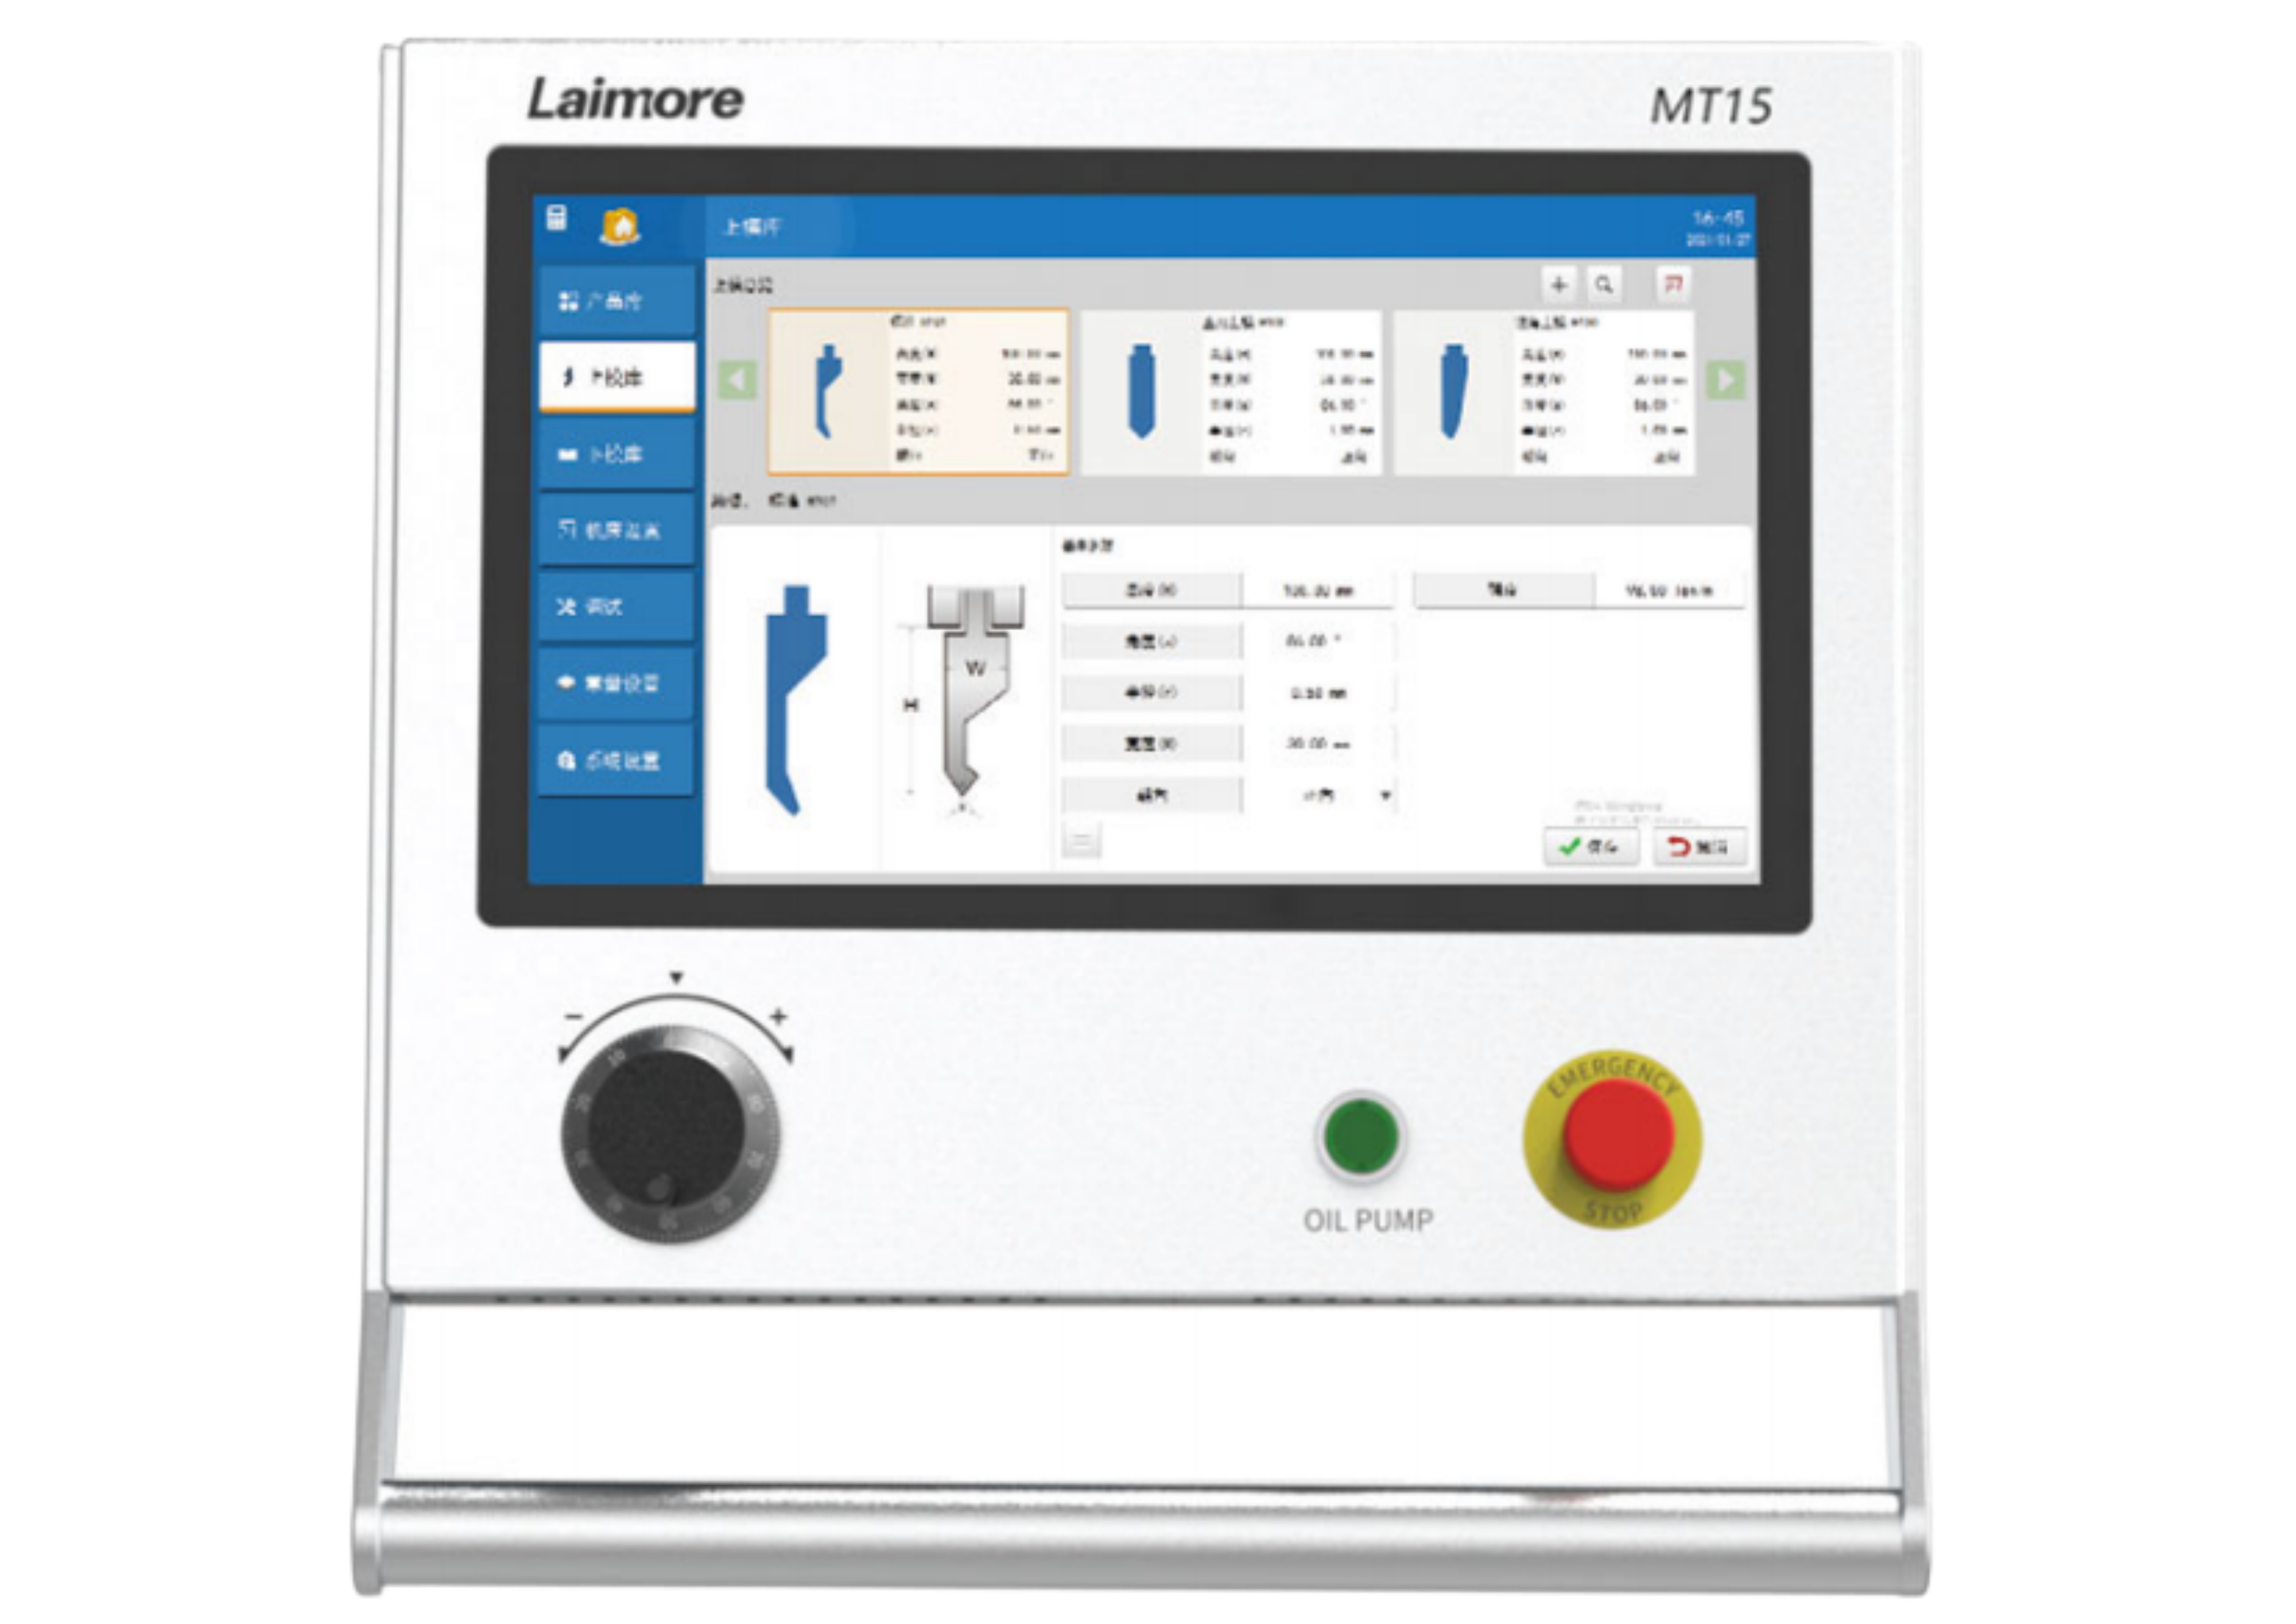
Laimore MT15 Controller Referenzbild

Laimore · MT15

Anordnung des Sichtteils

Überprüfen Sie den MT15-Bildschirm-Workflow, die Biegevorbereitung und die Bedienschritte anhand repräsentativer WPA-Werkzeuge.

  • Teilezeichnungen
  • Bestätigen Sie den Workflow für Maschinenachse und Bildschirm
  • Planschulung und Programmübergabe
Besprechen Sie diese Kontrolle
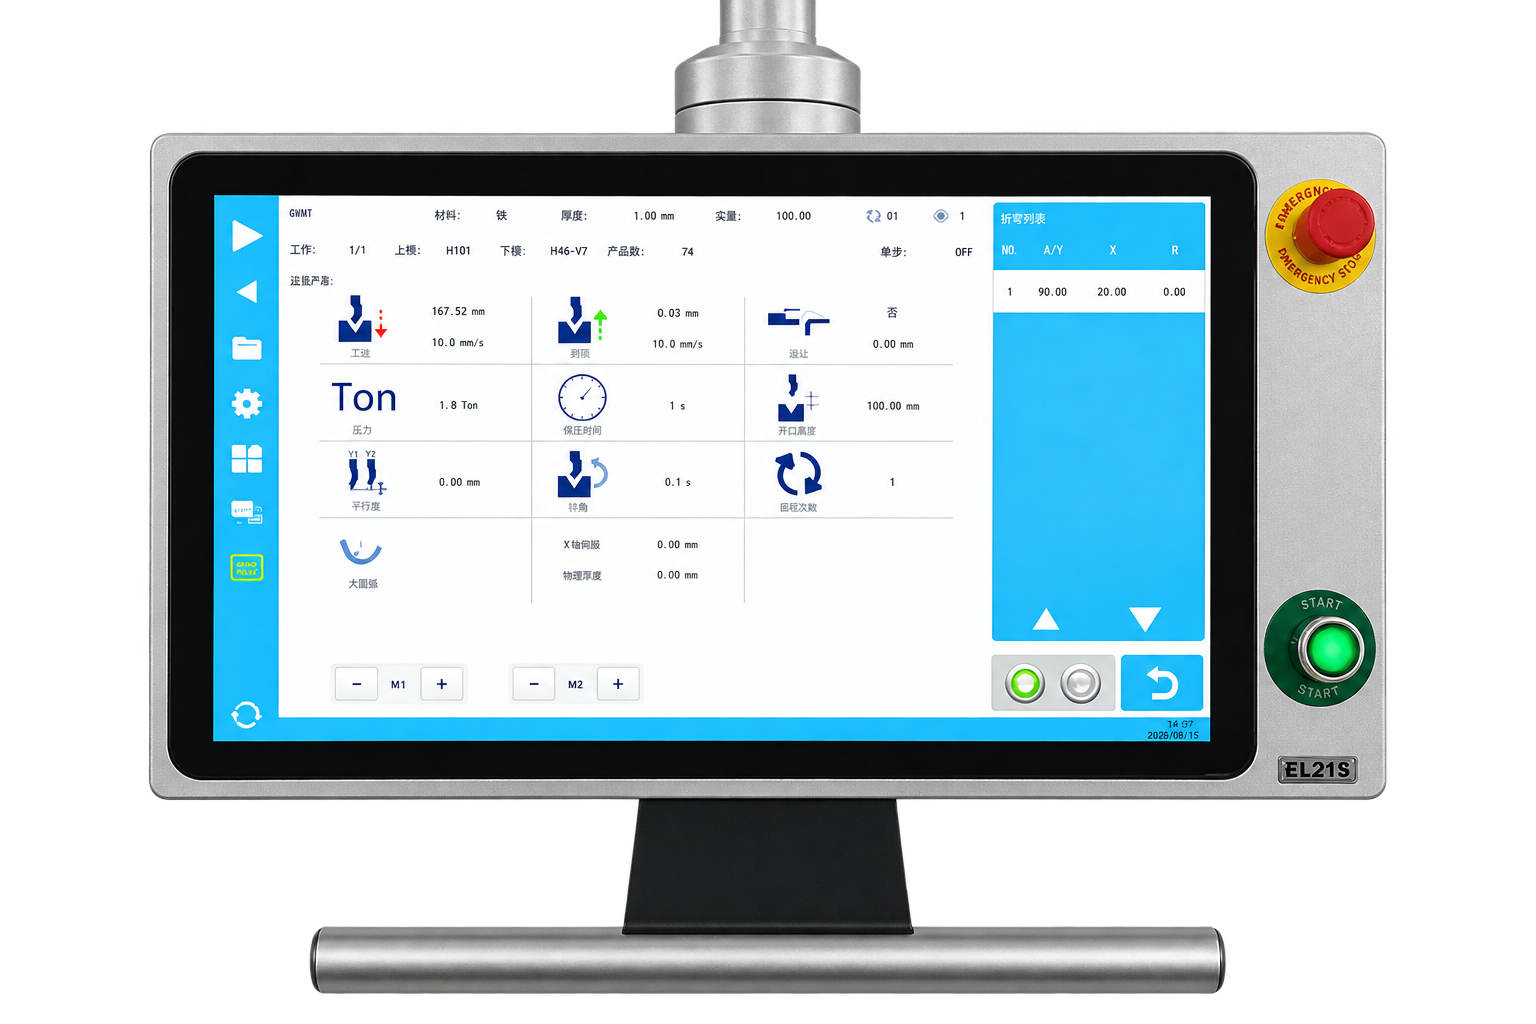
Laimore EL21S Controller Referenzbild

Laimore · EL21S

Alltägliche Biegekontrolle

Beurteilen Sie die EL21S anhand der erforderlichen Auftragseingaben, Wiederholungsarbeiten und des für die WPA-Plattform vorgeschlagenen Kontrollumfangs.

  • Überprüfung der erforderlichen Arbeitsparameter
  • Bestätigen Sie Steuer- und Maschinenschnittstellen
  • Endgültig aktivierte Funktionen aufzeichnen
Besprechen Sie diese Kontrolle

PROJEKTINPULS

Bringen Sie die Maschine, das Teil und den Arbeitsablauf in eine Überprüfung.

Senden Sie die vorhandenen Steuerungs- und Maschineninformationen, erforderliche Achsen, repräsentative Zeichnungen, Werkzeuge-Einschränkungen und Produktionsziele. GWMT wird diese Eingaben verwenden, um eine kompatible Steuerungssystemdiskussion vorzubereiten.

Starten Sie eine Kontrollüberprüfung

TOPIC CLUSTER · CNC controls, axes and backgauge systems

Technical guides for this equipment

How control platforms, axis packages and backgauge configurations change what a press brake can produce, and how to specify them.

  1. Typen von CNC-Steuerungen: Bewegungsart, Regelkreis und Achszahl
  2. Delem, Cybelec und ESA: Arbeitsabläufe vergleichen
  3. Anschlag an der Abkantpresse: Typen, Achsen, Kalibrierung und Fehlersuche
  4. 3, 4 oder 6 Achsen passend zu Ihren Werkstücken auswählen

These guides explain the process and selection logic. Final machine configuration is confirmed in the technical proposal.

Share your part drawing, material grade, thickness range and target output. GWMT will review the configuration against your application.