
Maschinengestell und Bewegungsbasis
Rahmen, Führungsanordnung, Antriebssystem und nutzbare Arbeitszone werden gemeinsam für Bogenformat, Produktionsrhythmus und Zugang geplant.
Eine Faserlaser-Blattformat-Plattform für präzises Profilschneiden, digitale Verschachtelung und einen Produktionsfluss, der um die Materialien herum konfiguriert ist, die Sie tatsächlich verarbeiten.
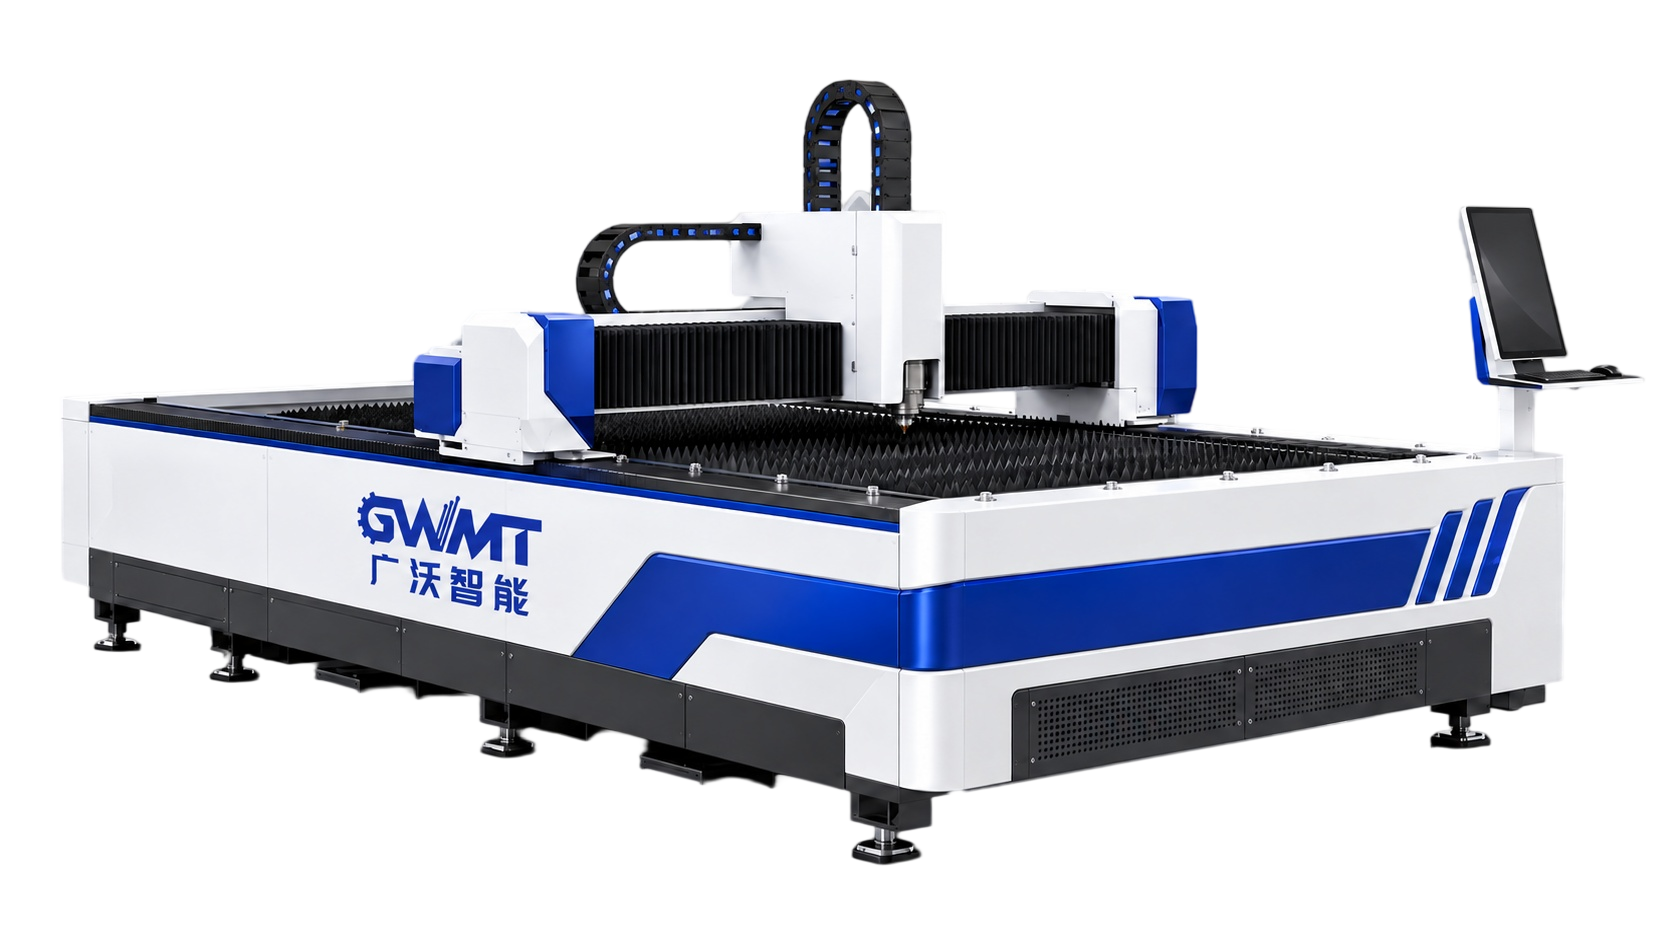
ÜBERWACHUNG DER PRODUKTE
Die 3015 basiert auf einem 3,000 × 1,500 mm Planungsformat. Quellenauswahl, Schneidkopf, Kontrollen, Schneidgas, Extraktion und Blatthandling werden als ein Prozess betrachtet - nicht als isolierte Optionen.
DETAILLIERTE BEZEICHNUNG UND BAUTEILEN
Rahmen, Führungsanordnung, Antriebssystem und nutzbare Arbeitszone werden gemeinsam für Bogenformat, Produktionsrhythmus und Zugang geplant.
Kopfauswahl, Autofokusverhalten, Düsenaufbau und Kollisionsschutz werden rund um den Materialbereich und die beabsichtigte Kantenqualität bestätigt.
Der Laser-Source-Bereich ist auf Materialmix, Dickenverteilung, Teilemerkmale und den erforderlichen Produktionsplan abgestimmt.
Steuerung, Verschachtelung, Programmvorbereitung und Bedienerübergabe werden überprüft, um die wiederholbare Produktion vom Zeichnen bis zum Schneiden zu unterstützen.
Gasversorgung, -förderung, Kanalführung und Hauswirtschaftsanforderungen werden mit dem Material, dem Schneidprozess und dem Fabriklayout definiert.
Belademethode, Entladeroute, Werkstückspannung, Schutz und Servicezugang werden auf die verfügbare Grundfläche abgestimmt.
Konfigurieren aus dem Teil
Ein nützlicher Laservorschlag beginnt mit dem Teil und seinem Produktionsweg. Diese drei Inputs bilden das erste technische Gespräch.
Teilen Sie Sorten, häufige und maximale Dicken, Oberflächenanforderungen und reflektierende Materialien.
Stellen Sie repräsentative DXF oder Zeichnungen, kleinste Merkmale, durchdringende Erwartungen, Toleranzen und Verschachtelungsprioritäten bereit.
Bestätigen Sie Blattformate, Lademethode, verfügbarer Fußabdruck, Extraktionsroute, nachgelagerte Handhabung und Zielausgabe.
Automatisierungsbereitschaft
Die manuelle Beladung kann für eine flexible Produktion geeignet sein. Wenn sich Volumen, Blattgewicht oder unbeaufsichtigte Strömung ändern, sollten das Beladen, Entladen, Lagern und nachgelagerte Sortieren als Teil derselben Zelle überprüft werden.
Eine modellübergreifende Planungsreferenz. Leistung, Konfiguration, Sicherheit, Materialleistung und endgültige Abnahme werden in der technischen Vereinbarung bestätigt.
| Modell | 3015 | 4015 | 4020 | 6015 | 6020 | 6025 | 8025 | 12025 |
|---|---|---|---|---|---|---|---|---|
| Verarbeitungsbereich | 3,000 × 1,500 mm | 4,000 × 1,500 mm | 4,000 × 2,000 mm | 6,000 × 1,500 mm | 6,000 × 2,000 mm | 6,000 × 2,500 mm | 8,000 × 2,500 mm | 12,000 × 2,500 mm |
| X-Achsen-Fahrt | 1,500 mm | 1,500 mm | 2,000 mm | 1,500 mm | 2,000 mm | 2,500 mm | 2,500 mm | 2,500 mm |
| Y-Achsenfahrt | 3,000 mm | 4,000 mm | 4,000 mm | 6,000 mm | 6,000 mm | 6,300 mm | 8,000 mm | 12,000 mm |
| Z-Achsen-Fahrt | 250 mm | 250 mm | 250 mm | 250 mm | 250 mm | 250 mm | 250 mm | 250 mm |
| Laserleistung | 1,000 W–20,000 W | |||||||
| X/Y-Positioniergenauigkeit | ≤±0.03 mm/min | |||||||
| X/Y wiederholte Positioniergenauigkeit | ≤±0.02 mm/min | |||||||
| Maximale Positioniergeschwindigkeit | 120 m/min | |||||||
Katalogwerte sind Planungsreferenzen. Die Quellenleistung ist ein Serienbereich, und die Genauigkeitsleistung muss für die ausgewählte Konfiguration, das Material, das Prozessgas und die Installationsbedingungen bestätigt werden.
BESCHLUSS DES TECHNISCHEN VORSCHLAGS
Teilen Sie Zeichnungen, Materialien, Zielausgabe und aktuelle Prozessbeschränkungen. Ein Ingenieur kann sie verwenden, um das nächste Gespräch vorzubereiten.
TOPIC CLUSTER · Fiber laser cutting: power, thickness and quality
Choosing laser power for a thickness range, reading cut quality, operating practice and the limits of thickness-based selection.
These guides explain the process and selection logic. Final machine configuration is confirmed in the technical proposal.
Share your part drawing, material grade, thickness range and target output. GWMT will review the configuration against your application.