
Produktanfragen
Alle Lösungen

LÖSUNG 06 · VERBINDUNGSVERBESSERUNG

Hinteranschlagsystem der Abkantpresse

Positionieren Sie jede Biegung um das Werkstück. Überprüfen Sie Reisen, Finger, kontrollierte Bewegungen und Wiederholbarkeit als ein koordiniertes Maschinensystem.

Erkunden Sie Positionierungsoptionen

POSITIONSSYSTEM

Die genaue Positionierung beginnt am Teiledatum.

Die Hinteranschlag hilft, das Blatt für jede Biegung zu lokalisieren. Seine nützliche Konfiguration hängt von den Flanschabmessungen, Biegefolge, dem Materialhandling und dem ausgewählten Abkantpresse ab - keine Achse zählt isoliert.

Datum und Fingerkontakt Reise und Abfertigung Kontrollierte Bewegung
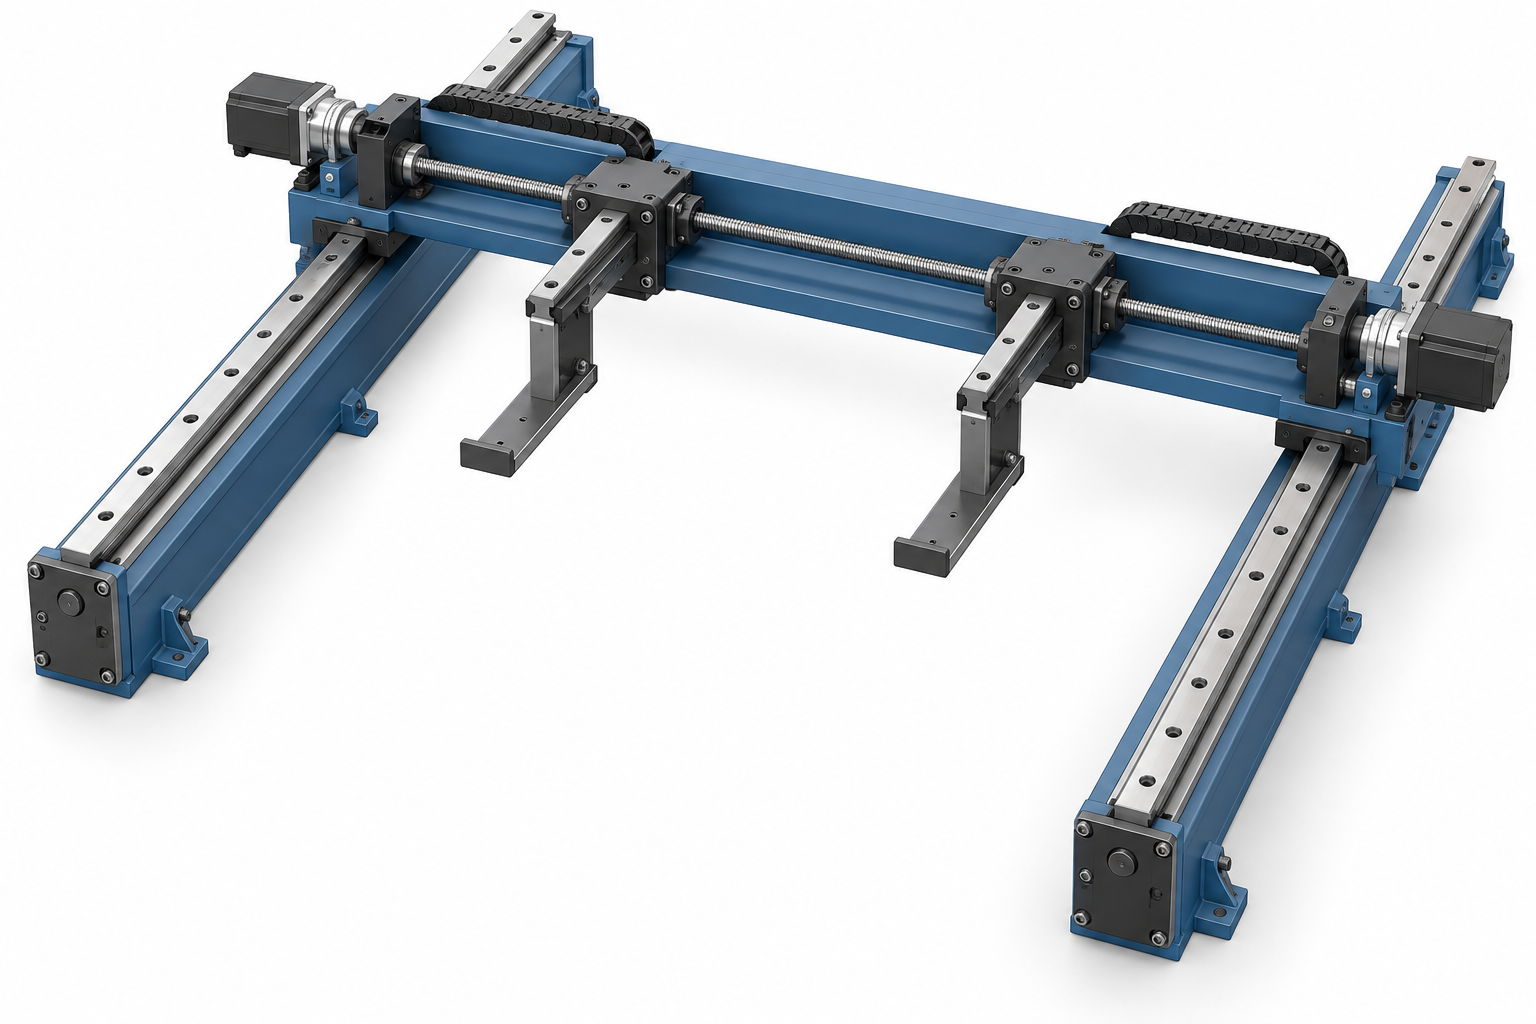
Konzeptdarstellung von Hinterspurschienen, Querträgern, Antrieben und zwei Fingern
Konzeptionelle Montagedarstellung; tatsächliche Ausrüstungsanordnung zu bestätigen.

KONFIGURATIONSÜBERPRÜFUNG

Wählen Sie Bewegung nach Funktion, nicht nach der Überschrift.

Diese Beispiele organisieren eine technische Diskussion. Sie sind keine Standardpakete oder bestätigten Funktionen für jedes Abkantpresse.

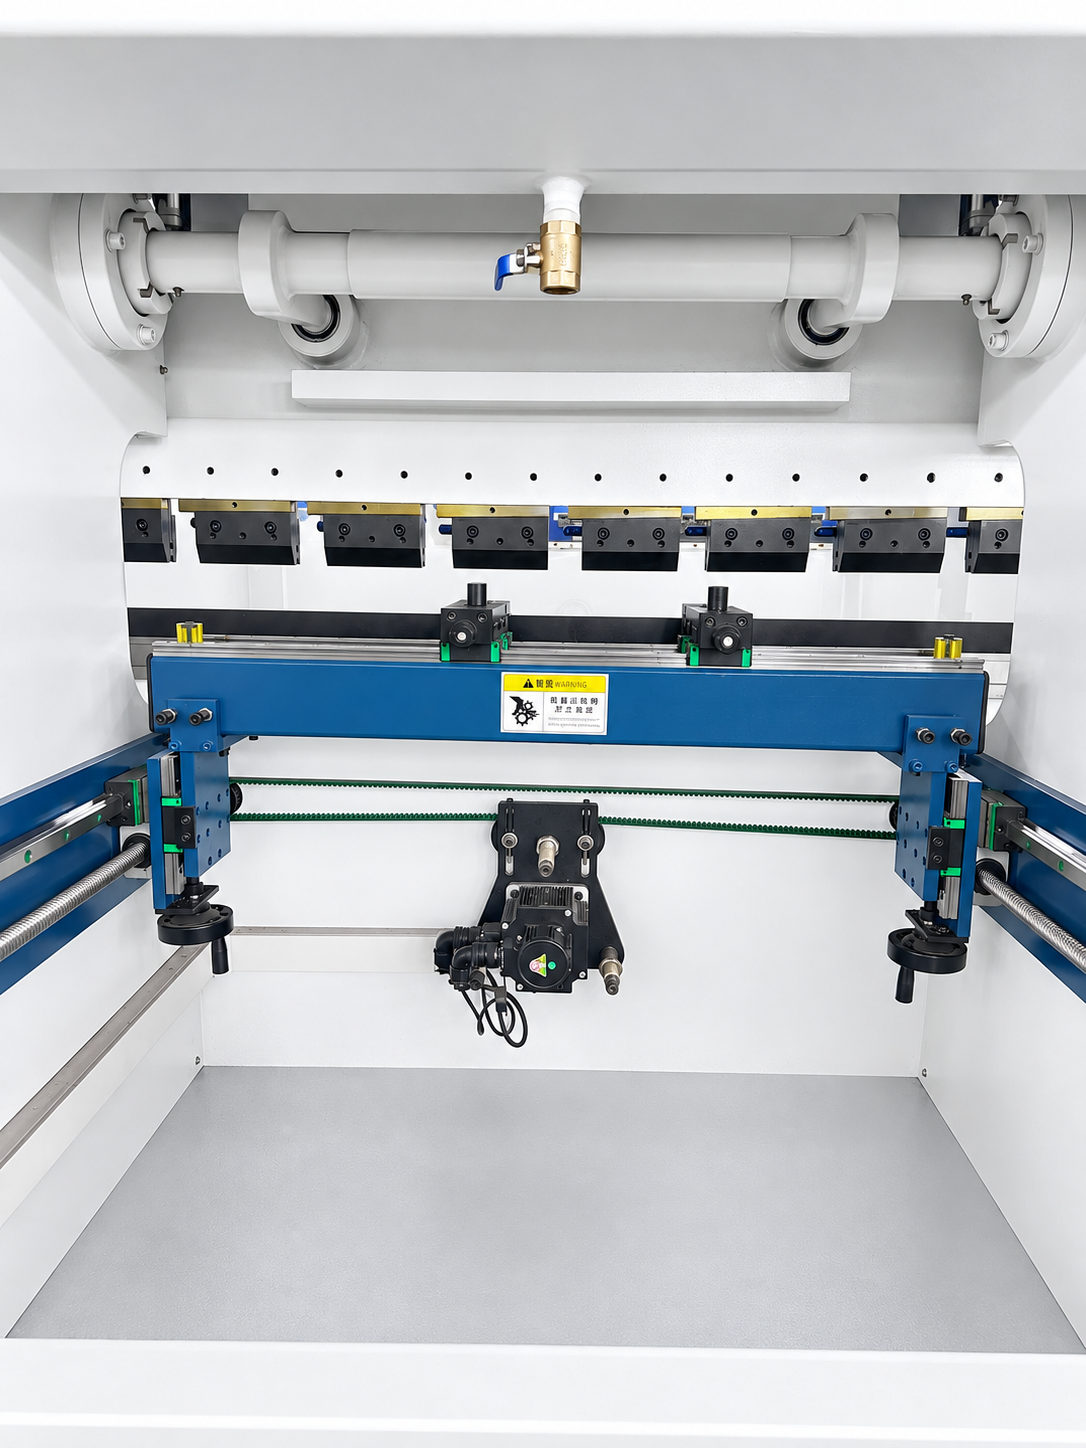
Abkantpresse-Hinterspurfinger und FührungsschienenReferenz der Komponente · endgültige Vereinbarung zu bestätigen
01 POSITIONSPfad

2-Achsenpositionierung

X + R Überprüfung

Ein Ausgangspunkt für eine wiederholbare Tiefeneinstellung und Höhenverstellung von Messgeräten und Fingern bei regelmäßigen Biegearbeiten.

  • Mindest- und maximale Flanschtiefe bestätigen
  • Höhe der Finger, Abstand und Halterung der Teile
  • Match Reise und Feedback an die ausgewählte Maschine
Besprechen Sie diese Konfiguration
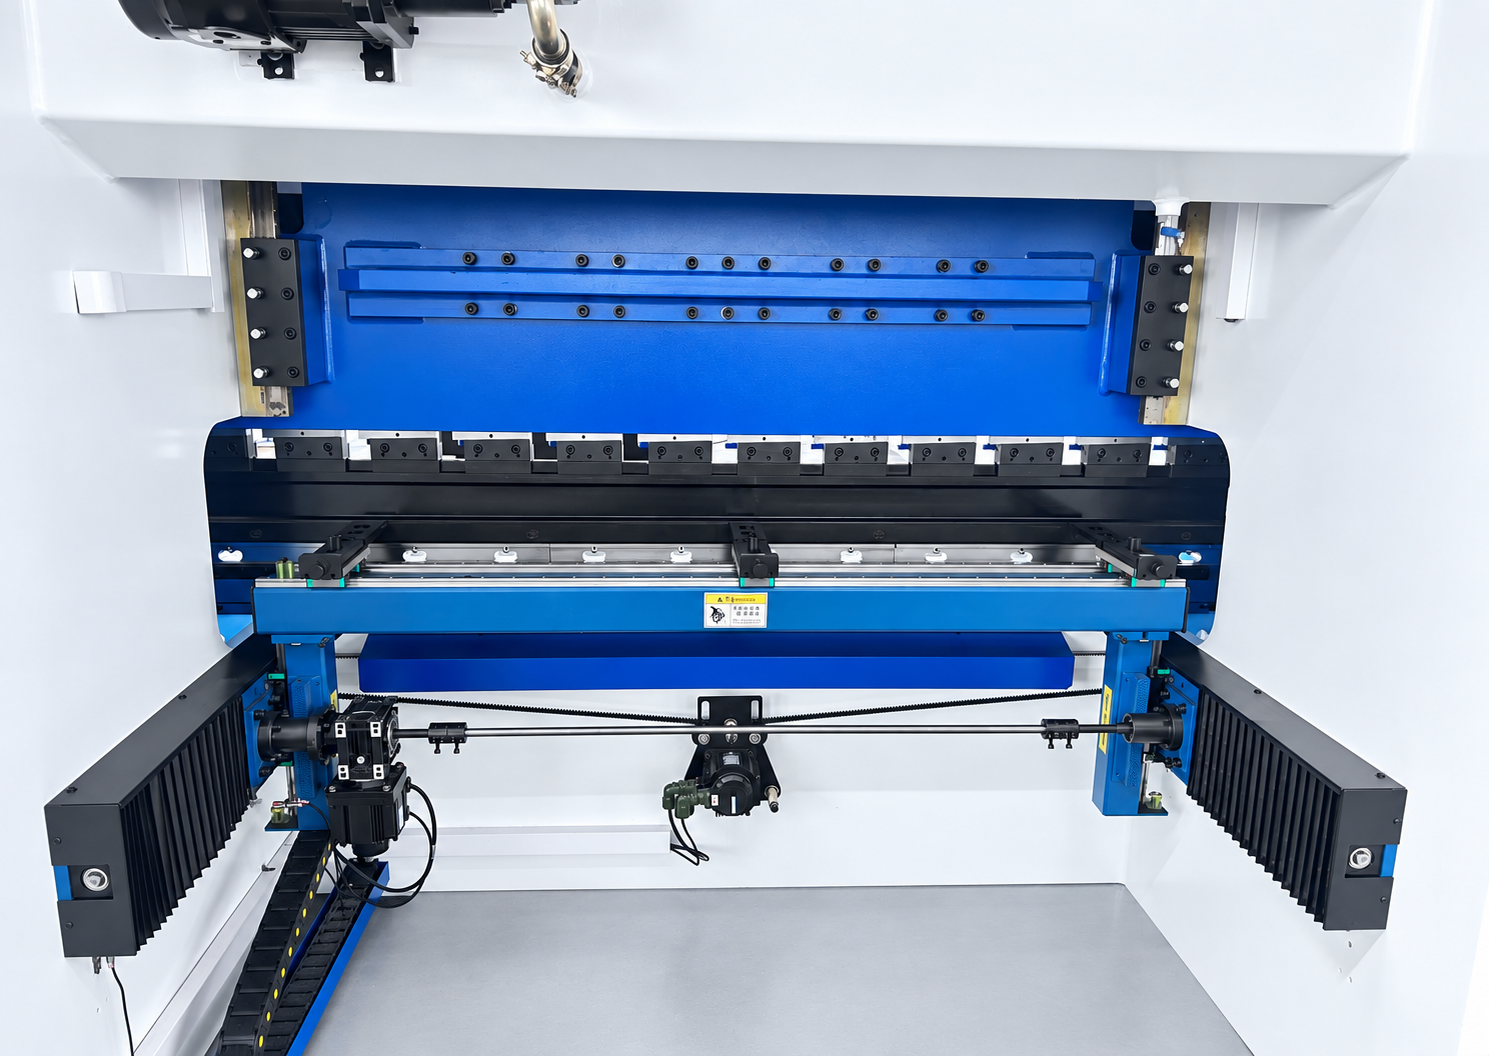
Hinterspurfinger an einer Abkantpresse montiertReferenz der Komponente · endgültige Vereinbarung zu bestätigen
02 POSITIONSPfad

4-Achsenpositionierung

Überprüfung der unabhängigen Bewegung

Überprüfen Sie zusätzliche unabhängig gesteuerte Bewegungen, wenn gestufte oder asymmetrische Teile eine flexiblere Positionierung benötigen.

  • Zuordnung der Biegefolge und der Referenzkanten
  • Bestätigen Sie, welche Bewegungen unabhängig sind
  • Überprüfung des Fingerabstands und der Kollisionsfreiheit
Besprechen Sie diese Konfiguration
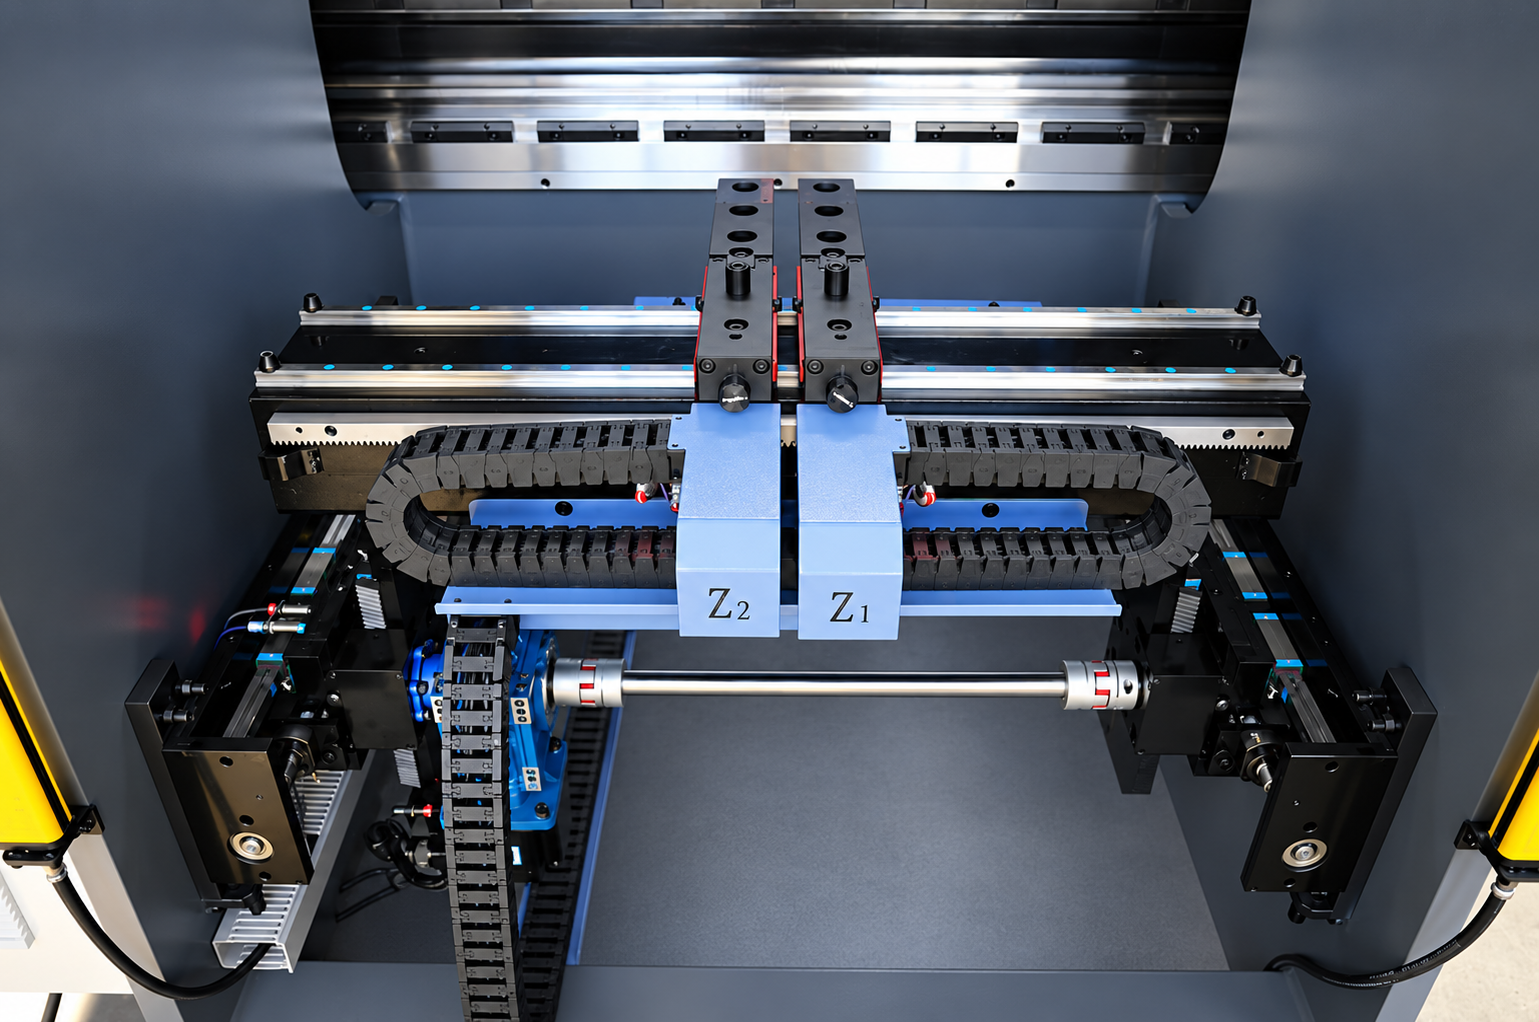
Hinterspurführung und AntriebsanordnungReferenz der Komponente · endgültige Vereinbarung zu bestätigen
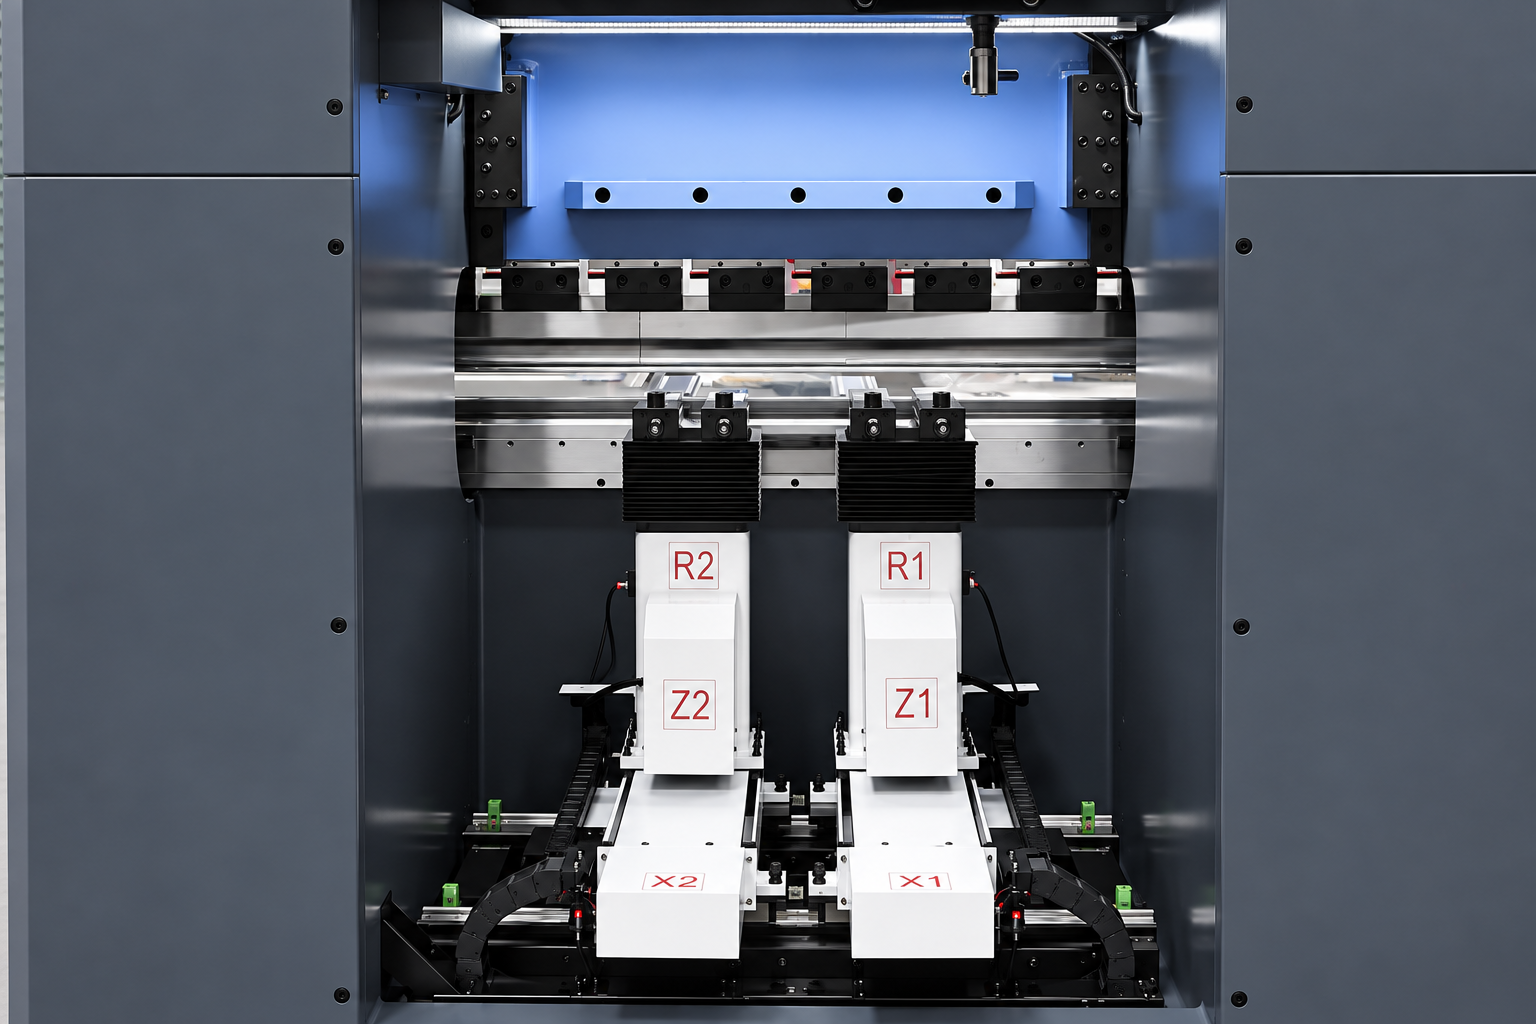
03 POSITIONSPfad

6-Achsenpositionierung

Überprüfung der mehrachsigen Koordinierung

Für mehr beteiligte Teile, bewerten koordinierte Spurbewegung, Antriebsführung und wiederholbare Neupositionierung während des gesamten Programms.

  • Definieren Sie erforderliche kontrollierte Bewegungen nach Funktion
  • Teilerotation und Registrierschritte überprüfen
  • Einvernehmen über Datum, Wiederholbarkeit und Annahmemethode
Besprechen Sie diese Konfiguration
Nahansicht eines Pressenbremsantriebs HinteranschlagReferenz der Komponente · endgültige Vereinbarung zu bestätigen
04 POSITIONSPfad

8-Achsenpositionierung

Antragsspezifische Überprüfung des Anwendungsbereichs

Ein komplexes Teil kann ein breiteres Maschinenachsenpaket rechtfertigen. Die genauen Hinterspurachsen und etwaige Pressbalken- oder Bombierung-Achsen sind gesondert anzugeben.

  • Liste jede Achse und ihre physische Funktion
  • Review Controller, Antrieb und Programm Kompatibilität
  • Überprüfen Sie die endgültige Konfiguration im technischen Vorschlag
Besprechen Sie diese Konfiguration
Leseachse zählt richtig

Y1/Y2 beschreibt normalerweise die Pressbalken-Bewegung, während V Bombierung bezeichnen kann. Eine Gesamtzahl der Maschinenachsen kann diese Funktionen enthalten; fordern Sie eine achsenweise Liste an, um die tatsächlichen Hinteranschlag-Bewegungen zu identifizieren. Endgültige Verfügbarkeit und Spezifikationen erfordern eine technische Überprüfung von GWMT.

PRÜFUNG ANHAND DER ZEICHNUNG

Holen Sie sich einen Hinteranschlag-Plan für Ihren Teil.

Teilen Sie die Werkstückzeichnung, Flanschbereich, Biegefolge, Material und Dicke, erforderliche Genauigkeit und bevorzugte Steuerung oder Maschine. Wir werden den Positionierungsumfang mit Ihnen überprüfen.

Fordern Sie eine technische Überprüfung an

TOPIC CLUSTER · CNC controls, axes and backgauge systems

Technical guides for this equipment

How control platforms, axis packages and backgauge configurations change what a press brake can produce, and how to specify them.

  1. Anschlag an der Abkantpresse: Typen, Achsen, Kalibrierung und Fehlersuche
  2. 3, 4 oder 6 Achsen passend zu Ihren Werkstücken auswählen
  3. Typen von CNC-Steuerungen: Bewegungsart, Regelkreis und Achszahl
  4. Delem, Cybelec und ESA: Arbeitsabläufe vergleichen

These guides explain the process and selection logic. Final machine configuration is confirmed in the technical proposal.

Share your part drawing, material grade, thickness range and target output. GWMT will review the configuration against your application.