
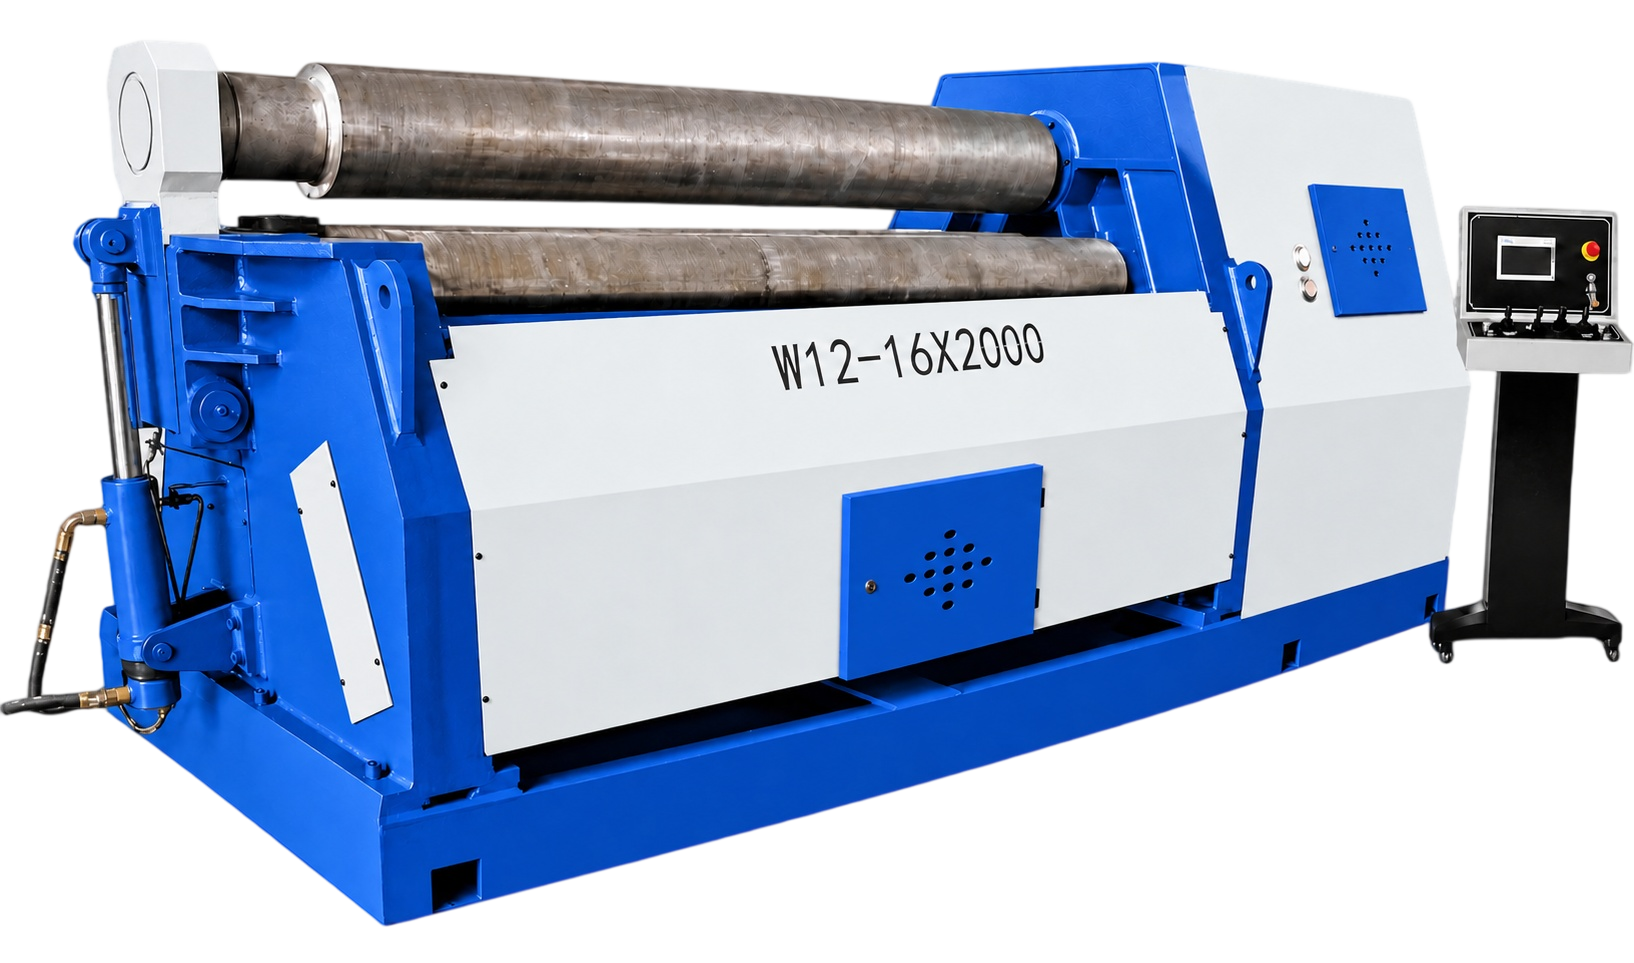
Vierrollen-Spannung-Layout
Die oberen und unteren Mittelwalzen halten und richten die Platte aus, während die Seitenwalzen den erforderlichen Biegeverlauf erzeugen.
StrukturEine Vierwalzen-CNC-Walzplattform für kontrollierte Ausrichtung, doppelte Anbiegen und wiederholbare zylindrische, gekrümmte und kompatible konische Plattenformung.
ÜBERWACHUNG DER PRODUKTE
Die W12NC-Anordnung verwendet obere und untere zentrale Rollen, um das Blatt zu greifen, während Seitenrollen den Bogen positionieren. Die CNC-Steuerung unterstützt eine strukturierte Rollsequenz für Wiederholungsarbeiten, kürzere gerade Enden und ein effizientes Teilehandling.
Konfigurationspunkte
Die oberen und unteren Mittelwalzen halten und richten die Platte aus, während die Seitenwalzen den erforderlichen Biegeverlauf erzeugen.
StrukturProgrammierte Rollenpositionen und wiederholbare Bewegung unterstützen kontrollierte Zylinder-, Bogen- und kompatible konische Formgebungssequenzen.
KontrolleBeide Blattenden können in einem koordinierten Prozess hergestellt werden, wodurch die verbleibende flache Länge reduziert wird, wo die Anwendung es erfordert.
ArbeitsablaufSeitenrollweg, Parallelität und Neigung werden gegen Materialwiderstand, Kegelanforderungen und Zielradius überprüft.
PositionierungDie Antriebsauswahl wird um die Rollkraft, den Materialzustand, die Plattenbreite und den Zielproduktionsrhythmus herum geplant.
AntriebTop-Unterstützung, Seiten-Unterstützung, Zuführung, Entladung und optionale Automatisierungsschnittstellen sind auf das fertige Teil und den Handhabungsplan abgestimmt.
UnterstützungEntwickelt, um eine zuverlässige Leistung für eine Reihe von Fertigungsanforderungen zu liefern.
| Laufende Nummer | Spezifikation | Dicke der Kühlplatte mm | Breite der Kühlplatte mm | Anbiegen Dicke mm | Laufflächenlänge der Arbeitswalze mm | Abmessungen mm |
|---|---|---|---|---|---|---|
| WF0415 | W12NC-4×1500 | 1–4 | 1500 | 2 | 1600 | 2800×800×1000 |
| WF0420 | W12NC-4×2000 | 1–4 | 2000 | 2 | 2100 | 3400×900×1000 |
| WF0620 | W12NC-6×2000 | 1–6 | 2000 | 3 | 2100 | 3600×1100×1100 |
| WF0625 | W12NC-6×2500 | 1–6 | 2500 | 3 | 2600 | 4000×1200×1200 |
| WF0825 | W12NC-8×2500 | 2–8 | 2500 | 4 | 2600 | 4700×1500×1500 |
| WF1220 | W12NC-12×2000 | 3–12 | 2000 | 10 | 2100 | 4200×1500×1500 |
| WF1225 | W12NC-12×2500 | 3–12 | 2500 | 10 | 2600 | 4800×1600×1600 |
| WF1625 | W12NC-16×2500 | 3–16 | 2500 | 12 | 2600 | 5000×1700×1700 |
| WF1640 | W12NC-16×4000 | 4–16 | 4000 | 12 | 4100 | 6600×1700×1700 |
| WF2025 | W12NC-20×2500 | 3–20 | 2500 | 16 | 2600 | 5000×1900×1880 |
| WF2032 | W12NC-20×3200 | 4–20 | 3200 | 16 | 3300 | 4600×2200×2200 |
| WF2520 | W12NC-25×2000 | 3–25 | 2000 | 20 | 2100 | 4600×1900×1900 |
| WF2525 | W12NC-25×2500 | 4–25 | 2500 | 20 | 2600 | 5100×2200×2200 |
| WF2532 | W12NC-25×3200 | 5–25 | 3200 | 20 | 3300 | 6600×2550×2500 |
| WF3025 | W12NC-30×2500 | 5–30 | 2500 | 25 | 2600 | 6000×2800×2900 |
| WF3032 | W12NC-30×3200 | 5–30 | 3200 | 25 | 3300 | 6800×2900×2900 |
| WF4025 | W12NC-40×2500 | 6–40 | 2500 | 32 | 2600 | 6500×3000×3000 |
| WF4525 | W12NC-40×3200 | 6–40 | 3200 | 32 | 3300 | 7100×3000×3000 |
| WF5025 | W12NC-50×2500 | 8–50 | 2500 | 40 | 2600 | 6500×3000×3000 |
| WF5032 | W12NC-50×3200 | 8–50 | 3200 | 40 | 3300 | 7100×3000×3000 |
| WF6032 | W12NC-60×3200 | 10–60 | 3200 | 50 | 3300 | 7200×3300×3500 |
| WF8032 | W12NC-80×3200 | 16–80 | 3200 | 70 | 3300 | 7500×3500×3800 |
| WF10032 | W12NC-100×3200 | 20–100 | 3200 | 90 | 3300 | 8100×3800×3800 |
| WF12032 | W12NC-120×3200 | 20–120 | 3200 | 100 | 3300 | 8200×4000×4000 |
| WF14032 | W12NC-150×3200 | 25–140 | 3200 | 100 | 3300 | 8600×5000×5000 |
| WF16032 | W12NC-160×3200 | 30–160 | 3200 | 120 | 3300 | 8600×5200×5200 |
| WF18032 | W12NC-180×3200 | 30–180 | 3200 | 140 | 3300 | 8800×6000×5800 |
Parameter unterliegen einer kontinuierlichen Produktverbesserung. Die endgültige technische Vereinbarung regelt die Versorgung.
BESCHLUSS DES TECHNISCHEN VORSCHLAGS
Teilen Sie Zeichnungen, Materialien, Zielausgabe und aktuelle Prozessbeschränkungen. Ein Ingenieur kann sie verwenden, um das nächste Gespräch vorzubereiten.
TOPIC CLUSTER · Shearing, plate rolling and punching processes
Blade selection for shears, four-roll plate bending principles and electric tryout press applications in sheet-metal production.
These guides explain the process and selection logic. Final machine configuration is confirmed in the technical proposal.
Share your part drawing, material grade, thickness range and target output. GWMT will review the configuration against your application.