
Bauart der Portalmaschine
Die Portalanordnung bietet einen stabilen, offenen Arbeitsbereich für Bogenzugang, Rinnenfahrt, Be- und Entladeplanung.
Eine Portal-Typ CNC V-Nutenbearbeitung Plattform für kontrollierte Faltenvorbereitung, scharfe visuelle Linien und High-Finish Blech Arbeit.
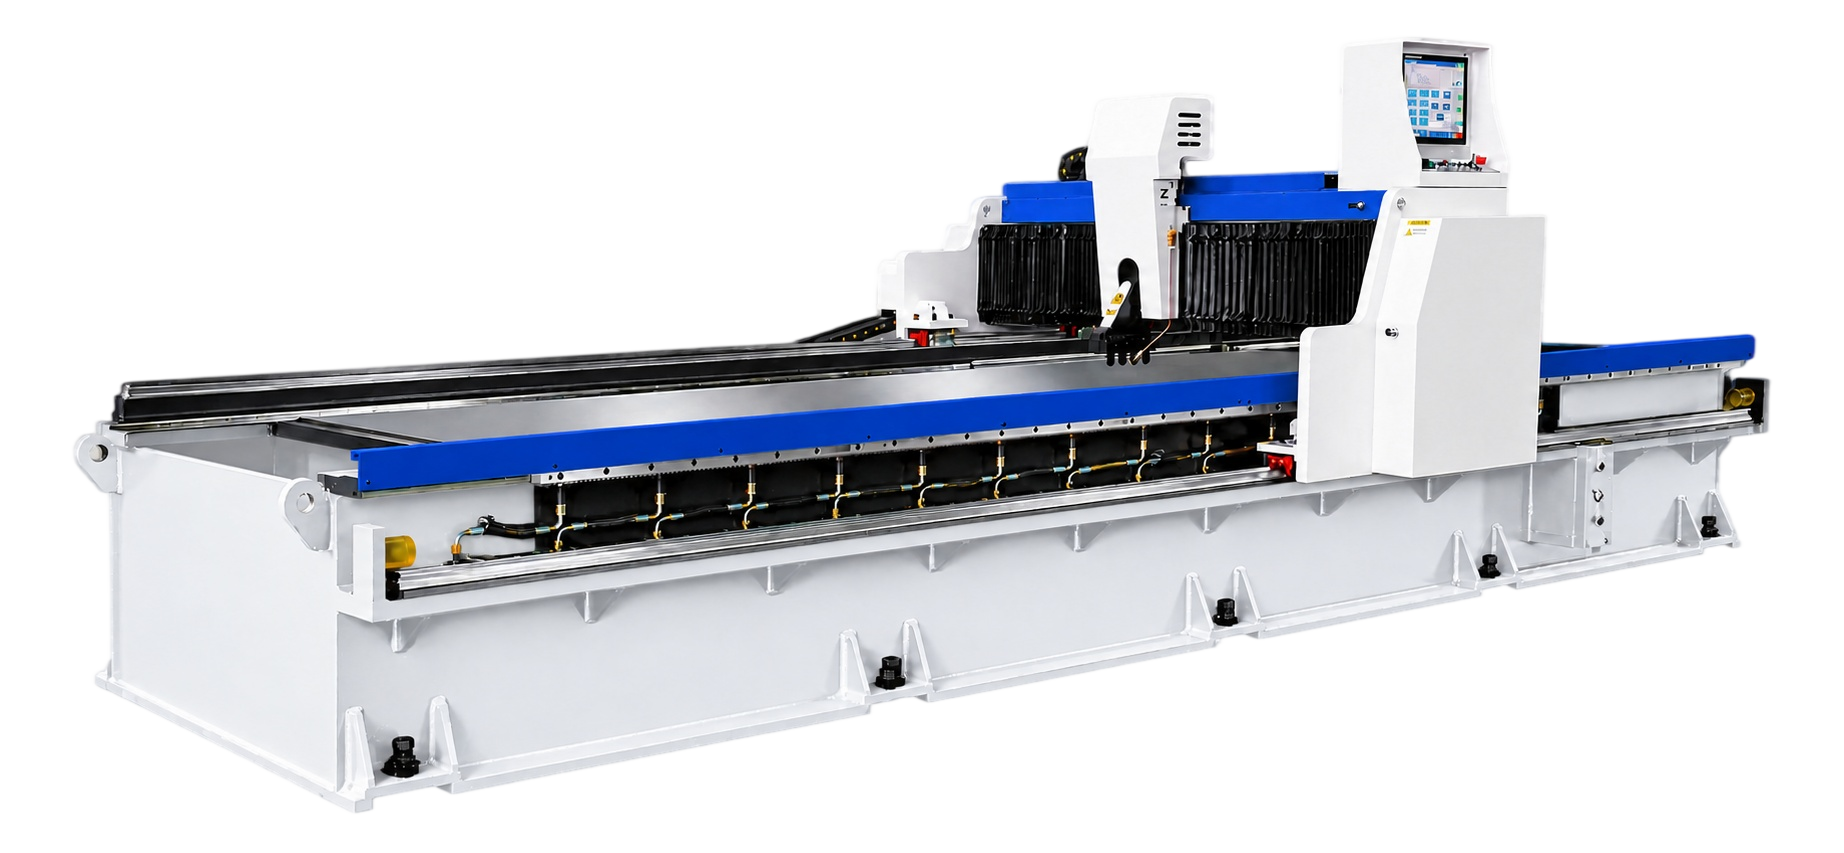
ÜBERWACHUNG DER PRODUKTE
Die GW-Plattform erzeugt programmierte V-Nuten an definierten Positionen, so dass Blattmaterial für kontrolliertes Biegen und Erscheinungsbild-kritisches Umformen vorbereitet werden kann. Das Panel, das Nutlayout, das Restmaterial und das nachgelagerte Biegefolge werden gemeinsam überprüft.
DETAILLIERTE BEZEICHNUNG UND BAUTEILEN
Die Portalanordnung bietet einen stabilen, offenen Arbeitsbereich für Bogenzugang, Rinnenfahrt, Be- und Entladeplanung.
Programmierte Achsen koordinieren Nutposition, Sequenz und Weg, so dass der Prozess gegen das erforderliche Biegelayout überprüft werden kann.
Die Bewegung des Werkzeughalters, die V-Nut-Geometrie und die Auswahl des Schneidwerkzeugs sind auf Material, Oberflächenbeschaffenheit, Restdicke und Erscheinungsbild abgestimmt.
Spannung und die Unterstützung sind um die Steifigkeit der Platte, geschützte Oberflächen, Rillenbahn und stabile Blechpositionierung herum geplant.
Tischzustand, Panelreferenz und Ausrichtungsmethode werden mit sichtbarem Oberflächenschutz und wiederholter Positionsgenauigkeit betrachtet.
Ladeplatz, Schutz, Zugang zur Steuerung, Chip-Management und Service-Freigabe werden mit dem Werks-Workflow koordiniert.
Warum dieser Prozess
Überprüfen Sie Rillentiefe, Restmaterial und Biegefolge zusammen, wo ein kleiner Radius oder eine kontrollierte externe Linie wichtig ist.
Verwenden Sie Zeichnungsmaße und sichtbare Oberflächen, um Rillenpositionen, Wiederholungsprogramme und den nachfolgenden Biegeprozess zu organisieren.
Koordinieren Sie das Laden, die Paneelstütze, das Chiphandling und das Downstream-Formen, anstatt die Nut als isolierten Vorgang zu behandeln.
Referenzwerte für die GW 1250 × 4000 Plattform. Endgültige Kapazität, Planheitsbedingungen, Optionen und Abnahmekriterien werden in der technischen Vereinbarung bestätigt.
| Position | Einheit | Bezugswert |
|---|---|---|
| Maximale Bogenbreite | mm | 1,250 |
| Maximale Bogenlänge | mm | 4,000 |
| Maximale Dicke (Bezug Edelstahl) | mm | 4 |
| Mindestblechdicke | mm | 0.6 |
| Min. V-Nutabstand vom Rand | mm | 8 |
| Max. X-Achsen-Schneidgeschwindigkeit | m/min | 40 |
| Max. X-Achsen-Rücklaufgeschwindigkeit | m/min | 50 |
| Y1 Werkzeughalter Querweg | mm | 1,250 |
| Y1 Werkzeughalterauflösung | mm | ±0.01 |
| Y-Achsen-Positioniergenauigkeit | mm | ±0.05 |
| Z-Achse vertikale Auflösung | mm | ±0.01 |
| Z-Achsen-Positioniergenauigkeit | mm | ±0.05 |
| X-Achsen-Motorleistung | kW | 4.5 |
| Y1 Werkzeughalter / Y2 Niederhalte-Servoleistung | kW | 1 (kombinierte Referenz) |
| Z-Achse Servomotor | kW | 1 |
| Abmessungen der Maschine (L × W × H) | mm | 6,100 × 2,300 × 1,560 |
| Tischplanheit | mm | ≤0.05 |
Die 4 mm maximale Dicke ist eine Edelstahl-Katalogreferenz. Auflösung und Positioniergenauigkeit beschreiben separate Spezifikationen. Die Endleistung unterliegt den vereinbarten Konfigurations- und Materialbedingungen.
BESCHLUSS DES TECHNISCHEN VORSCHLAGS
Teilen Sie Zeichnungen, Materialien, Zielausgabe und aktuelle Prozessbeschränkungen. Ein Ingenieur kann sie verwenden, um das nächste Gespräch vorzubereiten.