
01
Vollständiger Erfassungsbereich
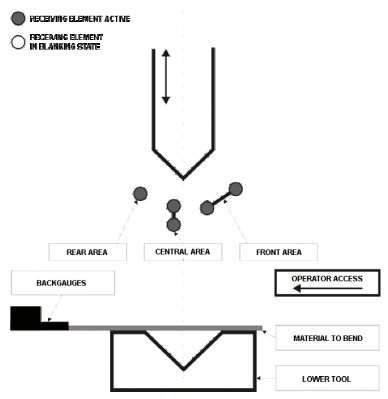
In dieser Bezugskonfiguration sind vordere, mittlere und hintere Erfassungsbereiche aktiv dargestellt.
Lösung 03 · Abkantpresse SICHERHEIT
Erkunden Sie DSP, MSD, SDKELI und LN Schutzreferenzen, Sensorzonendiagramme und Installationsbeispiele. Die endgültige Sicherheitsfunktion muss auf die Maschine, die Werkzeuge und die Produktionsaufgabe abgestimmt sein.
01 · DSP-LASERSCHUTZ
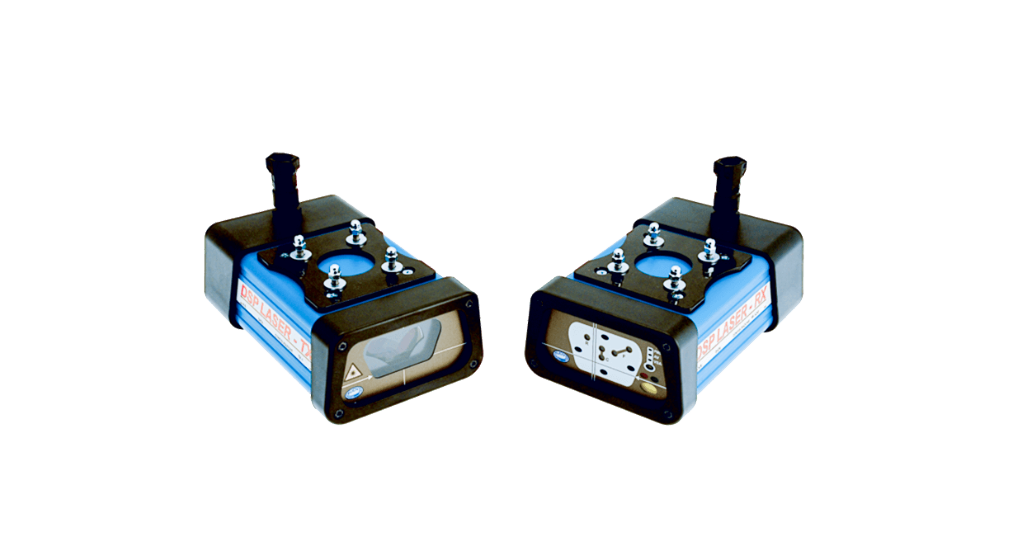
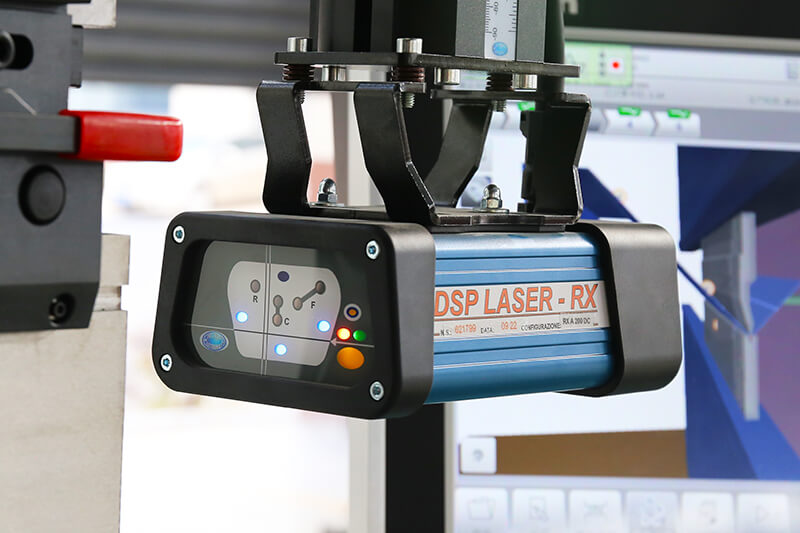
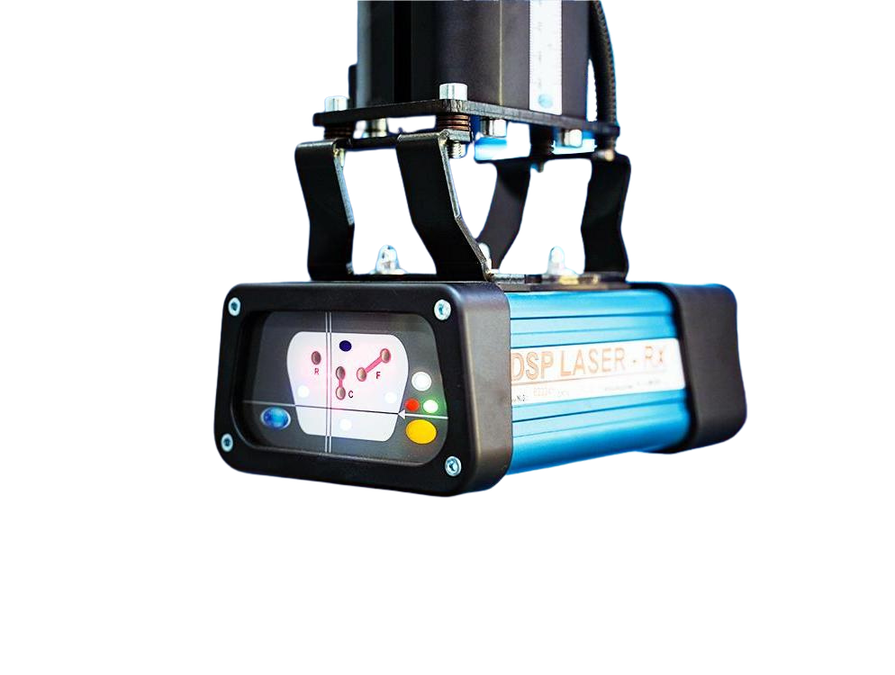
Die DSP-Referenz platziert einen überwachten Bereich unter dem beweglichen oberen Werkzeug. Während der schnellen Annäherung wird ein Objekt, das diesen Bereich betritt, erkannt, bevor es die Werkzeugspitze erreicht; das Gerätesignal muss dann von der verifizierten Sicherheitsfunktion der Abkantpresse behandelt werden. Werkzeuge, Teileform und Stoppleistung bestimmen die endgültige Anordnung.
DSP Schutzgebiet
In diesen Hersteller-Referenzzeichnungen wird erläutert, wie die vorderen, mittleren und hinteren Bereiche berücksichtigt werden können. Es handelt sich nicht um Bedienungsanweisungen; jede Modus- und Ausblendeinstellung erfordert eine qualifizierte, aufgabenspezifische Sicherheitsbewertung.
In dieser Bezugskonfiguration sind vordere, mittlere und hintere Erfassungsbereiche aktiv dargestellt.
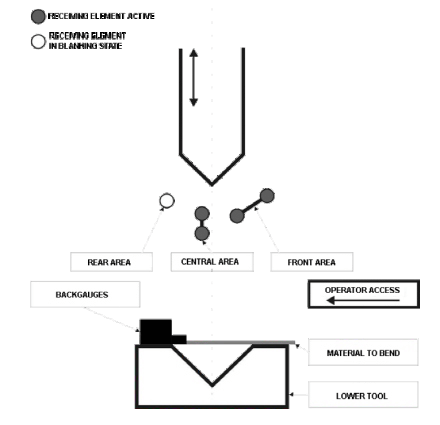
Eine reduzierte Erfassungsanordnung kommt für Form- oder Kastenteile erst nach einer aufgabenspezifischen Sicherheitsüberprüfung in Betracht.
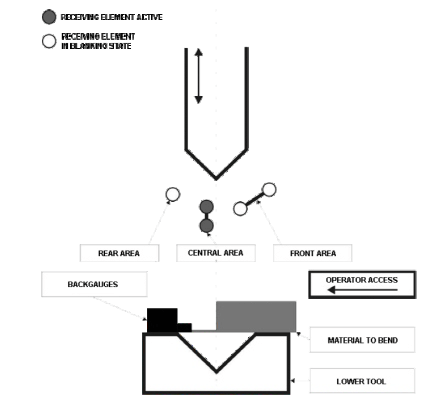
Das Diagramm zeigt eine andere Referenzzonenanordnung; ihre zulässige Verwendung muss für die tatsächliche Maschine und den tatsächlichen Prozess bestätigt werden.
DSP-GERÄT UND INSTALLATION
Das Referenzgerät ist in der Nähe der Pressenbremse Werkzeuge montiert, so dass sich sein Detektionsfeld mit dem oberen Balken bewegen kann. Der nutzbare Modus, der Erfassungsabstand und das Ansprechverhalten müssen mit der ausgewählten Gerätedokumentation und der tatsächlichen Maschine verglichen werden.
02 · BEZUG AUF EINHEITSBAHN
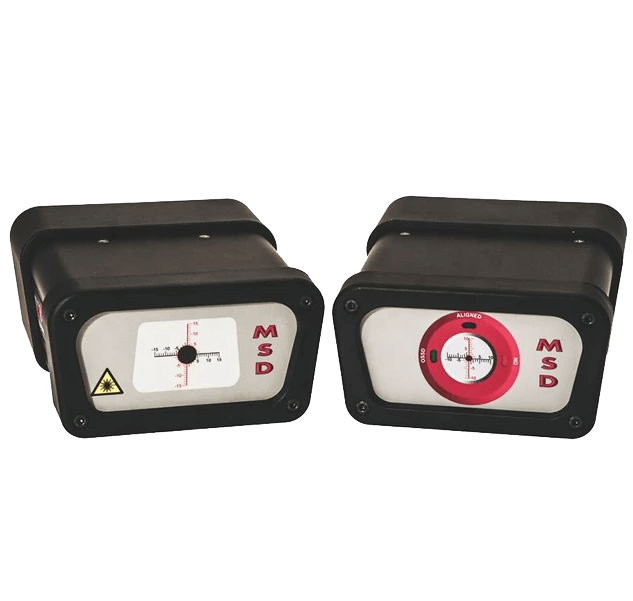
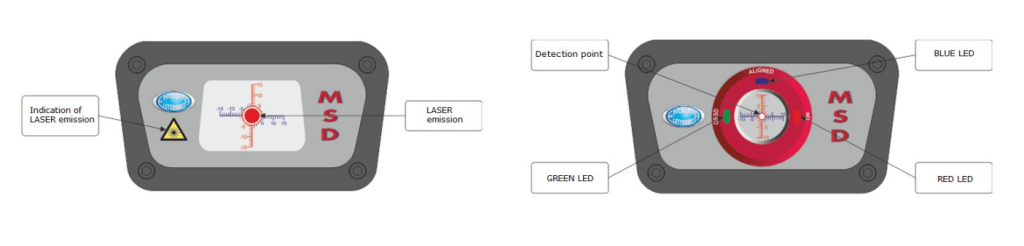
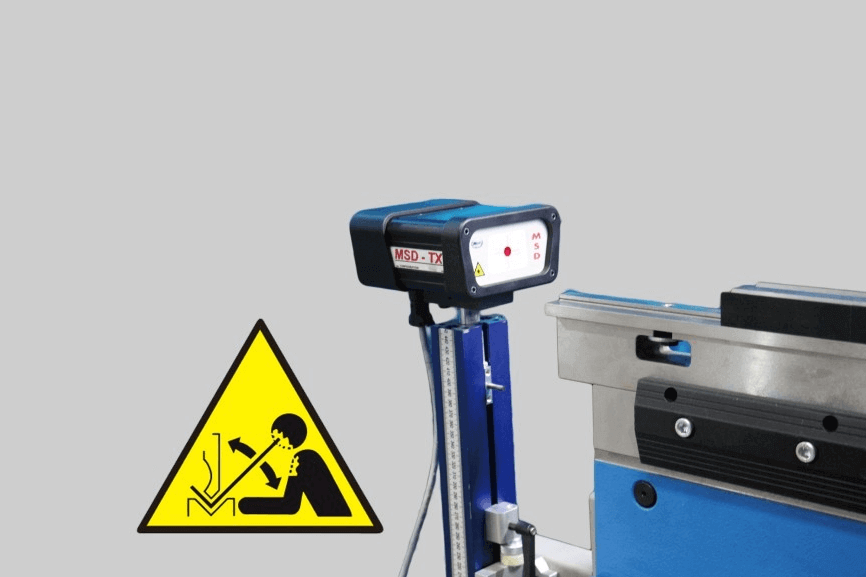
Die MSD-Referenz verwendet einen sichtbaren Laserstrahl zwischen Sender und Empfänger. Eine Unterbrechung innerhalb des definierten Erfassungsbereichs wird an das Maschinensicherheitssystem weitergeleitet, das für die jeweilige Abkantpresse ausgelegt und validiert werden muss.
03 · BEZUG AUF INSTRUMENTBEREICH
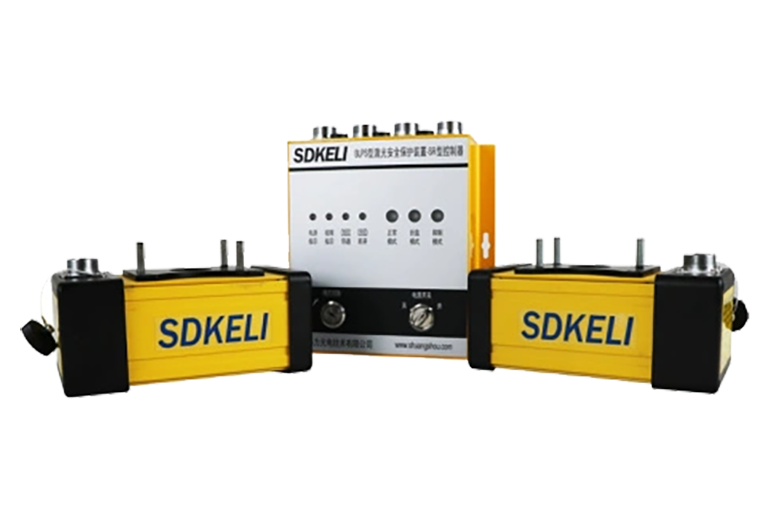
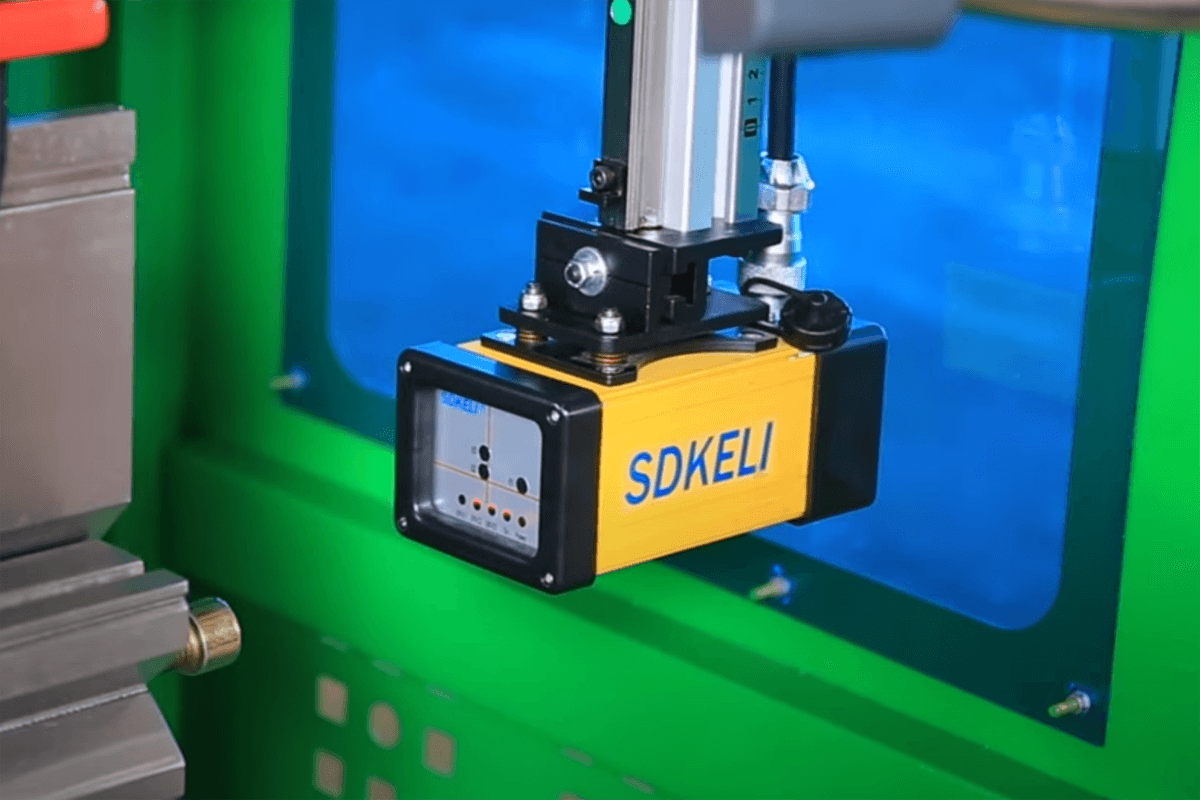
Die SDKELI-Referenz platziert eine Lasersensoranordnung in der Nähe des beweglichen Oberwerkzeugs. Die Steuerung, das Erfassungsfeld und die Montageposition werden mit der aktuellen Werkzeuggeometrie und Maschinenschnittstelle überprüft.
04 · FOTOELEKTRISCHE REFERENZ
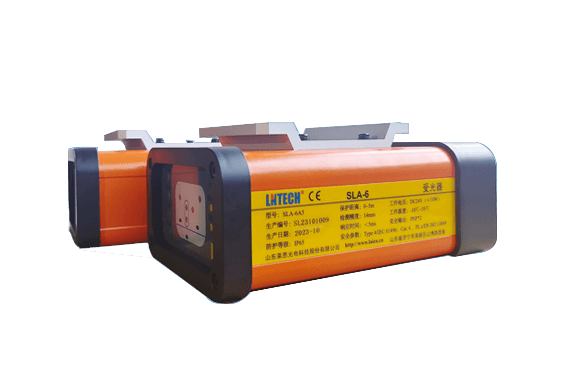
Die LN-Referenz konzentriert sich auf die Überwachung des oberen Werkzeugspitzenbereichs, in dem sich der Bediener der Biegezone nähert. Die Auswahl muss den Zugang, die Teilehandhabung und das verifizierte Stoppverhalten der Abkantpresse ausbalancieren.
BEWERTUNGSKONTEXT
Beginnen Sie mit der Aufgabe, die Ihre tägliche Produktion am ehesten repräsentiert. Der ausgewählte Kontext organisiert die für eine technische Diskussion erforderlichen Beweise; er definiert keinen Sicherheitsbetriebsmodus.
01 · AUSWAHLÜBERPRÜFUNG
Überprüfen Sie den wiederkehrenden Werkzeuge, die Teilegröße und den erwarteten Produktionsrhythmus, bevor Sie eine Schutzanordnung für den Werkzeugbereich auswählen.
ANGABEN ZUM SICHERHEITSPROJEKT
Teilen Sie das Druckbremsmodell, das Jahr, die Werkzeuge-Informationen, die repräsentativen Teile, die vorhandenen Sicherheitsmerkmale, Zeichnungen, Fotos und die geltenden Markt- oder Projektanforderungen. GWMT kann dann die entsprechende nächste technische Überprüfung besprechen.