
Rahmen und Bett
Rahmensteifigkeit, Betthülle, Zugang und Fundamentplanung werden mit dem Matrize und der Produktionspflicht überprüft.
Eine pneumatische Pressplattform mit starrem Rahmen für die wiederholte Stanzen-, Blanking-, Formgebungs- und kompatible Progressiv-Matrize-Produktion.
ÜBERWACHUNG DER PRODUKTE
Die JH21-Auswahl beginnt mit Matrize, Kraftkurve, Hub, Verschlusshöhe, Fütterungsmethode, Schutz und beabsichtigter Produktionsaufgabe. Der gesamte Presseumfang muss mit dem realen Werkzeug und Teil überprüft werden.
Maschinenstruktur
Rahmensteifigkeit, Betthülle, Zugang und Fundamentplanung werden mit dem Matrize und der Produktionspflicht überprüft.
Schiebeweg, Führungszustand und Verstellbereich sind auf die Schließhöhe, die Matrize-Hüllkurve und den Arbeitsablauf abgestimmt.
Der Antrieb, der Kupplungs-/Bremsumfang und das Steuerungsverfahren werden mit Hub-Muster, Zyklusanforderung und Betriebsverfahren ausgewählt.
Matrize-Abmessungen, Befestigung, Materialrichtung, Arbeitstischzugang und Wiederholanschläge bestimmen die nützliche Pressenkonfiguration.
Manuelle oder abgestimmte Zuführung, Ableitung, Teilehandhabung und Inspektionsfluss sollten mit dem Outputziel überprüft werden.
Schutz, Kontrollmodus, Zugang, Serviceraum und Sicherheitsverfahren werden vor dem Betrieb bestätigt.
Konfigurationspunkte
Geben Sie Matrize Zeichnung, Leer- oder Streifenrichtung, Stufen, Schließhöhe, erforderliche Kraftberechnung und erwartete Arbeitsposition an.
Bestätigen Sie Werkstoffgüte, Dicke, Spulen- oder Rohformat, fertige Geometrie, Randzustand und Toleranzen.
Definieren Sie die Zufuhrmethode, die Zielausgabe, das Beladen, Entladen, die Inspektion, den Schutz und die Bedienmethode.
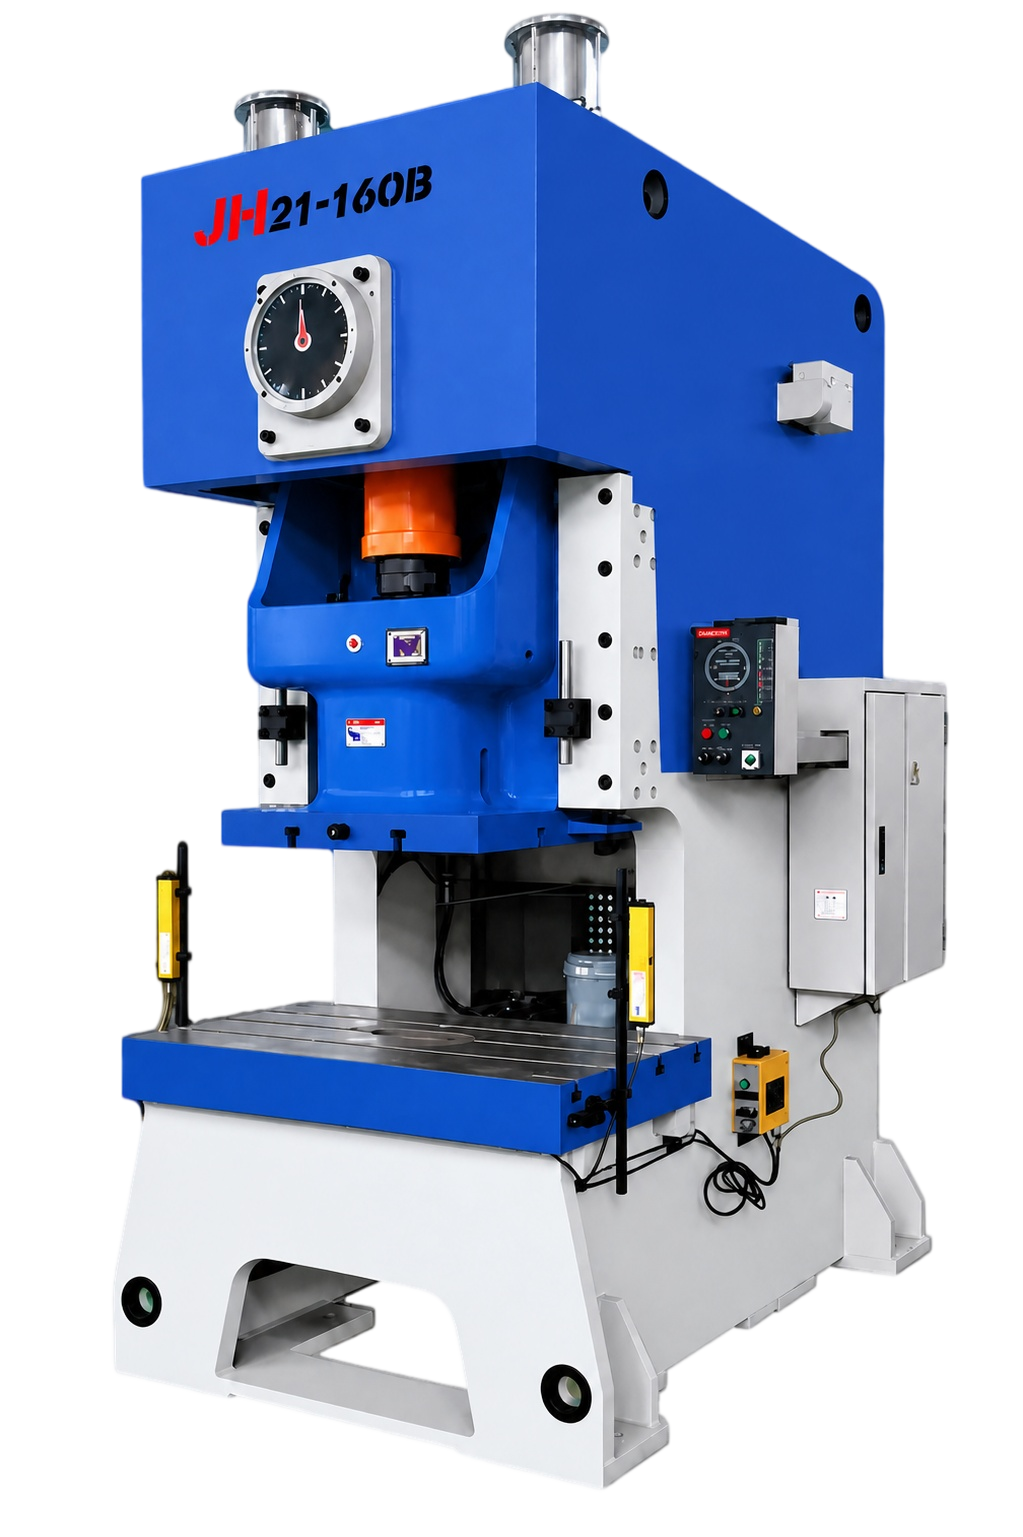
Das Produktbild ist nur eine JH21-160B-Referenz und stellt keine Äquivalenz mit JH21-160 her. Feste und variable Hub-Raten sind separate Werte; die endgültige Werkzeuge und die Konfiguration werden in der technischen Vereinbarung bestätigt.
| Technischer Parameter | Code | Einheit | JH21-25 | JH21-45 | JH21-60 | JH21-80 | JH21-125 | JH21-160 | JH21-200 | JH21-250 | JH21-315 | JH21-400 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Nennkapazität | Pech | kN | 250 | 450 | 600 | 800 | 1250 | 1600 | 2000 | 2500 | 3150 | 4000 |
| Nennkraftweg | Sp. | mm | 3 | 4 | 4 | 5 | 6 | 6 | 6 | 6 | 7 | 8 |
| Objektträger Hub | S | mm | 80 | 120 | 140 | 160 | 180 | 200 | 250 | 250 | 250 | 270 |
| Feste Schiebehübe pro Minute | n | Zeiten/min | 100 | 80 | 70 | 60 | 50 | 45 | 45 | 30 | 30 | 30 |
| Variable Schiebehübe pro Minute | n | Zeiten/min | 60–100 | 50–80 | 45–70 | 40–60 | 35–50 | 30–45 | 25–45 | 20–30 | 20–30 | 20–30 |
| Maximale eingestellte Matrize-Höhe | H2 | mm | 250 | 270 | 300 | 320 | 350 | 400 | 450 | 500 | 500 | 550 |
| Matrize Höhenanpassung | t | mm | 50 | 60 | 70 | 80 | 90 | 100 | 110 | 120 | 120 | 120 |
| Tiefe des Halses | C1 | mm | 210 | 225 | 270 | 310 | 350 | 400 | 430 | 450 | 450 | 490 |
| Abstand zwischen Ständern | d1 | mm | 450 | 515 | 560 | 610 | 670 | 736 | 910 | 980 | 980 | 1050 |
| Schlittenbodengröße L–R | a | mm | 360 | 410 | 480 | 540 | 620 | 700 | 880 | 950 | 950 | 1020 |
| Schlittenbodengröße F–B | b | mm | 250 | 340 | 400 | 460 | 520 | 580 | 650 | 700 | 700 | 750 |
| Matrize Schaftdurchmesser | d | mm | 40 | 50 | 50 | 50 | 70 | 70 | 70 | 70 | 70 | 70 |
| Matrize Schafttiefe | l | mm | 65 | 60 | 70 | 65 | 90 | 100 | 100 | 130 | 130 | 130 |
| Bolzengröße L–R | C | mm | 720 | 825 | 930 | 950 | 1100 | 1170 | 1390 | 1500 | 1540 | 1700 |
| Bolzengröße F–B | D | mm | 400 | 440 | 520 | 600 | 680 | 760 | 840 | 880 | 880 | 950 |
| Falllochdurchmesser | φ | mm | 150 | 150 | 150 | 150 | 160 | 180 | 200 | 200 | 200 | 200 |
| Verankerungsdicke | H3 | mm | 80 | 110 | 130 | 140 | 155 | 165 | 180 | 190 | 190 | 210 |
| Höhe der Bolzenoberfläche | H1 | mm | 780 | 800 | 900 | 900 | 900 | 900 | 1000 | 1000 | 1000 | 1100 |
| Gesamtabmessungen L–R | A | mm | 1496 | 1585 | 1540 | 1765 | 2040 | 2305 | 2600 | 2660 | 2720 | 2850 |
| Gesamtabmessungen F–B | B | mm | 945 | 1075 | 1200 | 1200 | 1320 | 1420 | 1540 | 1640 | 1680 | 1750 |
| Gesamtmaße H | H | mm | 2120 | 2391 | 2570 | 2725 | 3035 | 3215 | 3800 | 3865 | 3865 | 4150 |
| Fundamententfernung F–B | a | mm | 980 | 1075 | 1100 | 1210 | 1430 | 1665 | 2020 | 2100 | 2140 | 2260 |
| Fundamententfernung L–R | b | mm | 660 | 760 | 840 | 920 | 1040 | 1140 | 1840 | 1740 | 1810 | 1750 |
| Motormodell | — | — | Y100L–4 | Y132S–4 | Y132S–4 | Y132M–4 | Y160M–4 | Y160L–4 | Y180M–4 | Y200L–6 | Y225M–6 | Y250M–6 |
| Motorleistung | — | kW | 3 | 5.5 | 5.5 | 7.5 | 11 | 15 | 18.5 | 22 | 30 | 37 |
| Ungefähres Gewicht | — | kg | 2450 | 3550 | 5150 | 6450 | 9550 | 13600 | 19200 | 23200 | 26600 | 31600 |
BESCHLUSS DES TECHNISCHEN VORSCHLAGS
Teilen Sie Zeichnungen, Materialien, Zielausgabe und aktuelle Prozessbeschränkungen. Ein Ingenieur kann sie verwenden, um das nächste Gespräch vorzubereiten.
TOPIC CLUSTER · Shearing, plate rolling and punching processes
Blade selection for shears, four-roll plate bending principles and electric tryout press applications in sheet-metal production.
These guides explain the process and selection logic. Final machine configuration is confirmed in the technical proposal.
Share your part drawing, material grade, thickness range and target output. GWMT will review the configuration against your application.