Produktanfragen
Alle Lösungen

Lösung 05 · AbkantpresseQ Werkzeuge

Abkantpresse Werkzeuge: Standard und Custom Punches, Matrizen & Zubehör

Erkunden Sie Werkzeuge-Profile, indem Sie eine Aufgabe bilden, und bestätigen Sie dann die Abmessungen und die Maschine Kompatibilität aus Ihrem Werkstückzeichnung.

Werkzeuge Überblick

Standard- und kundenspezifische Werkzeuge für Blech Biegen

Oberstempel, V-Matrizen, Multi-V Matrizen, Schwanenhalsprofile und spezialisierte Umformwerkzeuge unterstützen unterschiedliche Biegeaufgaben. Stempel und Matrize müssen zusammen für das Teil, das Material und die Maschine ausgewählt werden.

Eine nützliche Empfehlung beginnt mit dem fertigen Profil und Biegefolge. Materialdicke, Biegewinkel, Innenradius, Arbeitslänge, Werkzeugschnittstelle und Handhabungsanforderungen formen dann das vorgeschlagene Set.

Bevor Sie wählen

Was sollte ein Werkzeuge Review beinhalten?

Teilen Sie diese Eingaben, damit die vorgeschlagene Stempel-, Matrize- und Spannung-Schnittstelle als ein Paket überprüft werden kann:

  • Druckbremsmodell und Nennkraft
  • Erforderliche Biegelänge
  • Werkstoffgüte und Dicke
  • Biegewinkel, Innenradius und Werkstückzeichnung
  • Stempel, Matrize oder spezielle Umformanforderungen

Werkzeuge-Referenz · 01

Standard-Werkzeuge-Referenzen für 100T & 125T Abkantpressen

Vergleichen Sie das V-Öffnungs- und Stempel-Profil mit der Umformaufgabe, der Material- und Maschinenschnittstelle.

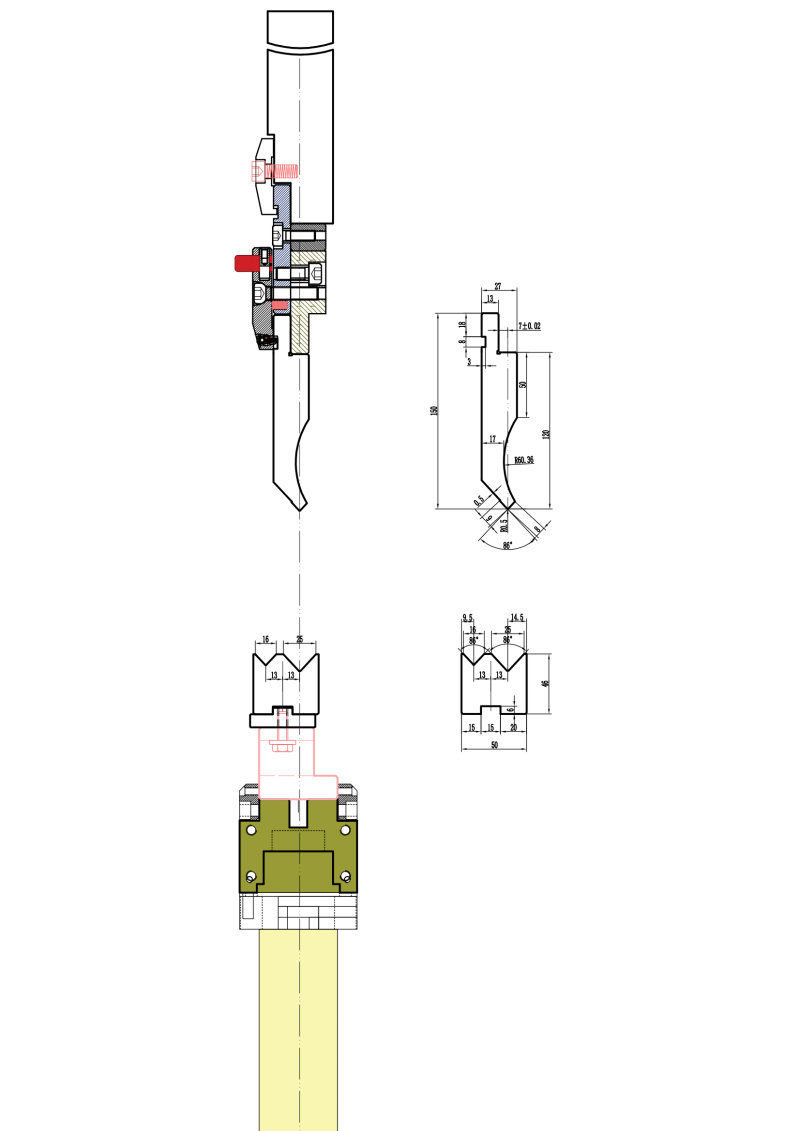
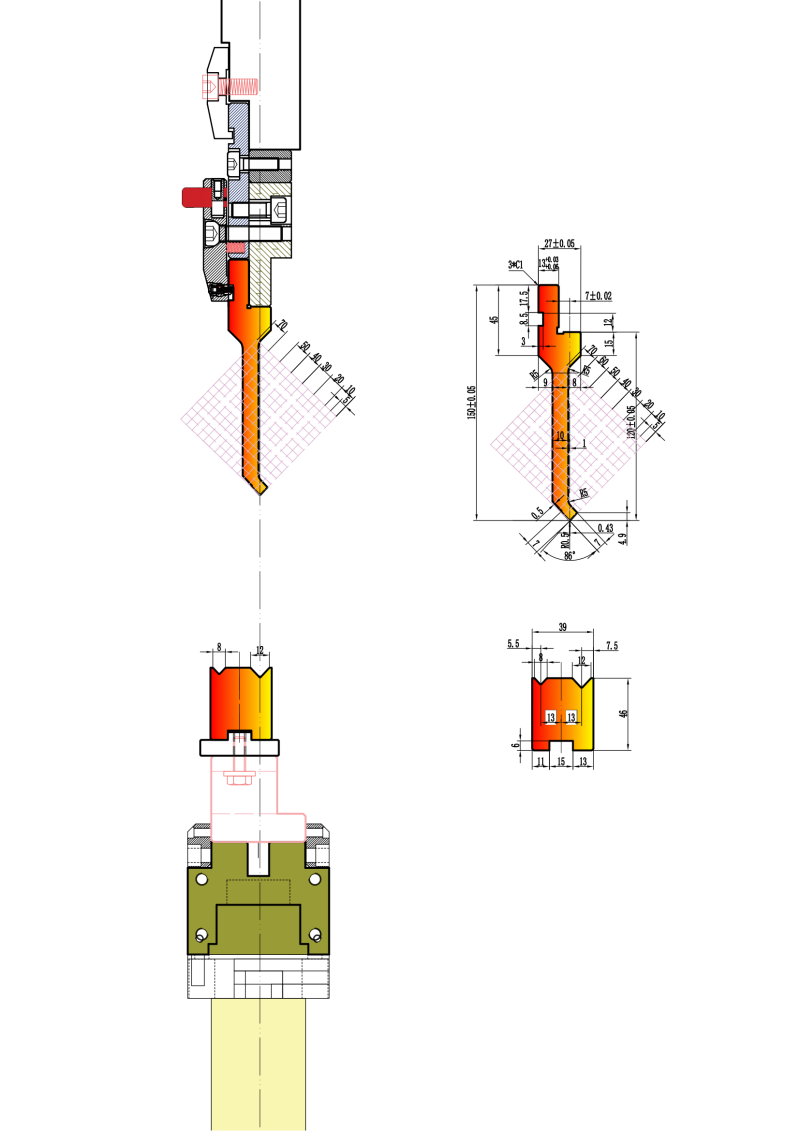
Standard Doppel-V Matrize
Referenzprofilbild · Abmessungen und geliefertes Design werden aus der endgültigen Zeichnung bestätigt.

01 / 01

Standard Doppel-V Matrize

Zwei V-Nuten bieten alternative Öffnungen für kompatible Luftbiegeaufgaben. Die ausgewählte Nut wird anhand der Blechdicke, des erforderlichen Radius und der verfügbaren Belastung überprüft.

  • Zwei Öffnungsmöglichkeiten in einem Matrize-Profil
  • Der Neigungswinkel wird durch den genehmigten Prozess und die Stempel-Reise gesteuert
Besprechen Sie dieses Tool
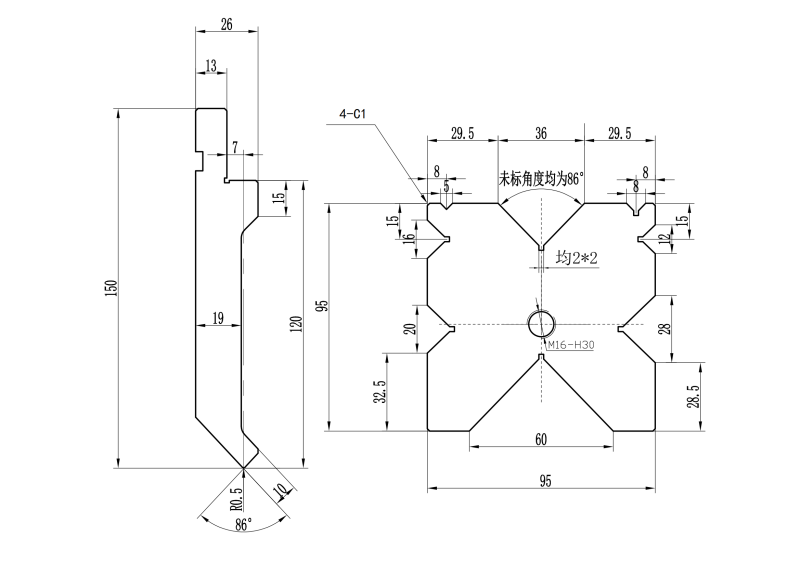
Standard konzentrisches Vier-V-Matrize
Referenzprofilbild · Abmessungen und geliefertes Design werden aus der endgültigen Zeichnung bestätigt.

01 / 02

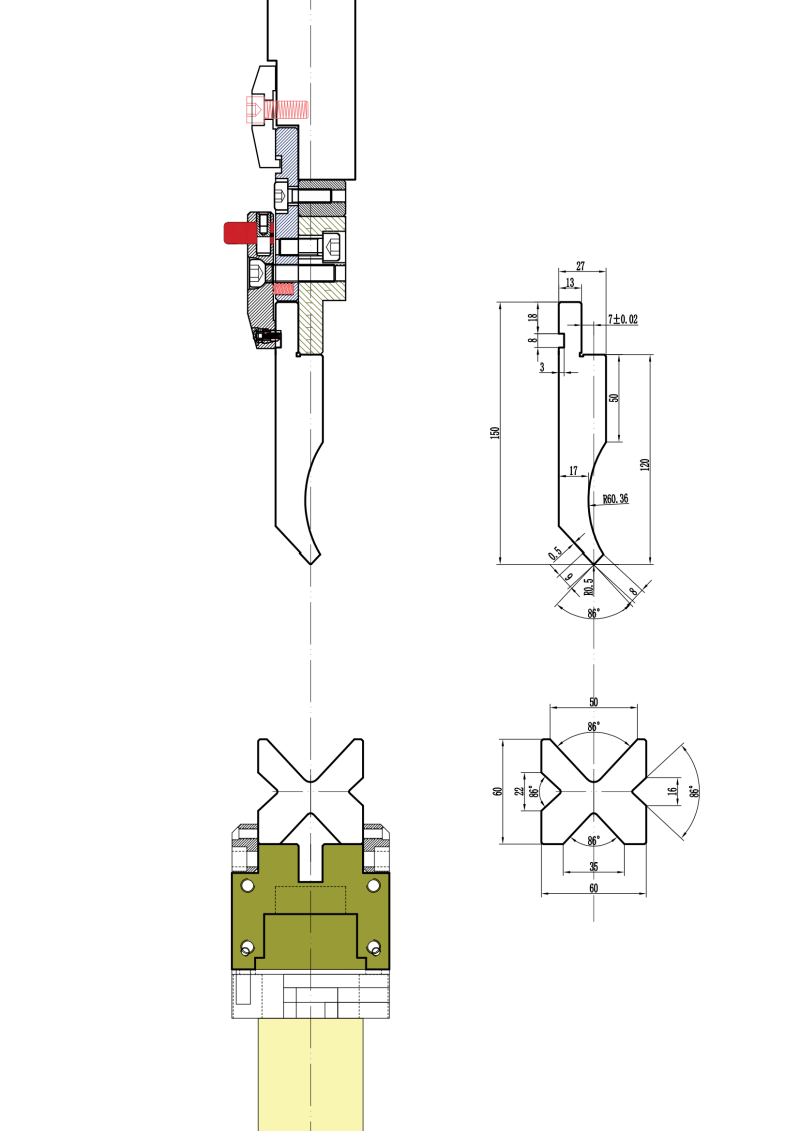
Standard konzentrisches Vier-V-Matrize

Ein vierseitiges V-Profil bietet mehrere Nutoptionen in einem Werkzeugkörper. Es kann Umschaltungen vereinfachen, wenn die betreffende Öffnung für Material und Biegung geeignet ist.

  • Mehrere V-Öffnungen für unterschiedliche Teilbedingungen
  • Überprüfung der Nutgeometrie und der zulässigen Belastung vor Gebrauch
Besprechen Sie dieses Tool
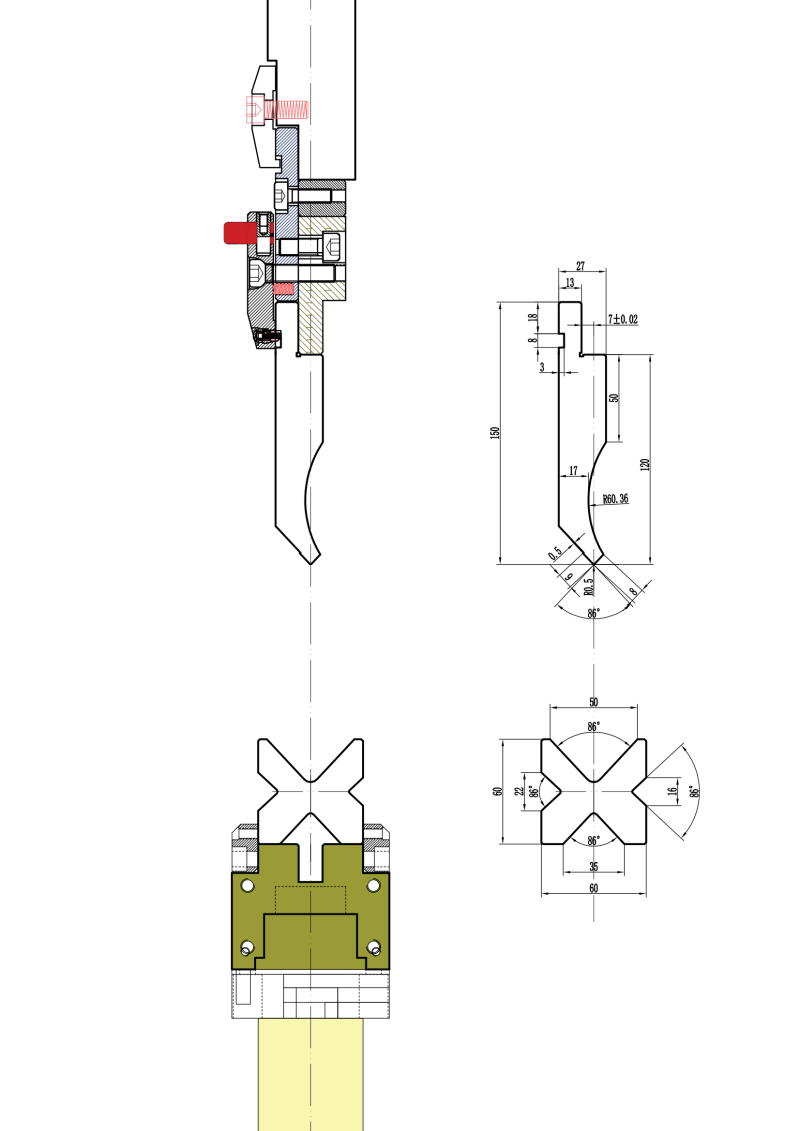
Standard-Multi-V Matrize
Referenzprofilbild · Abmessungen und geliefertes Design werden aus der endgültigen Zeichnung bestätigt.

01 / 03

Standard-Multi-V Matrize

Mehrere V-Öffnungen ermöglichen es einem Matrize, eine Reihe kompatibler Biegeanforderungen abzudecken. Die Arbeitsnut muss entsprechend dem Blech und dem vorgesehenen Umformverfahren gewählt werden.

  • Wählen Sie die Öffnung aus Material, Dicke und Radius
  • Reduzieren Sie Werkzeugwechsel nur dort, wo die ausgewählte Nut geeignet bleibt
Besprechen Sie dieses Tool

Werkzeuge-Referenz · 02

Standard-Werkzeuge-Referenzen für 175T & 210T Abkantpressen

Diese größeren Maschinenbeispiele erfordern immer noch eine zeichnerische Überprüfung von Last, Länge und Spannung-Geometrie.

Standard-Multi-V Matrize
Referenzprofilbild · Abmessungen und geliefertes Design werden aus der endgültigen Zeichnung bestätigt.

02 / 01

Standard-Multi-V Matrize

Ein Multi-V-Matrize bietet eine Auswahl an Öffnungen für unterschiedliche Biegebedingungen bei größeren Geräten. Seine Zeichnung und Schnittgröße sind Referenzen, keine bestätigte Maschinenpassung.

  • Passen Sie die Nut an das gewünschte Biegeprofil an
  • Länge, Schnittstelle und Lastverteilung mit dem Abkantpresse prüfen
Besprechen Sie dieses Tool
Standard Doppel-V Matrize
Referenzprofilbild · Abmessungen und geliefertes Design werden aus der endgültigen Zeichnung bestätigt.

02 / 02

Standard Doppel-V Matrize

Die Doppel-V-Anordnung bietet zwei V-Öffnungen für verschiedene zugelassene Biegungen. Die Auswahl hängt immer noch von Material, Formradius und Werkzeugbelastungsgrenzen ab.

  • Zwei nutzbare Groove-Optionen unterliegen einer Prozessüberprüfung
  • Einrichten und Umschalten abhängig von Maschine und Spannung-System
Besprechen Sie dieses Tool
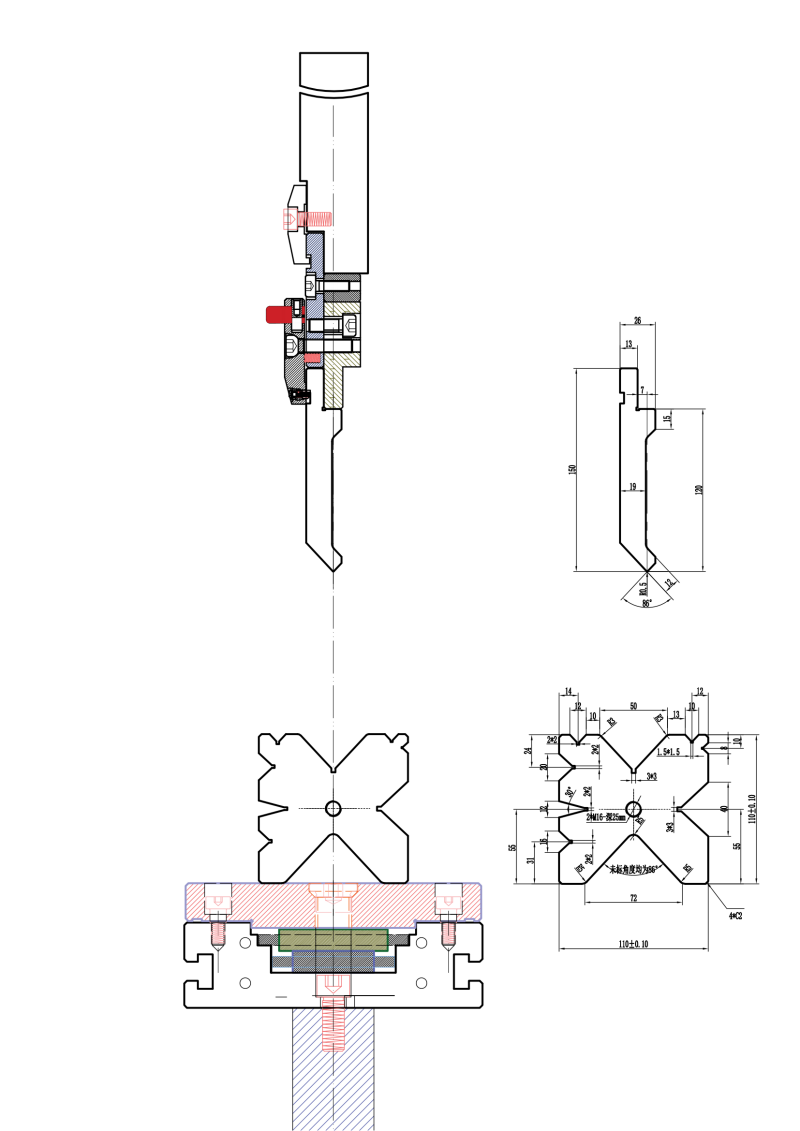
Standardmatrize mit vier V-Nuten
Referenzprofilbild · Abmessungen und geliefertes Design werden aus der endgültigen Zeichnung bestätigt.

02 / 03

Standardmatrize mit vier V-Nuten

Vier V-Nuten bieten mehrere Formgebungsmöglichkeiten in einem Matrize-Abschnitt. Bestätigen Sie jede Nut mit dem repräsentativen Teil und der Maschinenkonfiguration.

  • Mehrere Öffnungen in einem kompakten Matrize Profil
  • Überprüfen Sie Geometrie, Unterstützung und Werkzeugkapazität für jeden Auftrag
Besprechen Sie dieses Tool

Werkzeuge-Referenz · 03

Optionale obere Stempel-Profile

Wählen Sie Segmentierung und Freigabe um die Teilegeometrie, Biegefolge und Werkzeugwechsel-Workflow.

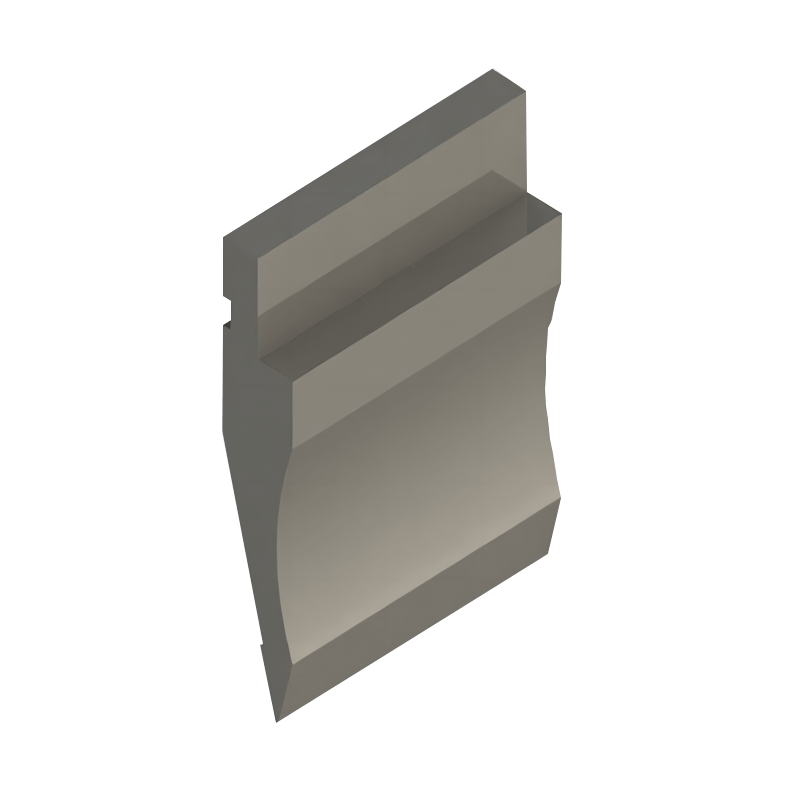
Segmentierte Pressenbremse Stempel
Referenzprofilbild · Abmessungen und geliefertes Design werden aus der endgültigen Zeichnung bestätigt.

03 / 01

Segmentierte Pressenbremse Stempel

Kurze Werkzeugabschnitte können kombiniert werden, um unterschiedliche Biegelängen und komplexe Teilelayouts anzupassen, ohne eine kontinuierliche Stempel zu handhaben.

  • Ordnen Sie Abschnitte um die erforderliche Arbeitslänge an
  • Gemeinsame Position, Spannung und sichere Handhabung überprüfen
Besprechen Sie dieses Tool
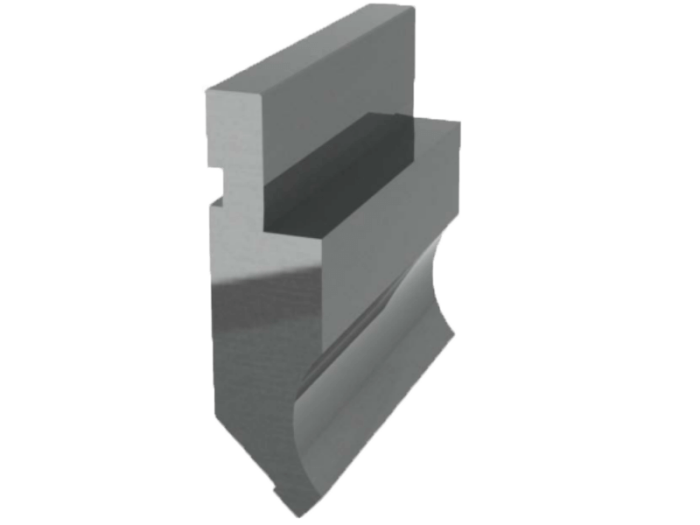
Gooseneck Stempel
Referenzprofilbild · Abmessungen und geliefertes Design werden aus der endgültigen Zeichnung bestätigt.

03 / 02

Gooseneck Stempel

Das vertiefte Profil schafft Freiraum für Flansche oder Rückbiegungen, die eine gerade Stempel während des Umformvorgangs stören können.

  • Mehr Platz für Kanäle, Boxen und Rücklaufflansche
  • Bestätigen Sie die Werkstückabmessungen und das genehmigte Laden des Werkzeugs
Besprechen Sie dieses Tool
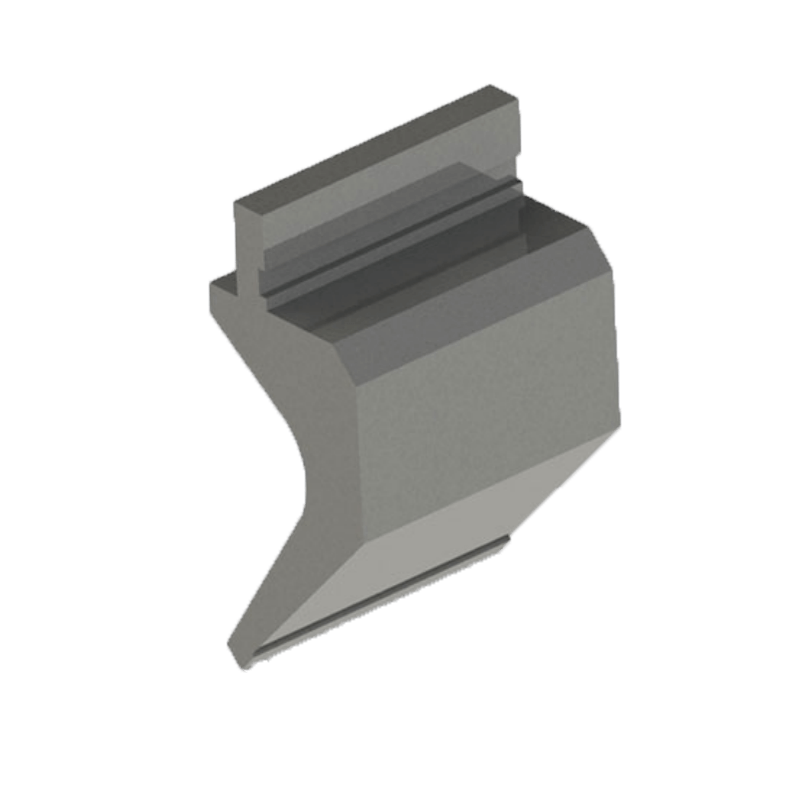
Weitwinkel-Binnenhals Stempel
Referenzprofilbild · Abmessungen und geliefertes Design werden aus der endgültigen Zeichnung bestätigt.

03 / 03

Weitwinkel-Binnenhals Stempel

Ein breiteres vertieftes Profil kann bei großwinkeligen oder versetzten Geometrien helfen, wenn das Werkstück zusätzliche Freiräume um die Stempel benötigt.

  • Bewertung der Freigabe durch die vollständige Biegefolge
  • Überprüfen Sie den angegebenen Winkel und das Material, bevor Sie ein Werkzeug auswählen
Besprechen Sie dieses Tool
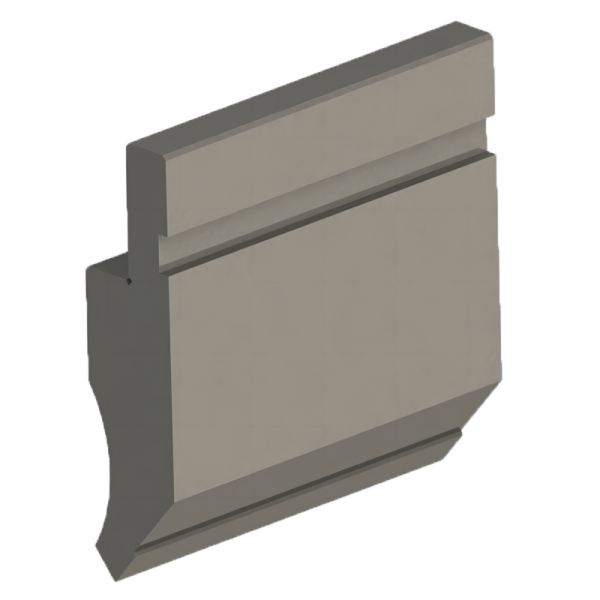
Amerikanischer Stil Stempel
Referenzprofilbild · Abmessungen und geliefertes Design werden aus der endgültigen Zeichnung bestätigt.

03 / 04

Amerikanischer Stil Stempel

Dieses Werkzeuge-Profil ist eine Schnittstellenoption für kompatible Spannung-Systeme im amerikanischen Stil. Es ist nicht austauschbar, bis die Halterung, Höhe und Geometrie überprüft werden.

  • Prüfhalterabmessungen und Spannung-Standard
  • Passen Sie das Stempel-Profil an die beabsichtigte Biegung und den Radius an
Besprechen Sie dieses Tool

PRÜFUNG ANHAND DER ZEICHNUNG

Verwandeln Sie den Werkstückzeichnung in ein Werkzeuge-Set.

Senden Sie das Pressenbremsmodell, Material, Dicke, Biegelänge, Radius, fertiges Profil und aktuelle Klemmeninformationen. Wir können Standard- und benutzerdefinierte Werkzeuge-Optionen mit Ihnen überprüfen.

Die Quellengruppierung ist eine visuelle Referenz, keine GWMT-Lastklasse. Werkzeugkapazität und Kompatibilität erfordern eine technische Überprüfung.
Starten Sie eine Werkzeuge-Überprüfung

TOPIC CLUSTER · Press brake tooling and V-die selection

Technical guides for this equipment

Selecting punches and V-die openings from material, thickness and bend radius, plus the setup mistakes that cause scrap and rework.

  1. 15 häufige Fehler an der Abkantpresse: Ursachen, Wirkungen und Lösungen
  2. V-Matrize für die Abkantpresse richtig auswählen: Acht Schritte, drei durchgerechnete Beispiele und Fehlersuche
  3. Wie man die V-Matrizenöffnung für die Abkantpresse wählt: Tabelle und 8er-Regel

These guides explain the process and selection logic. Final machine configuration is confirmed in the technical proposal.

Share your part drawing, material grade, thickness range and target output. GWMT will review the configuration against your application.