
Flexible Biegestruktur
Die Biegearchitektur wird um die Paneel-Unterstützung, den Flanschzugang, die Wiederholbarkeit und die vorgesehene Produktionssequenz überprüft.
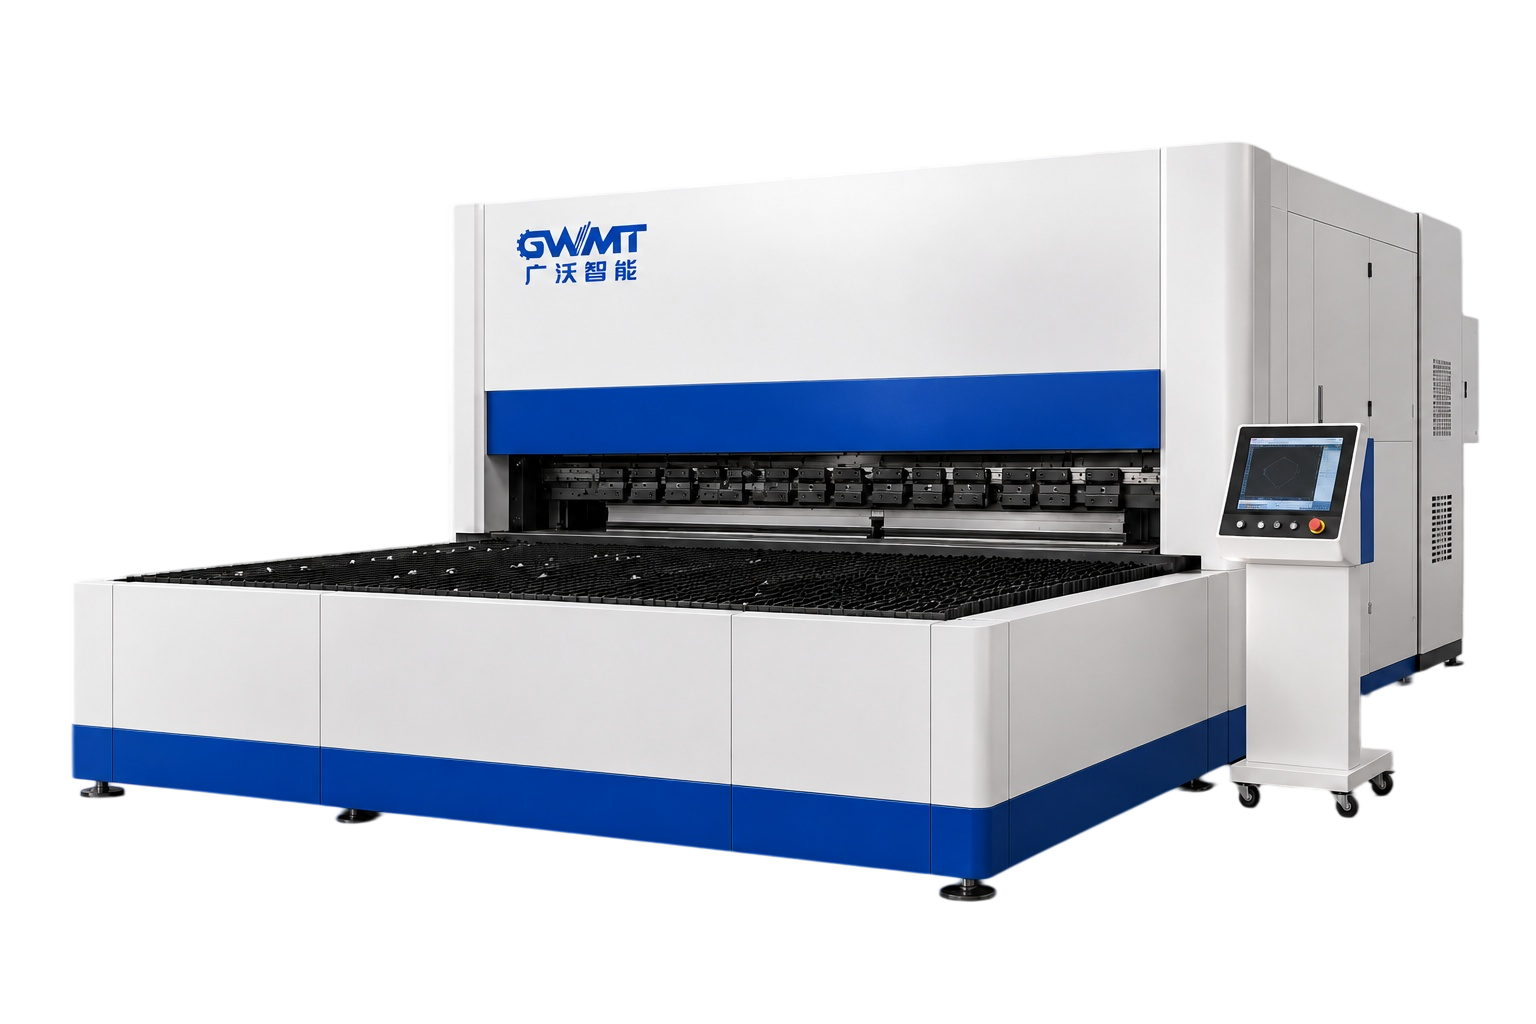
Eine automatisierte Plattform zur Plattenbildung für wiederholbares mehrseitiges Biegen, die um die Plattengeometrie, den Flanschzugang, das Materialhandling und den geplanten Produktionsrhythmus herum konfiguriert ist.
ÜBERWACHUNG DER PRODUKTE
Die Panelbiegezentrum kombiniert programmierte Positionierung, kontrollierte Biegesequenzierung und reduzierte manuelle Handhabung für wiederholbare Panelarbeit. Jede Konfiguration beginnt mit dem flachen Muster, der fertigen Geometrie, dem Materialverhalten und der beabsichtigten Be- und Entladeroute.
Die Biegearchitektur wird um die Paneel-Unterstützung, den Flanschzugang, die Wiederholbarkeit und die vorgesehene Produktionssequenz überprüft.
Biegerichtung, Werkzeugfreigabe, Rücklaufgeometrie und die Fertigteilroute werden gemeinsam geplant.
Programmierte Referenzen halten den Rohling, die Ortungsmerkmale und die Biegereihenfolge mit der genehmigten Teilegeometrie in Einklang.
Programme, Teileidentifikation, Biegefolge und Operator-Bestätigungspunkte sind um den tatsächlichen Produktmix herum organisiert.
Einspeisung, Unterstützung, Entladen, Stapeln und nachgeschaltete Verbindung sind auf Panelgröße, Oberflächenschutz und Kadenz abgestimmt.
Schutz, Bedienerzugang, Servicefreigabe und routinemäßige Wartung werden mit dem Installationslayout bestätigt.
Diese Seite zeigt Planungsreferenzen für die Panelbiegezentrum. Endabmessungen, Werkzeuge, Zyklus, Handhabung, Sicherheitsumfang und Abnahmekriterien werden aus dem genehmigten Zeichnungspaket bestätigt.
| Planungsposten | Konfigurationsreferenz |
|---|---|
| Panel-Familie | Flaches Muster, fertige Geometrie, Eckkonstruktion und Produktvariation werden gemeinsam überprüft. |
| Materialpalette | Grad, Dicke, Oberflächengüte, Schutzfolie und zulässige Handhabungszeichen werden bestätigt. |
| Biegegeometrie | Flanschhöhe, Rücklaufform, Innenabstand, positive/negative Biegungen und Interferenzen werden ausgewertet. |
| Rohzubereitung | Schnittgenauigkeit, Löcher, Kerben, Identifikation und Upstream-Nisting-Anforderungen werden koordiniert. |
| Produktionsrhythmus | Batchgröße, Umschalthäufigkeit, Zielausgabe, Inspektionspunkte und Operator-Workflow werden definiert. |
| Materialhandling | Beladung, Unterstützung, Entladung, Stapelung und Verbindung zu vor- oder nachgelagerten Geräten sind geplant. |
| Kontrollumfang | Programmvorbereitung, Teilerückverfolgbarkeit, Betriebsberechtigungen, Diagnose und Datenübergabe werden überprüft. |
| Sicherheit und Akzeptanz | Schutz, Zugang, Schulung, Probenvalidierung und Akzeptanzkriterien werden vor der Lieferung bestätigt. |
BESCHLUSS DES TECHNISCHEN VORSCHLAGS
Teilen Sie Zeichnungen, Materialien, Zielausgabe und aktuelle Prozessbeschränkungen. Ein Ingenieur kann sie verwenden, um das nächste Gespräch vorzubereiten.