Inhalt
- Zuerst klären, was den Winkel bestimmt
- Freies Biegen: mehr Aufgaben mit weniger Werkzeugen
- Gesenkbiegen mit Anlage: die Geometrie wirkt direkter
- Prägebiegen: Genauigkeit und Last gemeinsam betrachten
- Den Vergleich für einen Teileversuch nutzen
- Öffnung, Spitzenradius und Werkstoff zusammen auswählen
- Rückfederung mit nachvollziehbaren Aufzeichnungen beherrschen
- Maschinenfähigkeit in die GWMT-Werkzeugprüfung einbeziehen
- Fünf Entscheidungen, die wiederholt Kosten verursachen
- Acht Fragen vor der Werkzeugfestlegung
- Dem nächsten Werkzeugwechsel einen klaren Grund geben
Das erste Teil erreicht endlich den Zeichnungswinkel. Das nächste Blech weicht wieder ab. Der Bediener korrigiert die Eintauchtiefe, die Prüfung misst erneut, und eine andere Matrize hinterlässt tiefere Abdrücke. Oft kostet diese Folge von Versuchen und Korrekturen mehr Lieferzeit als das eigentliche Biegen.
Bevor Maschinenpräzision oder Werkzeugpreis verantwortlich gemacht werden, hilft eine andere Frage: Wird hier frei gebogen, mit Anlage im Gesenk gebogen oder geprägt? Alle drei Verfahren erzeugen einen Winkel, bestimmen ihn aber unterschiedlich. Ein eindeutig benanntes Verfahren schafft die gemeinsame Grundlage für Auswahl, Programmierung und Abnahme.
1. Zuerst klären, was den Winkel bestimmt
Beim freien Biegen steuert vor allem die Eintauchtiefe den Winkel. Beim Gesenkbiegen mit Anlage liegt das Blech stärker an den abgestimmten Werkzeugflächen an. Prägebiegen erzeugt durch höheren örtlichen Kontaktdruck eine stärkere plastische Verformung in der Biegezone. Das sind unterschiedliche Verfahren, keine drei Druckstufen.
- Bei wechselnden Teilen, Winkeln und häufigem Rüsten zunächst freies Biegen prüfen.
- Bei gleichbleibendem Profil mit festgelegtem Radius und Losumfang Nutzen und Werkzeugaufwand des Gesenkbiegens vergleichen.
- Prägebiegen nur bei begründetem Teilebedarf und freigegebenen Maschinen- und Werkzeuglasten bewerten.
2. Freies Biegen: mehr Aufgaben mit weniger Werkzeugen
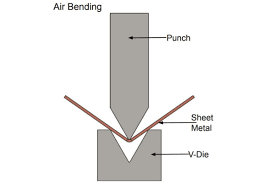
Im Biegequerschnitt bilden Stempelspitze und beide Matrizenschultern drei wesentliche Kontaktpunkte; das Blech liegt nicht vollständig an den V-Flanken an. Eine andere Eintauchtiefe erzeugt innerhalb des Werkzeugbereichs andere Winkel. Für heute gefertigte Halter und morgen gefertigte Gehäuse ist diese Flexibilität wertvoll.
Eine Prüfung bleibt nötig. Dicke, Festigkeit, Walzrichtung und tatsächliche V-Öffnung beeinflussen das Ergebnis. Eine neue Charge verlangt eine Erstteilkontrolle trotz unverändertem Programm. Auch Innenradius und kürzester Schenkel müssen mit der gewählten Öffnung möglich sein.
3. Gesenkbiegen mit Anlage: die Geometrie wirkt direkter
Das Blech liegt stärker an den formenden Flächen an; Winkel und Profil der Werkzeuge bestimmen das Ergebnis unmittelbarer. Wiederholteile mit gleichbleibender Form können profitieren. Ober- und Unterwerkzeug müssen jedoch zu Winkel, Radius und Dicke passen, nicht nur in die Klemmung.
Dem stehen höhere Lasten, mehr Werkzeuge und sorgfältigere Paarungsprüfungen beim Rüsten gegenüber. Montierbarkeit beweist keine Eignung für dieses Verfahren. Verschlissene Anlageflächen, falsche Bombierung oder ein Maschinenfehler lassen sich damit ebenfalls nicht sinnvoll überdecken.
4. Prägebiegen: Genauigkeit und Last gemeinsam betrachten
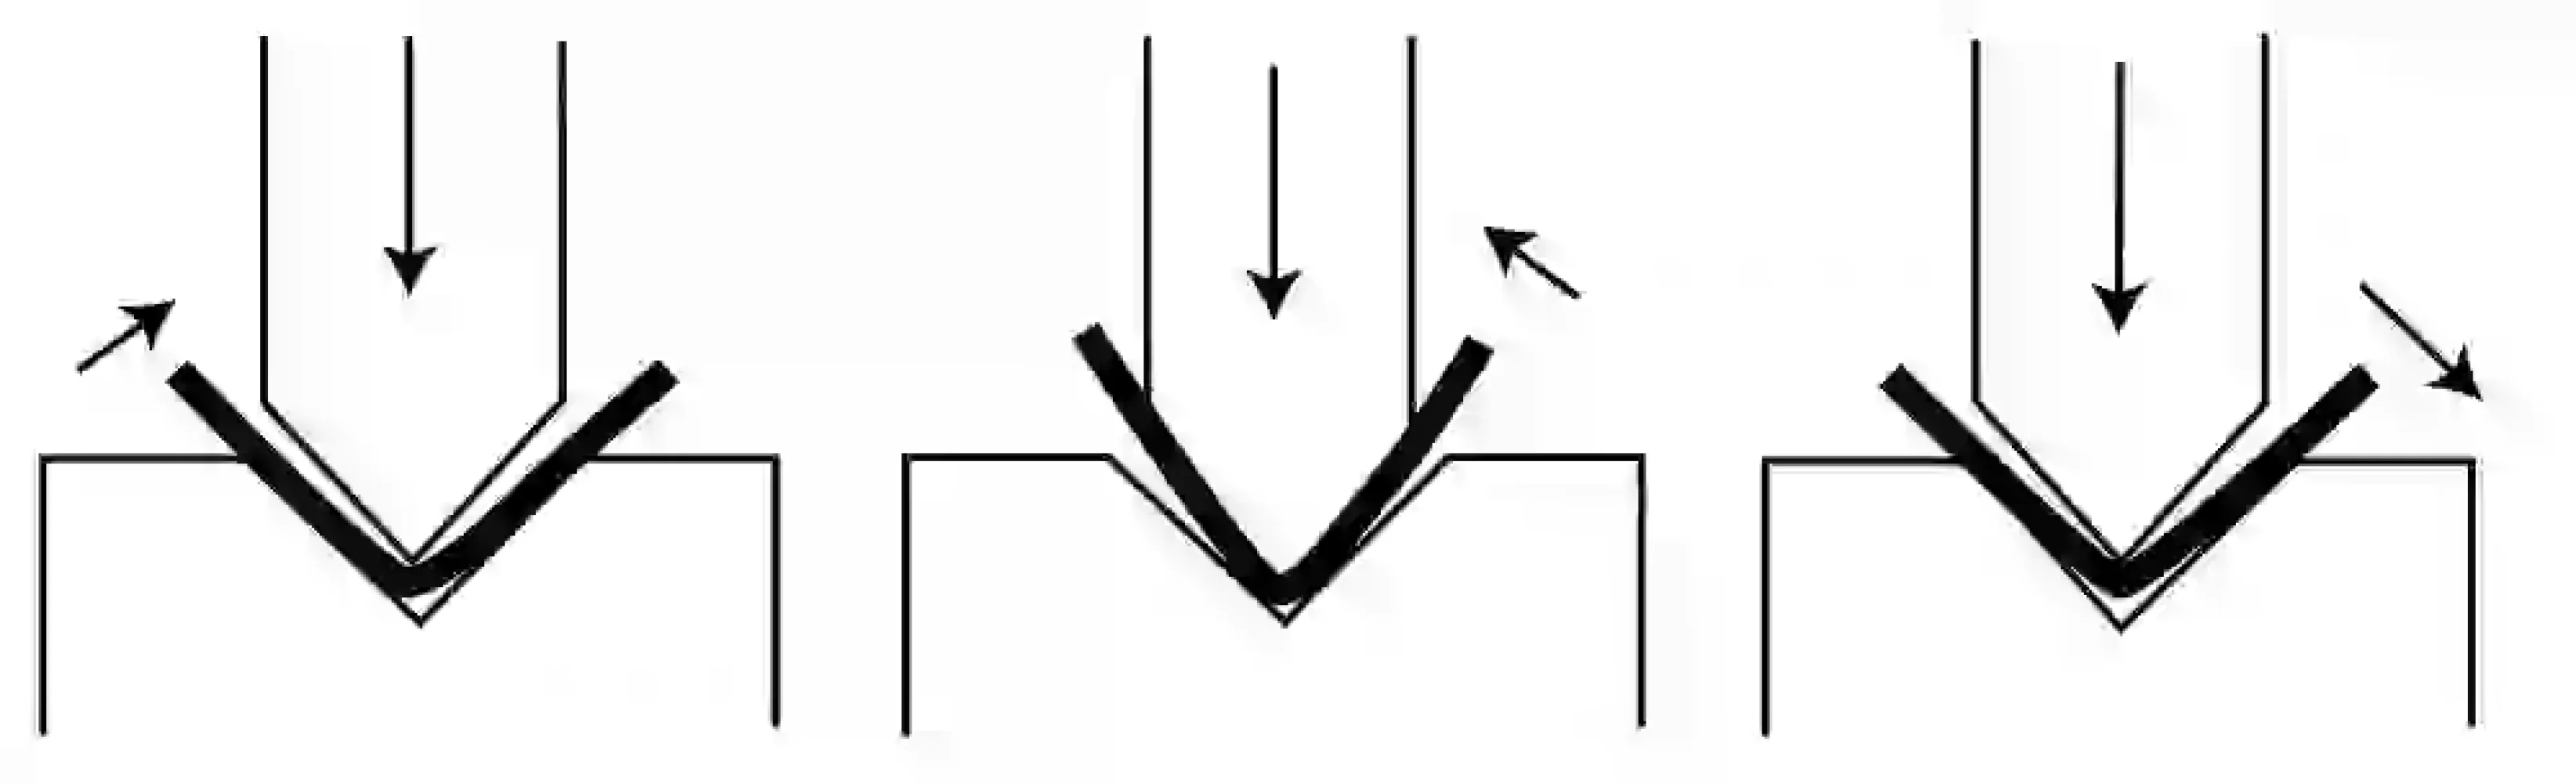
Sehr hoher Kontaktdruck formt die Biegezone eng an die Werkzeugkontur an und verringert die Rückfederung meist deutlich. Prägebiegen ist weder das Flachdrücken eines Falzes noch das bloße Vertiefen eines Programms für freies Biegen.
Stempel, Matrize, Klemmung, Tisch und Maschine sind gemeinsam zu prüfen. Eine hohe Gesamtpresskraft erlaubt nicht automatisch, sie auf ein kurzes Werkzeugsegment zu konzentrieren. Zuerst den Bedarf des Teils begründen, danach Tragfähigkeit und Standzeitkosten bestätigen.
5. Den Vergleich für einen Teileversuch nutzen
Die folgende Tabelle erhält die drei Verfahren, acht Vergleichsmerkmale und Zahlen der Referenz. Nutzen Sie die Tendenzen bei Flexibilität, Kraft und Rüstaufwand für einen Versuch mit den tatsächlichen Zeichnungstoleranzen, Chargenschwankungen und Messverfahren.
Genauigkeiten, Kraftfaktoren und Einsatzbeispiele stammen aus dem Referenzvergleich. Sie sind keine allgemeinen Abnahmegrenzen, Druckeinstellungen oder Leistungszusagen von GWMT. Modernes freies Biegen kann besser abschneiden als das dargestellte Beispiel.
| Kriterium | Freibiegen | Gesenkbiegen | Prägebiegen |
|---|---|---|---|
| Werkzeugflexibilität | Hoch; mehrere Winkel | Gering; winkelgebunden | Gering; genaue Paarung |
| Winkelgenauigkeit | ±1° | ±0.5° | <±0.25° |
| Werkstoffrückfederung | Hoch | Mittel | Nahe null |
| Kraftbedarf | Niedrig (1×) | Mittel (5×) | Hoch (10×+) |
| Werkzeugverschleiß | Niedrig | Mittel | Hoch |
| Abdrücke | Gering | Möglich | Wahrscheinlich |
| Rüstinvestition | Niedrig | Mittel | Hoch |
| Einsatzbeispiele der Quelle | Prototypen; wechselnde Winkel | Präzisionsserien | Luftfahrt; enge Toleranzen |
6. Öffnung, Spitzenradius und Werkstoff zusammen auswählen
| Material | Verfahren der Quelle | Hinweis der Quelle |
|---|---|---|
| Baustahl | Freibiegen oder Gesenkbiegen | Übliche Werkzeuge |
| Edelstahl | Freibiegen | Kraftfaktor: 1.5–2× |
| Aluminium | Freibiegen | Harte Sorten rissgefährdet; weiche Legierungen nutzen |
| Hochfester Stahl | Prägebiegen | Hoher Präzisionsbedarf |
| Kupfer | Gesenkbiegen oder Prägebiegen | Duktil; präzise Werkzeuge |
6.1 V-Öffnung: Radius, Kraft und Schenkelauflage
Die Referenz nennt V≈8×t, wobei t die Blechdicke ist. Das ist ein erster Anhaltspunkt für manche üblichen Stahlanwendungen, keine werkstoff- und verfahrensübergreifende Regel. Größere Öffnungen senken meist die Kraft und vergrößern den Radius; kleinere erhöhen Last und Kontaktspannung.
Innenradius, Auflage kurzer Schenkel, Bohrungen nahe der Biegelinie und Abwicklung gemeinsam prüfen. Eine andere Öffnung kann die freigegebene Biegeverkürzung verändern. Ein passender Winkel allein macht noch kein maßhaltiges Teil.
6.2 Spitzenradius: ein Verhältnis schützt nicht pauschal vor Rissen
Der Referenzwert 0.63×t ist kein allgemeiner sicherer Mindestradius. Beim freien Biegen entsteht der natürliche Innenradius wesentlich aus Werkstoff und Öffnung; er ist nicht einfach gleich dem Stempelradius.
Werkstoff-Mindestbiegeradius, natürlicher Radius und Werkzeugherstellerangaben bestimmen die Auswahl. Bei Anlage- und Prägebiegen kommen Profilabstimmung und Lastprüfung hinzu. Ein spitzerer Stempel garantiert keinen kleineren, rissfreien Innenradius.
6.3 Werkstoff: Güte und Zustand nennen
„Edelstahl“ oder „Aluminium“ reicht nicht. Ergänzen Sie Güte, Zustand, gemessene Dicke, Festigkeit, Walzrichtung und Oberflächenanforderungen. Harte und weiche Aluminiumzustände lassen sich unterschiedlich biegen; Präzisionsbedarf allein macht Prägebiegen nicht zur Wahl für hochfesten Stahl.
Die ursprüngliche Einteilung bleibt erhalten. Hochfester Stahl darf nicht pauschal dem Prägebiegen zugeordnet werden: maßgebend sind die Vorgaben des Stahlherstellers zu Radius, Öffnung und Walzrichtung. Auch Kupfer ist nicht auf Gesenk- oder Prägebiegen beschränkt. Der Edelstahlfaktor 1.5–2× ist ein relativer Richtwert; die Kraft ist aus der tatsächlichen Chargenfestigkeit zu bestimmen.
7. Rückfederung mit nachvollziehbaren Aufzeichnungen beherrschen
1–3° Kompensation und ein 88°-Werkzeug für ein 90°-Teil sind Referenzbeispiele, keine universellen Programmwerte. Hochfeste Werkstoffe können wesentlich stärker zurückfedern. Auch Biegen mit Anlage braucht Berücksichtigung; beim Prägebiegen darf Null-Rückfederung nicht garantiert werden.
Erfassen Sie Charge, gemessene Dicke, Werkzeugnummern und Öffnung, Soll- und entlastete Winkel, Programmkorrektur und Messstellen. Lange Teile an mehreren Stellen vergleichen. Nach Material-, Werkzeug- oder Verfahrenswechsel erneut prüfen, statt die Korrektur der letzten Schicht ungeprüft zu übernehmen.
8. Maschinenfähigkeit in die GWMT-Werkzeugprüfung einbeziehen
Hydraulisch, elektrohydraulisch, CNC und vollelektrisch beschreiben Bauart oder Steuerung. Daraus folgt keine Freigabe für Anlage- oder Prägebiegen. Neben Gesamtkraft sind Werkzeuglast je Längeneinheit, konzentrierte und außermittige Last, Klemmschnittstelle, Einbauhöhe, Hub und Werkstückfreiraum zu prüfen.
Für eine Besprechung der GWMT-Referenzreihen WPA, WPD, WC67K oder EP helfen die folgenden Angaben. Ein Serienname bestätigt nicht pauschal alle drei Verfahren. Maßgebend sind konkrete Maschinen- und Werkzeugunterlagen, Konfiguration und Teileversuche.
- Zeichnung: Winkel, Innenradius, Toleranz, kürzester Schenkel und Sichtflächen.
- Werkstoff: Güte, Zustand, Dickenbereich, Festigkeit und Walzrichtung.
- Produktion: Biegelänge, Menge, Rüsthäufigkeit und bestehende Fehler.
- Ausrüstung: genaues Modell, Seriennummer, Klemmung und Werkzeugnummern.
- Verfahren: vorgesehene Methode, V-Öffnung, Lastbewertung und Freiraumprüfung.
- Abnahme: Versuchsmaterial, Messmethode, Messstellen und Beurteilungskriterien.
9. Fünf Entscheidungen, die wiederholt Kosten verursachen
Bei Winkelproblemen zuerst Verfahren, Werkstoff und Kontakt klären. Erst dann über Programmänderung, Reparatur oder Werkzeugtausch entscheiden. Ein vermiedener blinder Wechsel erspart oft eine weitere Versuchsrunde.
- V-Öffnung nur nach Dicke wählen und Radius, Schenkel, Festigkeit und Oberfläche übersehen.
- Mit spitzerem Stempel einen kleinen Radius erzwingen, ohne Umformbarkeit und Kontakt zu prüfen.
- Werkzeuge für freies Biegen wegen passender Aufnahme zum Prägen verwenden.
- Kompensation unverändert lassen, obwohl die Charge wechselt.
- Nur den Kaufpreis vergleichen, ohne Rüsten, Nacharbeit, Stillstand, Verschleiß und Ausschuss.
10. Acht Fragen vor der Werkzeugfestlegung
- Können freies Biegen und Biegen mit Anlage dieselben Werkzeuge nutzen?
Bei manchen Kombinationen nach Prüfung von Winkel, Profil, Dicke und Nennlast. Erfolgreiches freies Biegen beweist diese Eignung nicht.
- Muss die Öffnung achtmal so groß wie die Dicke sein?
Nein. V≈8×t ist ein bedingter Anfangswert; Werkstoff, Radius, Schenkelauflage und Last bleiben entscheidend.
- Verhindert ein Spitzenradius von 0,63-mal Dicke Risse?
Das lässt sich nicht garantieren. 0.63×t ersetzt keine Mindestbiegeradien für die konkrete Güte, den Zustand und die Richtung.
- Verlangt engere Winkeltoleranz Prägebiegen?
Nicht zwangsläufig. Erst die tatsächliche Fähigkeit des freien Biegens und die Streuungsursachen ermitteln.
- Sind 5× und 10×+ als Druckeinstellung verwendbar?
Nein. Referenzverhältnisse ersetzen weder die auftragsbezogene Rechnung noch zulässige Maschinen- und Werkzeuglasten.
- Soll hochfester Stahl grundsätzlich geprägt werden?
Nein. Gütespezifische Biegeempfehlungen zu Radius, Öffnung, Richtung und Maschinenfähigkeit heranziehen.
- Reicht nach größerer V-Öffnung eine Winkelkorrektur?
Auch Radius, Biegeverkürzung, Schenkelauflage, Lochverformung und Oberfläche prüfen. Endmaße können sich ändern.
- Welche Angaben braucht GWMT zuerst?
Teilezeichnung, Werkstoffdaten, genaues Maschinenmodell sowie Klemm- und Werkzeugangaben; dazu Menge und zu beseitigender Fehler.
11. Dem nächsten Werkzeugwechsel einen klaren Grund geben
Gute Werkzeugauswahl beantwortet nicht jedes Winkelproblem mit mehr Druck und nicht jeden Ausschuss mit einem teureren Stempel. Verfahren festlegen, Werkstoff, Profil und Last prüfen und das Ergebnis am echten Teil bestätigen. So wird aus Versuch und Irrtum eine wiederverwendbare Prozessentscheidung.
Fragen Sie beim nächsten GWMT-Gespräch statt „Welches Werkzeug ist am besten?“ besser: „Welches Verfahren passt zu diesen Teilen, und wie weisen wir stabile Konformität nach?“ Klare Zeichnungen, Werkstoff- und Abnahmedaten führen näher an die Antwort, die der Betrieb braucht.
Technische Referenzen
Herstellerreferenzen unterstützen Prozesserklärungen; Bilder veranschaulichen Auswahlthemen, keine genehmigte GWMT-Versorgungsspezifikation.