产品咨询

行业知识

新闻中心/行业知识

22 篇文章

最大弯矩计算:公式、算例与工程判断行业知识

最大弯矩计算:公式、算例与工程判断

最大弯矩是结构与机械设计里最先要算的一个数 —— 它决定截面尺寸的下限、材料怎么选、设备能力怎么规划,算错这一步,后面每一步都继承这个错误。这篇指南把整条计算路径走通:弯矩在力学上到底是什么;"最大"这个词其实指两个不同的数;支座与荷载为什么必须先定死;四步找到弯矩峰值;五个覆盖大多数手算场景的公式和两个完整算例;以及怎么把 Mmax 接到弯曲应力校核上。最后还澄清一件最容易被误用的事:结构梁的初始屈服弯矩并不等于压弯机的折弯能力。文中两张对照表、全部公式和每一个数值都按原样保留。

阅读更多
折弯机安全:12 个危险点、防护装置与 OSHA 要求行业知识

折弯机安全:12 个危险点、防护装置与 OSHA 要求

折弯机合模的力量足以在一瞬间压碎骨头,而操作者的手通常就离那道合拢的缝隙只有几厘米 —— 危险区和工作区,在折弯机上是同一个地方。这篇指南把造成绝大多数折弯机伤害的 12 个危险点逐条拆开,给出能挡住它们的日常做法、光幕与激光保护到底怎么工作、屏障防护与双手控制各自的边界、OSHA 与 ANSI 以及 EN 与 ISO 的要求,还有一张每班都能照着走的检查清单。文中两张对照表和全部标准编号按原样保留,可直接查用。

阅读更多
空气折弯、下模压到底还是压平?折弯模具完整指南行业知识

空气折弯、下模压到底还是压平?折弯模具完整指南

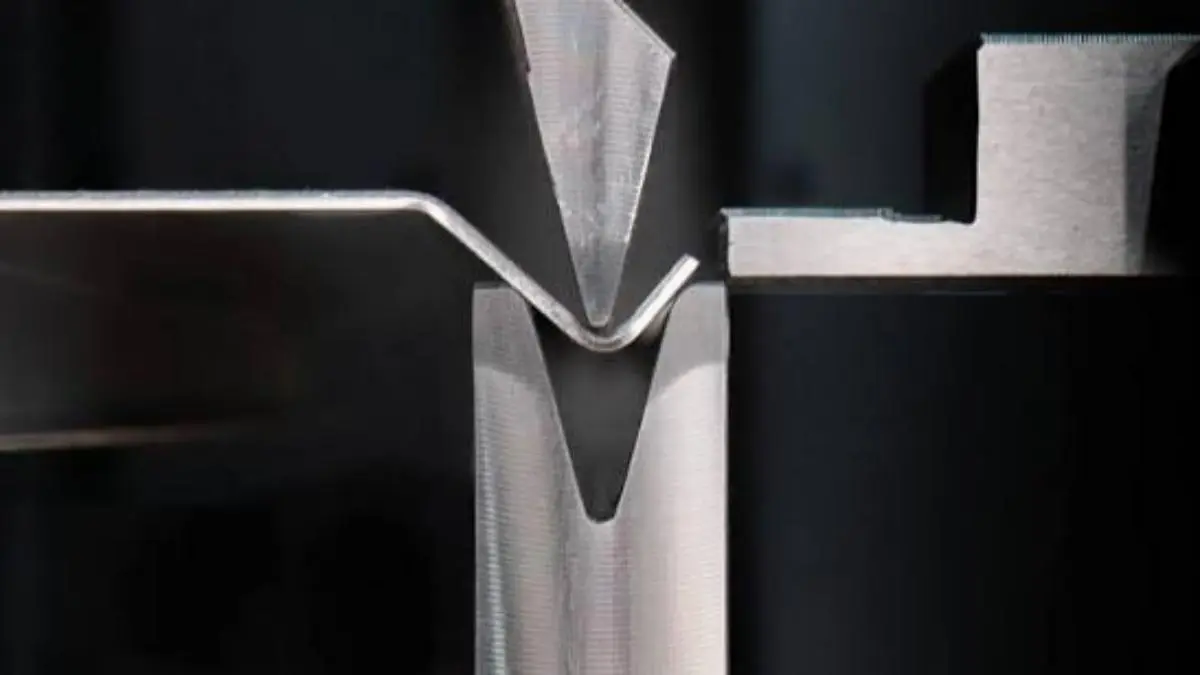
空气折弯、下模压到底、压平 —— 这三个词在现场常被混着说,但它们是三种不同的工艺,需要三套不同的模具。选错了,角度不准、模具提前报废、板料开裂,往往都不是设备的问题,而是一开始就把折弯方式搞混了。这篇指南把三种方式逐个拆开:各自的模具怎么工作、分别需要什么工具、怎么选、回弹怎么处理、机器类型怎么影响结果,以及最常见的五个坑。

阅读更多
激光切割质量差先别加功率:9 个真正决定成败的变量行业知识

激光切割质量差先别加功率:9 个真正决定成败的变量

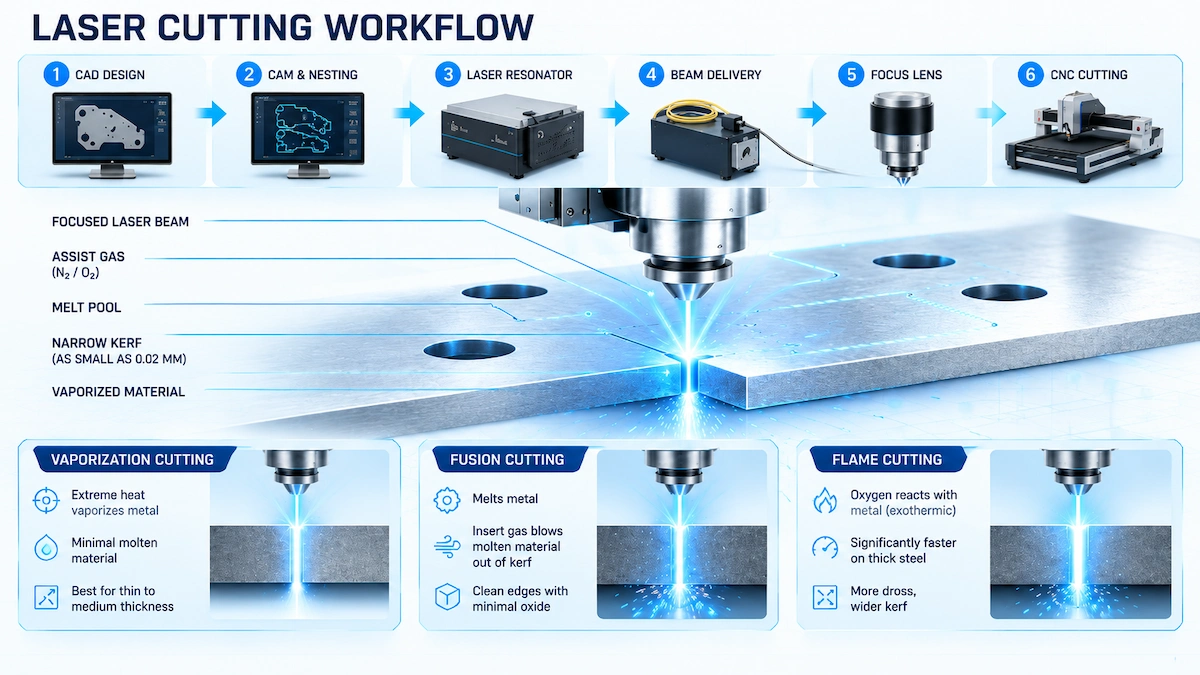
切不透、底部挂渣、切缝偏宽、只有一侧有渣、尖角烧糊、尺寸越做越偏 —— 这些现场每天都在发生,九成的人第一反应是「功率不够,再加一点」。真正决定切口质量的从来不是某一个参数,而是激光能量如何被聚焦、如何被材料吸收、如何被辅助气体带走,再加上机床怎么走、图纸怎么编、环境稳不稳定。这篇指南把这条链条拆成九个变量,每个都写清楚「先查什么、再查什么、为什么」,并把原文的七行故障排查表原样保留,让你能从症状倒推原因,而不是靠感觉反复试参数。文中九章涵盖质量形成的物理链、光束与焦点、气体与喷嘴、运动与维护、编程与环境,并附上把方法落到广沃设备上的两件事:参数表是参考范围不是额定承诺,以及买机器和用好机器是两回事。

阅读更多
剪板机刀片怎么选:材料、几何、订货与单次剪切成本行业知识

剪板机刀片怎么选:材料、几何、订货与单次剪切成本

换一对刀片比换一台剪板机便宜得多,但选错刀片的代价往往是看不见的 —— 它不会当场坏掉,而是让毛刺慢慢变高、崩刃提前出现、一把刀真正能切的量比预期少一大截。很多车间凭「上次买的是什么规格」下单,结果机器越用越费刀。这篇指南把剪板机刀片的选择拆成四个必须按顺序做的决定:先确认这台机器认可哪把刀,再把实际在切的材料和工况写清楚,然后按材料和失效方式选刀片牌号与几何,最后用试切验证而不是凭感觉批产。文中四种常见刀片材料 —— 9CrSi、D2/SKD11/Cr12MoV 类、6CrW2Si、H13 —— 的耐磨性与韧性对照表按原样保留,并附上从机床图纸、间隙设定到单次剪切成本的完整检查清单。

阅读更多
折弯机比例阀:工作原理、Y1/Y2 同步与故障诊断行业知识

折弯机比例阀:工作原理、Y1/Y2 同步与故障诊断

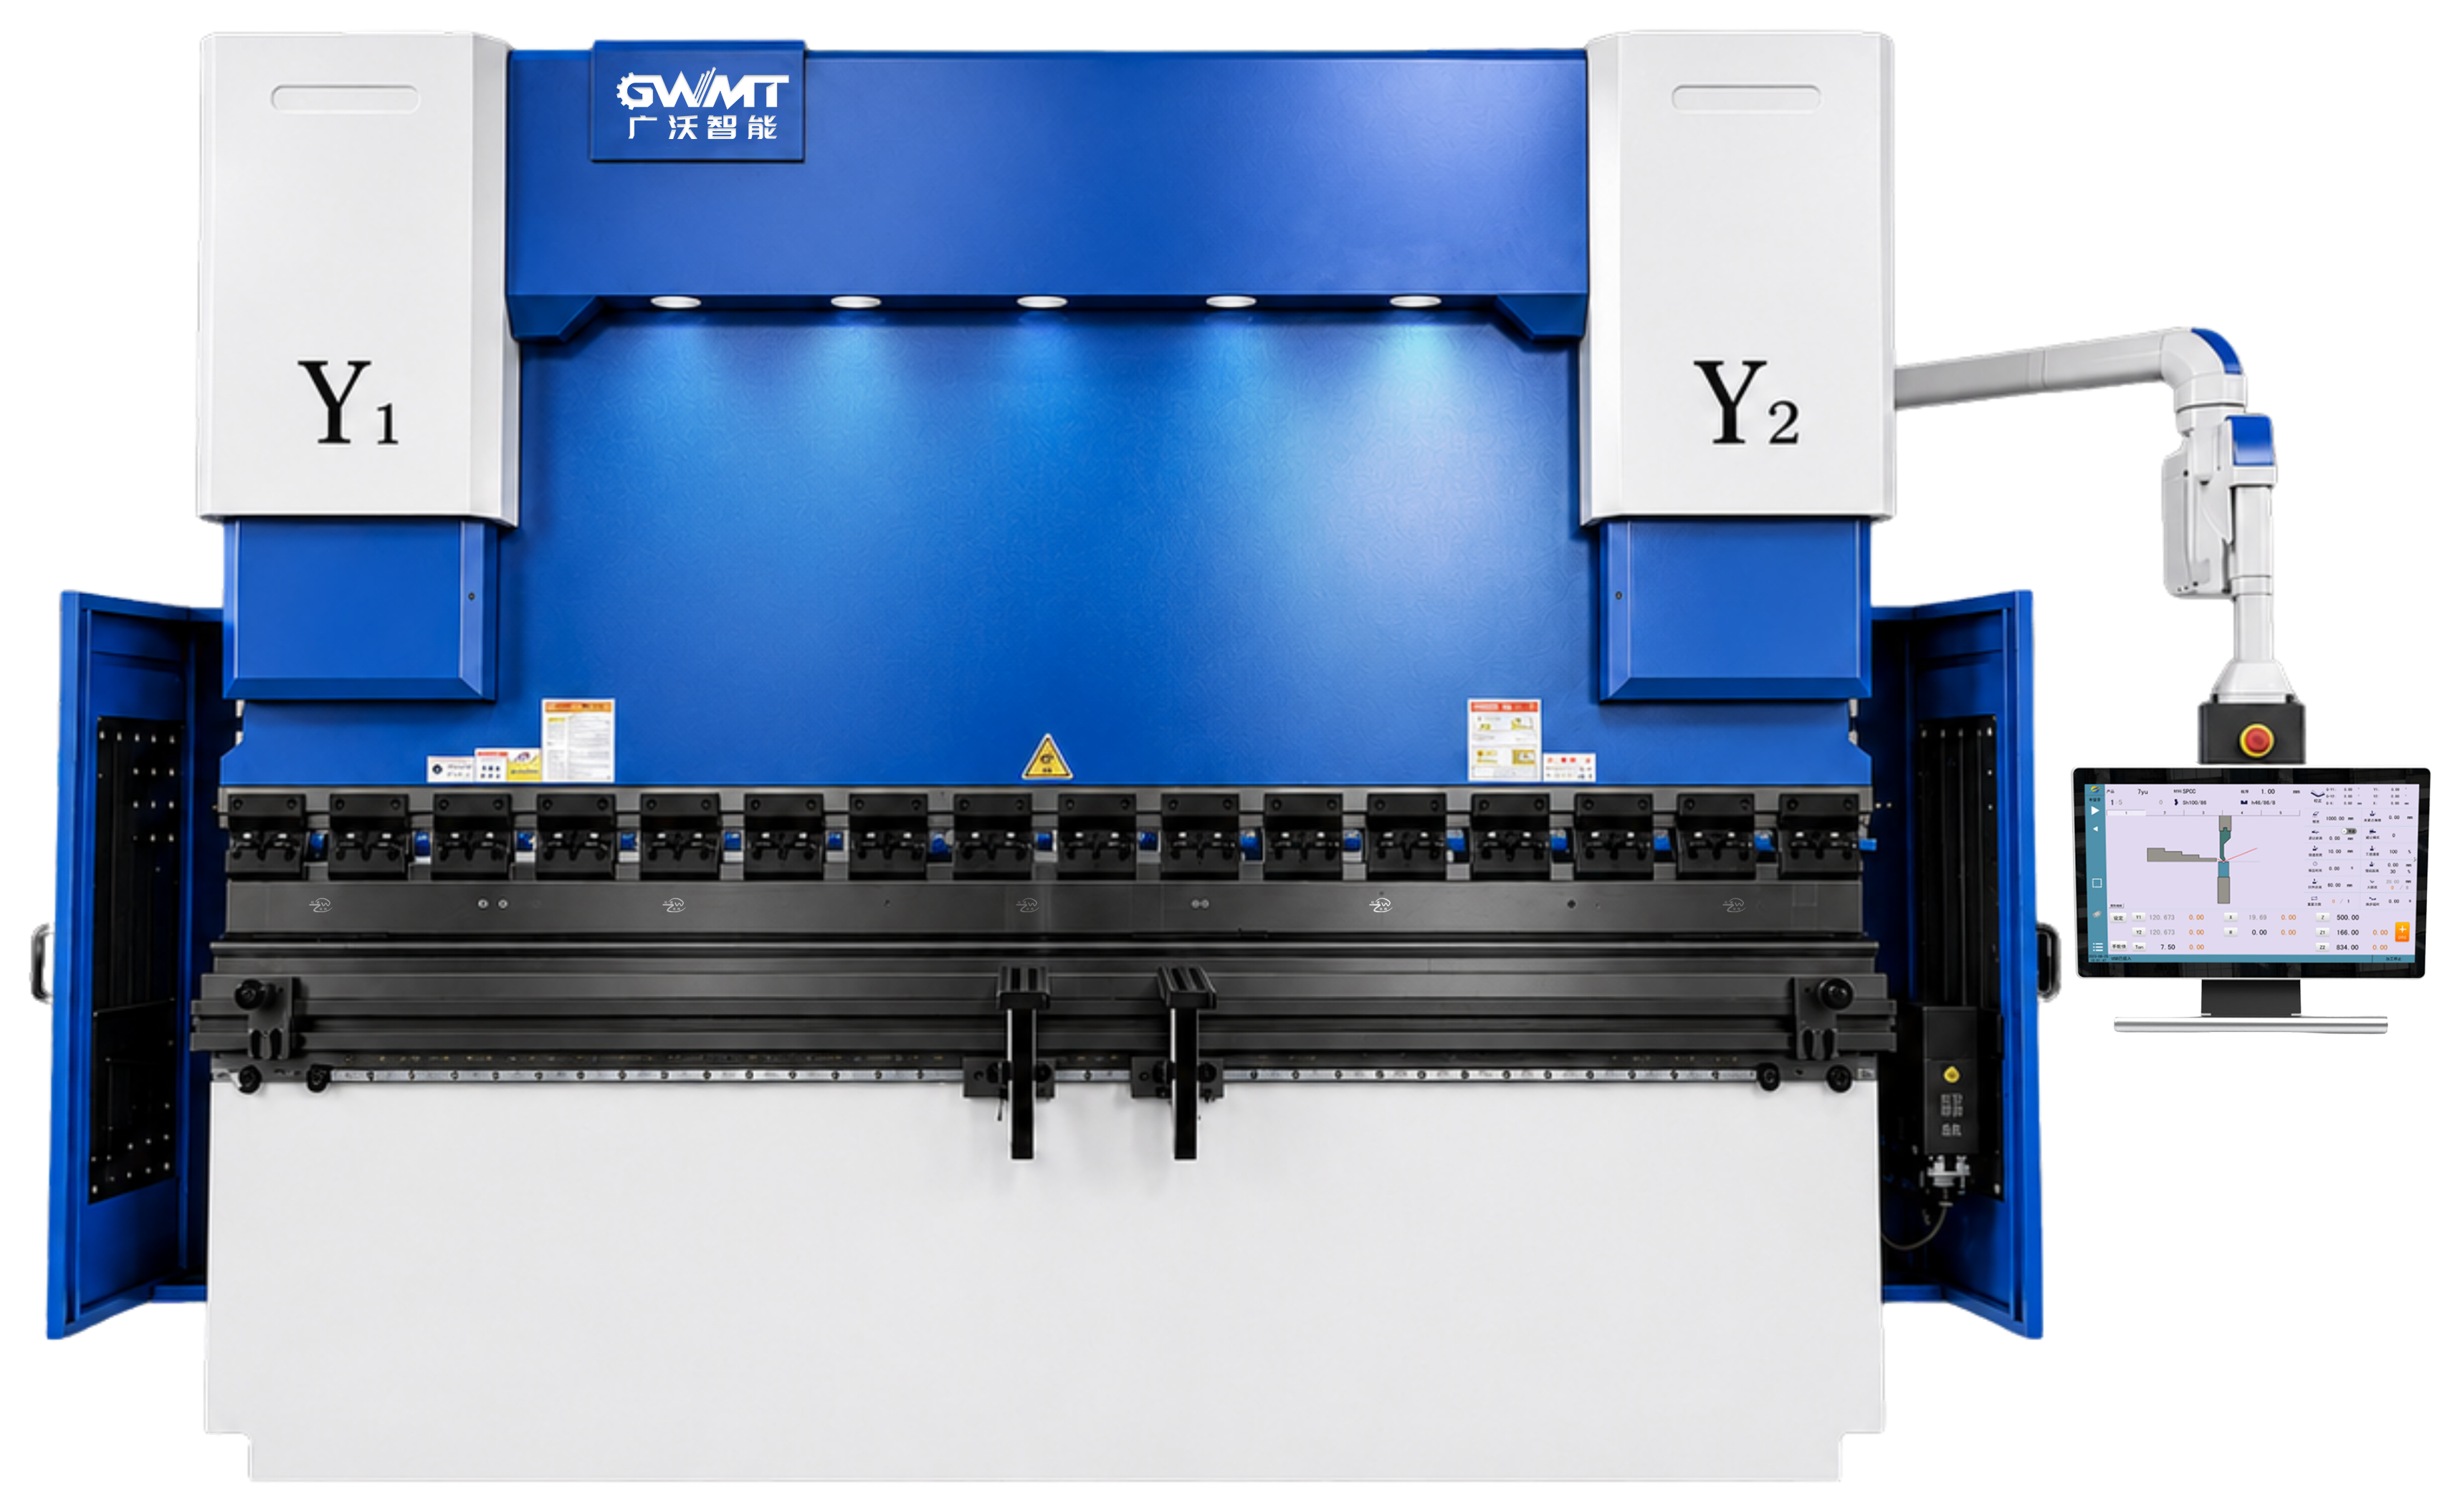
滑块左边走得快、右边走得慢,十个人里有九个第一反应是「比例阀坏了」。可真正到了现场,拆开一看,比例阀往往一点毛病都没有 —— 问题在别的地方,只是症状表现在同步上。这篇指南按十个部分把这条控制链拆开讲:比例阀到底是什么、电信号怎么一步步变成液压流量、一次折弯循环六个阶段里阀口分别在做什么、Y1/Y2 闭环同步怎么让滑块保持平行、比例阀与伺服阀的真正差别在哪、怎么在动手拆阀之前先把故障定位到正确的系统层、换阀要对齐哪五组参数,以及断电之后滑块到底安不安全。文中四张表 —— 两种反馈类型的对照、扭杆同步与电液同步的对比、比例阀与伺服阀的特性对比、六类症状的排查顺序 —— 全部按可直接查用的形式保留。

阅读更多
钣金折弯方式全解析:11 种成形工艺、影响因素与选型指南行业知识

钣金折弯方式全解析:11 种成形工艺、影响因素与选型指南

同样一块 2 mm 的钢板,可以折成 90° 的支架,也可以折成 U 形槽、卷边密封边、错位台阶,甚至一整段连续的圆弧。决定用哪种方式的,不是习惯,而是零件的几何形状、材料与厚度、公差要求、外观要求和批量。这篇指南把折弯机的工艺方式一次讲透:V 形折、空气折、下压、压印这四种基本成形法的区别,以及槽折、折边、擦拭折、滚折、旋转折、卷边、偏折这七种专用方式各自的适用场景。文中的三张表 —— 11 种工艺速查、零件场景与推荐起点、各工艺对应设备 —— 全部按可直接查用的形式保留,并附上折弯图纸放行前的检查清单。

阅读更多
如何操作激光切割机:10 步分步指南行业知识

如何操作激光切割机:10 步分步指南

一台激光切割机可以切出成千上万件尺寸一致的零件,也可能因为开机顺序错一步、焦点偏移半毫米,或者首件没检验,在第一个工单上就交出一批废品。这篇手册把完整操作流程拆成 10 步:从安全检查、启动回零、CAD/CAM 与刀具路径、装料找正,到切割头标定、试切首件、生产监控、故障排查,再到关机与日常保养。每一步都写清了先做什么、再看什么、什么情况必须停下来叫维修。文中三张表 —— 激光图层分配、故障快速诊断、保养分类 —— 全部按可直接照用的形式保留。

阅读更多
折弯机 15 个常见错误:原因、后果与解决之道行业知识

折弯机 15 个常见错误:原因、后果与解决之道

一个班次折出几千个合格折弯,也可能因为几个装夹上的小错,在几分钟内全部作废。这篇手册把折弯机上最常见的 15 个错误逐条拆开:错在哪、为什么会错、会对零件和成本造成什么后果、以及具体怎么改。从吨位算错、模具选错、回弹没补偿,到分段补偿、后挡料漂移、CNC 编程、首件检验、液压异常和板材搬运,每一节都能独立查阅。文中四个参数表 —— 材料系数、回弹影响因素、典型回弹与过折量、保养周期 —— 全部按可直接照用的形式保留。

阅读更多
折弯机完全指南:类型、工作原理、吨位计算与选型行业知识

折弯机完全指南:类型、工作原理、吨位计算与选型

折弯机是把板料压出直线的机床,也是金属加工里最灵活的那一类设备。这篇指南把它的全貌一次讲清:五种驱动方式的差别、机架到后挡料的每个部件在做什么、一次折弯的五个步骤、吨位怎么算、六个选型问题该怎么答,以及日常维护与安全底线。文中的关键规格表、吨位公式与算例、选型速查表都按可直接照用的形式给出,每个章节末尾还指向站内讲得更细的专题文章。

阅读更多
V 型模具怎么选才不出错?八步流程、三个算例与故障排查行业知识

V 型模具怎么选才不出错?八步流程、三个算例与故障排查

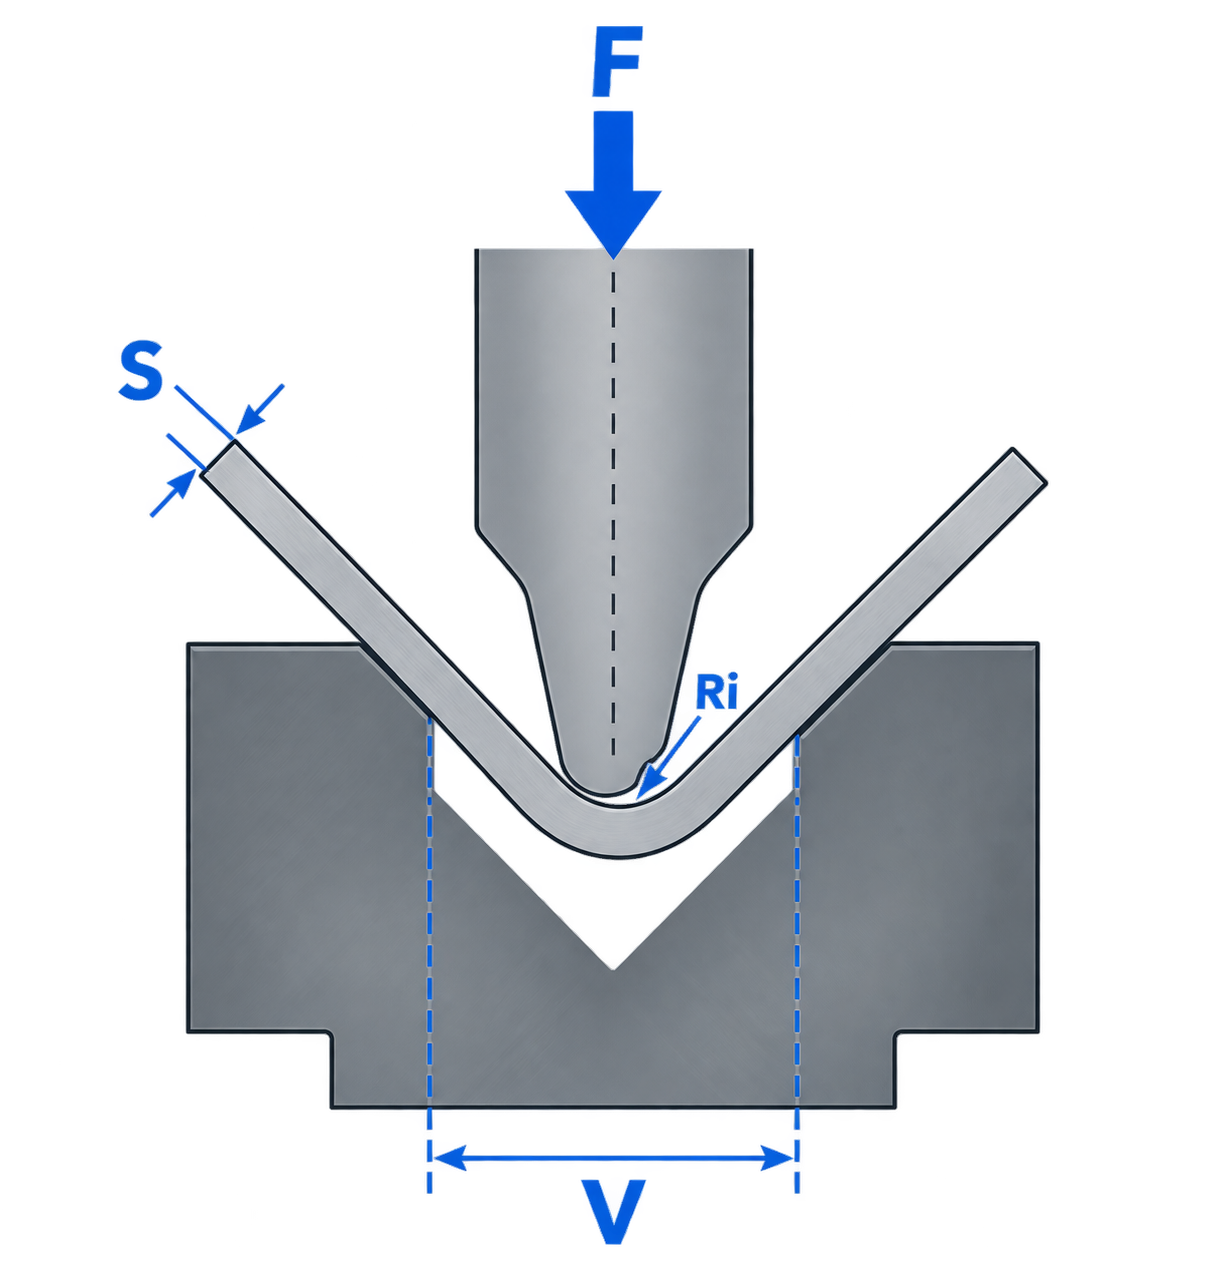
同一个开口,能不能折出合格的零件,取决于你有没有把八个约束一起核对完。这篇文章把 V 型模具的选择拆成一条可执行的流程:先定折弯方式,再按材料取起始区间,然后逐项核对吨位、内 R 角、最小折边、回弹一致性和表面质量,最后落到具体的槽宽、试折验证与记录。文中给出 3 mm 软钢、3 mm 不锈钢、2 mm 铝三个完整算例,四通 V 模怎么用、六个典型故障怎么查,以及模具的检查、保养与存放要点。

阅读更多
V 型模具开口怎么选?一张图表 + 8 倍法则搞定模具尺寸行业知识

V 型模具开口怎么选?一张图表 + 8 倍法则搞定模具尺寸

V 型开口不是随手取一个「差不多」的槽宽——它同时决定零件内 R 角、折弯机需要的吨位,以及你能做多短的折边。本文给出可直接查表的 V 型开口对照表、「8 倍法则」的推导与材料修正系数、内 R 角与开口的 16% 关系、吨位公式与两道安全校核、最小折边长度的 0.77×V 规则,以及五步选型流程和四个最常踩的坑。

阅读更多