
目录
一台折弯机一个班次能折出几千个精准的弯 —— 但也可能因为几个装夹上的小错误,在几分钟内把这些全部抵消掉。吨位算错一个数、模具磨了边、首件没检验,这些都不会立刻报错,而是悄悄变成角度不对、料白费、交期误掉。
在真实的生产环境里,大部分折弯缺陷都不是机器能力不够造成的。它们更多来自装夹参数不对、模具选错、材料批次波动,或者操作流程不统一。更让人烦的是:这些错误在造成损失之前几乎都是隐形的。等操作工发现折边超差或者折弯开裂,整批往往已经变成废品。于是形成一条 predictable 的连锁反应:
好消息是:这里面的问题几乎全部可以预防。这篇指南把折弯机上最常见的 15 个错误逐条拆开 —— 每个错在哪、为什么会发生、会怎样影响你的零件和成本,以及有经验的折弯师傅实际怎么改。
1. 15 个错误速查
下面按问题出现的阶段排列:算力阶段、装夹阶段、编程阶段、操作阶段、设备阶段。每一节都是独立的,遇到症状可以直接跳到对应的那一条。
- 1. 吨位算错
- 2. 模具与开口选错
- 3. 忽略回弹补偿
- 4. 长折弯不做分段补偿
- 5. 后挡料校准失准
- 6. 折弯半径选错
- 7. 忽视材料批次波动
- 8. CNC 编程与设置出错
- 9. 跳过首件检验
- 10. 保养缺失
- 11. 忽视操作工培训
- 12. 忽略液压系统预警
- 13. 板材搬运不当
- 14. 缺少过程质量控制
- 15. 设备老化还在用
2. 1. 吨位算错
错误本身:装夹时施加了错误的折弯力。
解决办法:永远不要靠感觉估力。开工前先算出需要的吨位,再和机床的吨位表对照。每次都同时对上三个变量:材料、料厚、模具开口。空气折弯普通碳钢常用这个现场公式:
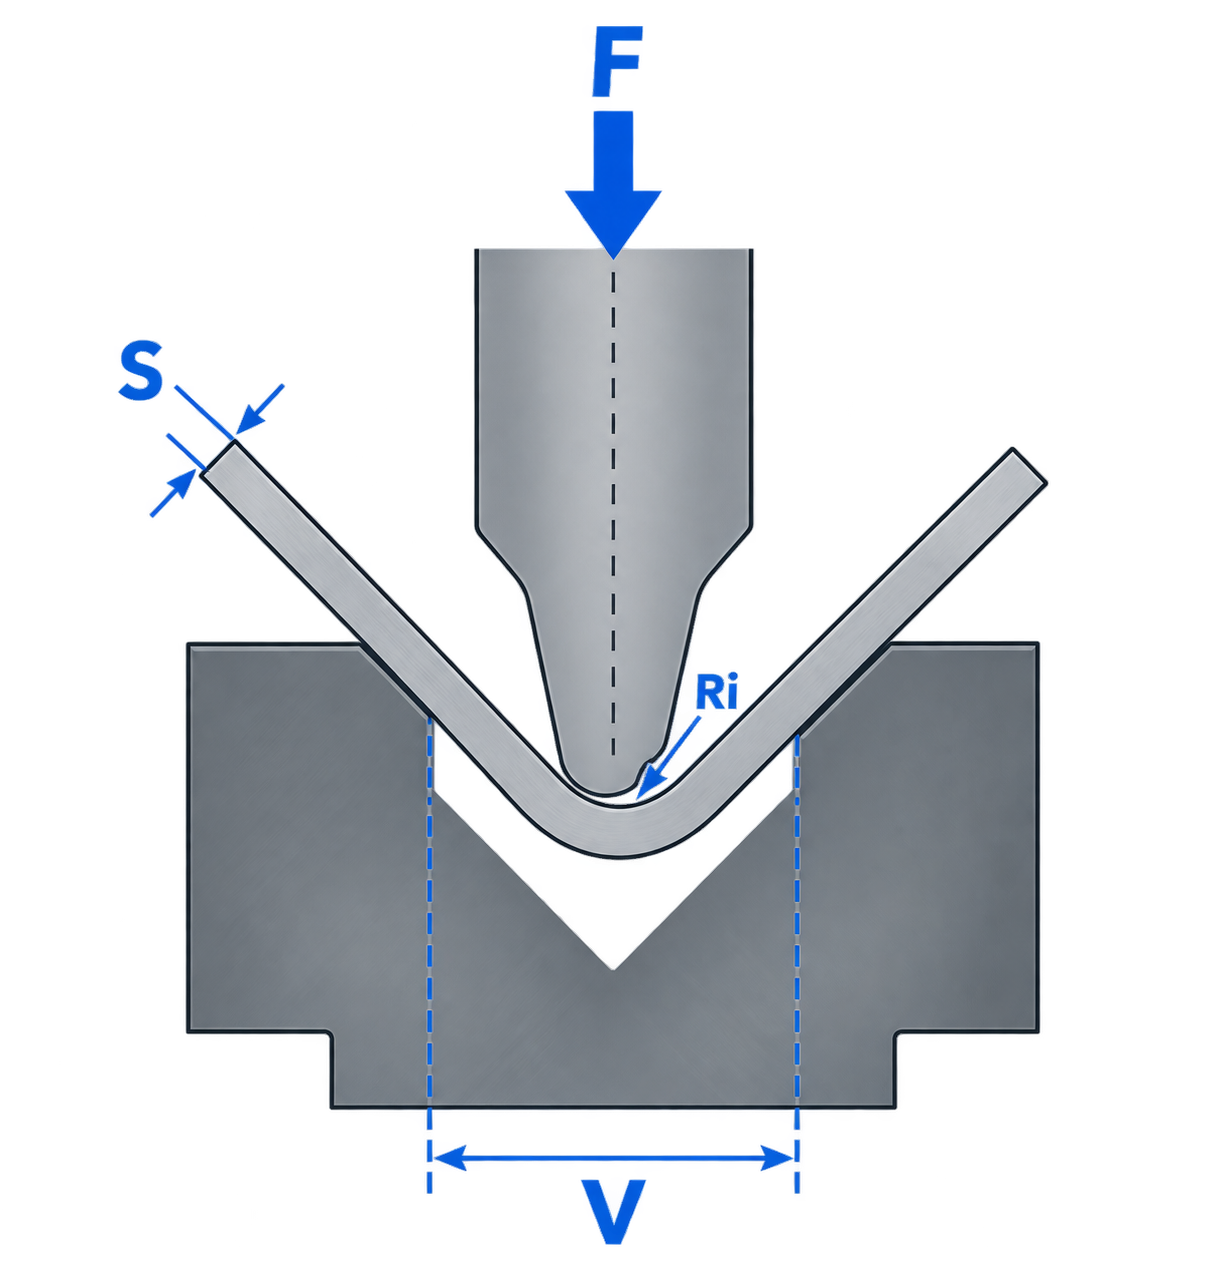
每英尺吨位 = 490 × T² × MF ÷ V,其中 T 是料厚(英寸),V 是 V 型下模开口(英寸),MF 是材料系数。
重要提醒:不同厂商的计算方法不同,精确系数会有差异(英制、欧制和公制公式并不通用)。开工前务必用自家机床的吨位表复核一遍。站内那篇《折弯机完全指南》给的是公制口径的公式,两套不要混用。
- 原因:忽略了料厚
- 原因:没有计入抗拉(屈服)强度
- 原因:选错了 V 型下模开口
- 原因:相信手感而不是计算
- 后果:折不够,角度不足
- 后果:回弹过大
- 后果:模具开裂或过载
- 后果:机架与液压系统过载
| 材料 | 材料系数 MF |
|---|---|
| 软钢 | 1.0 |
| 不锈钢 | 1.5 |
| 铝 | 0.5 |
3. 2. 模具与 V 型开口选错
错误本身:给这件活配了一对不兼容的冲头和下模。
解决办法:遵循经过验证的 V 开口选取原则 —— 软钢大致取料厚的 8 倍 —— 并且每次装夹前先检查模具状态。冲头半径和下模开口要与材料匹配,夹紧时从中心向两端均匀拧紧。工具全长方向上哪怕只有 0.1 mm 的高度差,都可能让零件两端的角度相差约 1°。
来自现场:有经验的操作工通常在碰 CNC 参数之前先查模具状态 —— 因为磨坏的模具产生的症状,和编程错误几乎一模一样。
- 原因:下模开口过窄或过宽
- 原因:冲头半径小于料厚
- 原因:模具刃口磨损或崩缺
- 原因:工具全长上的夹紧对中不良
- 后果:折弯半径不对
- 后果:表面压痕与拖痕
- 后果:折弯处开裂
- 后果:吨位高于实际需要
4. 3. 忽略回弹补偿
错误本身:编程目标角度时,没有把材料的弹性恢复算进去。
解决办法:有意识地补偿 —— 折过目标角度、改用压平,或者让 CNC 角度修正系统在运行中实时调整滑块深度。回弹随牌号和状态变化很大,所以补偿值要按实际材料来调。
影响回弹的主要因素:
- 原因:金属本身的弹性
- 原因:高强度钢与加工硬化钢
- 原因:不锈钢的高回弹特性
- 后果:角度偏大(如 92° 而非 90°)
- 后果:件与件之间精度不一致
| 材料 | 典型回弹 | 建议过折 |
|---|---|---|
| 软钢(2 mm) | 0.8–1.2° | 1.0–1.5° |
| 不锈钢(3 mm) | 1.5–2.0° | 2.0–2.5° |
| 6061-T6 铝 | 2.0–3.0° | 约 2.5° |
| 铝(2 mm,软态) | 0.5–0.8° | 0.8–1.0° |
5. 3.1 影响回弹的四个因素
同一批材料、同样的开口,不同的人折出来的角度不一样,多数时候就出在这张表里的某一栏。调补偿之前,先确认你面对的是哪一种情况。
提示:304、316 等高强度不锈钢在某些状态下回弹会明显更大,务必用试折确认。
| 因素 | 对回弹的影响 |
|---|---|
| 抗拉强度高 | 回弹更大 |
| 折弯半径小 | 应力更高,恢复更多 |
| 空气折弯 | 比压平折弯的弹性恢复更多 |
| 同一模具下料更厚 | 回弹通常更小 |
6. 4. 长折弯不做分段补偿
错误本身:在长工件上跳过了挠度补偿。
解决办法:启用机械式或液压式分段补偿系统,补偿量按吨位和工件长度设定。伺服控制的分段补偿会自动计算挠度;手动楔块式系统则需要定期重新校准。长工件中部角度与两端对不上,是分段补偿问题最常见的表现之一。
- 原因:零件长度长(尤其超过约 2.5 m)
- 原因:折弯力大
- 原因:工作台与滑块在载荷下的自然挠曲
- 后果:折弯中部比两端张得更开
- 后果:全长方向上角度不均
7. 5. 后挡料校准失准
错误本身:依赖一个位置不准的后挡料。
解决办法:按固定周期校准 X、R、Z 轴,并检查挡料手指的磨损和接触是否均匀。每次重新校准、或在手动与 CNC 模式之间切换之后,都要跑一次首件检验。
来自现场:后挡料出问题的典型征兆是 —— 第一件尺寸合格,后面的件慢慢跑出公差。这是机械磨损或校准漂移的症状,不是程序写错了。
- 原因:轴校准随时间漂移
- 原因:传动部件机械磨损
- 原因:零点基准设置错误
- 后果:折边尺寸错误
- 后果:折弯位置偏了
- 后果:零件被判废
8. 6. 折弯半径选错
错误本身:规定了材料根本承受不了的折弯半径。
解决办法:尊重每种材料的最小折弯半径,并且记住安全值取决于合金、状态、模具和折弯方式。作为一般参考,软钢在合适条件下允许接近料厚本身的折弯半径,而铝合金的差别很大,取决于牌号和状态。敏感零件要考虑轧制纹理方向,拿不准的时候用试折来确认。
- 原因:忽略了材料的延展性
- 原因:冲头半径小于建议的最小值
- 后果:折弯外侧开裂
- 后果:材料过度变薄
- 后果:应力集中,零件整体变弱
9. 7. 忽视材料批次波动
错误本身:以为每一张板 —— 即便是同一牌号 —— 表现都一样。
解决办法:编程之前先确认材料规格,并按批次调整 CNC 参数。条件允许时,让折弯线横跨轧制纹理;并把已经验证过的参数记录下来,重复订单就不用再解一遍同样的题。
来自现场:车间里最常见的一个问题的答案是 —— 「明明是同样的材料,为什么这一批折出来的角度不一样?」通常的元凶是不同炉批的屈服强度差异和纹理方向变化,不是机器。
- 原因:批次之间存在厚度波动
- 原因:不同炉批屈服强度不同
- 原因:轧制纹理方向不同
- 后果:角度不一致
- 后果:回弹不可预测
- 后果:顺纹折弯时开裂
10. 8. CNC 编程与设置出错
错误本身:用一个基于错误数据或有缺陷顺序的程序去跑。
解决办法:第一次行程之前把程序逐项核对一遍,并用离线仿真在程序进入车间之前就把碰撞和顺序错误拦下来。因为各家控制系统的编程环境不同,要针对每台机器对操作工做培训 —— 编程准确和机械保养同样重要。先进的 CNC 折弯机还会提供模具库、碰撞仿真和参数自动计算,进一步减少编程错误。
- 原因:输入了错误的模具数据
- 原因:折弯顺序错误
- 原因:折弯扣除或展开长度算错
- 后果:模具相撞
- 后果:尺寸超出公差
- 后果:设备损坏与停机
11. 9. 跳过首件检验
错误本身:不验证第一件就直接开整批生产。
解决办法:在投入批量之前,一定要检验首件。检查折弯角度、折边长度和表面质量;长零件要同时量两端和中部。一件验证过的零件,比整批重做便宜太多了。
- 原因:交期压力
- 原因:对 CNC 精度和以往成功过度自信
- 后果:整批零件不合格
- 后果:材料浪费与机时损失
12. 10. 保养缺失
错误本身:把预防性保养当成可选项。
解决办法:建立分层的保养流程,并把每一次检查都记录下来。周期要按你的实际工作量调整 —— 一天开两三班的机器,比一天只开八小时的机器需要更频繁的检查,所以要按运行小时数排,而不是按日历。
来自现场:折弯机的精度几乎不会在一夜之间丢掉。大多数精度问题都是通过磨损、污染和校准漂移慢慢发展的 —— 这正是定期检查能回本的原因。
- 原因:没有结构化的点检计划
- 原因:液压油拖延不换
- 原因:润滑不足
- 后果:液压系统不稳定
- 后果:折弯精度逐渐下降
- 后果:突发且昂贵的停机
| 周期 | 主要工作 |
|---|---|
| 每日 | 清理冲头与下模表面,检查油位,擦拭传感器与导轨 |
| 每周 | 检查夹紧器、润滑点与液压软管 |
| 每月 | 校准后挡料,备份 CNC 数据,检查润滑管路 |
| 每年 | 更换滤芯、液压油与密封件,做完整几何校正 |
13. 11. 忽视操作工培训
错误本身:以为机器的能力可以弥补操作工技术的不足。
解决办法:编程和机械装夹两方面都要持续培训,并且在团队里把装夹流程标准化。熟练的操作工能在问题变成废品之前把它拦下来 —— 而且折出好件的速度也更快。
- 原因:没有结构化的 CNC 培训
- 原因:从其他控制系统带来的旧习惯
- 后果:装夹时间更长
- 后果:废品率更高
- 后果:安全风险增加
14. 12. 忽略液压系统预警
错误本身:机器已经出现异常症状,却继续开机生产。
解决办法:把早期症状 —— 振动、回程延迟、泵异响 —— 当成报修信号,而不是小毛病。检查油位和油温,检查阀与密封件,按周期清洗或更换滤芯。稳定的液压系统是一致折弯力的地基。
- 原因:漏油或油位偏低
- 原因:压力不稳或波动
- 原因:阀门失效或管路中有气阻
- 后果:滑块动作缓慢、不均或一顿一顿
- 后果:压力不一致导致角度偏差
- 后果:突发停机
15. 13. 板材搬运不当
错误本身:装夹、支撑或移动工件的方式不对。
解决办法:长件或重件要使用前支撑、板材吊装器,或者安排第二名操作工配合。正确的支撑能防止板料下垂导致角度跑偏,同时消除板材失控摆动带来的安全隐患。
- 原因:大板件折弯时没有支撑
- 原因:装料与定位方式不对
- 后果:划伤与外观缺陷
- 后果:翘曲与变形
- 后果:松开后板材掉落,操作工受伤风险
16. 14. 缺少过程质量控制
错误本身:只检查成品,不检查过程。
解决办法:建立过程内质量控制 —— 每 10 到 20 件抽检一次 —— 并保留测量记录以便追溯。数显角度仪,以及紧公差工况下的三坐标或激光传感器,都能减少人为误差并及早发现漂移。
- 原因:没有过程内点检制度
- 后果:缺陷批次发现得太晚
- 后果:客户投诉与退货
17. 15. 设备老化还在用
错误本身:守着一台效率低下、已经老化的机器不放。
解决办法:老机器一样能干活,但如果你的活涉及多折件或紧公差,这笔账往往算下来是升级更划算。带自动测角和先进控制系统的现代 CNC 折弯机,能显著减少上面这些常见错误,把精度从每天一场硬仗变成内置的标准。
- 原因:没有自动化或反馈系统
- 原因:控制系统老旧,备件难寻
- 后果:装夹时间更长
- 后果:精度与重复性下降
- 后果:人工成本与波动上升
18. 结语:错误不会主动报警,纪律可以
折弯机的错误很少会主动现身。它们悄悄积累 —— 这里后挡料在漂,那里模具在磨 —— 直到废品堆和返工工时让它们无法被忽视。但正是这种隐蔽性,让它们同样可以被预防。
那些能稳定做到公差要求的折弯厂,不是运气好,是有纪律。他们从正确的装夹和吨位计算开始,坚持用合适的模具和折弯半径,遵守预防性保养计划,并且愿意在操作工培训和首件检验上投入。
把这几件基本功做扎实,零缺陷折弯就不再是一句口号,而是一种日常。而在数字说得通的地方,带先进控制系统的现代 CNC 折弯机能显著减少这些常见错误 —— 把精度从每天的拉锯战变成内置的标准。
19. 常见问题
下面五个问题适合在跟客户、同事或供应商沟通时逐条确认。
- 折弯机操作中最常见的错误是什么?
最频繁的是吨位算错、冲头与下模配错、忽略回弹、跳过首件检验,以及保养缺失。它们大多来自装夹和流程,而不是机器本身。
- 折弯机上的「8 倍法则」是什么?
8 倍法则是空气折弯软钢的常用经验:V 型下模开口大致取材料厚度的八倍。它帮助平衡折弯半径、所需吨位和回弹。更厚或更高强度的材料可能需要更宽的开口,所以一定要对照模具表确认。
- 为什么同样材料的零件折出来角度会不一样?
通常是因为材料并非真的完全一致 —— 厚度在公差范围内波动、屈服强度随炉批变化、纹理方向改变了金属的恢复方式。磨损的模具和后挡料漂移会产生同样的症状,所以在怪程序之前,先查材料规格和模具状态。
- 折弯机常见的问题有哪些?
典型问题包括折弯角度不一致、回弹过大、开裂、表面压痕、后挡料不准和液压不稳定。大多数都是逐渐形成的,在造成废品之前会先露出征兆 —— 异响、角度漂移,或者滑块动作不均。
- 折弯机上最危险的区域是哪里?
危险点是操作区 —— 也就是冲头与下模之间、材料成形的那块空间。手要保持离开,正确使用光幕和双手/脚控制器,长件要支撑好,永远不要为了省时间而短接安全联锁。
技术参考
制造商公开资料用于核对工艺说明;图片为选型主题示意,不代表已确认的广沃供货配置。