
模具概览
用于钣金折弯的标准与定制模具
上冲头、V 型下模、多 V 型下模、鹅颈冲头及专用成形模具适用于不同折弯任务。上模与下模需要结合工件、材料及机床一起选型。
合理的模具方案应从成品形状和折弯顺序出发,再核对材料厚度、折弯角度、内半径、有效长度、夹紧接口与换模操作。
选型前准备
模具推荐需要提供什么?
提供以下资料,便于将冲头、下模和夹紧接口作为完整方案进行评估:
- 折弯机型号与额定压力
- 所需折弯长度
- 材料牌号与板厚
- 折弯角度、内半径及零件图纸
- 所需冲头、下模或定制成形轮廓
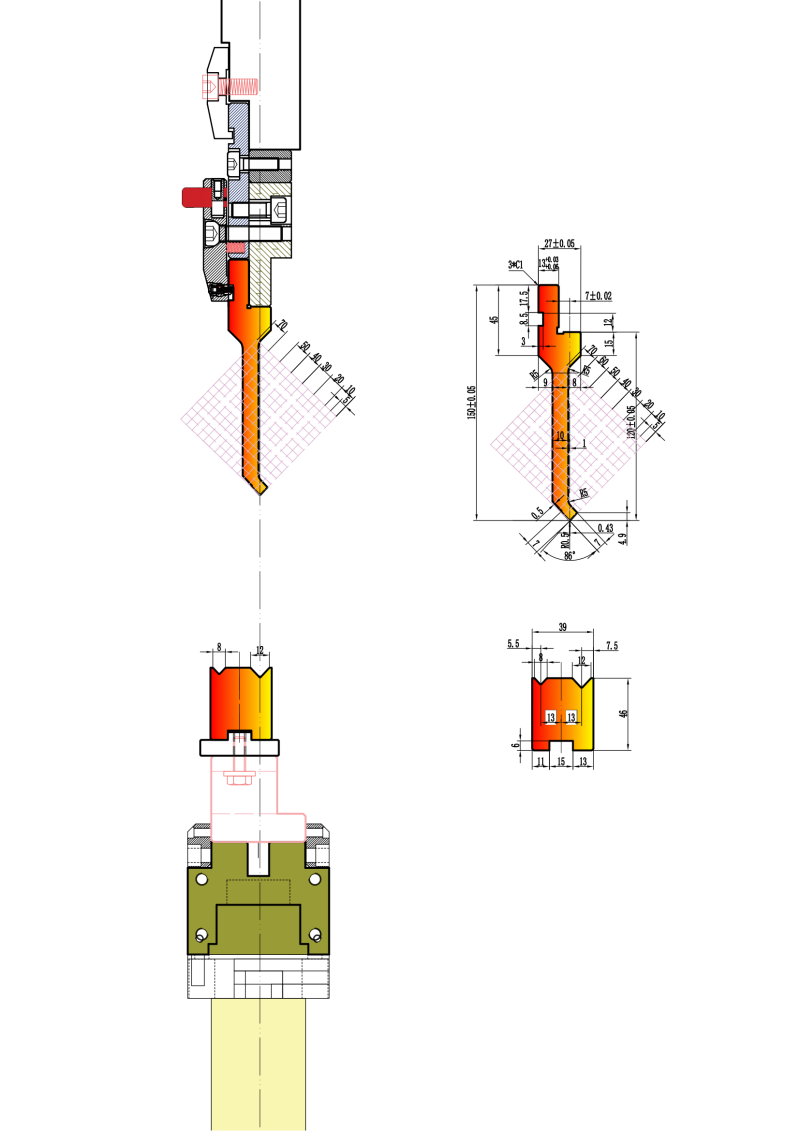
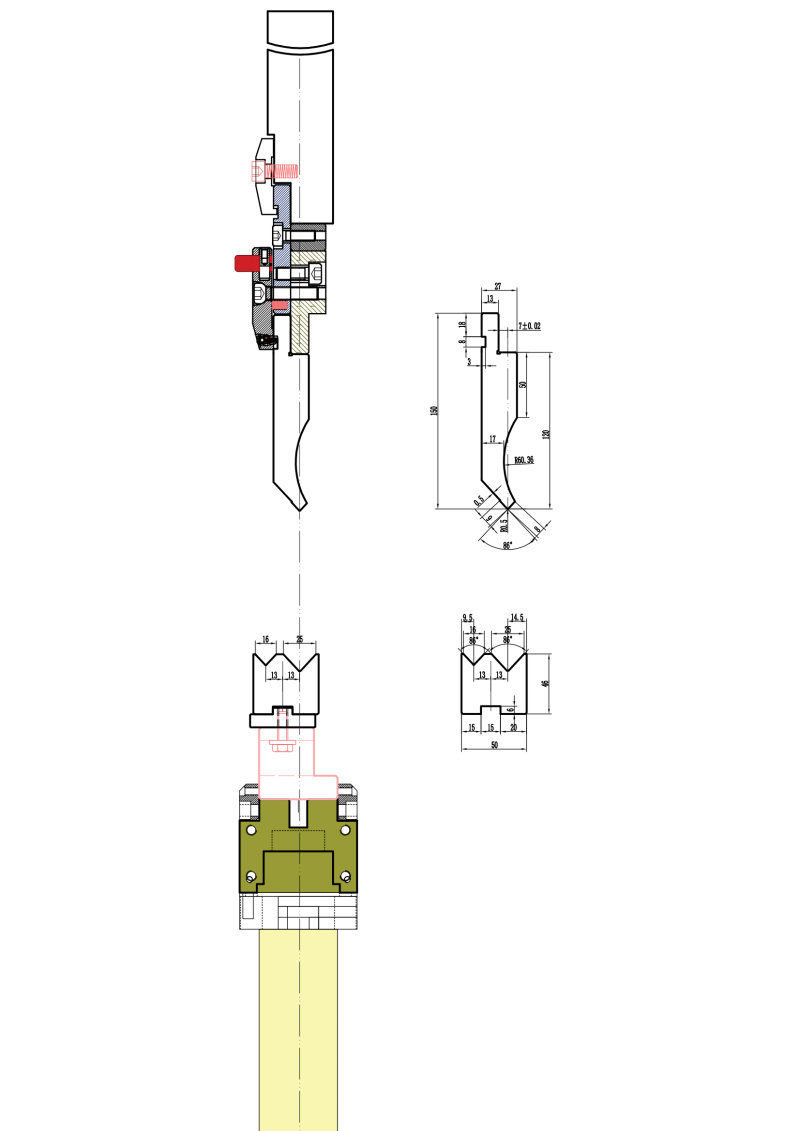
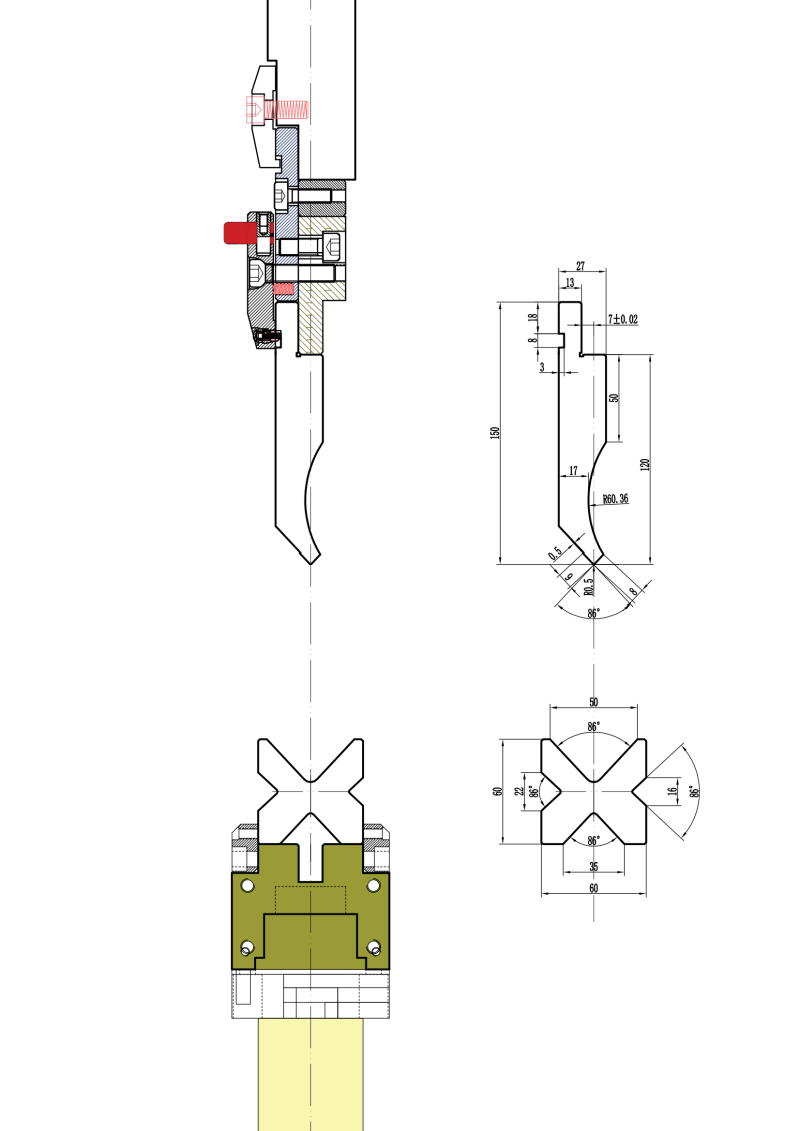
模具结构参考 · 01
100T 与 125T 机型的标准模具参考
根据折弯任务、材料与机床接口比较 V 槽开口和上冲头轮廓。
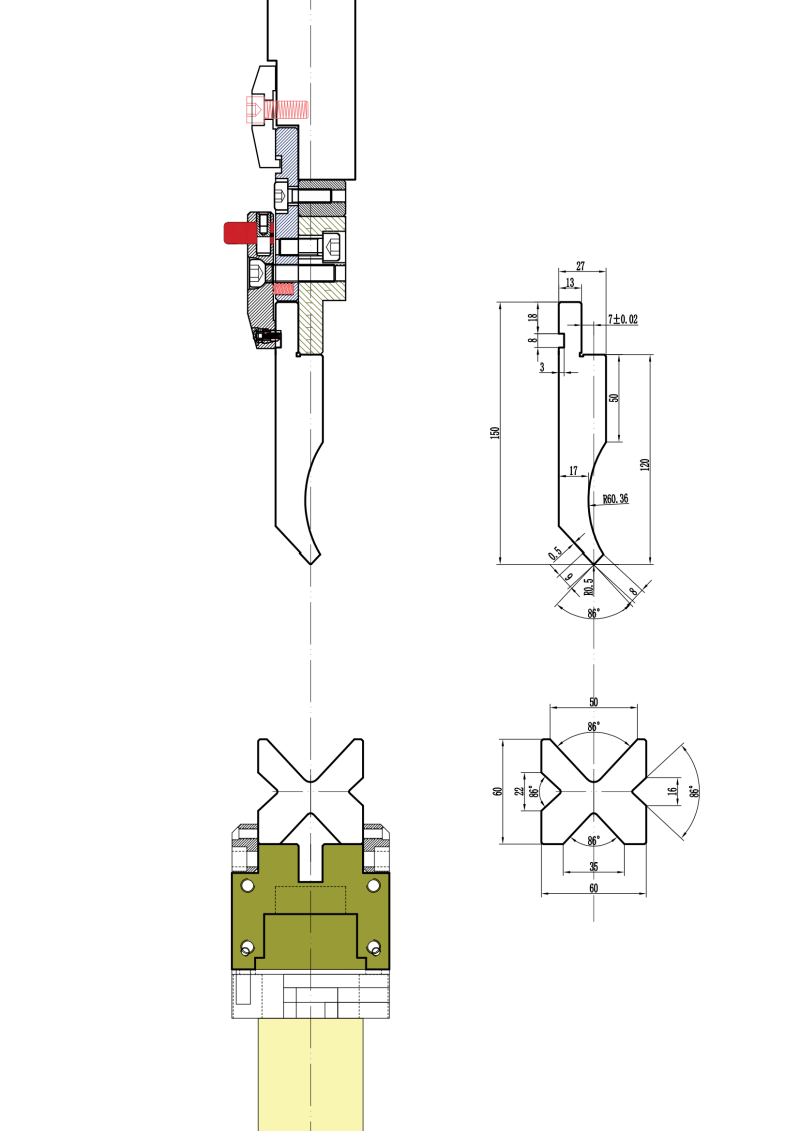
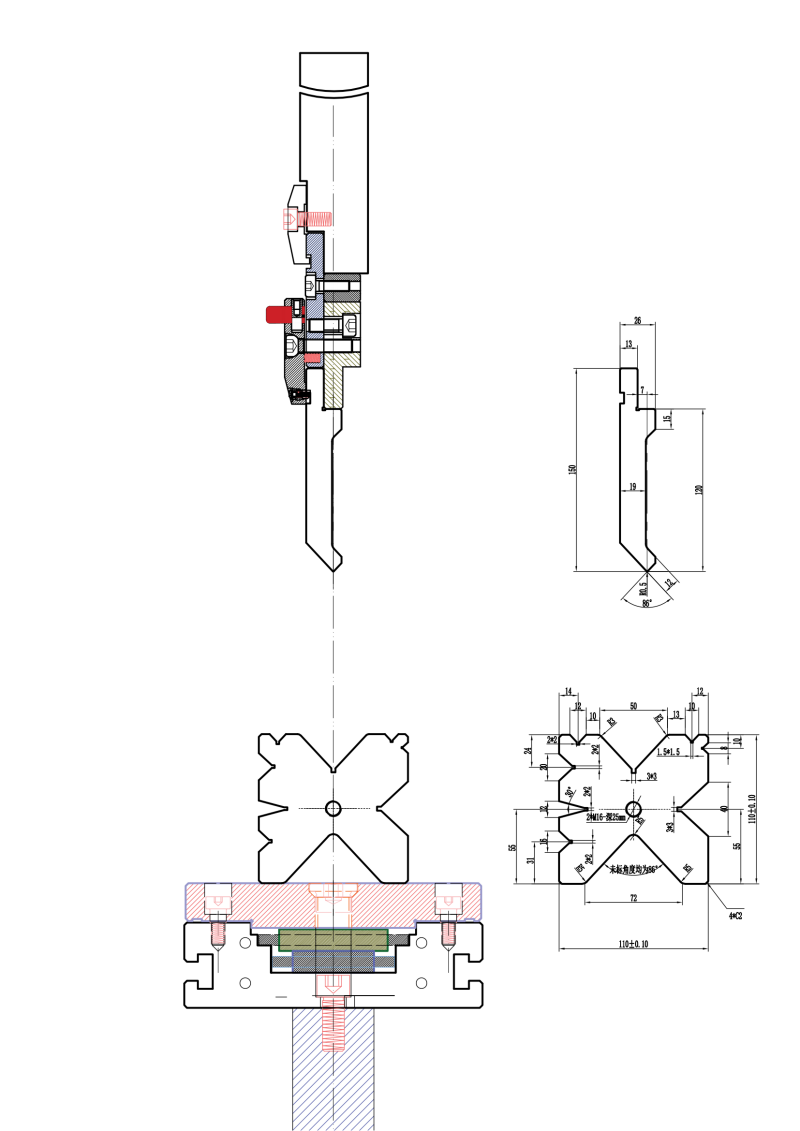
模具结构参考 · 02
175T 与 210T 机型的标准模具参考
较大机型的示例同样需要按图纸核对受力、工作长度和夹紧几何。
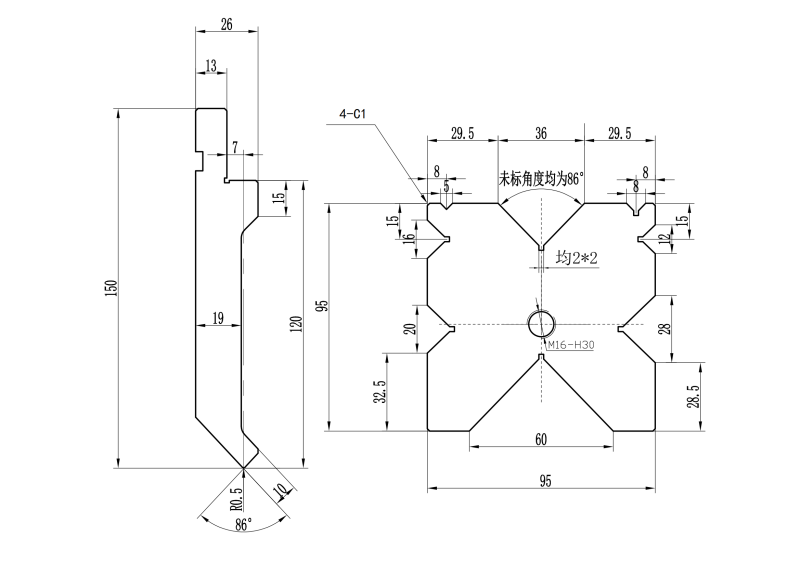
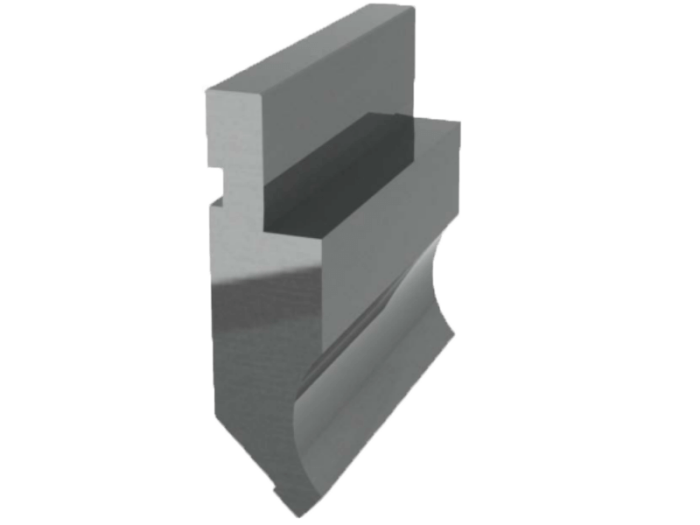
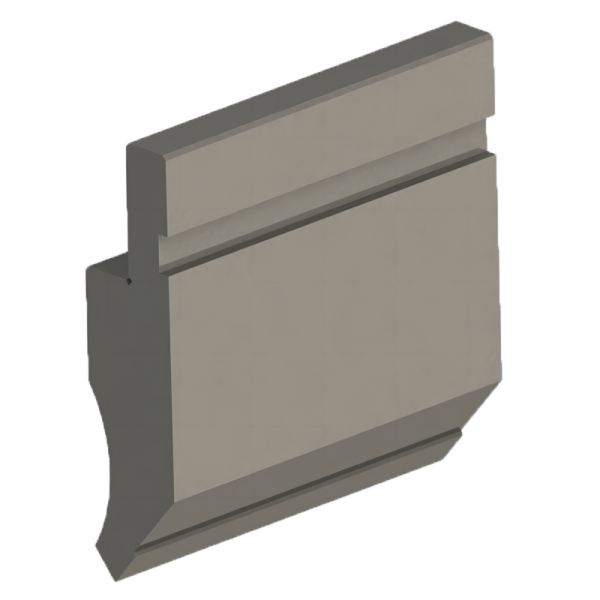
模具结构参考 · 03
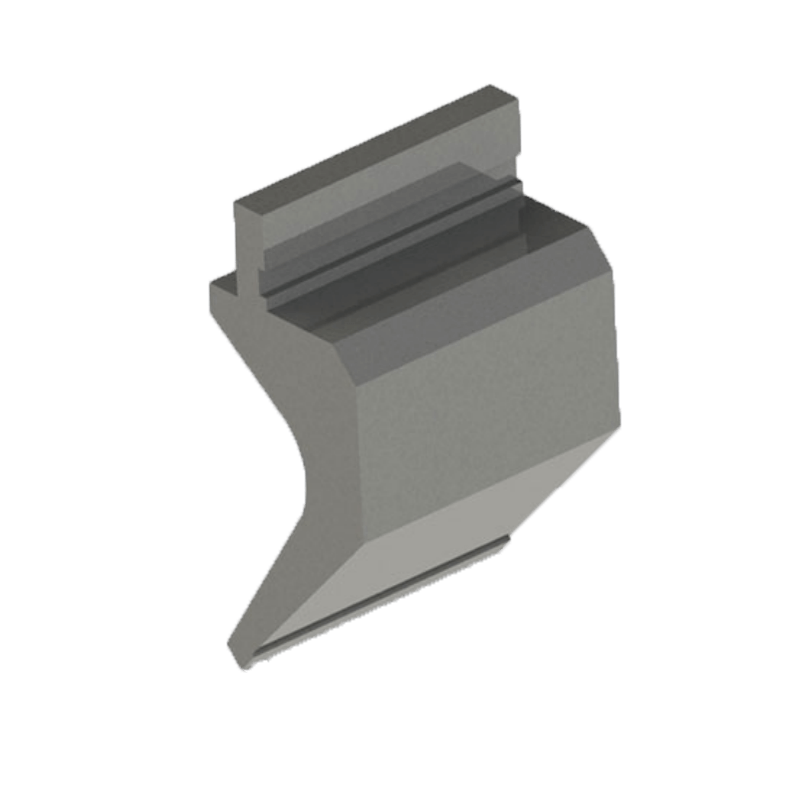
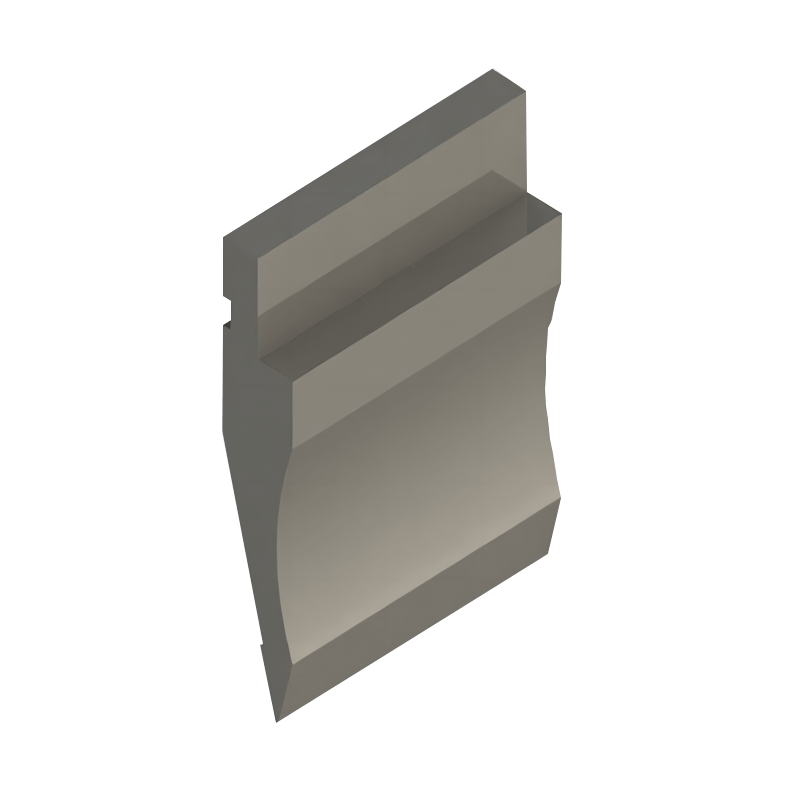
可选上冲头轮廓
围绕工件结构、折弯顺序及换模流程选择分段方式与避让空间。
按图纸评估
从零件图纸确定模具组合
请提供折弯机型号、材料、板厚、折弯长度、内半径、成品轮廓及现有夹紧接口。我们可据此与您评估标准或定制模具方案。
吨位分组沿用参考页的展示方式,并非 GWMT 模具承载等级;实际负载与兼容性需经过技术核对。主题簇 · 折弯模具与 V 模选择
本设备相关技术指南
依据材料、板厚与弯曲半径选择上模与 V 模开口,并梳理导致废品与返工的常见调试错误。
这些指南说明工艺与选型逻辑;最终设备配置以技术协议为准。
提供零件图纸、材料牌号、板厚范围与产能目标,GWMT 会结合您的工况评估配置。