
目录
车间里最容易「凭手感」决定的一个数,就是 V 型槽的开口宽度。师傅看一眼图纸、凭手感报一个槽口,活儿就这么干下去了。可这个数字背后压着三件事:零件的内 R 角、折弯机要使出的吨位,以及折边最短能做多短。开口选对了,角度准、半径稳、模具寿命长;选错了,就是开裂、崩刃、机床过载和一堆废品。
这篇文章不打算给你一个「照抄就行」的答案表就完事。它想解决的是更根上的问题:为什么 8 倍法则这么好用、什么时候必须偏离它、以及一旦偏离之后,你要重新核对哪几个数字。把这套逻辑装进脑子,以后换材料、换厚度、换机床,自己也能推。
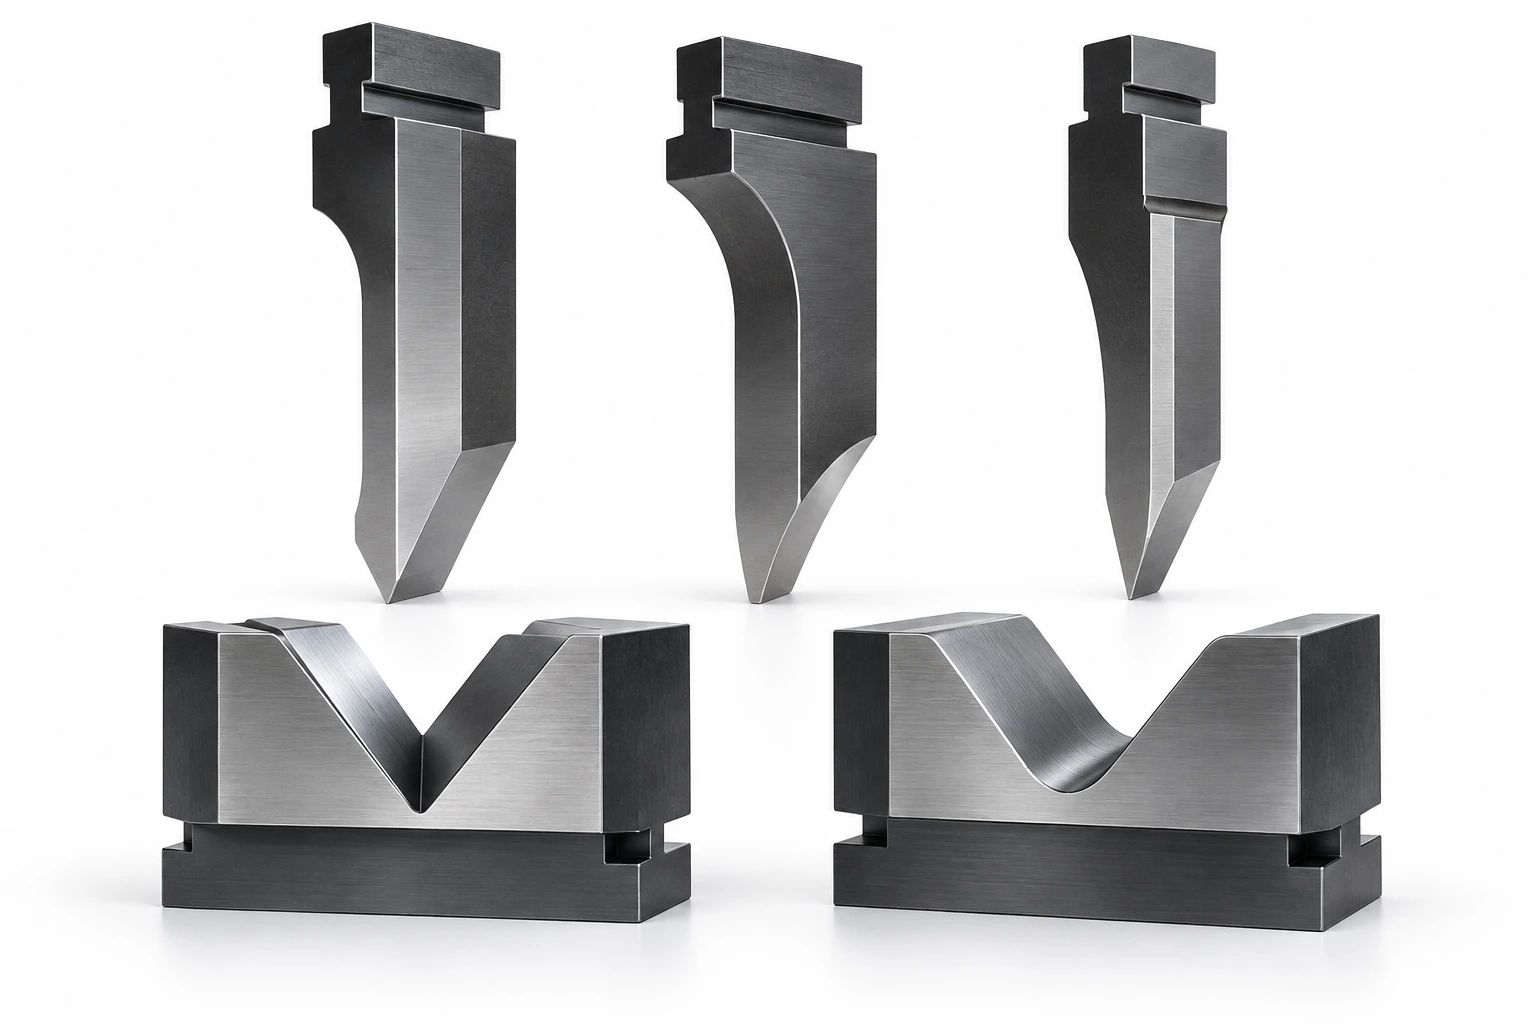
1. V 型开口对照表:五个参数一次看全
下表覆盖最常用的场景:低碳钢(抗拉强度约 450 N/mm²)、90° 空气折弯。它把五个互相牵连的数串在一起——材料厚度 t、V 开口 V、内 R 角 ir、最小折边长度 b、每米所需吨位 F。所有开口都遵循 8 倍法则(V ≈ 8 × t)。
这些是行业内广泛接受的标准参考值。实际结果会随材料批次、模具状态和机床校准略有变化,表中开口是基于 8 倍法则给出的理想推荐。
- 第一步:在第一列找到你的材料厚度 t。
- 第二步:读出推荐的 V 开口 V——这是最安全、效率最高的起点。
- 第三步:核对结果——内 R 角、最小折边和吨位,在一张料都没上机之前就已经是确定的了。
| 材料厚度 (t, mm) | V 型开口 (V, mm) | 内 R 角 (ir, mm) | 最小折边长度 (b, mm) | 每米所需吨位 (F, t/m) |
|---|---|---|---|---|
| 1.0 | 8 | ≈ 1.3 | > 5.5 | ≈ 8 |
| 1.5 | 12 | ≈ 2.0 | > 8.5 | ≈ 10 |
| 2.0 | 16 | ≈ 2.6 | > 11.0 | ≈ 12 |
| 2.5 | 20 | ≈ 3.3 | > 14.0 | ≈ 14 |
| 3.0 | 25 | ≈ 4.0 | > 17.5 | ≈ 16 |
| 4.0 | 32 | ≈ 5.0 | > 22.0 | ≈ 22 |
| 5.0 | 40 | ≈ 6.5 | > 28.0 | ≈ 27 |
| 6.0 | 50 | ≈ 8.0 | > 35.0 | ≈ 32 |
| 8.0 | 63 | ≈ 10.0 | > 45.0 | ≈ 45 |
| 10.0 | 80 | ≈ 13.0 | > 55.0 | ≈ 56 |
2. V 型开口到底是什么?
V 型开口(也叫模具宽度或「V」)是下模顶部 V 形槽口两侧肩部之间的距离。在空气折弯里,它是决定性尺寸——它不只是一个承托平台,而是直接定义零件那个「悬浮」出来的内 R 角。
空气折弯时,板料只有三个接触点:冲头刀尖,以及 V 型下模的两个肩部。金属就「浮」在这个开口里,内 R 角在两个肩部之间自然成形。所以在现代空气折弯中,冲头刀尖半径基本无关紧要——真正在编程你折弯形状的是 V 开口。
下模有三个特征共同起作用,理解它们,就知道该跟供应商说清什么。
- V 开口(模具宽度):决定内 R 角和所需吨位。
- 模角:通常比目标角度略锐一些(例如 88°、85°),用来留出过折量以控制回弹。
- 肩部圆角:进入槽口的平滑过渡。肩部圆角越大、抛得越亮,不锈钢和铝材上的压痕越少,但需要的最小折边也越长。
3. 怎么算:8 倍法则
行业里的黄金标准是「8 倍法则」:软钢做 90° 空气折弯时,理想的 V 开口约等于材料厚度的八倍。
3.1 公式
V 型开口 = 8 × 材料厚度
3.2 算一遍
2 mm 软钢板:2 mm × 8 = 16 mm,也就是用 V16 模具。
这个比例在折弯力、角度精度和回弹控制之间取得了一个近乎神奇的平衡。它自然产生一个约等于材料厚度的内 R 角(约为 V 开口的六分之一),让折弯扣除的计算既简单又可重复。
3.3 什么时候要偏离 8 倍
8 倍法则调校的是中等厚度的软钢。要按厚度和材料调整倍数:
背后的道理:当软钢取 V = 8t 时,中性层位置(K 因子)给出的内 R 角约等于材料厚度。这个结论既有经验验证,也有扎实的工程依据——但它是起点,不是不可破的定律。
- 薄板(小于 3 mm):6× – 8× t
- 中等厚度软钢:8× t
- 厚板(大于 10 mm):10× – 12× t
4. 不同材料,推荐开口不一样
8 倍法则不是一刀切。不同材料的抗拉强度和延展性不同,倍数必须跟着变。下表可作为换算参考,后面再按材料细看。
| 材料 | 抗拉强度 (UTS) | V 开口规则 | 吨位系数(相对软钢) | 内 R 角(占 V 的百分比) |
|---|---|---|---|---|
| 软钢(基准) | ≈ 450 N/mm² | 8 × t | 1.0× | 16–17% |
| 不锈钢 (304) | ≈ 600 N/mm² | 10–12 × t | 1.4–1.5× | 20–22% |
| 铝(5052, 软态) | ≈ 230 N/mm² | 5–6 × t | 0.5–0.6× | 13–15% |
| 铝(6061-T6, 硬态) | 更高,延展性低 | 10–12 × t | ≈ 1.0× | 13–15% |
| 高强度钢 | > 800 N/mm² | 12–20 × t | 2.0–3.0× | 视材料而定 |
4.1 软钢
用 8 倍法则(V = 8t)。这是最安全、效率最高的默认值,能得到约等于材料厚度的内 R 角。例如 3 mm 软钢对应 V24(表中 V25 是实际可选的模具规格)。
4.2 不锈钢
不锈钢(如 304)的成形力约高 50%,韧性更高,回弹明显且有加工硬化倾向。给它更多空间:V = 10t 到 12t。更宽的开口分散应力、降低吨位,回弹会变大,但也变得更可预测、更可控。例如 2 mm 不锈钢对应 V20。
4.3 铝
软态牌号(5052)延展性好但娇气——容易外纤维开裂、表面压伤。用较窄的 V = 5t 到 6t。例如 2 mm 铝材对应 V12。硬态/T6 牌号(6061-T6)容易开裂,应改用 10t–12t,让半径更大更安全。用聚氨酯膜或无痕(聚氨酯镶块 / 滚轮肩)模具保护表面。
4.4 高强度钢
Hardox®、Weldox® 这类合金把高屈服强度和低延展性结合在一起。别再用 8 倍法则——从 12t、16t 甚至 20t 起步。更宽的 V 强制形成更大的内 R 角,把集中的应力摊开,避免在折弯线上断裂。由于载荷极端,这类活儿还需要重型折弯机模具和更锐的模角(75°、70°、60°),以应对 15–20° 的回弹。
5. V 开口与折弯半径的关系:16% 规则
这一条能把新手变成工艺工程师:在空气折弯中,决定内 R 角的是 V 开口,不是冲头刀尖。板料被拉过下模的两个肩部,半径就按开口的一个百分比自然成形。
5.1 百分比(16%)规则
内 R 角 ≈ V × 材料系数
例子:用 32 mm 的 V 开口折软钢——不论冲头刀尖是 R0.8 还是 R2——内 R 角都约等于 32 × 0.16 ≈ 5.1 mm。
- 软钢:ir ≈ V 的 16%(0.16 × V)
- 不锈钢:ir ≈ V 的 20–22%(回弹和韧性更高)
- 铝:ir ≈ V 的 13–15%
5.2 冲头刀尖半径的上下限
太大不行:冲头半径不能超过 V 型下模自然形成的半径,否则它会「接管」成形过程,让折弯变得不稳定。
太小也不行:冲头半径不应低于材料厚度的 63%,否则它就不是在折弯,而是在「裁」——留下压痕、应力集中和开裂风险。
所以:需要更大的半径,选更宽的 V 型模具;需要更小的半径,选更窄的——并且始终对照图纸确认。
6. V 开口如何影响吨位
折弯力与 V 开口宽度成反比:V 越窄,吨位越高,而且上升不是线性的。
6.1 空气折弯吨位公式(公制)
吨位 = (折弯长度(mm) × 厚度²(mm) × 抗拉强度(N/mm²) × 1.42) ÷ (V 开口(mm) × 1000)
- 与抗拉强度(UTS)成正比 —— 材料强度越高,需要的力越大。
- 与厚度平方(T²)成正比 —— 厚度翻倍,力变成四倍。
- 与折弯长度(L)成正比 —— 长度翻倍,力翻倍。
- 与 V 开口成反比 —— V 开口翻倍,所需吨位大约减半。
6.2 两道安全校核:两道都要做
总力必须明显低于折弯机的额定吨位。
力还必须低于模具的线性载荷额定值(吨/米或吨/英尺)。把一个「安全」的总量吨位集中到窄 V 上,依然可能在局部压垮模具,造成崩刃、裂纹甚至灾难性失效。
在厚板上用太窄的 V 型模具是一场赌博:模具刃口会崩,最坏的情况下滑块或工作台永久变形,机床精度随之报废。
7. 由 V 开口决定的最小折边长度
为了防止板料在折弯时滑进模具,折边必须稳稳搭在两个肩部上。行业的经验公式是:
最小折边长度 (b) ≈ 0.77 × V 开口(更简单的车间经验值用 0.7 × V)
例子:用 V20 模具,20 × 0.7 = 14 mm,折边至少要 14 mm。如果图纸只给 10 mm 折边,V20 就用不了——你必须换更小的模具(并重新核算吨位),或者改设计。
这是一个典型的「设计对制造」的两难:折边很短的零件,逼着你用更窄的 V 型模具,而窄 V 会推高吨位、收紧半径,开裂风险随之上升。这个问题要在设计评审阶段就发现,而不是等到车间里。
| V 开口宽度 (V, mm) | 最小折边长度 (mm) |
|---|---|
| 8 | 6.2 |
| 12 | 9.2 |
| 16 | 12.3 |
| 24 | 18.5 |
| 32 | 24.6 |
| 40 | 30.8 |
| 50 | 38.5 |
| 63 | 48.5 |
| 80 | 61.6 |
| 100 | 77.0 |
8. 五步选出正确的 V 开口
按下面这套流程走,任何图纸都能变成一次安全、准确的设置——而且每次都一样。
8.1 第 1 步:锁定输入参数
确认材料牌号和实际抗拉强度(不要只写「不锈钢」),实测厚度(用千分尺——0.1 mm 的误差能让角度偏 0.5°),以及图纸要求的内 R 角、折弯角度和最小折边长度。如果拿不到抗拉强度,查材料质量证明书。
8.2 第 2 步:选定基准开口
先用 8 倍法则(V = 8t)起步,再套用材料倍数:软钢 ×1.0,不锈钢 ×1.2–1.5,铝 ×0.8–1.0,高强度钢 ×1.5–2.0 以上。
8.3 第 3 步:核对半径与折边
把算出的内 R 角(ir ≈ V × 材料系数)与图纸对照,再确认零件折边 ≥ 0.77 × V。如果不够,就退到更小的 V 重新计算。
8.4 第 4 步:计算吨位并确认安全
套用吨位公式,确认结果同时低于机床总额定吨位和模具的线性载荷额定值。
8.5 第 5 步:试折并记录
用同样的废料试折,测量实际角度和半径,在 CNC 里调好回弹补偿,并记录每一个参数。这一步积累下来的,就是你们厂自己的折弯数据库——把个人经验变成公司资产。
9. 选 V 开口最常踩的四个坑
这四个错误有一个共同点:都在第一现场省了五分钟,在后面赔上几个小时。
9.1 错误一:「一个 V 模具通吃」的陷阱
不管厚度和材料都用一个中等槽宽。在厚板上,窄 V 会让吨位飙升、把模具崩刃;在薄料上,宽 V 会让支撑不足、半径失控、回弹不稳。
- 对策:一种材料,一套办法——软钢 8 倍,不锈钢 10–12 倍,铝 5–6 倍。
9.2 错误二:「越硬的模具越好」
一味追求 HRC 60 以上。过硬的模具脆,一旦过载可能爆裂得很突然。
- 对策:按活儿配韧性——42CrMo(HRC 47–52)是通用选择,适合不锈钢、高强钢和厚板;T8/T10A(HRC 58–62)适合大批量软钢,那里耐磨性更重要。
9.3 错误三:内 R 角「凭感觉估」
忽略「开口决定半径」这件事,或者拿一个过尖的冲头(小于料厚的 63%)去「戳」而不是去折。
- 对策:用 ir ≈ V × 材料系数去设计和验证半径。
9.4 错误四:跳过折边与吨位校核
忘记 0.77×V 的折边规则,或者忘记模具的线性载荷上限——这是导致掉件和模具损坏最快的两条路。
10. 关于 V 型开口的常见问题
下面这些问题适合在和客户、同事或供应商沟通时逐条确认。
- V 型开口的「8 倍法则」是什么?
它说的是:软钢做 90° 空气折弯时,理想的 V 开口约等于材料厚度的 8 倍(V = 8 × t)。这个比例在折弯力、半径和回弹之间取得平衡,得到的内 R 角约等于板厚。
- 是冲头半径决定内 R 角,还是 V 开口?
空气折弯中是 V 开口。板料浮过下模两个肩部成形,软钢的内 R 角约为 V 的 16%(不锈钢 20–22%,铝 13–15%)。冲头半径是次要因素,只要它小于自然成形的半径、又大于料厚的 63%。
- 2 mm 不锈钢该用哪种 V 型模具?
套用 10–12 倍 t:2 mm × 10 = V20(最大到 V24)。不锈钢需要约多 50% 的力,也需要更宽的开口来控制回弹、防止开裂。
- V 开口怎么影响吨位?
吨位与 V 成反比。V 开口翻倍,所需力大约减半;减半则力大约翻倍。一定要同时对照机床额定值和模具线性载荷额定值来验证。
- 最小折边长度怎么算?
用 b ≈ 0.77 × V(车间经验值 0.7 × V)。V16 模具要求折边约 12.3 mm,否则工件会掉进模具里。
- 软钢、不锈钢和铝能用同一副 V 型模具吗?
要做合格的活,不行。它们的抗拉强度和回弹差别巨大,而且钢屑残留在模具上会擦伤铝材。模具和 V 开口要按材料分别配置。
11. 结语:开口不是猜,是工程决策
正确的 V 型开口从来不是猜出来的——它是一个同时决定半径、吨位和折边可行性的工程决策。从 8 倍法则起步,按材料抗拉强度调整,核对半径和最小折边,把吨位同时对照机床和模具两个上限去核,最后用一次试折把它证明下来。
如果你需要一个非标槽宽——比如图纸要求的折边特别短,或者材料回弹特别大——标准模具序列可能给不了你想要的组合。广沃可以按图纸做专用冲头与下模,把你需要的半径、折边和吨位同时满足。
技术参考
制造商公开资料用于核对工艺说明;图片为选型主题示意,不代表已确认的广沃供货配置。