
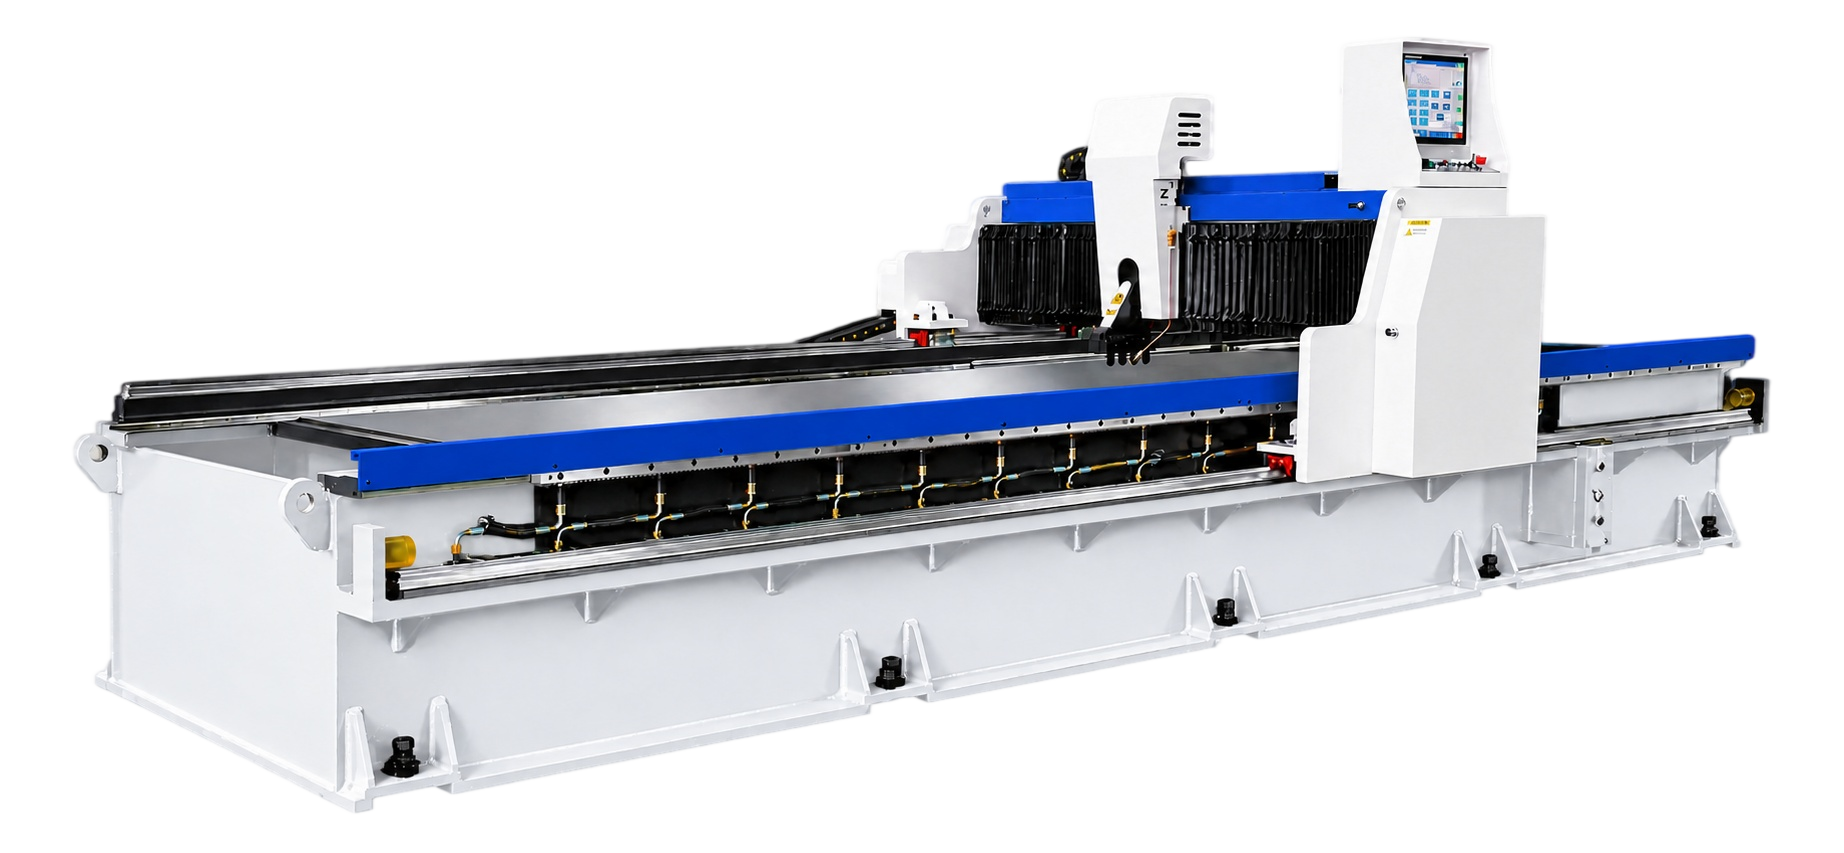
龙门式机身结构
龙门布置形成稳定、开放的工作区域,可围绕板材进出、刨槽行程和上下料方式进行规划。
面向受控折弯预处理、清晰外观线条和高表面要求板材加工的龙门式数控刨槽平台。
产品概述
GW 平台可在指定位置完成程序化 V 型槽加工,为受控折弯和外观要求较高的板材成形做准备。板材、槽位、残余厚度与后续折弯顺序应作为一个整体评审。
详细设计与部件
龙门布置形成稳定、开放的工作区域,可围绕板材进出、刨槽行程和上下料方式进行规划。
程序化轴运动可协调槽位、顺序和行程,使加工流程与目标折弯布局保持对应。
刀架运动、V 槽几何和刀具选择将结合材料、表面状态、残余厚度和外观目标确认。
压料和支撑方式将围绕板材刚性、表面保护、槽位路径和稳定定位进行规划。
工作台状态、板材基准和对齐方法将结合可视表面保护及重复定位需求统一评审。
上下料空间、防护、控制操作、排屑和维护间隙将与厂内流程协调确认。
为什么选择此工艺
当需要较小折弯半径或受控外观线时,可将槽深、残余厚度和折弯顺序放在一起评审。
可依据图纸尺寸和可视表面组织槽位、重复程序及后续折弯流程。
应将上料、板材支撑、排屑和下游成形协同考虑,而不是将刨槽视为孤立工序。
GW 1250 × 4000 平台的参考参数。最终加工能力、板材平面度条件、选配范围及验收标准,均以双方确认的技术协议为准。
| 项目 | 单位 | 参考值 |
|---|---|---|
| 最大板材宽度 | mm | 1,250 |
| 最大板材长度 | mm | 4,000 |
| 最大板厚(不锈钢参考) | mm | 4 |
| 最小板厚 | mm | 0.6 |
| 最小刨槽边距 | mm | 8 |
| 最大 X 轴刨削速度 | m/min | 40 |
| 最大 X 轴回程速度 | m/min | 50 |
| Y1 刀架横向行程 | mm | 1,250 |
| Y1 刀架分辨率 | mm | ±0.01 |
| Y 轴定位精度 | mm | ±0.05 |
| Z 轴垂直分辨率 | mm | ±0.01 |
| Z 轴定位精度 | mm | ±0.05 |
| X 轴电机功率 | kW | 4.5 |
| Y1 刀架 / Y2 压料伺服功率 | kW | 1(组合参考) |
| Z 轴伺服电机功率 | kW | 1 |
| 设备外形尺寸(长 × 宽 × 高) | mm | 6,100 × 2,300 × 1,560 |
| 工作台平面度 | mm | ≤0.05 |
4 mm 最大板厚为不锈钢图册参考值。分辨率与定位精度属于不同技术指标;实际加工表现以确认的配置和材料条件为准。
定制技术方案
请提供图纸、材料、目标产量与当前工艺限制,工程师将据此准备下一步沟通。