产品咨询
全部解决方案

方案 06 · 折弯辅助

折弯机后挡料系统

围绕工件定位每一道折弯。将行程、挡指、受控运动和重复定位作为完整机床系统共同评估。

查看定位方案

定位系统

精准定位,从工件基准开始。

后挡料辅助板材在每一道折弯中定位。合理配置取决于折边尺寸、折弯顺序、板材搬运方式及选定折弯机,而非单独看轴数。

基准与挡指接触 行程与避让空间 受控运动
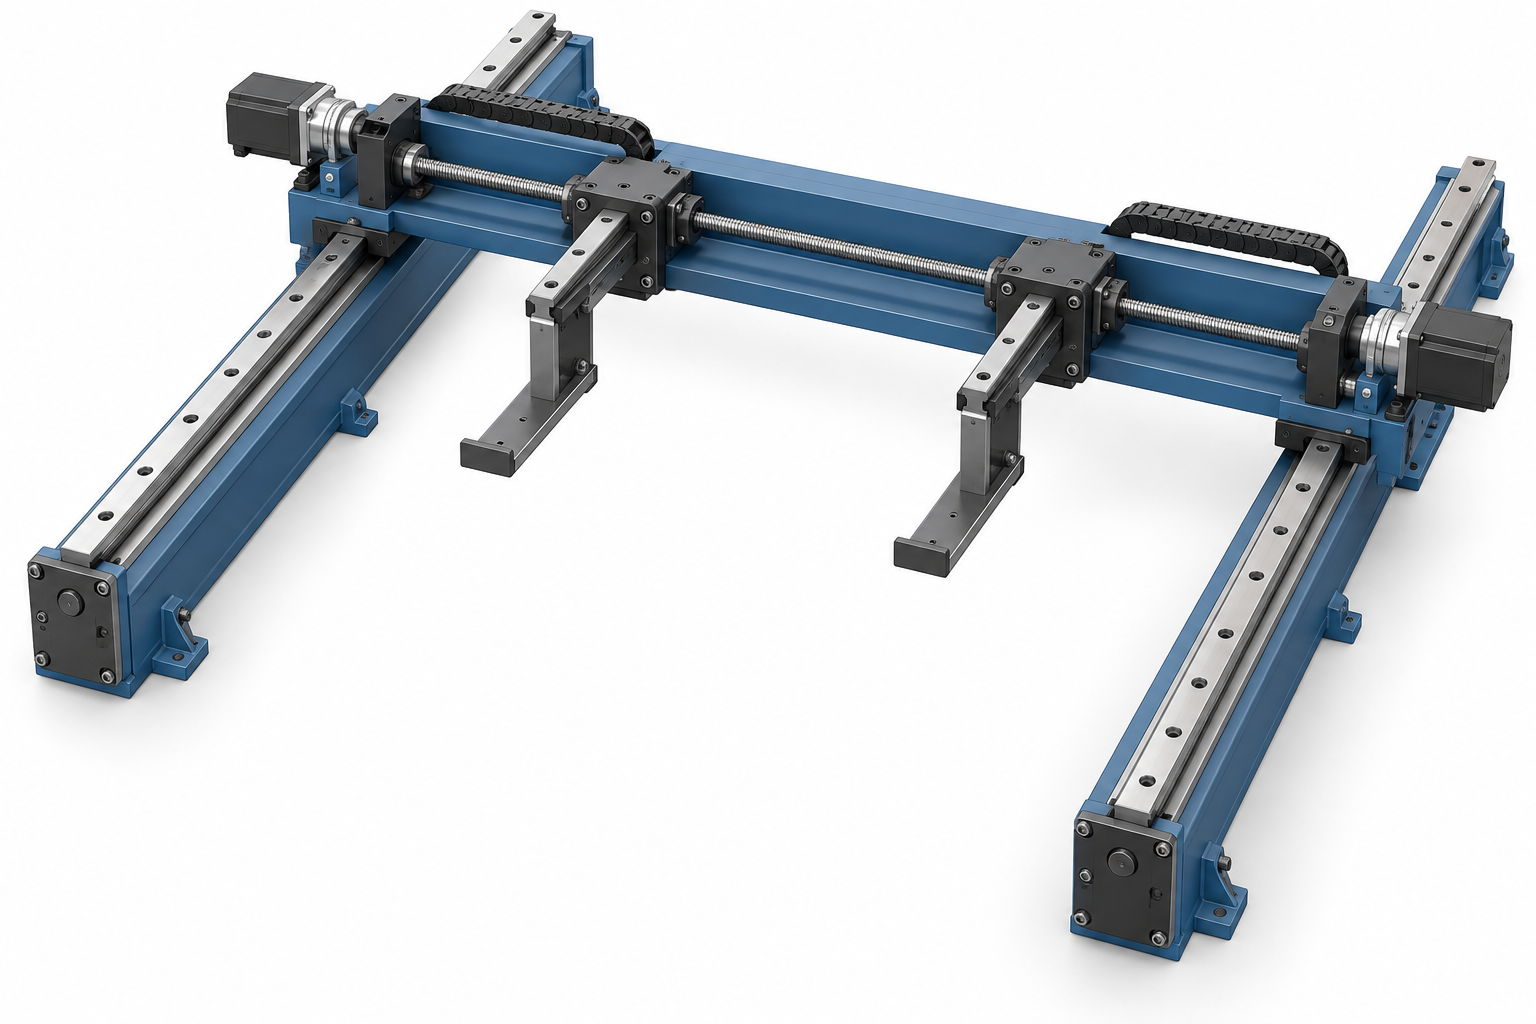
后挡料导轨、横梁、驱动与双挡指概念示意图
组件概念示意图;实际设备结构待确认。

配置评估

按运动功能选配置,而不是只看轴数。

以下示例用于组织技术讨论,并非所有折弯机的标准配置或已确认能力。

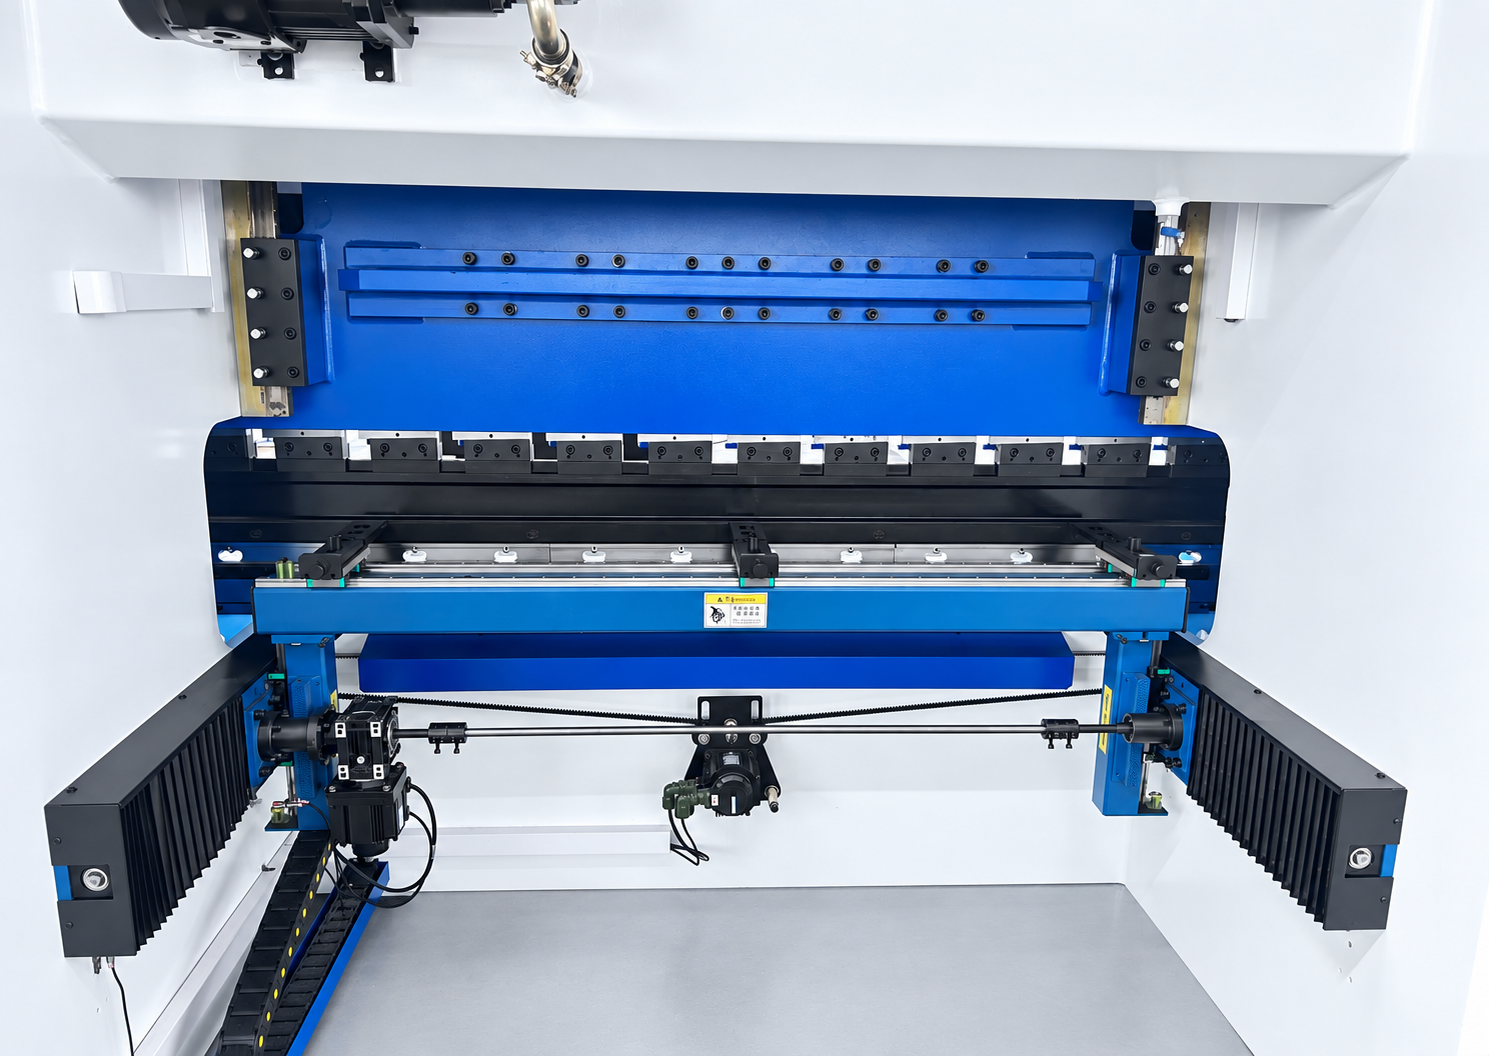
Press brake rear-gauge fingers and guide rails组件参考 · 最终结构待确认
01 定位路径

2 轴定位

X + R 运动评估

适用于常规折弯任务中重复设置定位深度与调整挡指高度的初步方案。

  • 确认最小与最大折边深度
  • 检查挡指高度、避让空间与工件支撑
  • 使行程与反馈方式匹配选定设备
讨论此配置
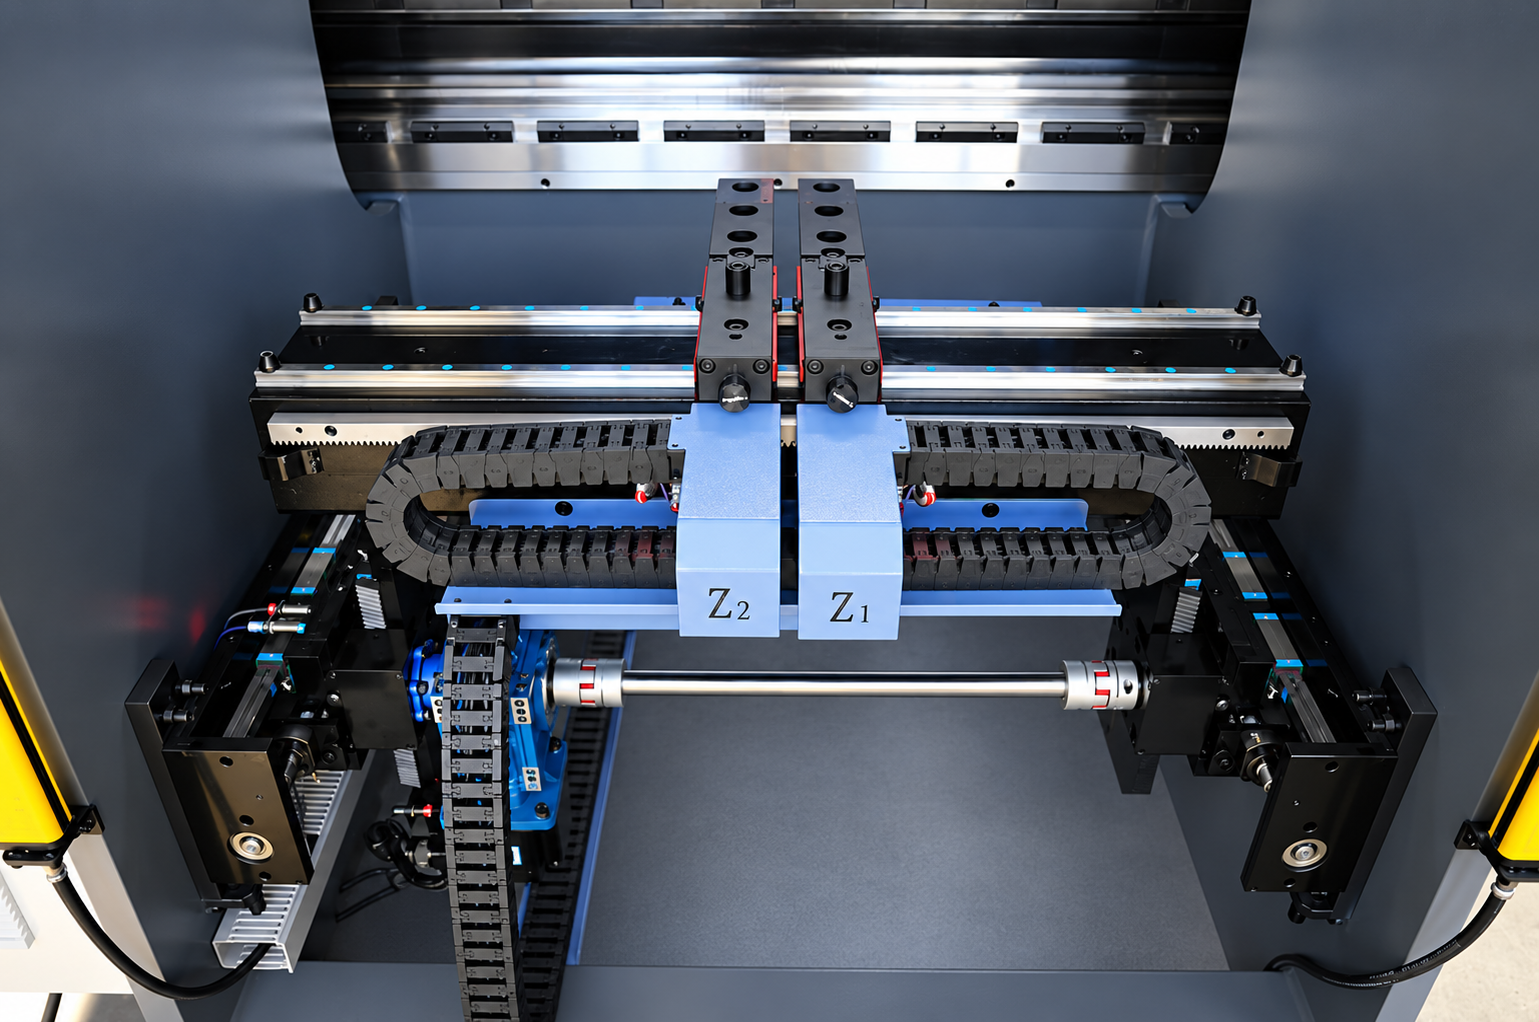
Rear-gauge fingers mounted on a press brake组件参考 · 最终结构待确认
02 定位路径

4 轴定位

两侧独立运动评估

阶梯形或不对称工件需要更灵活定位时,评估额外的独立控制运动。

  • 梳理折弯顺序与定位边
  • 确认哪些运动可独立控制
  • 评估挡指间距与碰撞避让
讨论此配置
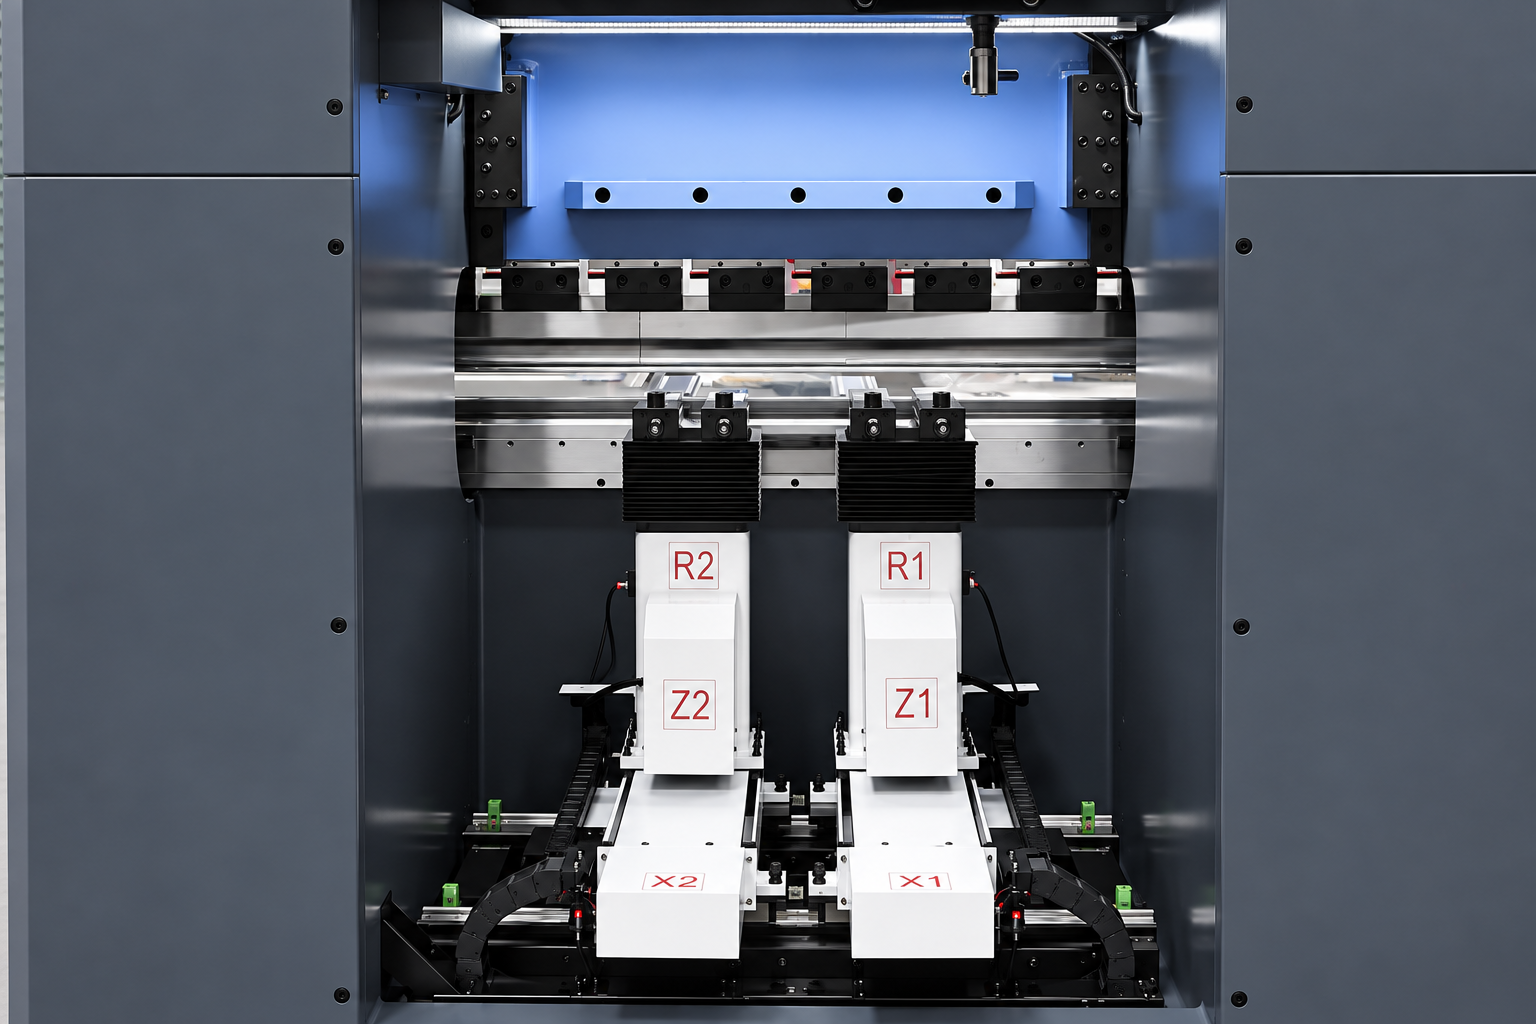
Rear-gauge guide and drive assembly组件参考 · 最终结构待确认
03 定位路径

6 轴定位

多轴协同评估

针对更复杂工件,评估程序全程的后挡料协同运动、驱动导向与重复定位。

  • 按功能定义所需受控运动
  • 检查工件旋转与重新抓持步骤
  • 明确基准、重复定位要求与验收方法
讨论此配置
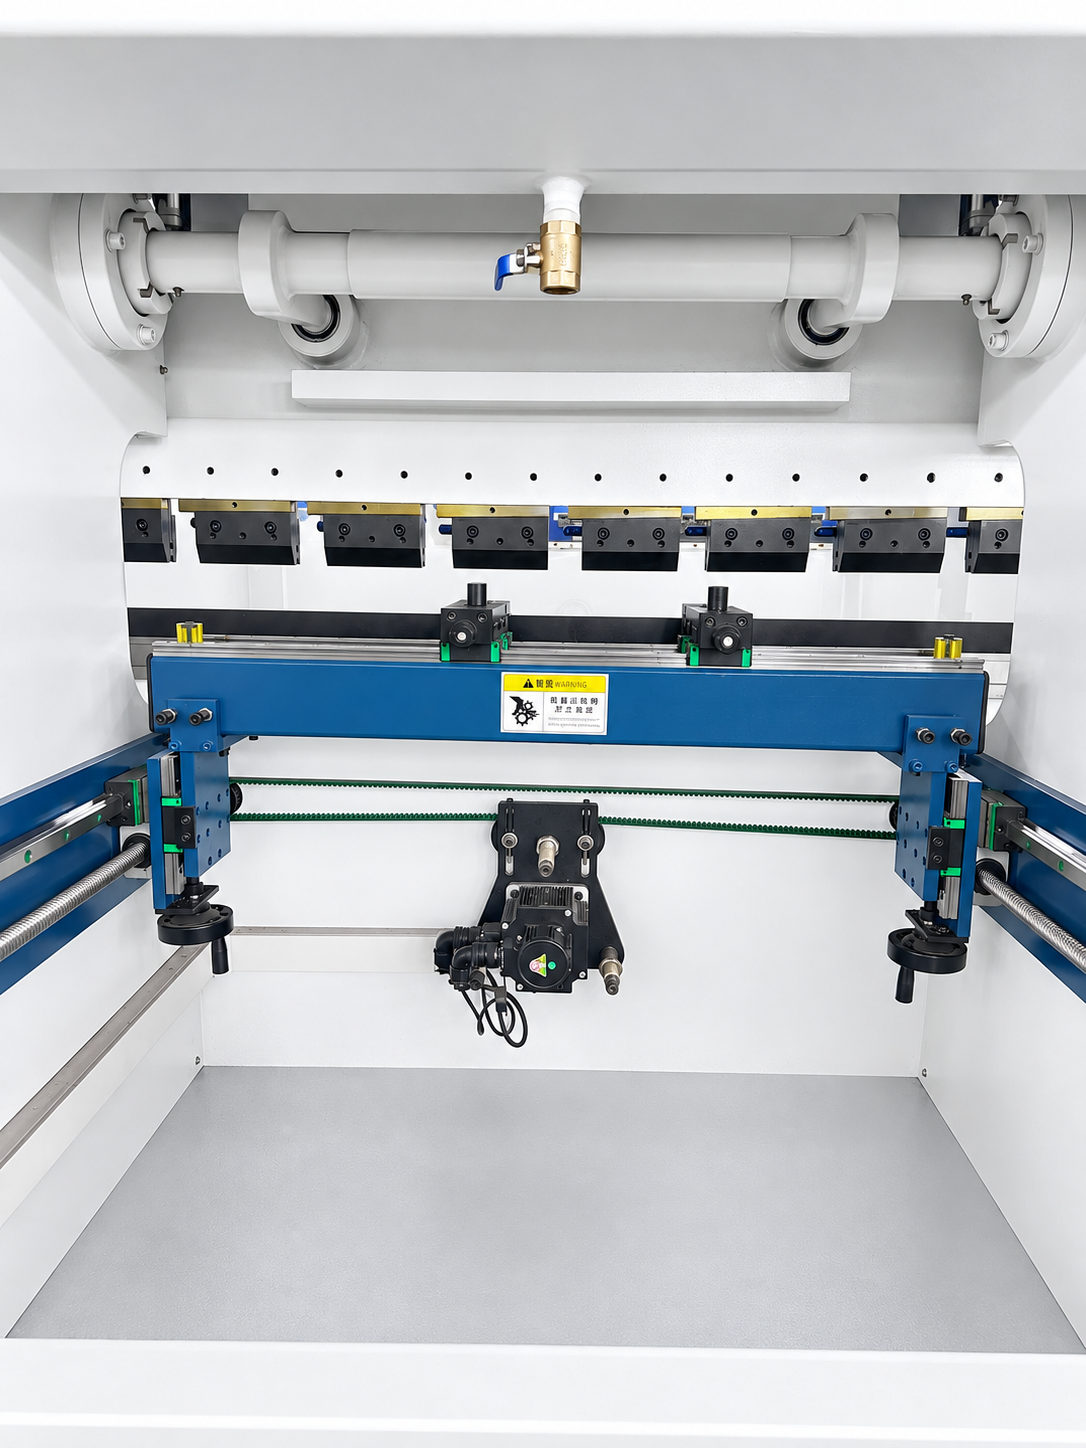
Close view of a press-brake backgauge drive组件参考 · 最终结构待确认
04 定位路径

8 轴定位

按应用确定配置范围

复杂工件可能需要更完整的机床轴配置。实际后挡料轴与滑块、挠度补偿轴必须分别列明。

  • 列明每个轴及其实际功能
  • 核对控制器、驱动与程序兼容性
  • 在技术方案中确认最终配置
讨论此配置
正确理解轴数

Y1/Y2 通常表示滑块运动,V 可表示挠度补偿。整机总轴数可能包含这些功能;请索取逐轴清单以识别实际后挡料运动。最终供货范围与规格需经广沃技术评估确认。

图纸驱动评审

为您的工件确定后挡料方案。

请提供工件图纸、折边范围、折弯顺序、材料与板厚、所需精度以及偏好的控制器或设备。我们将与您共同评估定位方案。

申请技术评估

主题簇 · 数控系统、轴数与后挡料

本设备相关技术指南

控制系统、轴数配置与后挡料结构如何决定折弯机的加工能力,以及如何在采购需求中写清这些参数。

  1. 后挡料:类型、轴配置、校准与故障排查完整指南
  2. 3轴、4轴还是6轴?从零件需求选择折弯配置
  3. 数控控制系统的类型:运动方式、控制回路与轴数完整指南
  4. Delem、Cybelec、ESA:折弯控制系统怎么选?

这些指南说明工艺与选型逻辑;最终设备配置以技术协议为准。

提供零件图纸、材料牌号、板厚范围与产能目标,GWMT 会结合您的工况评估配置。