
目录
折弯方式不是车间里的偏好,而是模具选择的起点。同一个 90° 的零件,做空气折弯、下模压到底、还是压平,需要的是三套完全不同的模具 —— 几何形状、接触面积、磨损速度和精度要求,全都跟着变。
很多现场只学了一种折弯方式,于是所有活都用同一副 V 模去顶。结果要么角度不稳、回弹大,要么模具提前报废,或者两者都有。原因不复杂:三种方式对冲头和下模的要求本来就是互不兼容的。
这篇文章把三种方式逐个拆开 —— 各自的模具怎么工作、需要什么工具、怎么选、回弹怎么处理、机器类型怎么影响结果,以及最常见的五个坑。表格里的参数是行业里通用的经验值,可以直接拿去算,但它们是起点,不是结论。
如果你现在正在为一副新模具选 V 值,站内还有两篇配套文章:一篇讲 V 型下模怎么选,一篇讲 V 开口怎么定,里面有三个算例。
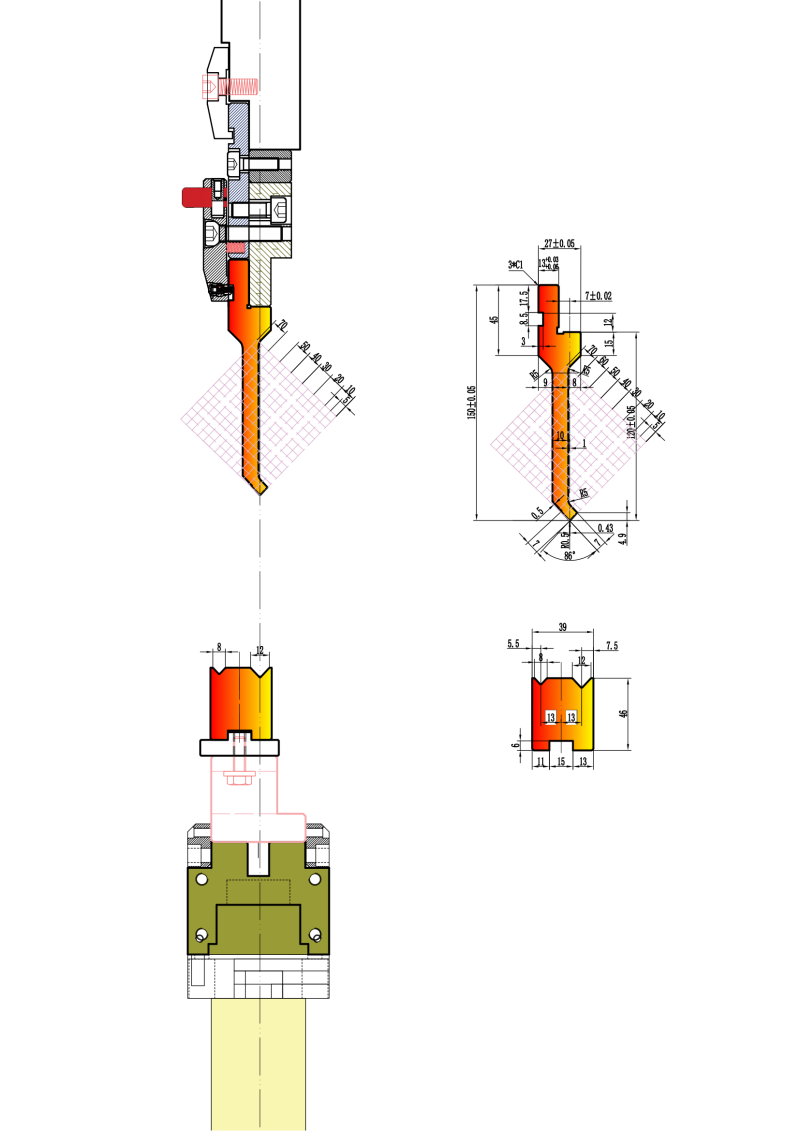
1. 三种折弯方式,决定了模具的全部
空气折弯的模具最通用 —— 一副下模可以折出多个角度。下模压到底每个目标角度都要配专用下模,但角度一致性更好。压平需要最高吨位,模具磨损也最快。下模开口宽度是影响内 R 角和所需吨位的第一变量。三种方式的回弹表现差别很大,补偿方式也不同。
- 空气折弯的模具最通用 —— 一副下模可以折出多个角度。
- 下模压到底每个目标角度都要配专用下模,但角度一致性更好。
- 压平需要最高吨位,模具磨损也最快。
- 下模开口宽度是影响内 R 角和所需吨位的第一变量。
- 三种方式的回弹表现差别很大,补偿方式也不同。
2. 三种折弯方式下,模具各自怎么工作
空气折弯时,板料只在三个点接触模具:冲头刀尖,以及下模的两个肩部。板料永远不会碰到下模底部,中间留着一段空气 —— 空气折弯就是这么来的。
折弯角度由冲头的下压深度决定,而不是由下模的几何形状决定。这意味着同一副模具,只要改变冲头下压的深度,就能折出一系列不同角度。这是空气折弯最实际的价值:一副下模,一批不同角度的零件。
下模压到底时,冲头把板料一直压到下模里,直到板料同时贴住冲头刀尖和下模两侧壁。材料更贴合模具形状,角度控制得更精确 —— 代价是每一个目标角度都需要一副专用下模。
压平用的是极端吨位 —— 同样的材料,通常是空气折弯的 10 倍 —— 把板料在冲头和下模之间完全压实。折弯区的材料被轻微压薄,角度完全由模具几何决定。这是最精确的方式,也是对设备和模具要求最高的方式。
2.1 空气折弯的模具要点
标准 V 型下模就够了,不需要任何专用模具。
冲头刀尖半径至少取板厚的 0.63 倍,这样能把应力分散开,减少开裂。
下模开口一般取板厚的 8 倍,受力分布最均匀。
接触面积小,模具磨损慢 —— 这是空气折弯在成本上最实在的优势。
2.2 下模压到底的模具要点
需要按角度配专用下模 —— 要做出 90° 的零件,配上 88° 的下模,让回弹把它带到位。
模具投入更大,换型时间更长 —— 这是这套方案的主要代价。
接触面积中等,磨损也居中。
压力更高,零件表面可能出现压痕。
2.3 压平的模具要点
冲头和下模必须与目标角度精确配对,不是「差不多」而是「正好」。
接触面积最大,模具承受的应力与磨损都最高,必须定期检查。
基本消除回弹,不需要过折补偿 —— 这是压平最实在的好处。
模具必须专门为压平设计,普通 V 模用不了。
3. 三种方式的对照表
把选择压缩成一张表,便于在实际决策时对照。下面每一行都对应一个真实的技术差异,不是营销话术。
| 对比项 | 空气折弯 | 下模压到底 | 压平 |
|---|---|---|---|
| 模具通用性 | 高 —— 一副下模,多个角度 | 低 —— 每个角度一副 | 低 —— 必须精确配对 |
| 角度精度 | ±1° | ±0.5° | 优于 ±0.25° |
| 回弹 | 大 | 中等 | 接近于零 |
| 所需吨位 | 低(1 倍) | 中(5 倍) | 高(10 倍以上) |
| 模具磨损 | 低 | 中 | 高 |
| 表面压痕 | 极少 | 可能出现 | 很可能出现 |
| 模具成本 | 低 | 中 | 高 |
| 适用场合 | 试制、多角度生产 | 稳定批量的精度生产 | 严公差的精密零件 |
4. 怎么选:三步定模具
选择的第一步永远是下模开口,因为它同时决定内 R 角、所需吨位和模具寿命。第二步是冲头刀尖半径,决定表面质量与开裂风险。第三步是材料 —— 因为材料的强度和延伸率会反过来改变前两步的答案。
这三步有先后顺序,也有互相校验的关系。跳过第一步直接挑冲头,或者跳过第二步直接下料,后面都会出问题。
| 材料 | 推荐方式 | 注意事项 |
|---|---|---|
| 软钢 | 空气折弯或下模压到底 | 标准模具即可 |
| 不锈钢 | 空气折弯 | 需要 1.5–2 倍吨位 |
| 铝 | 空气折弯 | 硬态铝易开裂,应选软态合金 |
| 高强度钢 | 压平 | 精度要求高 |
| 铜 | 下模压到底或压平 | 软而延展性好,需精确模具 |
4.1 第一步:下模开口对着板厚
通用规则是:下模开口 = 8 × 板厚,适用于空气折弯和下模压到底。
开口更宽,内 R 角更大,所需吨位更低,但折出来的角度也更钝。
开口更窄,角度更锐利,但吨位更高,模具承受的应力也更大。
压平没有这个公式 —— 下模必须同时与冲头轮廓和目标角度精确配对。
4.2 第二步:冲头刀尖对着用途
空气折弯:刀尖半径 ≥ 0.63 × 板厚。
下模压到底:刀尖要与期望的内 R 角匹配。
压平:冲头几何必须与下模角度完全一致,使用配套的模具组。
4.3 第三步:材料决定前两步
材料的回弹倾向、延展性和强度上限,共同决定了同样一个角度能不能稳定做出来。
5. 回弹:三种方式,三种处理
回弹是弹性恢复 —— 卸掉折弯载荷之后,金属想要回到原来的平直状态。回弹多少,取决于折弯方式和模具。
空气折弯回弹最大,操作者必须过折补偿,通常按材料和板厚过折 1–3°。用激光角度测量系统可以把这个过程量化。
下模压到底回弹中等,做法是把模具角度做得比目标角度略锐一点 —— 用 88° 的下模做 90° 的零件,靠回弹补上那 2°。
压平基本没有回弹。高吨位让材料完全塑性变形,弹性恢复被消除,所以不需要任何过折补偿。
这三个数字 —— 1–3°、2°、0 —— 就是三种方式在精度上的差距的来源。你选空气折弯省的是模具钱,付的是角度一致性;选压平付的是吨位和模具钱,买的是角度。
6. 机器类型,决定了哪种方式做得成
不是所有折弯机都适合所有折弯方式。机器的驱动与控制方式,直接限定了它能稳定做出哪种折弯。
液压折弯机适应性最强,配上相应模具,三种方式都能做。这是最通用的选择。
电动(伺服)折弯机的行程控制最精确,因此特别适合空气折弯;做下模压到底也可以,但做重载压平就不合适。
机械折弯机与下模压到底最匹配 —— 模具几何本身就在控制角度;吨位够的话也能压平。
老旧折弯机的情况不一样:下模压到底可以用模具几何去补偿机器本身的精度不足,而不是依赖精确的行程。
具体到 GWMT 的产品线,WPA 与 WPD 是可配置轴数的 CNC 平台,适合复杂轮廓与多角度生产;WC67K 是 NC 控制的液压平台,适合直线折弯与重复作业;EP 是紧凑的全电动平台,响应快、换型快,适合小件精密加工。选机器和选折弯方式是同一件事的两面 —— 先定你要做哪一类零件,再倒推机器和模具。
7. 五个最常见的模具错误
这五个错误在现场出现的频率最高,排查也最容易被跳过。
- 一、下模开口与板厚不匹配。开口太窄:吨位过高、模具受损、板料可能开裂。开口太宽:变形不足、角度不准。
- 二、忽略冲头刀尖半径。刀尖小于板厚的 0.63 倍,应力会集中在一点上,开裂风险随之上升。
- 三、用空气折弯的普通 V 模去做压平。普通 V 模不是为压平吨位设计的,会提前报废。
- 四、空气折弯不做回弹补偿。结果是角度比预期更开 —— 永远要把材料的回弹算进去。
- 五、压平时不管模具保养。接触应力高,磨损快,模具变形或表面损伤会直接改变折弯结果。
8. 怎么选,取决于你的三个约束
选空气折弯、还是下模压到底、还是压平,归根到底取决于三件事:你的零件要求多高的精度、你用什么材料、你手上有什么设备。
空气折弯给你最好的灵活性和最低的成本。下模压到底在批量生产里给出可靠的精度。压平为关键零件提供最高的精度 —— 代价是更高的吨位和更快的磨损。
站内还有两篇专门讲模具本身的文章:一篇讲 V 型下模怎么选,一篇讲 V 开口怎么定。把这篇的方法和那两篇的参数放在一起用,才是完整的一套。
9. 常见问题
- 空气折弯和下模压到底可以用同一副模具吗?
有时候可以,但有前提。用于空气折弯的标准 V 模,只要角度与目标一致(算上回弹),就可以用来做下模压到底 —— 但下模压到底的吨位更高,会让承受不住的模具磨损加快。
- 怎么知道该用哪个开口?
从 8 倍规则开始:下模开口 = 8 × 板厚。要更锐的角度就收窄(吨位更高),材料偏软就放宽(避免开裂)。
- 压平需要专用设备吗?
需要。压平需要的吨位明显更高 —— 同样的材料通常要空气折弯的 10 倍。下手之前先确认机器的额定吨位够,否则伤的是机器。
技术参考
制造商公开资料用于核对工艺说明;图片为选型主题示意,不代表已确认的广沃供货配置。