
目录
同一条直折线,冲压一次成型、剪板切齐尺寸、卷板弯出弧线 —— 三种工艺各有边界。折弯机占的是中间那块:直线要准,换活要快,同一台机器上不做任何改动就能折出下一个零件。
问题在于,折弯机也是车间里最容易被当成「黑箱」的设备。操作工知道按哪个键、折几个角度,但没人说得清:今天这批件角度偏了,到底是后挡料没到位、程序写错了、吨位不够,还是模具本身出了磨损?这篇指南想解决的就是这件事 —— 把机器拆开给你看一遍。
如果你现在要买一台折弯机,或者手上这台老是出问题,这篇文章按顺序读一遍就能建立起完整判断力 —— 每个章节末尾我都指向站内讲得更细的那一篇,你不需要时再点进去。
1. 折弯机是什么
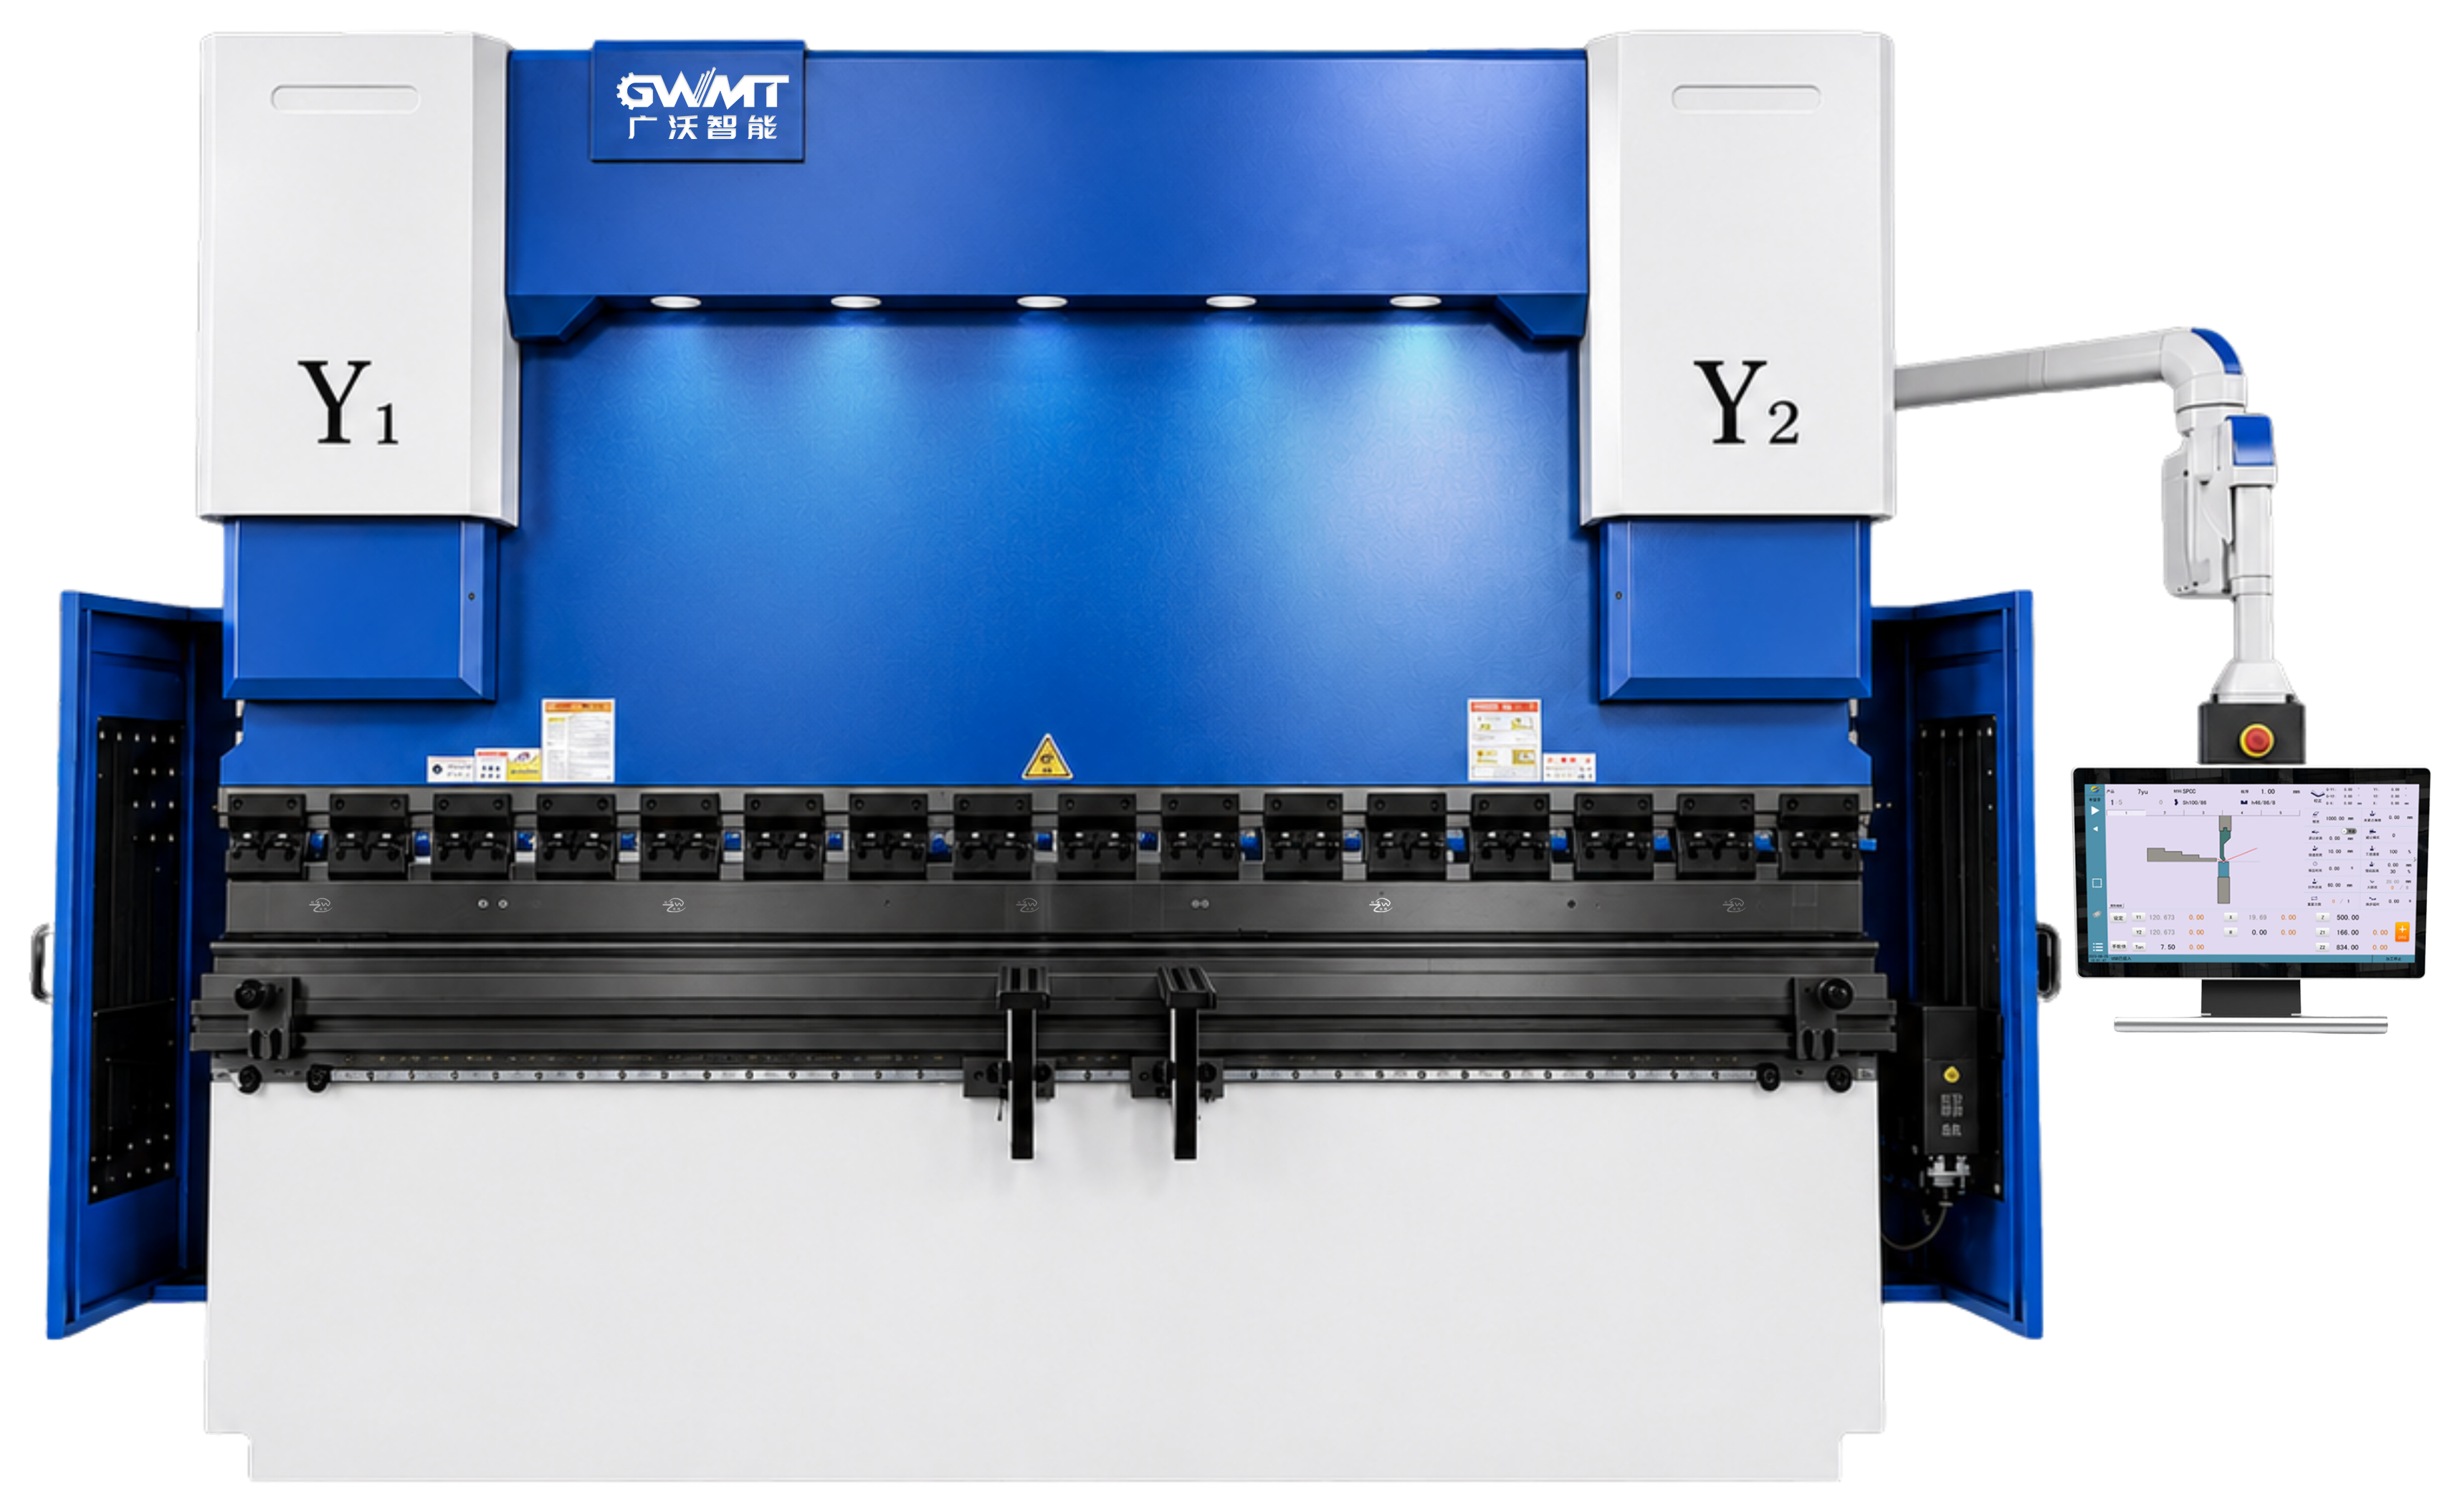
折弯机是一种机床:它把板料沿着一条直线折弯。做法是让上模 —— 也就是冲头 —— 压进下模的开口里。随着冲头把材料压入,金属越过弹性极限,形成一个永久的、可控的折弯。
它真正的本事是灵活:同一个零件上要折好几道弯,同一台机器上换一下设置就行,不用重新做工装。正因如此,一台折弯机能从简单的 90° 翻边一直做到深箱体和复杂的多折件。这正是它跟车间里邻居的区别 —— 冲压一次成型,剪板只管切尺寸,卷板弯的是弧不是角。
折弯机可以用软钢、不锈钢、铝、镀锌板和高强度钢 —— 但每一种材料在冲头底下的表现都不一样,这正是它有意思的地方,也是它麻烦的地方。
站内还有一篇专门讲术语的:《Press Brake 与 Brake Press:名称不同,设备有何区别?》,讲清楚了这两个名字背后的技术差异。
2. 折弯机怎么工作
每一次折弯都走同一个五步节奏,变的只是驱动滑块运动的那股力量来自哪里。
2.1 五个步骤
定位 —— 板料推进,直到边缘抵住后挡料手指,折弯线的位置由此确定。在 CNC 机上,后挡料会自动走到程序设定的位置。
夹紧 —— 板料被夹在冲头与下模之间,受力时不会滑移。
折弯 —— 滑块带着冲头压入 V 型下模,材料屈服,形成目标角度。
回程 —— 到达设定深度,滑块返回。板料会略微弹回,控制系统用过折来补偿。
取件 —— 成品件取出,机器复位,进入下一件。
2.2 折弯质量由什么决定
折弯质量不是由驱动电机决定的,而是四件事一起决定:后挡料精度、控制程序、选定的吨位,以及冲头与下模的几何如何匹配这件活。
后挡料这一环站内有专篇:《后挡料:类型、轴配置、校准与故障排查完整指南》。
3. 折弯机有哪几种类型
折弯机按驱动方式分类 —— 也就是滑块靠什么力量推动。CNC 不是驱动方式,而是叠加在液压、电动或混合机之上的控制系统,所以单独讲。
广沃自己的产品线正好覆盖了其中三条:WPA 与 WPD 是液压驱动的 CNC 折弯机,WC67K 是机械式 NC 折弯机,EP 系列则是纯电伺服机型。每一款都有独立的详情页。
3.1 1. 液压折弯机
液压缸推动滑块。这是行业里最成熟、最通用的主力机型 —— 结实、可靠,对中厚板和大吨位游刃有余。代价是能耗更高,以及液压系统需要例行保养。
3.2 2. 电动(伺服电动)折弯机
伺服电机代替油推动滑块。电动机的强项是薄料、精密件,以及高频小批量的活儿 —— 更安静、更洁净、更省电,维护也更少。它的极限是纯粹的力,最厚的板料仍然要靠液压。
3.3 3. 混合折弯机
混合机把液压动力源和伺服电控结合起来:保住了液压的力,又拿到了电驱的大部分效率、静音和定位精度。适合既想要大吨位、又不想承担液压运行成本的工厂。
3.4 4. 机械折弯机
最早的设计,用飞轮加离合器驱动。机械机结构简单、也能出大力,但对滑块速度的控制很差,折弯精度低,在现代车间里基本已被液压和电动机型取代。
3.5 5. CNC 折弯机(控制系统)
CNC 不是驱动方式,而是叠加在液压、电动或混合机之上的控制与编程层。它带来多轴后挡料定位、零件程序存储、角度控制,以及把一个复杂多折件在整个批次里一模一样地做出来的能力。在精度和重复性要紧的地方,CNC 已经是标配。
4. 折弯机的核心部件
折弯机的精度,是各个核心部件协同出来的结果。主要有这些:
- 机架 —— 焊接钢板构成主体骨架,承受每一次行程的力,并抵抗那些会让冲头与下模失准的变形。
- 滑块(上梁) —— 装夹冲头的活动横梁,输出可控的下压力。在 CNC 机上,两端独立驱动保证它始终与下模保持平行。
- 冲头(上模) —— 直接接触工件、塑造折弯形状;不同轮廓适配不同几何形状。
- 下模(下工具) —— 托住板料,定义最终折弯的形状与角度,从简单 V 形到各种专用形式。
- 后挡料 —— 可调挡块,相对折弯线定位板料;CNC 版本能自动定位,并按顺序编排复杂零件。
- 控制系统 —— 机器的大脑,统筹滑块位置、后挡料定位、折弯方式与角度。
- 液压系统 —— 在液压和混合机上,油缸、泵、阀和油液共同产生并控制折弯力。
- 辅助件把整机补完整:工作台装夹下模(通常还带补偿挠度的分段补偿系统),夹紧系统固定模具,可选的板材支撑臂在行程中托住大件或重件。
5. 折弯机模具
折弯质量的上限,往往不是机器决定的,而是模具决定的。上模和下模的组合决定了内 R 角、折边长度、表面状态,也决定了模具能撑多久才需要换。
常见的上模规格有尖 V 形、圆弧形和鹅颈形,下模则有单 V、多 V(四通)、分段模以及专用成形模。具体选哪一种,取决于你要折的形状、材料和料厚。
这一块站内有两篇专门文章:《V 型模具开口怎么选?一张图表 + 8 倍法则搞定模具尺寸》讲怎么把数算准,《V 型模具怎么选才不出错?八步流程、三个算例与故障排查》讲怎么把流程走完。模具方案本身可以看广沃的 Press Brake Tooling 解决方案。
6. 折弯方法与工艺:空气折弯、压平、压印
折弯是把平板变成精确角度的核心工序。你选的折弯方式会直接决定折弯力、精度、回弹和模具要求。
一句话总结这个取舍:精度永远要用东西换 —— 要么是力,要么是模具,要么是机器寿命。空气折弯花得最少,能覆盖大多数活儿;压印花得最多,换来最紧的公差。
6.1 空气折弯
日常最常用的默认方式。冲头只把板料压进下模一部分,所以角度由滑块深度决定,而不是由模具形状决定。一套模具能仅靠改深度做出很宽的角度范围,而且三种方式里它最省力 —— 代价是角度对料厚和回弹波动比较敏感,现代 CNC 机上靠在线测角来补偿。
6.2 压平(底模折弯)
把板料完全压进模具,让它贴合模壁;角度由模具几何决定,因此角度更紧、重复性更好,回弹也更小。代价是力更大、灵活性更低 —— 每个目标角度都需要自己的模具。
6.3 压印
压到足够狠,把模具形状直接压印进金属里,基本消除回弹,精度最高 —— 但力非常大,模具和机架磨损得也快得多。所以只用在小型、超高精度的零件上。
7. 折弯力怎么算
在选机器或配工装之前,你得先估出这件活需要多大的折弯力(吨位)。
站内还有一篇把公式彻底展开的文章:《V 型模具开口怎么选?一张图表 + 8 倍法则搞定模具尺寸》,里面有 16% 半径规则和 0.77×V 折边规则,配合着看更完整。
7.1 基本公式
空气折弯常用这个简化公式:
P = (650 × S² × L) ÷ (1000 × V)
常数 650 对应的是软钢(抗拉强度约 450 MPa)。换材料就要乘材料系数 —— 304 不锈钢大约 ×1.5,铝大约 ×0.5。
- P = 折弯力(吨)
- S = 材料厚度(mm)
- L = 折弯长度(m)
- V = V 型下模开口(mm)
7.2 算例
折 3 mm 软钢板,长度 2 m,用 24 mm 的 V 型下模(V ≈ 8 × 料厚):
P = (650 × 3² × 2) ÷ (1000 × 24) ≈ 24 吨,这是整条 2 m 折弯的力。换成 304 不锈钢,升到大约 36 吨;料厚加到 4 mm,跳到大约 43 吨 —— 这组数字说明力随厚度上升得有多快。
7.3 用吨位表
多数车间会跳过手算,直接查吨位表:找到材料厚度那一行、V 型开口那一列,交叉格里的数字就是每米吨位,再乘以你的折弯长度。表里已经把厚度的平方关系和标准 V 模算进去了,所以日常用起来更快、更不容易出错。
不管用哪种方法,选机器时都要在最坏工况之上留出余量 —— 但也别大到为永远用不到的产能付钱。
8. 怎么选一台折弯机
没有最好的一台折弯机,只有适合你的零件和生产模式的那一台。先把六个问题答完,再对照下面的速查表。
| 生产场景 | 推荐机型 |
|---|---|
| 薄板 + 高速 / 小批量 | 电动 |
| 厚板 + 大吨位 / 料厚范围宽 | 液压 |
| 需要大力但运行成本要低 | 混合 |
| 复杂零件 + 紧公差 + 要重复性 | CNC(任意驱动方式) |
| 超长或超大零件 | 双机联动配置 |
8.1 六个问题
你要折什么?材料、强度和料厚范围,决定了吨位基线。
你的最大折弯长度是多少?按最长的零件定工作台尺寸,并留余量 —— 这是你没法用编程绕过去的硬限制。
你实际需要多大的力?按真实零件估吨位,而不是按一个最坏工况。
你的零件有多复杂?单纯的直折,还是多折、锥度或不规则件 —— 这对后挡料和控制系统的要求完全不同。
你的生产模式是什么?大量同一零件,还是多品种小批量、频繁换型 —— 这往往是决定要不要上 CNC 的关键。
你需要多少自动化?多轴后挡料、测角、离线编程、机器人上下料 —— 每一项都增加能力,也增加成本。
8.2 比较机型要看哪些规格
真要比较具体机型,把下面这几个数字并排看一遍 —— 这几个参数往往比宣传页上的功能列表更能说明问题。
| 参数 | 为什么重要 |
|---|---|
| 吨位 | 最大折弯力,必须覆盖你最厚最长那道折弯 |
| 折弯长度 | 有效工作长度,必须覆盖你最长的零件 |
| 行程 | 滑块运行距离,影响深腔件和多折件的让位空间 |
| 开口高度 / 净空 | 模具和高件所需的垂直空间 |
| 喉口深度 | 从机架往里能伸多远,决定深箱体能做多深 |
| CNC 轴数 | 后挡料与横梁轴数,轴越多,复杂件自动化程度越高 |
9. 折弯机都用在哪里
折弯机几乎出现在每一个金属加工行业里:
- 汽车 —— 车身板件、底盘件、支架、加强件。
- 航空航天 —— 蒙皮、机体结构、精密组件,公差要求之严,让 CNC 成了必选项。
- 建筑与幕墙 —— 结构支撑件、板材、幕墙系统、外立面。
- 电子与电气 —— 机柜、控制箱、服务器机架、开关柜外壳 —— 这是全球用量最大的应用领域之一。
- 暖通空调(HVAC) —— 风管与空气处理箱体,通常用薄板镀锌材料。
- 能源 —— 光伏支架、风机部件、变压器外壳。
- 家电 —— 冰箱门体、烤箱外壳、洗衣机框架。
- 通用与定制加工 —— 支架、机架、槽件,以及各类单件定制产品。
- 只要是平板金属需要精确、可重复的直线折弯 —— 无论批量生产还是单件制作 —— 折弯机就是干这件事的工具。
10. 折弯机的维护
一套有结构的保养流程,能保住精度、延长机器和模具寿命,并且避免计划外的停机。
- 日常点检 —— 清理工作台和模具区域的金属粉尘;检查接头、软管和密封处有没有可见的液压渗漏。
- 液压保养 —— 核对油位、油品状态和运行温度;每次换油时更换或清洗滤芯,并按厂家周期换油、清洗油箱。油一旦脏污要立刻换,脏油对阀和油缸的伤害很快。
- 模具检查 —— 检查冲头和下模有没有磨损、崩刃或会压伤工件的表面损伤;并在整个工作长度上核对模具对中情况。
- 校准 —— 按建议周期做一次 CNC 校准检查,确认定位精度没有漂移。
- 安全上有几条是不能商量的:每次设置前确认模具已夹紧装好、绝不超出额定能力、按规定使用防护装置、并为长件或重件规划支撑。
11. 常见问题
下面六个问题适合在跟客户、同事或供应商沟通时逐条确认。
- CNC 折弯机的精度有多高?
CNC 控制能给出很好的定位精度和重复性,但最终角度还取决于材料一致性、模具状态、回弹和装夹 —— 控制系统是必要条件,不是充分条件。
- 一台折弯机能用多久?
保养得当的话,一台优质折弯机用几十年是常见的;模具也能用很多年,不过液压油、密封件和滤芯这些易损件需要定期更换。
- 折弯机能折不锈钢吗?
能。不锈钢比同样厚度的软钢需要更大的力(大约 1.5 倍),回弹也更大,所以吨位和回弹补偿都要相应设定。
- 哪些因素影响折弯精度?
材料厚度与强度的波动、回弹、模具状态与 V 型开口的选择、后挡料定位、工作台与滑块的挠曲(用分段补偿解决),以及操作工的装夹设置,都会影响。
- 液压折弯机和电动折弯机有什么区别?
液压适合更厚的板料和更大的吨位;电动适合更薄、更精密、更高频的活儿,同时能耗和维护都更低。
- V 型下模开口怎么选?
按材料厚度成比例选(常见是料厚的 6–10 倍);它决定内 R 角、所需吨位和表面质量。
12. 结语:一台机器,五门功课
看完这十一章,折弯机在你眼里应该不再是那个「按一下就出角度」的黑箱。它是五门功课的合流:驱动方式决定它有多少力,部件精度决定它能有多准,模具决定折弯质量的上限,计算决定你会不会超载,而保养决定上面这四件事能不能一直保持。
如果你正准备换设备或者扩产,欢迎把零件图纸发过来 —— 广沃的工程团队会按你的材料、料厚、折弯半径和机床条件,把机型、轴系、后挡料和模具一起配齐,而不是只报一个价格。
技术参考
制造商公开资料用于核对工艺说明;图片为选型主题示意,不代表已确认的广沃供货配置。