Sommaire
- Commencer par ce qui détermine l’angle
- Pliage en l’air : plus de travaux avec moins d’outils
- Fond de matrice : la géométrie joue un rôle plus direct
- Matriçage : parler précision et charge ensemble
- Utiliser le comparatif pour préparer un essai
- Choisir ensemble ouverture, pointe et matière
- Gérer le retour élastique avec des relevés reproductibles
- Intégrer la capacité machine à la revue GWMT
- Cinq décisions qui renouvellent les coûts
- Huit questions avant de spécifier les outils
- Donner une raison claire au prochain changement d’outil
La première pièce respecte enfin l’angle du plan. La tôle suivante s’en écarte un peu. L’opérateur corrige la profondeur, le contrôle remesure, puis une autre matrice marque davantage la surface. Ce sont souvent ces essais et corrections successifs qui consomment le délai de l’atelier, bien plus que le pli lui-même.
Avant d’accuser la précision de la machine ou d’acheter un outil plus cher, posons une autre question : s’agit-il de pliage en l’air, de pliage en fond de matrice ou de matriçage ? Les trois donnent un angle, mais ne le contrôlent pas de la même façon. Identifier le procédé donne une base commune au choix des outils, à la programmation et à la réception.
1. Commencer par ce qui détermine l’angle
En pliage en l’air, l’angle dépend surtout de la pénétration du poinçon. En fond de matrice, la tôle entre davantage en contact avec les outils appariés. Le matriçage emploie une pression locale supérieure pour accentuer la déformation plastique de la zone pliée. Ce sont des procédés différents, pas trois niveaux de pression.
- Pour des pièces et angles variés avec changements fréquents, évaluer d’abord le pliage en l’air.
- Pour un profil stable avec rayon et volume définis, comparer le bénéfice du fond de matrice à son investissement d’outillage.
- Étudier le matriçage seulement si la pièce l’exige et si les charges machine et outils sont validées.
2. Pliage en l’air : plus de travaux avec moins d’outils
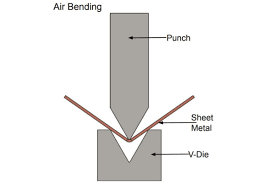
Dans la section pliée, la pointe du poinçon et les deux épaules de la matrice constituent trois appuis principaux ; la tôle n’est pas plaquée sur les faces du V. Modifier la pénétration permet plusieurs angles dans la plage du jeu d’outils. Cette souplesse compte pour un atelier qui fabrique des équerres aujourd’hui et des coffrets demain.
Elle nécessite néanmoins une validation. Épaisseur, résistance, sens de laminage et ouverture réelle influencent le résultat. Un nouveau lot mérite un contrôle de première pièce même avec le même programme. L’ouverture doit aussi permettre le rayon intérieur et le bord le plus court demandés.
3. Fond de matrice : la géométrie joue un rôle plus direct
La tôle épouse davantage les surfaces de formage ; l’angle et le profil des outils déterminent plus directement la forme. Une production répétée de profil stable peut en bénéficier, mais les outils doivent correspondre à l’angle, au rayon et à l’épaisseur, pas seulement au serrage.
En contrepartie, les charges augmentent, les jeux d’outils se multiplient et leur appariement demande plus d’attention au réglage. Pouvoir monter un outil ne valide pas sa charge en fond de matrice. Ce procédé ne doit pas masquer des appuis usés, un bombage mal réglé ou un défaut de machine.
4. Matriçage : parler précision et charge ensemble
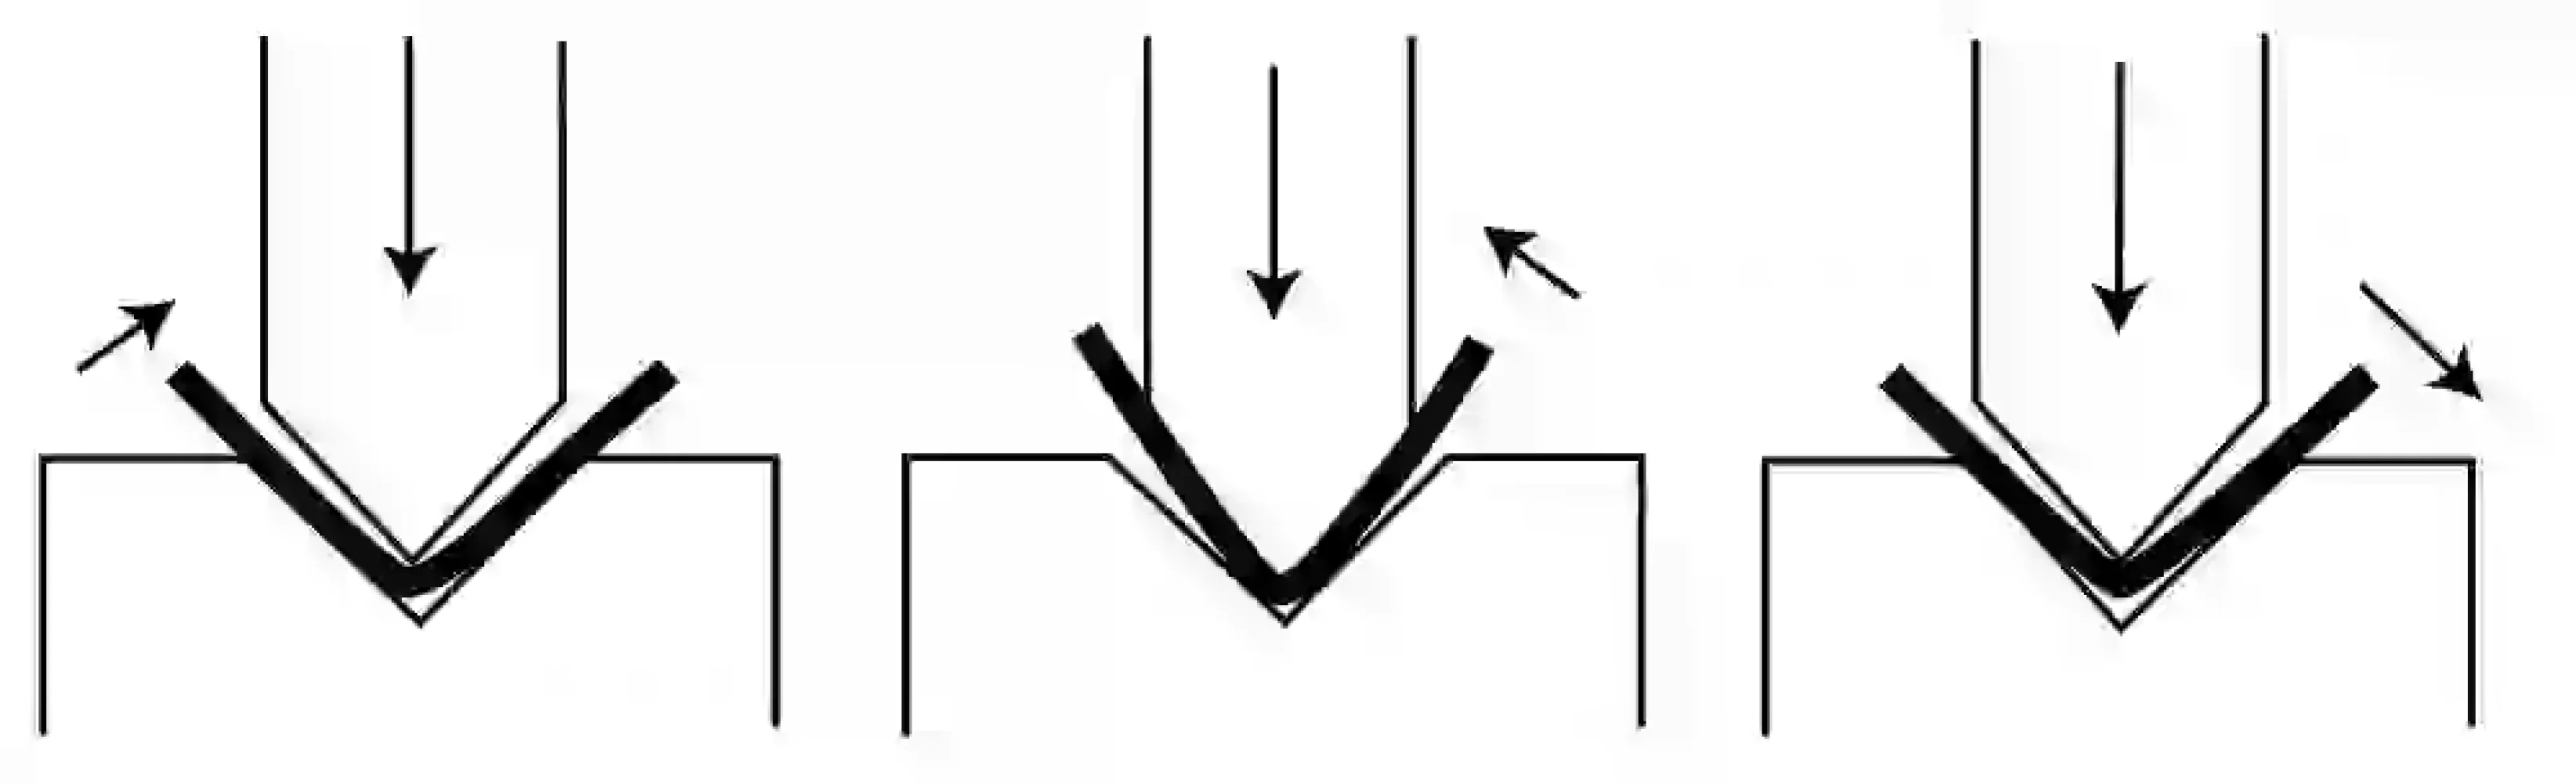
Le matriçage applique une très forte pression de contact pour conformer la zone pliée au profil des outils et réduire généralement beaucoup le retour élastique. Il ne se confond ni avec l’aplatissement d’un ourlet, ni avec un simple supplément de profondeur dans un programme de pliage en l’air.
Examiner ensemble poinçon, matrice, serrages, table et machine. Une force nominale élevée ne permet pas d’appliquer toute cette force sur un segment court. Justifier d’abord le besoin de la pièce, puis confirmer les charges admissibles et le coût de durée de vie des outils.
5. Utiliser le comparatif pour préparer un essai
Le tableau conserve les trois procédés, huit critères et valeurs numériques de la référence. Les tendances de souplesse, de charge et d’investissement aident à construire un essai avec vos tolérances de plan, variations de lots et méthodes de mesure.
Les précisions, rapports d’effort et exemples d’application reprennent les valeurs comparatives de la référence. Ce ne sont ni des tolérances universelles de réception, ni des réglages de pression, ni des engagements de performance GWMT. Le pliage en l’air moderne peut dépasser l’exemple présenté.
| Critère | Pliage en l’air | Pliage en fond de matrice | Pliage par matriçage |
|---|---|---|---|
| Souplesse d’outillage | Élevée ; plusieurs angles | Faible ; par angle | Faible ; appariement précis |
| Précision angulaire | ±1° | ±0.5° | <±0.25° |
| Retour élastique | Élevé | Modéré | Quasi nul |
| Effort requis | Faible (1×) | Moyen (5×) | Élevé (10×+) |
| Usure | Faible | Moyenne | Élevé |
| Marques | Limitées | Possibles | Probables |
| Investissement de préparation | Faible | Moyenne | Élevé |
| Exemples de la référence | Prototypes ; angles variés | Séries de précision | Aéronautique ; tolérances serrées |
6. Choisir ensemble ouverture, pointe et matière
| Matière | Procédé de la référence | Observation de la référence |
|---|---|---|
| Acier doux | Pliage en l’air ou pliage en fond de matrice | Outils conventionnels |
| Acier inoxydable | Pliage en l’air | Facteur d’effort : 1.5–2× |
| Aluminium | Pliage en l’air | Les états durs peuvent fissurer ; alliages tendres |
| Acier à haute résistance | Pliage par matriçage | Exigence de précision |
| Cuivre | Pliage en fond de matrice ou pliage par matriçage | Ductile ; outils précis |
6.1 Ouverture du V : rayon, effort et appui du bord
La référence indique V≈8×t, t étant l’épaisseur. C’est un point de départ pour certains aciers courants, pas une règle applicable à toute matière, épaisseur et méthode. Élargir le V diminue généralement l’effort et augmente le rayon ; le réduire accroît la charge et la contrainte de contact.
Vérifier simultanément rayon intérieur, appui des bords courts, trous proches du pli et développé. Changer l’ouverture peut imposer de revoir la déduction de pliage déjà validée. Obtenir le bon angle ne suffit pas à rendre la pièce conforme.
6.2 Rayon de pointe : un rapport ne garantit pas l’absence de fissure
La valeur 0.63×t du document n’est pas un minimum sûr universel. En pliage en l’air, la matière et le V déterminent largement le rayon intérieur naturel ; il ne faut pas l’assimiler directement au rayon du poinçon.
Choisir la pointe en tenant compte du rayon minimal de la matière, du rayon naturel et des conseils de l’outilleur. Le fond de matrice et le matriçage nécessitent aussi des profils et charges compatibles. Une pointe plus vive ne garantit pas à elle seule un petit rayon sans fissure.
6.3 Matière : préciser nuance et état
« Inox » ou « aluminium » ne suffit pas. Ajouter nuance, état métallurgique, épaisseur mesurée, résistance, sens de laminage et finition exigée. Les états durs et tendres de l’aluminium se plient différemment ; une exigence de précision ne justifie pas à elle seule le matriçage d’un acier à haute résistance.
Le classement d’origine est conservé. Un acier à haute résistance ne doit pas être automatiquement destiné au matriçage : consulter les exigences du sidérurgiste sur le rayon, l’ouverture et le sens de laminage. Le cuivre n’est pas non plus limité au fond de matrice ou au matriçage. Le facteur 1.5–2× de l’inox est relatif ; calculer l’effort avec la résistance réelle du lot.
7. Gérer le retour élastique avec des relevés reproductibles
La compensation de 1–3° et l’outil de 88° pour obtenir une pièce de 90° sont des exemples de la référence, pas des réglages universels. Une matière à haute résistance peut revenir bien davantage. Le fond de matrice conserve un besoin de compensation et le matriçage ne garantit pas un retour strictement nul.
Relever lot, épaisseur mesurée, références d’outils et ouverture, angles visé et après décharge, correction du programme et points de mesure. Contrôler plusieurs positions sur les pièces longues. Refaire la vérification après changement de lot, d’outil ou de procédé, plutôt que reprendre sans preuve la correction de l’équipe précédente.
8. Intégrer la capacité machine à la revue GWMT
Hydraulique, électrohydraulique, CNC et tout électrique décrivent construction ou commande ; ces termes ne valident pas à eux seuls le fond de matrice ou le matriçage. Au-delà de la force totale, vérifier charge d’outil par longueur, charge concentrée et décentrée, interface de serrage, hauteur libre, course et dégagement de pièce.
Pour discuter des familles de référence GWMT WPA, WPD, WC67K ou EP, préparer les informations suivantes. Le nom de série ne confirme pas les trois procédés. La documentation de la machine et de l’outillage précis, la configuration et les essais de pièces déterminent le choix.
- Plan : angles, rayon intérieur, tolérance, bord minimal et faces visibles.
- Matière : nuance, état, plage d’épaisseur, résistance et sens de laminage.
- Production : longueur pliée, volume, fréquence des changements et défauts actuels.
- Équipement : modèle exact, numéro de série, serrages et références d’outils.
- Procédé : méthode envisagée, V, évaluation de charge et dégagements.
- Réception : matière d’essai, méthode de mesure, points et critères de conformité.
9. Cinq décisions qui renouvellent les coûts
Face à un défaut d’angle, établir d’abord procédé, matière et contact. Décider ensuite de modifier le programme, réparer la machine ou changer les outils. Éviter un remplacement à l’aveugle peut supprimer un cycle entier d’essais.
- Choisir le V uniquement par épaisseur, sans rayon, bord, résistance ni finition.
- Chercher un petit rayon avec un poinçon vif sans vérifier formabilité et contact.
- Employer des outils de pliage en l’air pour le matriçage parce que leur montage convient.
- Conserver une compensation permanente alors que les lots changent.
- Comparer seulement le prix d’achat sans réglage, reprise, arrêt, usure ni rebut.
10. Huit questions avant de spécifier les outils
- Peut-on partager les outils entre pliage en l’air et fond de matrice ?
Certains ensembles le permettent après contrôle de l’angle, du profil, de l’épaisseur et de la charge nominale. Réussir en l’air ne prouve pas l’aptitude au fond de matrice.
- Le V doit-il toujours faire huit fois l’épaisseur ?
Non. V≈8×t est une référence initiale conditionnelle ; matière, rayon, appui et charge restent déterminants.
- Un rayon de pointe de 0,63 fois l’épaisseur empêche-t-il les fissures ?
Aucune garantie. 0.63×t ne remplace pas le rayon minimal du fournisseur pour la nuance, l’état et la direction concernés.
- Une tolérance angulaire serrée impose-t-elle le matriçage ?
Pas nécessairement. Établir d’abord la capacité réelle en l’air et l’origine des variations.
- Les facteurs 5× et 10×+ peuvent-ils régler la pression ?
Non. Ils illustrent des écarts et ne remplacent ni le calcul du travail ni les charges admissibles de machine et d’outillage.
- Faut-il privilégier le matriçage pour l’acier à haute résistance ?
Non par défaut. Consulter les recommandations propres à la nuance : rayon, ouverture, direction et capacité machine.
- Après élargissement du V, suffit-il de corriger l’angle ?
Revoir aussi rayon, déduction, appui du bord, déformation des trous et aspect. Les cotes finales peuvent changer.
- Qu’envoyer d’abord à GWMT ?
Plan de pièce, données matière, modèle exact, détails des serrages et outils ; ajouter volume et défaut à résoudre.
11. Donner une raison claire au prochain changement d’outil
Une bonne sélection ne traite pas chaque défaut d’angle avec plus de pression ni chaque rebut avec un poinçon plus cher. Définir le procédé, vérifier matière, profil et charge, puis prouver le résultat sur une vraie pièce transforme l’achat par essais en décision de procédé réutilisable.
Pour votre prochain échange avec GWMT, remplacez « quel outil est le meilleur ? » par « quel procédé convient à ces pièces et comment démontrer une conformité stable ? ». Plans, matière et réception clairement définis rendent la réponse utile à l’atelier.
Références techniques
Les références du fabricant expliquent le processus de support; les images illustrent les sujets de sélection, et non une spécification d'approvisionnement GWMT approuvée.