Содержание
- Начните с того, чем определяется угол
- Свободная гибка: больше задач одним комплектом
- Гибка с дожимом: геометрия оснастки влияет сильнее
- Чеканка: точность обсуждают вместе с нагрузкой
- Используйте сравнение для подготовки пробной детали
- Согласуйте раскрытие, радиус пуансона и материал
- Управляйте пружинением по воспроизводимым записям
- Включите возможности станка в подбор с GWMT
- Пять решений, которые снова приводят к затратам
- Восемь вопросов перед заказом оснастки
- Пусть у следующей замены инструмента будет основание
Первая деталь наконец соответствует углу на чертеже. Следующий лист снова даёт небольшое отклонение. Оператор меняет глубину, контролёр измеряет заново, а другая матрица оставляет более глубокие следы. Срок заказа часто съедает именно эта череда проб и исправлений, а не сам гиб.
Прежде чем винить точность станка или покупать дорогую оснастку, полезнее спросить: выполняется свободная гибка, гибка с дожимом или чеканка? Все три способа формируют угол, но управляют им по-разному. Когда способ определён, выбор инструмента, программа и приёмка получают общую основу.
1. Начните с того, чем определяется угол
При свободной гибке угол в основном задаёт глубина входа пуансона. При гибке с дожимом лист плотнее прилегает к согласованным поверхностям инструмента. При чеканке высокое местное контактное давление вызывает более интенсивную пластическую деформацию зоны гиба. Это разные процессы, а не три последовательные ступени давления.
- При разных деталях, углах и частых переналадках сначала оцените свободную гибку.
- Для постоянного профиля с заданными радиусом и объёмом сравните пользу дожима с затратами на оснастку.
- Рассматривайте чеканку, только если она нужна детали и нагрузки станка и инструмента согласованы.
2. Свободная гибка: больше задач одним комплектом
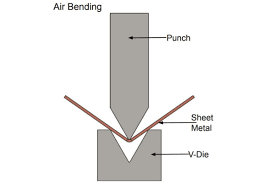
В сечении гиба основные точки контакта образуют вершина пуансона и два плеча матрицы; полного прилегания к граням V-ручья нет. Изменяя глубину входа, получают разные углы в пределах возможностей комплекта. Для цеха, который сегодня делает кронштейны, а завтра корпуса, такая гибкость ценна.
Проверка всё равно необходима. Толщина, прочность, направление прокатки и фактическое раскрытие матрицы влияют на результат. Новая партия требует контроля первой детали даже с прежней программой. Выбранное раскрытие должно также обеспечивать нужный внутренний радиус и минимальную полку.
3. Гибка с дожимом: геометрия оснастки влияет сильнее
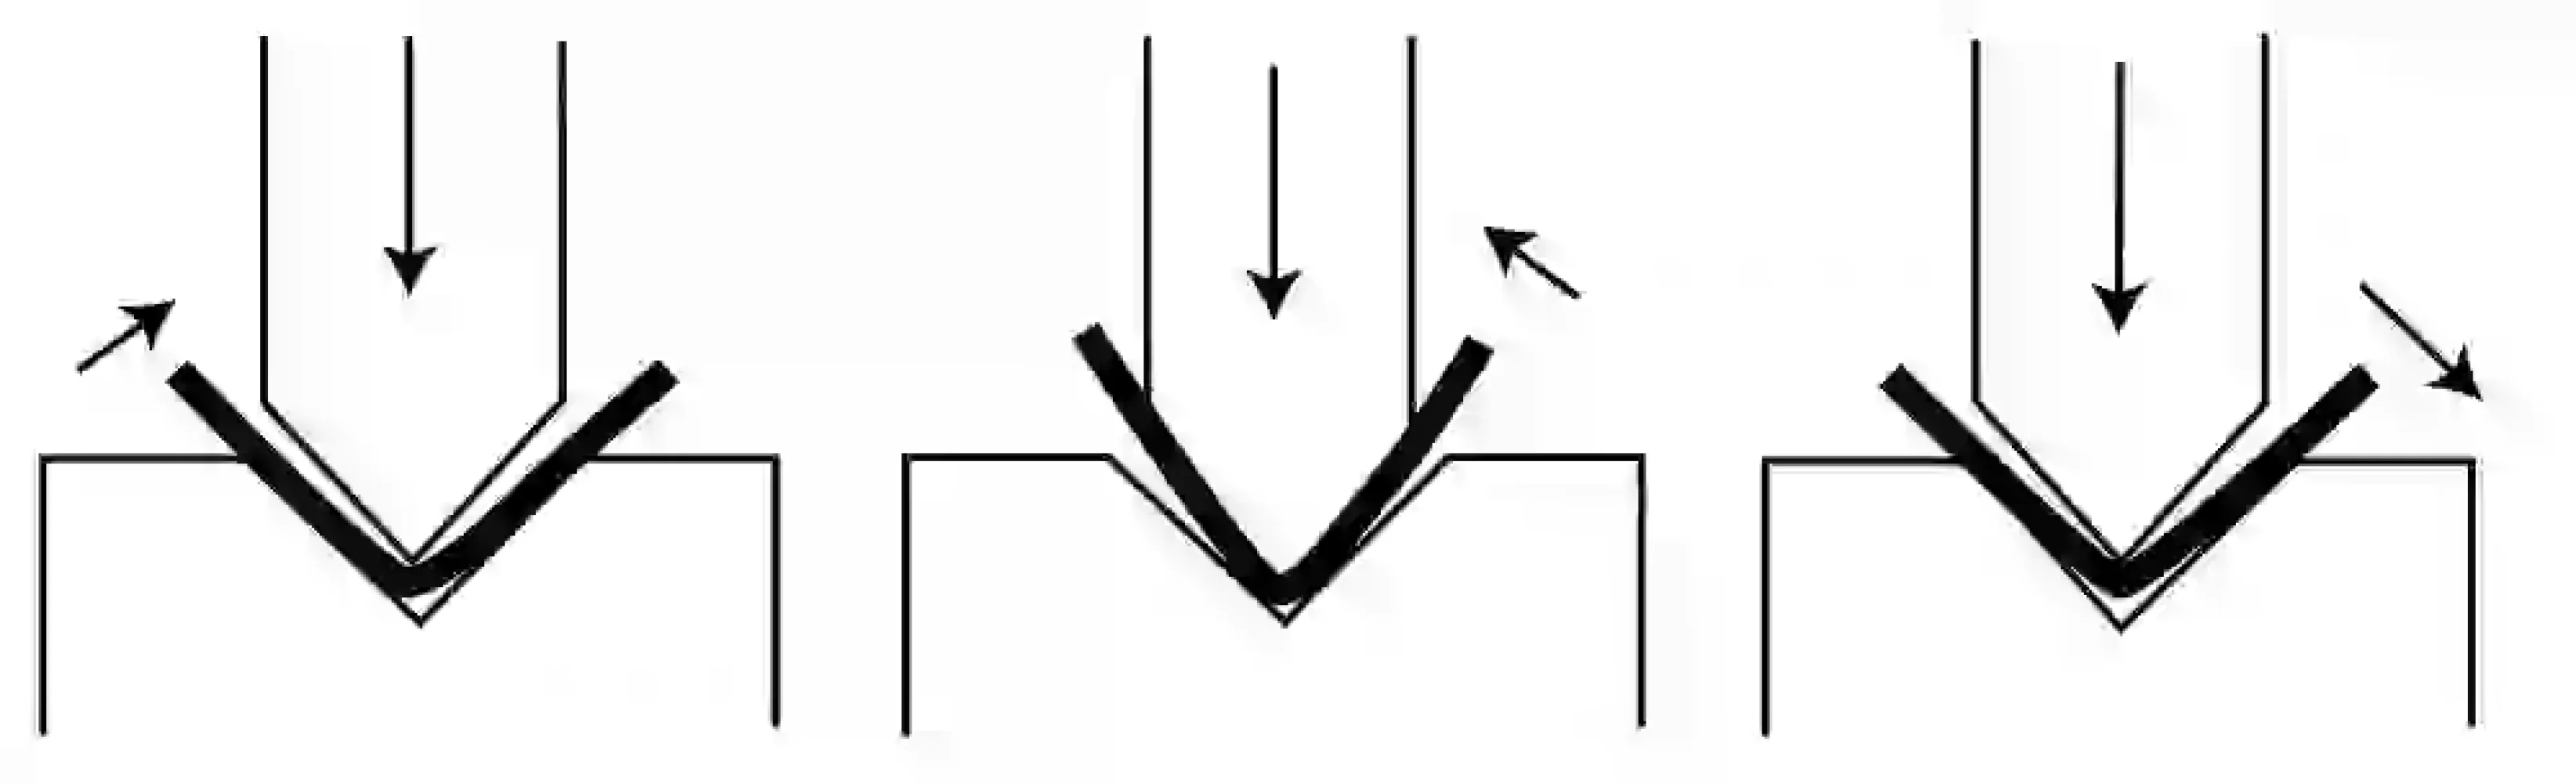
Лист полнее соприкасается с формующими поверхностями, поэтому угол и профиль оснастки непосредственно влияют на форму. Повторное изготовление стабильного профиля может выиграть, но инструмент должен соответствовать углу, радиусу и толщине, а не просто подходить к зажиму.
За это платят повышенной нагрузкой, большим числом комплектов и тщательной проверкой пар при переналадке. Возможность установить инструмент не подтверждает допустимость дожима. Износ опорных поверхностей, неверную компенсацию прогиба и неисправности станка таким способом скрывать нельзя.
4. Чеканка: точность обсуждают вместе с нагрузкой
Очень высокое контактное давление плотно формует зону гиба по профилю инструмента и обычно существенно снижает пружинение. Чеканка не равнозначна расплющиванию подгиба и не сводится к увеличению глубины в программе свободной гибки.
Пуансон, матрицу, зажимы, стол и станок проверяют совместно. Большое паспортное усилие не означает, что его целиком можно приложить к короткому сегменту инструмента. Сначала обоснуйте потребность детали в чеканке, затем подтвердите допустимые нагрузки и затраты на ресурс оснастки.
5. Используйте сравнение для подготовки пробной детали
Ниже сохранены три способа, восемь критериев и численные значения исходной таблицы. Тенденции изменения гибкости, усилия и затрат на подготовку помогают спланировать испытание с вашими допусками, колебаниями партий и методом измерения.
Значения точности, отношения усилий и примеры применения сохранены из сравнительного материала. Это не универсальные приёмочные допуски, настройки давления или обязательства GWMT. Современная свободная гибка может обеспечить результат лучше указанного примера.
| Критерий | Свободная гибка | Гибка с полным прилеганием | Чеканочная гибка |
|---|---|---|---|
| Универсальность | Высокая; разные углы | Низкая; по углу | Низкая; точная пара |
| Точность угла | ±1° | ±0.5° | <±0.25° |
| Степень пружинения | Высокая | Умеренная | Почти нулевое |
| Усилие | Низкий (1×) | Средний (5×) | Высокий (10×+) |
| Износ инструмента | Низкая | Средняя | Высокая |
| Следы на поверхности | Незначительные | Возможны | Вероятны |
| Затраты на подготовку | Низкая | Средняя | Высокая |
| Примеры из источника | Прототипы; разные углы | Точное серийное производство | Авиакосмос; строгие допуски |
6. Согласуйте раскрытие, радиус пуансона и материал
| Материал | Способ в источнике | Пояснение источника |
|---|---|---|
| низкоуглеродистая сталь | Свободная гибка или гибка с полным прилеганием | Обычный инструмент |
| нержавеющая сталь | Свободная гибка | Коэффициент усилия: 1.5–2× |
| алюминий | Свободная гибка | Твёрдые сплавы склонны к трещинам; мягкие предпочтительнее |
| высокопрочная сталь | Чеканочная гибка | Высокая точность |
| медь | Гибка с полным прилеганием или чеканочная гибка | Пластичный материал; точная оснастка |
6.1 Раскрытие V-матрицы: радиус, усилие и опора полки
В справочном материале указано V≈8×t, где t — толщина. Это начальный ориентир для некоторых обычных сталей, а не общее правило для любого материала, толщины и способа. Увеличение раскрытия обычно снижает усилие и увеличивает радиус; уменьшение повышает нагрузку и контактные напряжения.
Одновременно проверьте внутренний радиус, опору коротких полок, отверстия у линии гиба и развёртку. При смене раскрытия может потребоваться пересмотр уже утверждённого вычета на гиб. Одного правильного угла недостаточно для годной детали.
6.2 Радиус вершины: отношение не гарантирует отсутствия трещин
Значение 0.63×t из источника не является универсальным безопасным минимумом. При свободной гибке естественный внутренний радиус в значительной мере определяется материалом и раскрытием; его нельзя просто приравнять к радиусу пуансона.
Учитывайте минимальный радиус для материала, естественный радиус и рекомендации изготовителя оснастки. Для дожима и чеканки дополнительно проверяют сопряжение профилей и нагрузку. Более острый пуансон сам по себе не гарантирует меньший радиус без трещин.
6.3 Материал: укажите марку и состояние
Слов «нержавейка» или «алюминий» недостаточно. Нужны марка, состояние или термообработка, измеренная толщина, прочность, направление прокатки и требования к поверхности. Твёрдые и мягкие состояния алюминия гнутся по-разному; сама потребность в точности не делает чеканку правильным выбором для высокопрочной стали.
Сохранена исходная классификация. Для высокопрочной стали нельзя автоматически выбирать чеканку: учитывайте требования изготовителя стали к радиусу, раскрытию матрицы и направлению прокатки. Для меди также возможны другие способы. Коэффициент 1.5–2× для нержавеющей стали — относительный ориентир; усилие рассчитывают по фактической прочности партии.
7. Управляйте пружинением по воспроизводимым записям
Компенсация 1–3° и инструмент 88° для детали 90° — примеры из справочного материала, не универсальные значения программы. У высокопрочного материала пружинение может быть намного больше. При дожиме его также учитывают, а чеканка не гарантирует строго нулевого восстановления.
Записывайте партию, измеренную толщину, номера инструмента и раскрытие, целевой и разгруженный углы, коррекцию программы и места замеров. Длинные детали измеряйте в нескольких точках. После смены партии, инструмента или способа повторяйте проверку, не перенося без подтверждения коррекцию предыдущей смены.
8. Включите возможности станка в подбор с GWMT
Гидравлический, электрогидравлический, CNC и полностью электрический — характеристики конструкции или управления, но не самостоятельное разрешение на дожим или чеканку. Помимо общего усилия проверьте нагрузку инструмента на единицу длины, сосредоточенную и внецентренную нагрузки, интерфейс зажима, раскрытие по высоте, ход и обход детали.
Обсуждая референсные серии GWMT WPA, WPD, WC67K или EP, подготовьте следующие сведения. Название серии не подтверждает применение всех трёх способов. Решение определяется документацией конкретного станка и инструмента, конфигурацией и пробными деталями.
- Чертёж: углы, внутренний радиус, допуски, минимальная полка и лицевые поверхности.
- Материал: марка, состояние, толщины, прочность и направление прокатки.
- Производство: длина гиба, объём, частота переналадок и текущие дефекты.
- Оборудование: точная модель, серийный номер, зажимы и номера инструмента.
- Процесс: предполагаемый способ, раскрытие, оценка нагрузки и проверка зазоров.
- Приёмка: материал образца, метод измерения, точки контроля и критерии годности.
9. Пять решений, которые снова приводят к затратам
При отклонении угла сначала установите способ, материал и состояние контакта. Затем решайте, менять программу, ремонтировать станок или заменять инструмент. Отказ от одной слепой замены часто избавляет от целого цикла проб.
- Подбирать раскрытие только по толщине, игнорируя радиус, полку, прочность и поверхность.
- Добиваться малого радиуса острым пуансоном без проверки формуемости и контакта.
- Использовать оснастку для свободной гибки в чеканке только потому, что совпадает крепление.
- Сохранять постоянную коррекцию при изменении партий материала.
- Сравнивать закупочную цену без учёта переналадки, переделки, простоя, износа и брака.
10. Восемь вопросов перед заказом оснастки
- Можно использовать один комплект для свободной гибки и дожима?
Некоторые сочетания допускают это после проверки угла, профиля, толщины и номинальной нагрузки. Успешная свободная гибка сама по себе ничего не доказывает.
- Раскрытие всегда равно восьми толщинам?
Нет. V≈8×t — условный начальный ориентир; материал, радиус, опора полки и нагрузка остаются определяющими.
- Радиус вершины 0,63 толщины исключает трещины?
Нет такой гарантии. 0.63×t не заменяет минимальный радиус для конкретной марки, состояния и направления.
- Более точный угол требует чеканки?
Не обязательно. Сначала установите реальные возможности свободной гибки и источник разброса.
- Можно настроить давление по 5× и 10×+ из таблицы?
Нет. Справочные отношения не заменяют расчёт конкретной операции и допустимые нагрузки станка и оснастки.
- Нужно по умолчанию чеканить высокопрочную сталь?
Нет. Используйте рекомендации по гибке конкретной марки: радиус, раскрытие, направление и возможности станка.
- После увеличения V достаточно исправить угол?
Проверьте также радиус, вычет на гиб, опору полки, деформацию отверстий и внешний вид. Итоговые размеры могут измениться.
- Какие данные сначала отправить GWMT?
Чертёж детали, данные материала, точную модель станка и сведения о зажимах и инструменте, затем объём и устраняемый дефект.
11. Пусть у следующей замены инструмента будет основание
Хороший подбор не лечит любой угол большим давлением, а любой брак — дорогим пуансоном. Определите способ, проверьте материал, профиль и нагрузку, подтвердите результат на реальной детали. Тогда покупка методом проб превращается в воспроизводимое технологическое решение.
В следующем разговоре с GWMT вместо «какой инструмент лучше?» спросите: «какой процесс подходит этим деталям и как подтвердить стабильную годность?». Чёткие чертежи, материал и условия приёмки приближают ответ к нуждам цеха.
Технические ссылки
Ссылки производителя поддерживают объяснения процесса; изображения иллюстрируют темы выбора, а не утвержденную спецификацию поставки GWMT.