
Структура машины Гантри
Кантри обеспечивает стабильную, открытую рабочую зону для доступа к листу, перемещения канавки, планирования погрузки и разгрузки.
Платформа CNC обработка V-образных канавок для контролируемой подготовки складок, резких визуальных линий и высококачественной работы листовой металл.
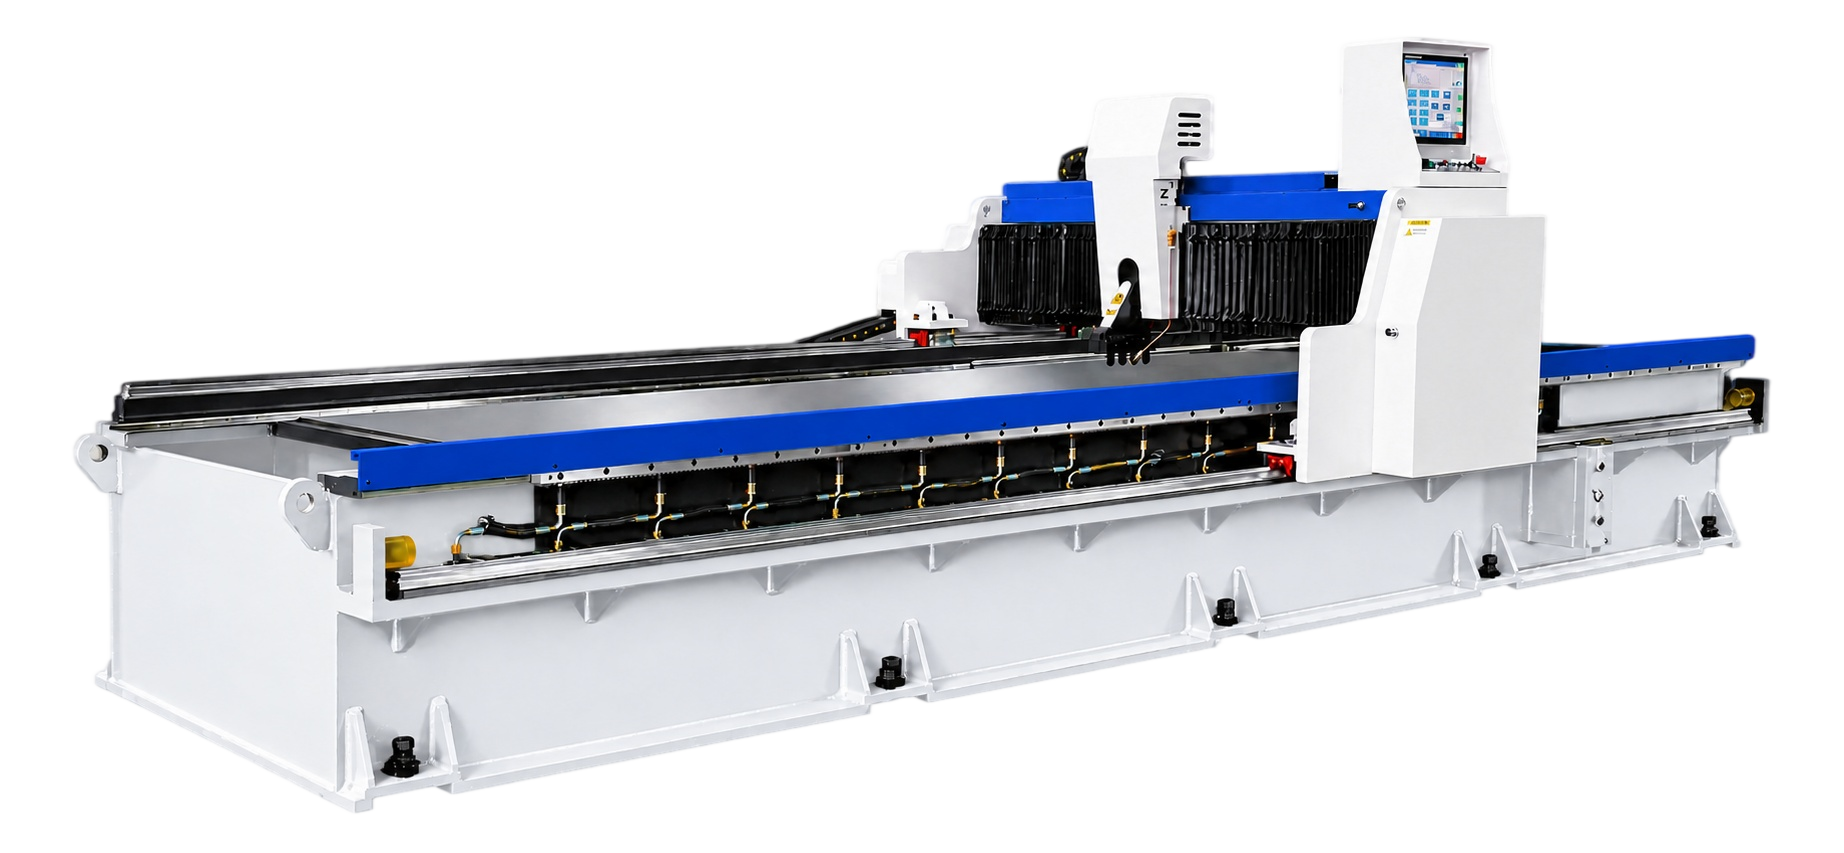
Произведение
Платформа GW создает запрограммированные V-образные канавки в определенных положениях, поэтому листовой материал может быть подготовлен для контролируемого изгиба и критического формирования внешнего вида. Панель, канавка, остаточный материал и ниже по течению последовательность гибки рассматриваются вместе.
ДЕТАИЛЬНЫЙ РЕШЕНИЕ И КОМПОНЕНТЫ
Кантри обеспечивает стабильную, открытую рабочую зону для доступа к листу, перемещения канавки, планирования погрузки и разгрузки.
Программируемые оси координируют положение канавки, последовательность и движение, чтобы процесс можно было рассмотреть с учетом требуемой компоновки изгиба.
Движение держателя инструмента, V-гроувная геометрия и выбор режущего инструмента соответствуют материалу, состоянию поверхности, остаточной толщине и внешнему виду.
зажим и поддержка планируются вокруг жесткости панели, защищенной отделки, пути канавки и стабильного позиционирования листа.
Состояние таблицы, эталон панели и метод выравнивания рассматриваются с видимой защитой поверхности и многократной точностью положения.
Погрузочное пространство, охрана, контроль доступа, управление чипами и оформление обслуживания координируются с рабочим процессом завода.
Почему этот процесс
Обзор глубины канавки, остаточного материала и последовательность гибки вместе, где имеет значение небольшой радиус или контролируемая внешняя линия.
Используйте размеры рисунка и видимые поверхности для организации позиций канавки, повторных программ и последующего процесса изгиба.
Координировать загрузку, поддержку панели, обработку чипа и формирование вниз по течению, а не рассматривать канавку как изолированную операцию.
Справочные значения для платформы GW 1250 × 4000. Окончательная емкость, условия листовой плавности, варианты и критерии приемки подтверждены в техническом соглашении.
| Пункт | Подразделение | Справочная стоимость |
|---|---|---|
| Макс, ширина листа | мм | 1,250 |
| Макс, длина листа | мм | 4,000 |
| Макс. толщина (ссылка на нержавеющую сталь) | мм | 4 |
| Мин. Толщина листа | мм | 0.6 |
| Мин. V-образное расстояние от края | мм | 8 |
| Макс. Скорость резания по оси X | м/мин | 40 |
| Макс. Скорость возврата оси X | м/мин | 50 |
| Y1 инструментальный держатель боковых путешествий | мм | 1,250 |
| Решение держателя инструмента Y1 | мм | ±0.01 |
| Точность позиционирования по оси Y | мм | ±0.05 |
| вертикальное разрешение Z-оси | мм | ±0.01 |
| Точность позиционирования Z-оси | мм | ±0.05 |
| Мощность двигателя X-axis | КВ | 4.5 |
| Y1 toolholder / Y2 hold-down servo power | КВ | 1 (комбинированная ссылка) |
| Z-axis серводвигатель | КВ | 1 |
| Размеры машины (L × W × H) | мм | 6,100 × 2,300 × 1,560 |
| Стол плоский | мм | ≤0.05 |
Максимальная толщина 4 mm является каталогом нержавеющей стали. Разрешение и точность позиционирования описывают отдельные спецификации. Окончательная производительность зависит от согласованной конфигурации и материальных условий.
Техническое предложение
Делитесь чертежами, материалами, целевым выходом и текущими ограничениями процесса. Инженер может использовать их для подготовки следующего разговора.