
Гибкая изгибающая структура
Архитектура изгиба рассматривается вокруг поддержки панели, доступа к фланцу, повторяемости и предполагаемой производственной последовательности.
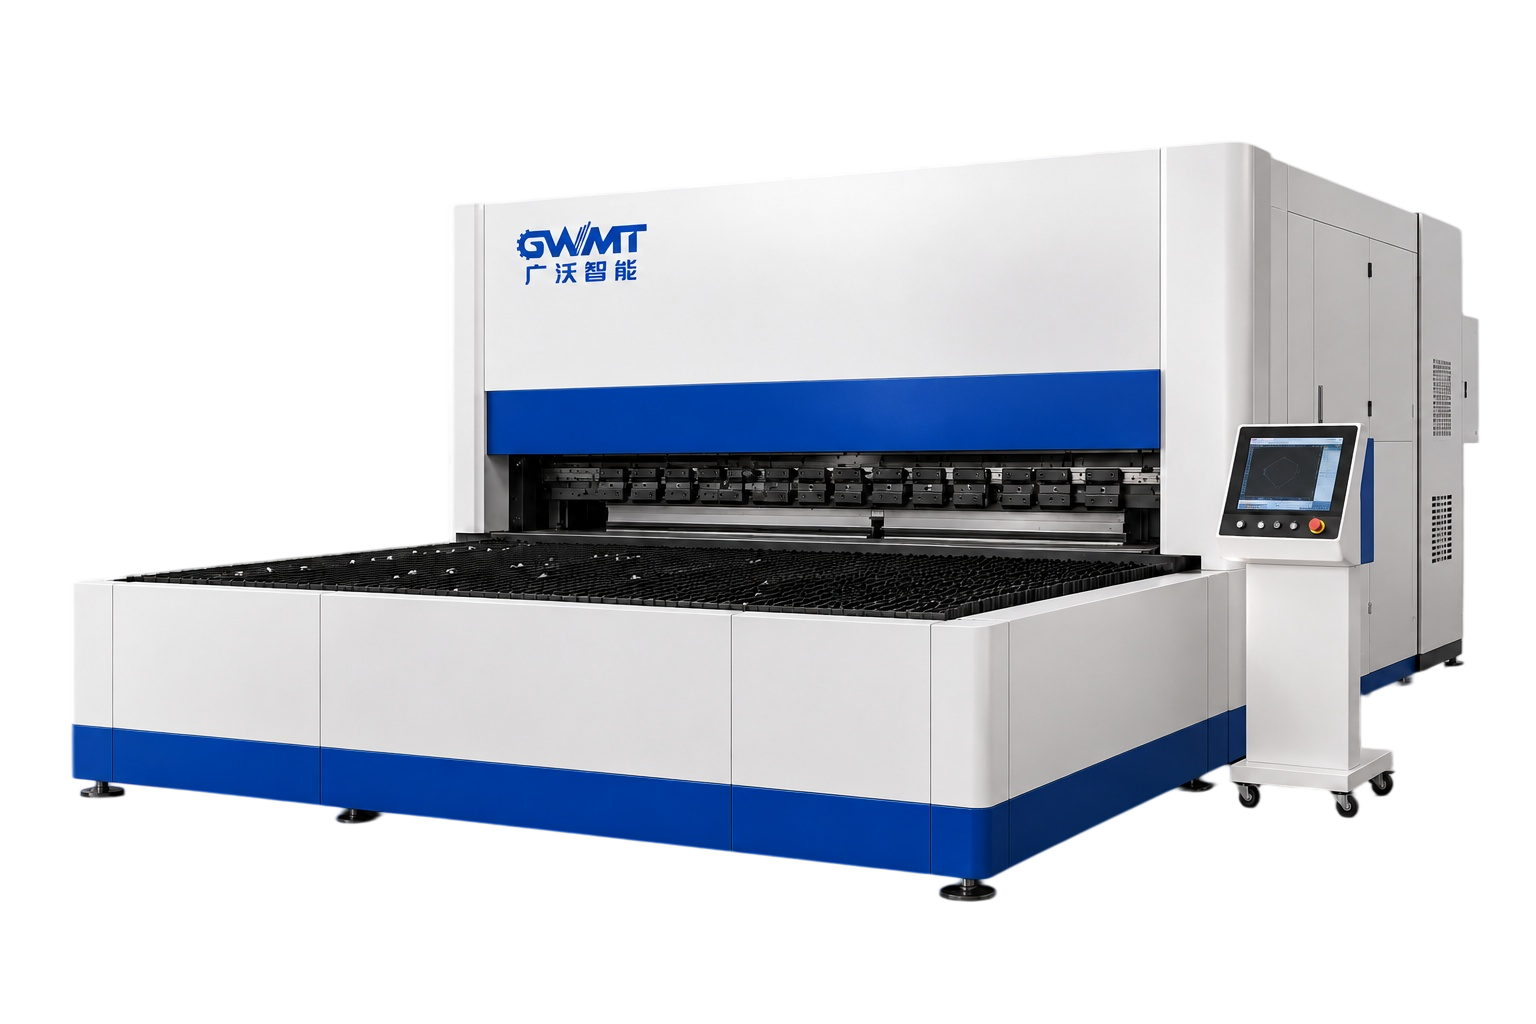
Автоматизированная панель-формирующая платформа для повторяемого многостороннего изгиба, настроенная вокруг геометрии панели, доступа к фланцу, обработки материалов и запланированного производственного ритма.
Произведение
гибочный центр сочетает в себе запрограммированное позиционирование, контролируемое секвенирование изгиба и уменьшенную ручную обработку для повторяемой работы панели. Каждая конфигурация начинается с плоского рисунка, законченной геометрии, поведения материала и предполагаемого маршрута загрузки и разгрузки.
Архитектура изгиба рассматривается вокруг поддержки панели, доступа к фланцу, повторяемости и предполагаемой производственной последовательности.
Наклонное направление, клиренс инструмента, геометрия возврата и маршрут готовой части планируются вместе.
Программируемые ссылки сохраняют пустые, функции определения местоположения и порядок изгиба, согласованные с утвержденной геометрией детали.
Программы, идентификация деталей, последовательность гибки и точки подтверждения оператора организованы вокруг фактической смеси продуктов.
Корм, поддержка, разгрузка, укладка и соединение вниз по течению соответствуют размеру панели, защите поверхности и каденции.
Охрана, доступ оператора, оформление обслуживания и регулярное техническое обслуживание подтверждаются макетом установки.
На этой странице представлены ссылки на планирование для гибочный центр. Окончательные размеры, инструментальная оснастка, цикл, обработка, область безопасности и критерии приемки подтверждаются из утвержденного комплекта чертежей.
| Пункт планирования | Ссылка на конфигурацию |
|---|---|
| Семья экспертов | Плоский рисунок, законченная геометрия, конструкция угла и вариация продукта рассматриваются вместе. |
| Диапазон материалов | Подтверждаются степень, толщина, отделка поверхности, защитная пленка и разрешенные знаки обработки. |
| Геометрия изгиба | Высота фланца, форма возврата, внутренний клиренс, положительные/отрицательные изгибы и помехи оцениваются. |
| Бланковая подготовка | Точность среза, отверстия, выемки, идентификация и требования к гнездованию вверх по течению координируются. |
| Производственный ритм | Определяются размер партии, частота переключения, целевой выход, контрольные точки и рабочий процесс оператора. |
| Обработка материалов | Планируется погрузка, поддержка, разгрузка, укладка и подключение к вышестоящему или нижестоящему оборудованию. |
| Контрольный охват | Подготовка программы, прослеживаемость частей, рабочие разрешения, диагностика и передача данных рассматриваются. |
| Безопасность и принятие | Охрана, доступ, обучение, валидация образца и критерии принятия подтверждаются до доставки. |
Техническое предложение
Делитесь чертежами, материалами, целевым выходом и текущими ограничениями процесса. Инженер может использовать их для подготовки следующего разговора.