
Машинная рама и база движения
Рамка, расположение направляющего, система привода и полезная рабочая зона планируются вместе для формата листа, производственного ритма и доступа.
Платформа волоконный лазер для точной резки профиля, цифрового гнездования и производственного потока, настроенного вокруг материалов, которые вы фактически обрабатываете.
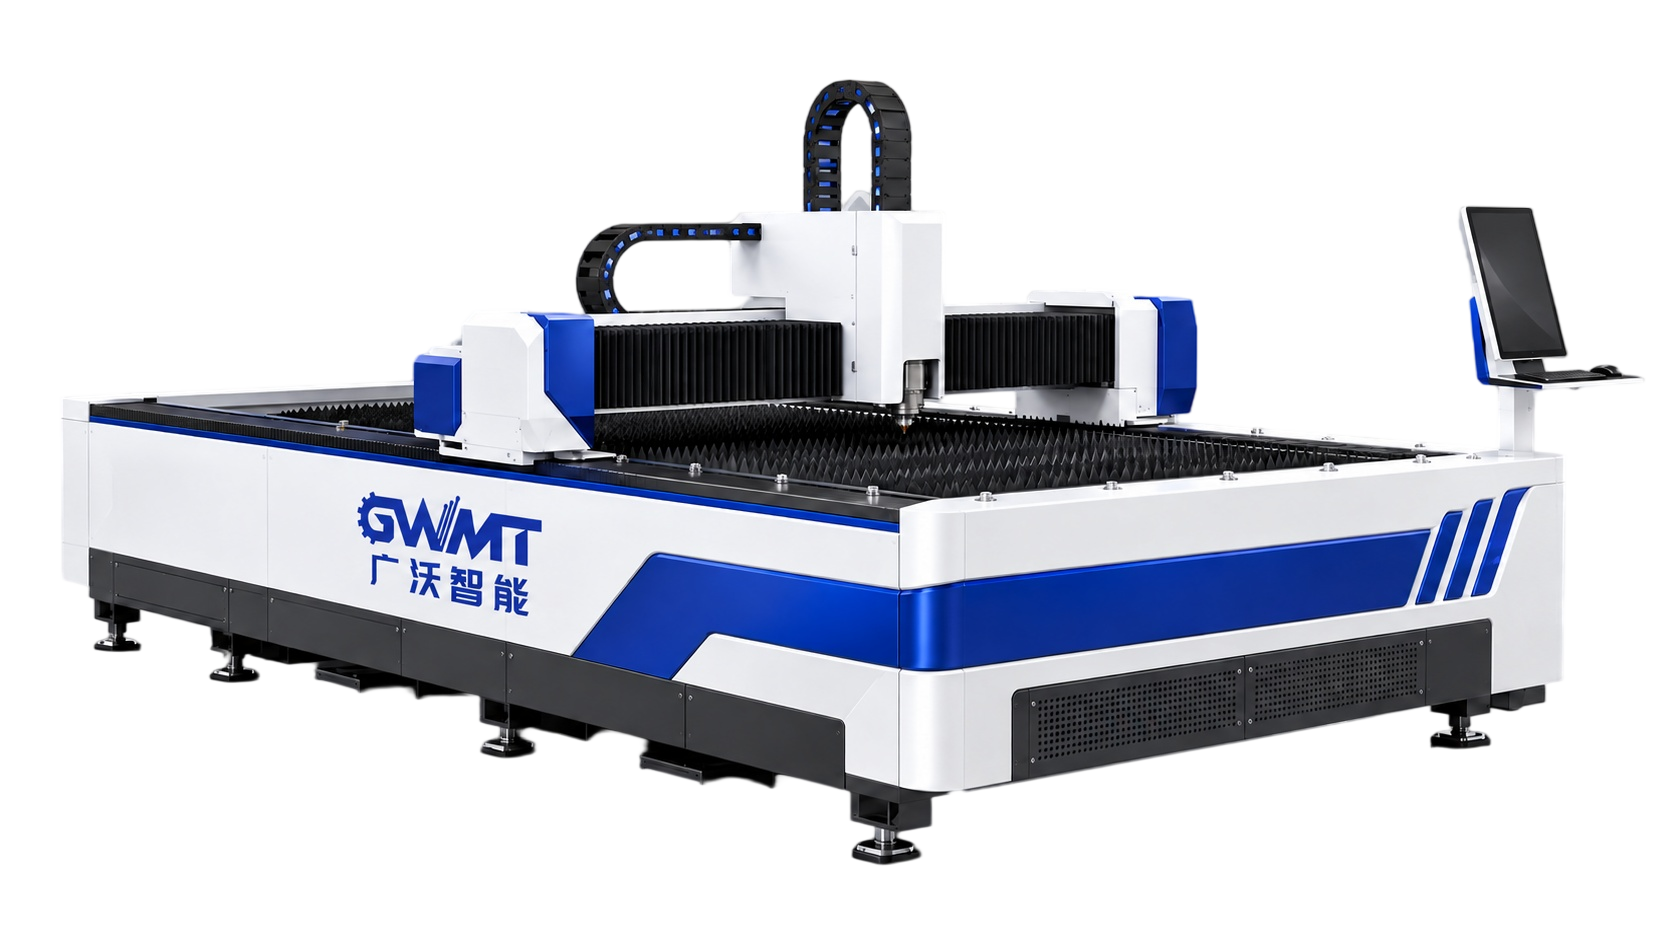
Произведение
3015 построен вокруг формата планирования 3,000 × 1,500 mm. Выбор источника, режущая головка, элементы управления, вспомогательный газ, извлечение и обработка листа рассматриваются как один процесс, а не как изолированные варианты.
ДЕТАИЛЬНЫЙ РЕШЕНИЕ И КОМПОНЕНТЫ
Рамка, расположение направляющего, система привода и полезная рабочая зона планируются вместе для формата листа, производственного ритма и доступа.
Выбор головы, поведение автофокуса, настройка сопла и защита от столкновений подтверждаются вокруг диапазона материалов и предполагаемого качество кромки.
Диапазон лазерных источников соответствует смеси материалов, распределению толщины, функциям деталей и необходимому производственному плану.
Контроль, гнездование, подготовка программы и передача оператора рассматриваются для поддержки воспроизводимого производства от рисования до разрезания деталей.
Требования к газоснабжению, добыче, маршрутизации каналов и ведению домашнего хозяйства определяются с материалом, процессом резки и заводской планировкой.
Способ загрузки, маршрут разгрузки, закрепление заготовки, охрана и доступ к обслуживанию координируются с доступной площадью пола.
сконфигурировать из части
Полезное лазерное предложение начинается с детали и ее производственного маршрута. Эти три входа устанавливают первый технический разговор.
Общие марки, частые и максимальные толщины, требования к поверхности и отражающие материалы.
Предоставьте репрезентативные DXF или чертежи, мельчайшие особенности, пробить ожидания, допуски и приоритеты гнездования.
Подтвердите форматы листов, способ загрузки, доступный след, маршрут извлечения, обработку вниз по течению и целевой выход.
автоматическая готовность
Ручная загрузка может быть пригодна для гибкого производства. При изменении объема, веса листа или без присмотра потока погрузка, разгрузка, хранение и сортировка вниз по течению должны рассматриваться как часть одной и той же ячейки.
Кросс-модель планирования ссылки. Мощность, конфигурация, безопасность, производительность материала и окончательное принятие подтверждены в техническом соглашении.
| Модель | 3015 | 4015 | 4020 | 6015 | 6020 | 6025 | 8025 | 12025 |
|---|---|---|---|---|---|---|---|---|
| Диапазон обработки | 3,000 × 1,500 mm | 4,000 × 1,500 mm | 4,000 × 2,000 mm | 6,000 × 1,500 mm | 6,000 × 2,000 mm | 6,000 × 2,500 mm | 8,000 × 2,500 mm | 12,000 × 2,500 mm |
| X-осевое путешествие | 1,500 mm | 1,500 mm | 2,000 mm | 1,500 mm | 2,000 mm | 2,500 mm | 2,500 mm | 2,500 mm |
| Путешествие по оси Y | 3,000 mm | 4,000 mm | 4,000 mm | 6,000 mm | 6,000 mm | 6,300 mm | 8,000 mm | 12,000 mm |
| Путешествие по оси Z | 250 mm | 250 mm | 250 mm | 250 mm | 250 mm | 250 mm | 250 mm | 250 mm |
| Лазерная мощность | 1,000 W–20,000 W | |||||||
| Точность позиционирования X/Y | ≤±0.03 mm/min | |||||||
| X/Y точность повторного позиционирования | ≤±0.02 mm/min | |||||||
| Макс. скорость позиционирования | 120 m/min | |||||||
Ценности каталога - это ссылки на планирование. Исходная мощность - это диапазон серий, и точность производительности должна быть подтверждена для выбранной конфигурации, материала, технологического газа и условий установки.
Техническое предложение
Делитесь чертежами, материалами, целевым выходом и текущими ограничениями процесса. Инженер может использовать их для подготовки следующего разговора.
TOPIC CLUSTER · Fiber laser cutting: power, thickness and quality
Choosing laser power for a thickness range, reading cut quality, operating practice and the limits of thickness-based selection.
These guides explain the process and selection logic. Final machine configuration is confirmed in the technical proposal.
Share your part drawing, material grade, thickness range and target output. GWMT will review the configuration against your application.