
Четырехролловый макет зажим
Верхние и нижние центральные рулоны удерживают и выравнивают пластину, в то время как боковые рулоны создают необходимую прогрессию изгиба.
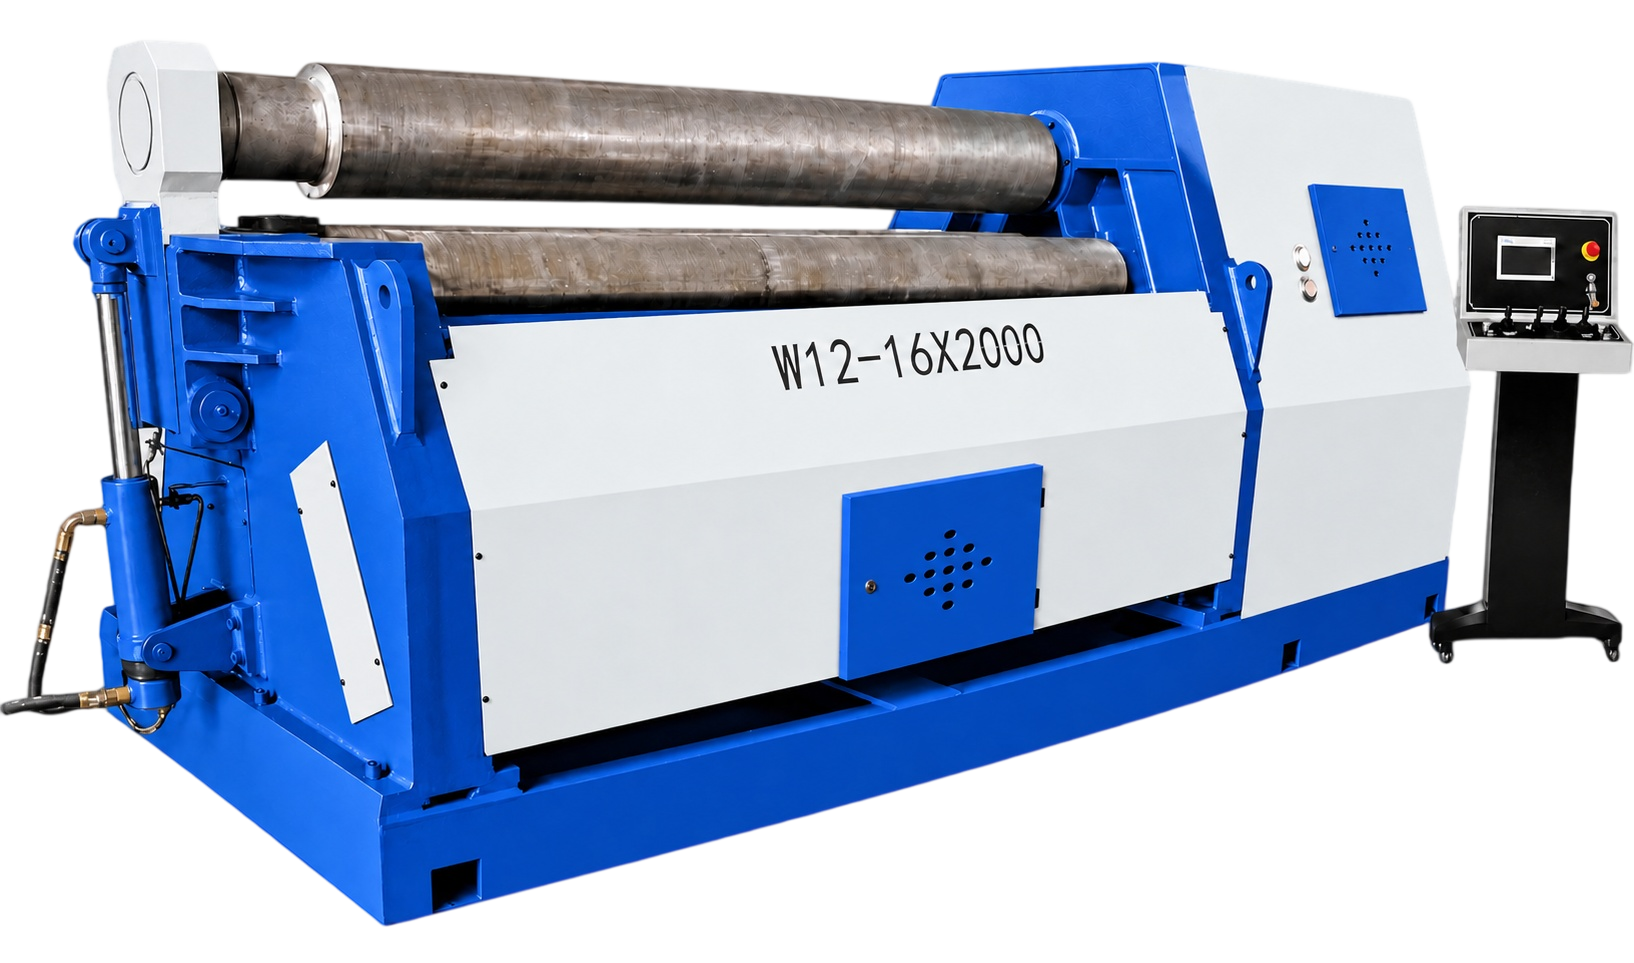
структураЧетырехролловая платформа CNC для контролируемого выравнивания, двойной предварительная подгибка и повторяемой цилиндрической, изогнутой и совместимой конической пластины.
Произведение
Расположение W12NC использует верхние и нижние центральные рулоны для захвата листа, в то время как боковые рулоны позиционируют изгиб. Управление CNC поддерживает структурированную последовательность качения для повторной работы, более короткие прямые концы и эффективную обработку деталей.
точки конфигурации
Верхние и нижние центральные рулоны удерживают и выравнивают пластину, в то время как боковые рулоны создают необходимую прогрессию изгиба.
структураПрограммируемые положения рулона и повторяемые движения поддерживают управляемые цилиндры, дуги и совместимые конические формирующие последовательности.
контрольОба конца листа могут быть подготовлены в скоординированном процессе, уменьшая оставшуюся плоскую длину там, где требуется приложение.
рабочий процессПутешествие по боковому роллу, параллелизм и наклон рассматриваются на фоне сопротивления материала, требований к конусу и радиусу цели.
позиционированиеВыбор диска планируется вокруг силы качения, состояния материала, ширины пластины и целевого производственного ритма.
приводВерхняя поддержка, боковая поддержка, питание, разгрузка и дополнительные интерфейсы автоматизации соответствуют готовой части и плану обработки.
поддержкаПредназначен для обеспечения надежной производительности по ряду требований к изготовлению.
| Серийный номер | Спецификация | Толщина холодной тарелки мм | Ширина холодной пластины мм | Толщина предварительная подгибка мм | Длина лица рабочего руля мм | Размеры мм |
|---|---|---|---|---|---|---|
| WF0415 | W12NC-4×1500 | 1–4 | 1500 | 2 | 1600 | 2800×800×1000 |
| WF0420 | W12NC-4×2000 | 1–4 | 2000 | 2 | 2100 | 3400×900×1000 |
| WF0620 | W12NC-6×2000 | 1–6 | 2000 | 3 | 2100 | 3600×1100×1100 |
| WF0625 | W12NC-6×2500 | 1–6 | 2500 | 3 | 2600 | 4000×1200×1200 |
| WF0825 | W12NC-8×2500 | 2–8 | 2500 | 4 | 2600 | 4700×1500×1500 |
| WF1220 | W12NC-12×2000 | 3–12 | 2000 | 10 | 2100 | 4200×1500×1500 |
| WF1225 | W12NC-12×2500 | 3–12 | 2500 | 10 | 2600 | 4800×1600×1600 |
| WF1625 | W12NC-16×2500 | 3–16 | 2500 | 12 | 2600 | 5000×1700×1700 |
| WF1640 | W12NC-16×4000 | 4–16 | 4000 | 12 | 4100 | 6600×1700×1700 |
| WF2025 | W12NC-20×2500 | 3–20 | 2500 | 16 | 2600 | 5000×1900×1880 |
| WF2032 | W12NC-20×3200 | 4–20 | 3200 | 16 | 3300 | 4600×2200×2200 |
| WF2520 | W12NC-25×2000 | 3–25 | 2000 | 20 | 2100 | 4600×1900×1900 |
| WF2525 | W12NC-25×2500 | 4–25 | 2500 | 20 | 2600 | 5100×2200×2200 |
| WF2532 | W12NC-25×3200 | 5–25 | 3200 | 20 | 3300 | 6600×2550×2500 |
| WF3025 | W12NC-30×2500 | 5–30 | 2500 | 25 | 2600 | 6000×2800×2900 |
| WF3032 | W12NC-30×3200 | 5–30 | 3200 | 25 | 3300 | 6800×2900×2900 |
| WF4025 | W12NC-40×2500 | 6–40 | 2500 | 32 | 2600 | 6500×3000×3000 |
| WF4525 | W12NC-40×3200 | 6–40 | 3200 | 32 | 3300 | 7100×3000×3000 |
| WF5025 | W12NC-50×2500 | 8–50 | 2500 | 40 | 2600 | 6500×3000×3000 |
| WF5032 | W12NC-50×3200 | 8–50 | 3200 | 40 | 3300 | 7100×3000×3000 |
| WF6032 | W12NC-60×3200 | 10–60 | 3200 | 50 | 3300 | 7200×3300×3500 |
| WF8032 | W12NC-80×3200 | 16–80 | 3200 | 70 | 3300 | 7500×3500×3800 |
| WF10032 | W12NC-100×3200 | 20–100 | 3200 | 90 | 3300 | 8100×3800×3800 |
| WF12032 | W12NC-120×3200 | 20–120 | 3200 | 100 | 3300 | 8200×4000×4000 |
| WF14032 | W12NC-150×3200 | 25–140 | 3200 | 100 | 3300 | 8600×5000×5000 |
| WF16032 | W12NC-160×3200 | 30–160 | 3200 | 120 | 3300 | 8600×5200×5200 |
| WF18032 | W12NC-180×3200 | 30–180 | 3200 | 140 | 3300 | 8800×6000×5800 |
Параметры подвержены постоянному улучшению продукта. Окончательное техническое соглашение регулирует поставки.
Техническое предложение
Делитесь чертежами, материалами, целевым выходом и текущими ограничениями процесса. Инженер может использовать их для подготовки следующего разговора.
TOPIC CLUSTER · Shearing, plate rolling and punching processes
Blade selection for shears, four-roll plate bending principles and electric tryout press applications in sheet-metal production.
These guides explain the process and selection logic. Final machine configuration is confirmed in the technical proposal.
Share your part drawing, material grade, thickness range and target output. GWMT will review the configuration against your application.