محتوى
- ابدأ بما يحدد الزاوية
- الثني بالهواء: أعمال أكثر بعدد أقل من الأدوات
- الثني حتى القاع: دور مباشر أكبر لهندسة الأدوات
- الثني بالكبس: ناقش الدقة والحمل معاً
- استخدم المقارنة لتخطيط تجربة قطعة
- اختر الفتحة وطرف السن والمادة معاً
- أدر الارتداد بسجل يمكن تكراره
- أدخل قدرة الآلة في مراجعة الأدوات مع GWMT
- خمسة قرارات تعيد التكاليف إلى الورشة
- ثمانية أسئلة قبل تحديد الأدوات
- امنح التبديل القادم سبباً واضحاً
تطابق القطعة الأولى أخيراً زاوية المخطط، لكن الصفيحة التالية تنحرف قليلاً. يعدّل المشغّل العمق، ويعيد الفحص القياس، ثم يترك قالب آخر آثاراً أعمق. ما يستهلك موعد التسليم في الورشة غالباً هو هذه المحاولات والتصحيحات المتكررة، أكثر من الثنية نفسها.
قبل إلقاء اللوم على دقة الآلة أو شراء أدوات أغلى، اسأل سؤالاً أنفع: هل العملية ثني بالهواء، أم ثني حتى قاع القالب، أم ثني بالكبس؟ كلها تكوّن زاوية، لكن آلية ضبطها مختلفة. تحديد الطريقة يمنح اختيار الأدوات والبرمجة والقبول أساساً مشتركاً.
1. ابدأ بما يحدد الزاوية
في الثني بالهواء تتحكم درجة دخول السن العلوي في الزاوية أساساً. وفي الثني حتى القاع تقترب الصفيحة أكثر من أسطح الأدوات المتطابقة. أما الثني بالكبس فيستخدم ضغط تلامس موضعياً أعلى لإحداث تشوه لدن أشد في منطقة الثني. هذه عمليات مختلفة، وليست ثلاثة مستويات متتابعة للضغط.
- مع تنوع القطع والزوايا وكثرة تغيير الإعدادات، قيّم مرونة الثني بالهواء أولاً.
- للمقطع الثابت ذي نصف القطر والكمية المحددين، قارن فائدة الثني حتى القاع باستثمار الأدوات.
- لا تقيّم الثني بالكبس إلا إذا احتاجته القطعة واعتمدت أحمال الآلة والأدوات.
2. الثني بالهواء: أعمال أكثر بعدد أقل من الأدوات
في مقطع الثنية، يشكل طرف السن وكتفا القالب نقاط الإسناد الرئيسية الثلاث، ولا تستقر الصفيحة بالكامل على وجهي فتحة V. يتيح تغيير عمق الدخول إنتاج زوايا مختلفة ضمن مجال مجموعة الأدوات. وهذه المرونة مفيدة لورشة تصنع حوامل اليوم وصناديق غداً.
لكن التحقق يظل ضرورياً. تؤثر السماكة والمقاومة واتجاه الدرفلة وفتحة القالب الفعلية في النتيجة. تستحق دفعة جديدة فحص القطعة الأولى حتى مع البرنامج نفسه. ويجب أن تتيح الفتحة نصف القطر الداخلي المطلوب وأقصر حافة قابلة للثني.
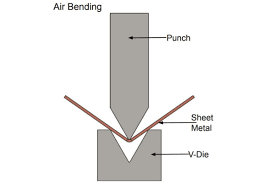
3. الثني حتى القاع: دور مباشر أكبر لهندسة الأدوات
تتلامس الصفيحة بصورة أكمل مع أسطح التشكيل، فيصبح لزاوية الأدوات ومقطعها تأثير مباشر أكبر. قد يفيد ذلك إنتاج مقطع ثابت بشكل متكرر، لكن يلزم توافق الأدوات مع الزاوية ونصف القطر والسماكة، لا مجرد إمكانية تثبيتها.
يقابل ذلك حمل أعلى ومجموعات أدوات أكثر وفحص أدق لتطابقها عند التبديل. صلاحية التركيب لا تثبت تحمل حمل الثني حتى القاع. ولا ينبغي استخدام العملية لإخفاء تآكل أسطح الارتكاز أو خطأ تعويض الانحراف أو عطل الآلة.
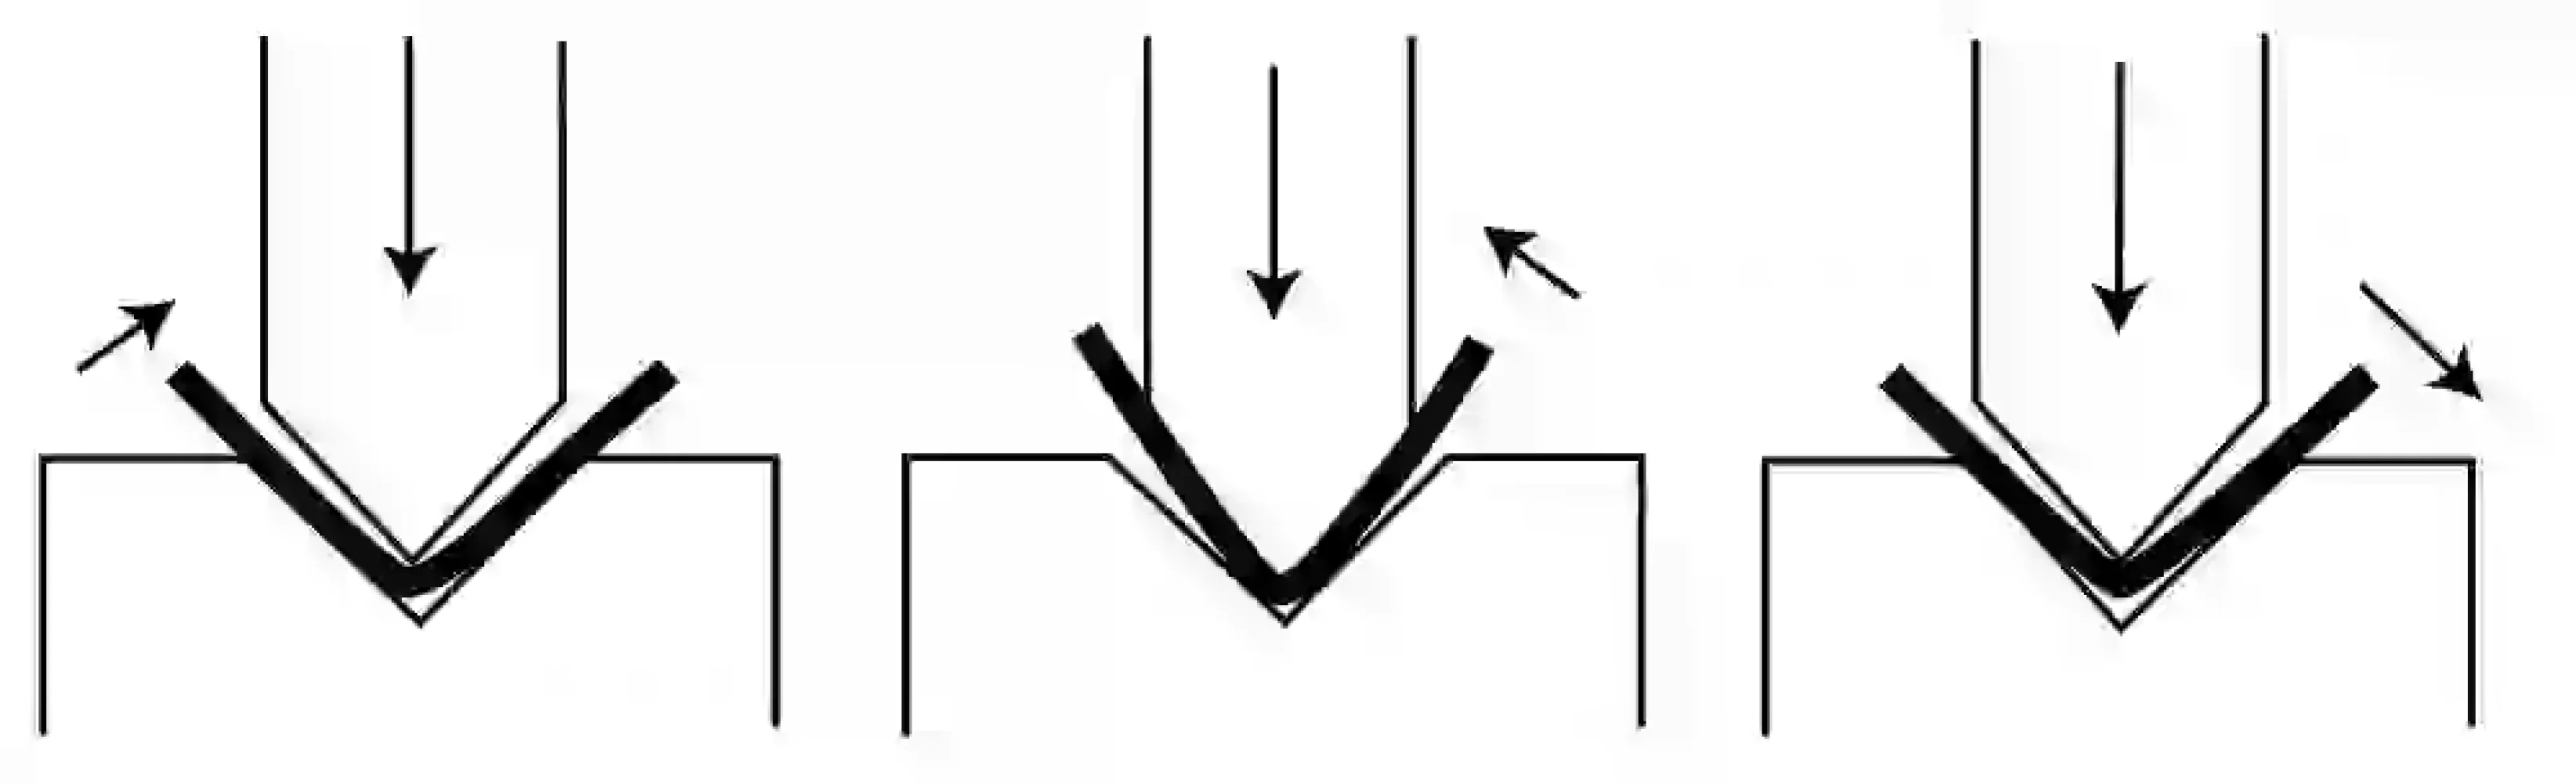
4. الثني بالكبس: ناقش الدقة والحمل معاً
يستخدم الثني بالكبس ضغط تلامس عالياً جداً لتشكيل منطقة الثنية بمحاذاة مقطع الأدوات وتقليل الارتداد بدرجة كبيرة عادةً. وهو يختلف عن تسطيح حافة مطوية، ولا يعني زيادة العمق ببساطة في برنامج ثني بالهواء.
راجع السن والقالب والمشابك والطاولة والآلة كوحدة واحدة. لا تعني القوة الاسمية الكبيرة إمكان تطبيقها كلها على مقطع أداة قصير. أثبت أولاً حاجة القطعة لهذه العملية، ثم تحقق من الحمل المسموح وتكلفة عمر الأدوات.
5. استخدم المقارنة لتخطيط تجربة قطعة
يحفظ الجدول الطرق الثلاث ومعايير المقارنة الثمانية والقيم العددية الواردة في المرجع. استفد من اتجاه تغير المرونة والحمل واستثمار الإعداد لتخطيط تجربة وفق سماحات المخطط وتغير الدفعات وطريقة قياس واضحة.
قيم الدقة ونسب القوة وأمثلة التطبيقات مأخوذة من المقارنة المرجعية. وهي ليست حدود قبول عامة ولا إعدادات ضغط ولا تعهدات بأداء GWMT. وقد تتجاوز عملية ثني حديثة بالهواء الدقة المبينة في المثال.
| المعيار | الثني الهوائي | الثني حتى قاع القالب | الثني بالسك |
|---|---|---|---|
| مرونة الأدوات | عالية؛ زوايا متعددة | منخفضة؛ أداة لكل زاوية | منخفضة؛ تطابق دقيق |
| دقة الزاوية | ±1° | ±0.5° | <±0.25° |
| الارتداد المرن | مرتفع | متوسط | شبه معدوم |
| القوة المطلوبة | منخفض (1×) | متوسط (5×) | مرتفع (10×+) |
| تآكل الأدوات | منخفض | متوسط | مرتفع |
| آثار السطح | محدودة | ممكنة | مرجحة |
| استثمار الإعداد | منخفض | متوسط | مرتفع |
| أمثلة المرجع | نماذج أولية؛ زوايا متنوعة | دفعات دقيقة | الطيران والفضاء؛ سماحات ضيقة |
6. اختر الفتحة وطرف السن والمادة معاً
| الخامة | طريقة المرجع | ملاحظة المرجع |
|---|---|---|
| الفولاذ منخفض الكربون | الثني الهوائي أو الثني حتى قاع القالب | أدوات تقليدية |
| الفولاذ المقاوم للصدأ | الثني الهوائي | معامل القوة: 1.5–2× |
| الألومنيوم | الثني الهوائي | الدرجات الصلبة عرضة للتشقق؛ استخدام سبائك لينة |
| الفولاذ عالي المقاومة | الثني بالسك | حاجة إلى الدقة |
| النحاس | الثني حتى قاع القالب أو الثني بالسك | مطيل؛ أدوات دقيقة |
6.1 فتحة V: نصف القطر والقوة وإسناد الحافة
يذكر المرجع V≈8×t، حيث t هي السماكة. هذا تقدير أولي لبعض أعمال الفولاذ العادي، وليس قاعدة لجميع المواد والسماكات والطرق. تكبير الفتحة يقلل القوة غالباً ويزيد نصف القطر؛ وتصغيرها يرفع الحمل وإجهاد التلامس.
تحقق معاً من نصف القطر الداخلي وإسناد الحواف القصيرة والثقوب قرب خط الثني وأبعاد الفرد. قد يقتضي تغيير الفتحة مراجعة خصم الثني المعتمد سابقاً. بلوغ الزاوية وحده لا يثبت مطابقة القطعة.
6.2 نصف قطر الطرف: النسبة لا تضمن غياب التشقق
القيمة 0.63×t في المرجع ليست حداً أدنى آمناً لكل المواد. في الثني بالهواء تحدد المادة وفتحة القالب بدرجة كبيرة نصف القطر الداخلي الطبيعي؛ فلا يصح مساواته مباشرةً بنصف قطر السن.
اختر الطرف مع مراعاة الحد الأدنى لثني المادة ونصف القطر الطبيعي وتوصيات صانع الأدوات. ويتطلب الثني حتى القاع والكبس أيضاً توافق المقاطع وفحص الحمل. الطرف الأشد حدة لا يضمن وحده نصف قطر أصغر من دون شقوق.
6.3 المادة: حدد الدرجة والحالة
لا تكفي عبارة «ستانلس ستيل» أو «ألمنيوم». أضف الدرجة والحالة أو المعالجة والسماكة المقاسة والمقاومة واتجاه الدرفلة ومتطلبات السطح. تختلف قابلية ثني حالات الألمنيوم الصلبة واللينة؛ ولا يكفي طلب الدقة وحده لاختيار الكبس للفولاذ عالي المقاومة.
حُفظ التصنيف الأصلي في هذا الجدول. لا ينبغي اعتماد الثني بالكبس تلقائياً للفولاذ عالي المقاومة؛ تُراجع متطلبات مصنع الفولاذ لنصف القطر وفتحة القالب واتجاه الدرفلة. كما لا تقتصر طرق ثني النحاس على القاع أو الكبس. معامل الستانلس ستيل 1.5–2× مرجع نسبي؛ تُحسب القوة بمقاومة الدفعة الفعلية.
7. أدر الارتداد بسجل يمكن تكراره
تعويض 1–3° واستخدام أداة 88° للحصول على قطعة 90° مثالان من المرجع، لا قيم برنامج عامة. قد يزيد ارتداد المواد عالية المقاومة كثيراً عن ذلك. يظل التعويض مهماً في الثني حتى القاع، ولا ينبغي وصف الكبس بأنه يضمن انعدام الارتداد تماماً.
سجل الدفعة والسماكة المقاسة وأرقام الأدوات والفتحة والزاويتين المستهدفة وبعد رفع الحمل وتصحيح البرنامج ومواضع القياس. قارن مواضع عدة في القطع الطويلة. أعد الفحص بعد تغيير الدفعة أو الأداة أو الطريقة، بدلاً من نقل تصحيح الوردية السابقة بلا تحقق.
8. أدخل قدرة الآلة في مراجعة الأدوات مع GWMT
تصف كلمات هيدروليكي وكهروهيدروليكي وCNC وكهربائي بالكامل بنية الآلة أو تحكمها؛ ولا تثبت منفردة صلاحية الثني حتى القاع أو الكبس. بجانب القوة الإجمالية، راجع حمل الأداة لكل وحدة طول والحمل المركز وغير المركزي وواجهة التثبيت والارتفاع المفتوح والمشوار وخلوص القطعة.
عند مناقشة سلاسل GWMT المرجعية WPA أو WPD أو WC67K أو EP، جهز المعلومات التالية. اسم السلسلة لا يؤكد اعتماد الطرق الثلاث كلها. تحدد وثائق الآلة والأدوات المعنية والتجهيز الفعلي وتجارب القطع الطريقة المناسبة.
- المخطط: الزوايا ونصف القطر الداخلي والسماحات وأقصر حافة والأسطح الظاهرة.
- المادة: الدرجة والحالة ومجال السماكة والمقاومة واتجاه الدرفلة.
- الإنتاج: طول الثني والكمية وتكرار التبديل والعيوب الحالية.
- المعدات: الطراز الدقيق والرقم التسلسلي والمشابك وأرقام الأدوات الحالية.
- العملية: الطريقة المقترحة والفتحة وتقييم الحمل والتحقق من الخلوص.
- القبول: مادة التجربة وطريقة القياس والمواضع ومعايير المطابقة.
9. خمسة قرارات تعيد التكاليف إلى الورشة
عند ظهور مشكلة زاوية، حدد العملية والمادة والتلامس قبل تعديل البرنامج أو إصلاح الآلة أو تبديل الأدوات. تفادي تبديل عشوائي واحد قد يوفر دورة كاملة من التجربة والخطأ.
- اختيار الفتحة بالسماكة وحدها مع تجاهل نصف القطر والحافة والمقاومة والسطح.
- طلب نصف قطر صغير بطرف أكثر حدة قبل التحقق من قابلية التشكيل والتلامس.
- استخدام أدوات الثني بالهواء للكبس لمجرد تطابق واجهة التثبيت.
- اعتبار التعويض إعداداً دائماً رغم تغير دفعات المادة.
- مقارنة سعر الشراء فقط وتجاهل التبديل وإعادة العمل والتوقف والتآكل والهدر.
10. ثمانية أسئلة قبل تحديد الأدوات
- هل يمكن مشاركة الأدوات بين الثني بالهواء والثني حتى القاع؟
قد تسمح بعض المجموعات بذلك بعد التحقق من الزاوية والمقطع والسماكة والحمل الاسمي. نجاح الثني بالهواء لا يثبت صلاحية الثني حتى القاع.
- هل يجب أن تكون الفتحة ثمانية أمثال السماكة؟
لا. V≈8×t مرجع أولي مشروط؛ تظل المادة ونصف القطر وإسناد الحافة والحمل عوامل حاسمة.
- هل يمنع نصف قطر طرف يساوي 0.63 من السماكة التشقق؟
لا يمكن ضمان ذلك. لا تحل 0.63×t محل نصف القطر الأدنى الذي يحدده المورد للدرجة والحالة والاتجاه المحددة.
- هل تتطلب سماحة زاوية أضيق الثني بالكبس؟
ليس بالضرورة. حدد أولاً القدرة الفعلية للثني بالهواء ومصدر التفاوت قبل مقارنة الطرق الأخرى.
- هل تحدد نسبتا 5× و10×+ ضغط الآلة؟
لا. هما فرقان مرجعيان ولا تحلان محل حساب العملية أو الأحمال المسموحة للآلة والأدوات.
- هل يُختار الكبس افتراضياً للفولاذ عالي المقاومة؟
لا. راجع توصيات الدرجة الخاصة بنصف القطر والفتحة والاتجاه وقدرة الآلة.
- بعد تكبير V، هل يكفي تصحيح الزاوية؟
راجع أيضاً نصف القطر وخصم الثني وإسناد الحافة وتشوه الثقوب والمظهر. قد تتغير الأبعاد النهائية.
- ماذا أرسل إلى GWMT أولاً؟
مخطط القطعة وبيانات المادة وطراز الآلة الدقيق ومعلومات المشابك والأدوات، ثم الكمية والعيب المطلوب حله.
11. امنح التبديل القادم سبباً واضحاً
لا يعالج الاختيار الجيد كل مشكلة زاوية بضغط أعلى، ولا كل قطعة مرفوضة بسن أغلى. حدد الطريقة وراجع المادة والمقطع والحمل، ثم أثبت النتيجة بقطعة حقيقية. هكذا تتحول عملية شراء بالتجربة إلى قرار إنتاجي قابل لإعادة الاستخدام.
في نقاشك القادم مع GWMT، استبدل سؤال «أي أداة هي الأفضل؟» بسؤال «أي عملية تناسب هذه القطع، وكيف نثبت مطابقتها المستقرة؟». وضوح المخططات والمادة وشروط القبول يجعل الإجابة أقرب إلى ما تحتاجه الورشة فعلاً.
الإشارات التقنية
مرجع الشركة المصنعة يدعم توضيحات العملية؛ الصور توضيح مواضيع الاختيار، وليس مواصفات إمدادات GWMT المعتمدة.