
أربعة أسطوانات التثبيت
الأسطوانات المركزية العليا والأسفل تحمل وتسليط الضوء على اللوحة بينما تخلق الأسطوانات الجانبية التقدم المطلوب.
الهيكلمنصة ركوب CNC ذات أربعة أسطوانات للتصحيح المراقب، الثني المسبق المزدوج، وتشكيل الألواح الأسطوانية المتكررة، المنحنية، ومتوافقة.
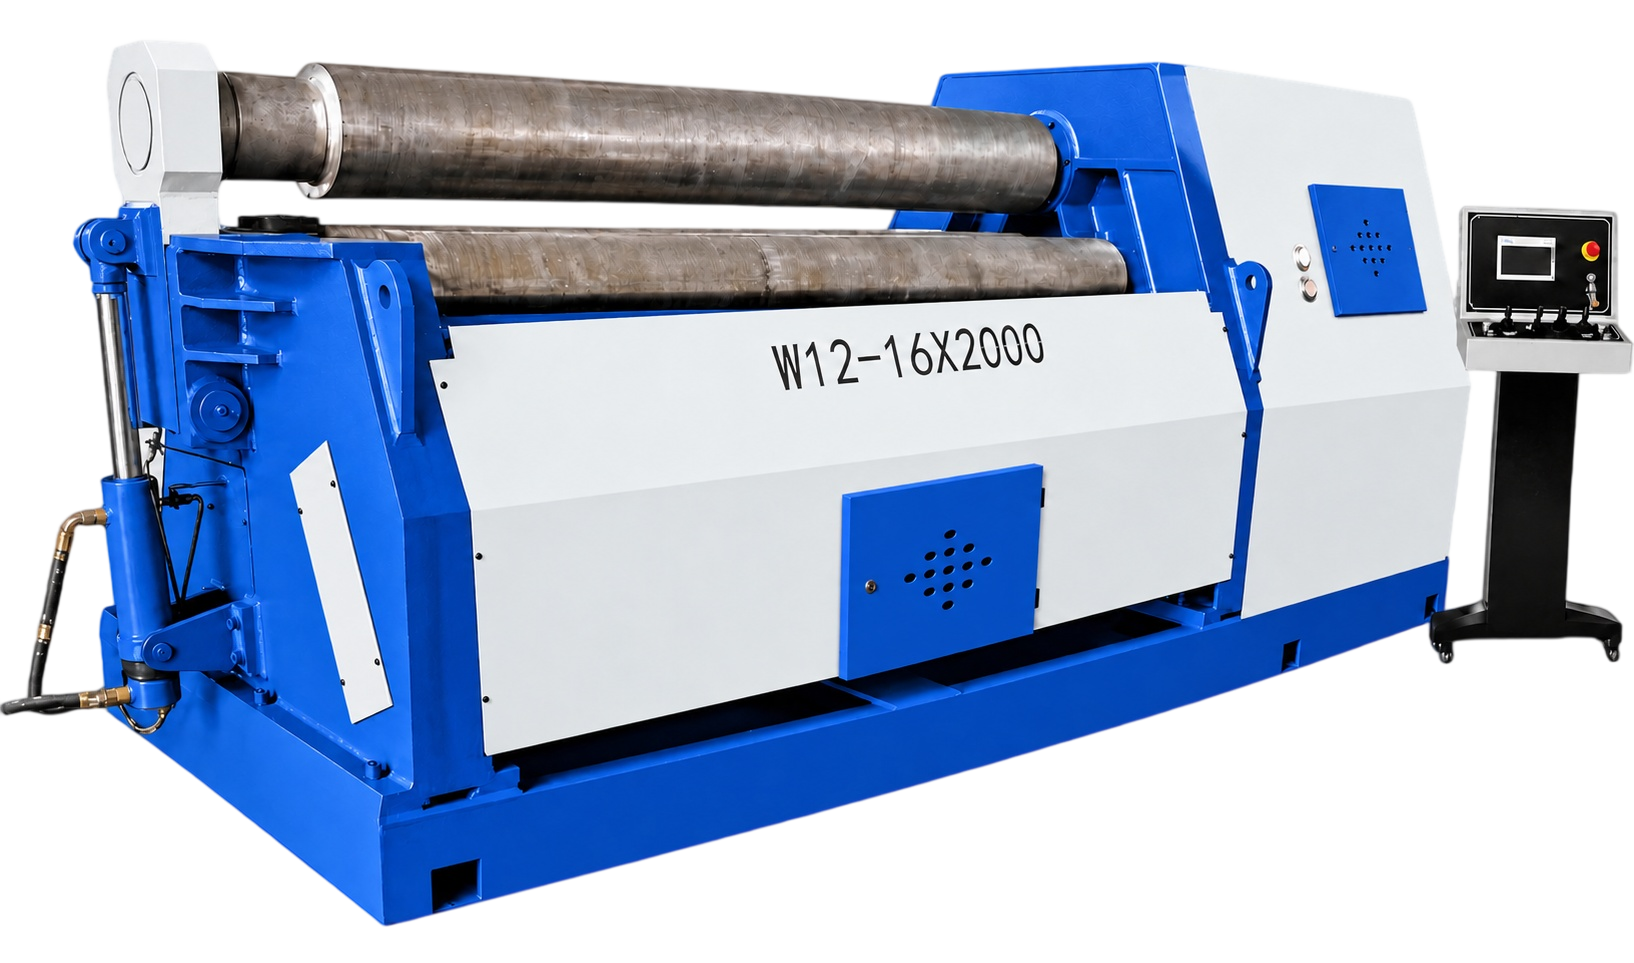
عرض المنتج
يستخدم ترتيب W12NC الأسطوانات المركزية العليا والأسفل لالتقاط الورقة في حين أن الأسطوانات الجانبية تضع الحبل. يدعم التحكم CNC سلسلة الدوران المنظمة للعمل المتكرر ، وأطراف مستقيمة أقصر ، ومعالجة أجزاء فعالة.
نقاط التكوين
الأسطوانات المركزية العليا والأسفل تحمل وتسليط الضوء على اللوحة بينما تخلق الأسطوانات الجانبية التقدم المطلوب.
الهيكلمواقف الدوران المبرمجة والحركة المتكررة تدعم الأسطوانة المراقبة والرصاص والسلسلة المتوافقة للتشكيل الكوني.
السيطرةويمكن إعداد كلا النهايتين في عملية منسقة، وتقليل الطول المسطح المتبقي حيث يتطلب التطبيق ذلك.
سير العمليتم مراجعة الرحلات الجانبية، والموازنة، والانحناء ضد المقاومة المادية، ومتطلبات القوس، والراديو المستهدف.
الموقعيتم تخطيط اختيار القيادة حول قوة الدوران، وحالة المواد، وعرض اللوحة، وتيرة الإنتاج المستهدفة.
القيادةيتم تكييف أعلى الدعم، ودعم الجانب، وتغذية، وتفريغ، واجهة التلقين الاختياري مع الجزء النهائي وخطة المعالجة.
دعممصممة لتوفير أداء موثوق عبر مجموعة متنوعة من متطلبات التصنيع.
| رقم سلسلة | المواصفات | سمك اللوحة الباردة م م | عرض اللوحة الباردة م م | الثني المسبق سمك م م | دور العمل الوجه الطول م م | الأبعاد م م |
|---|---|---|---|---|---|---|
| WF0415 | W12NC-4×1500 | 1–4 | 1500 | 2 | 1600 | 2800×800×1000 |
| WF0420 | W12NC-4×2000 | 1–4 | 2000 | 2 | 2100 | 3400×900×1000 |
| WF0620 | W12NC-6×2000 | 1–6 | 2000 | 3 | 2100 | 3600×1100×1100 |
| WF0625 | W12NC-6×2500 | 1–6 | 2500 | 3 | 2600 | 4000×1200×1200 |
| WF0825 | W12NC-8×2500 | 2–8 | 2500 | 4 | 2600 | 4700×1500×1500 |
| WF1220 | W12NC-12×2000 | 3–12 | 2000 | 10 | 2100 | 4200×1500×1500 |
| WF1225 | W12NC-12×2500 | 3–12 | 2500 | 10 | 2600 | 4800×1600×1600 |
| WF1625 | W12NC-16×2500 | 3–16 | 2500 | 12 | 2600 | 5000×1700×1700 |
| WF1640 | W12NC-16×4000 | 4–16 | 4000 | 12 | 4100 | 6600×1700×1700 |
| WF2025 | W12NC-20×2500 | 3–20 | 2500 | 16 | 2600 | 5000×1900×1880 |
| WF2032 | W12NC-20×3200 | 4–20 | 3200 | 16 | 3300 | 4600×2200×2200 |
| WF2520 | W12NC-25×2000 | 3–25 | 2000 | 20 | 2100 | 4600×1900×1900 |
| WF2525 | W12NC-25×2500 | 4–25 | 2500 | 20 | 2600 | 5100×2200×2200 |
| WF2532 | W12NC-25×3200 | 5–25 | 3200 | 20 | 3300 | 6600×2550×2500 |
| WF3025 | W12NC-30×2500 | 5–30 | 2500 | 25 | 2600 | 6000×2800×2900 |
| WF3032 | W12NC-30×3200 | 5–30 | 3200 | 25 | 3300 | 6800×2900×2900 |
| WF4025 | W12NC-40×2500 | 6–40 | 2500 | 32 | 2600 | 6500×3000×3000 |
| WF4525 | W12NC-40×3200 | 6–40 | 3200 | 32 | 3300 | 7100×3000×3000 |
| WF5025 | W12NC-50×2500 | 8–50 | 2500 | 40 | 2600 | 6500×3000×3000 |
| WF5032 | W12NC-50×3200 | 8–50 | 3200 | 40 | 3300 | 7100×3000×3000 |
| WF6032 | W12NC-60×3200 | 10–60 | 3200 | 50 | 3300 | 7200×3300×3500 |
| WF8032 | W12NC-80×3200 | 16–80 | 3200 | 70 | 3300 | 7500×3500×3800 |
| WF10032 | W12NC-100×3200 | 20–100 | 3200 | 90 | 3300 | 8100×3800×3800 |
| WF12032 | W12NC-120×3200 | 20–120 | 3200 | 100 | 3300 | 8200×4000×4000 |
| WF14032 | W12NC-150×3200 | 25–140 | 3200 | 100 | 3300 | 8600×5000×5000 |
| WF16032 | W12NC-160×3200 | 30–160 | 3200 | 120 | 3300 | 8600×5200×5200 |
| WF18032 | W12NC-180×3200 | 30–180 | 3200 | 140 | 3300 | 8800×6000×5800 |
وتخضع المعلمات لتحسين المنتجات المستمرة. الاتفاق الفني النهائي يحكم العرض.
اقتراح تقني مخصص
مشاركة الرسومات والمواد والإنتاج المستهدف والقيود الحالية في العملية. يمكن للمهندس استخدامها لإعداد المحادثة القادمة.
TOPIC CLUSTER · Shearing, plate rolling and punching processes
Blade selection for shears, four-roll plate bending principles and electric tryout press applications in sheet-metal production.
These guides explain the process and selection logic. Final machine configuration is confirmed in the technical proposal.
Share your part drawing, material grade, thickness range and target output. GWMT will review the configuration against your application.