
إطار الآلة و قاعدة الحركة
يتم تخطيط الإطار، وتنظيم الدليل، ونظام التشغيل، ومنطقة العمل المستخدمة معا لتنسيق ورقة، وتيرة الإنتاج، والوصول.
منصة شكل ورقة ليزر الألياف لقطع الملف الشخصي الدقيق، وتقشير الرقمي، وتدفق الإنتاج التي يتم تكوينها حول المواد التي تقوم بها في الواقع معالجة.
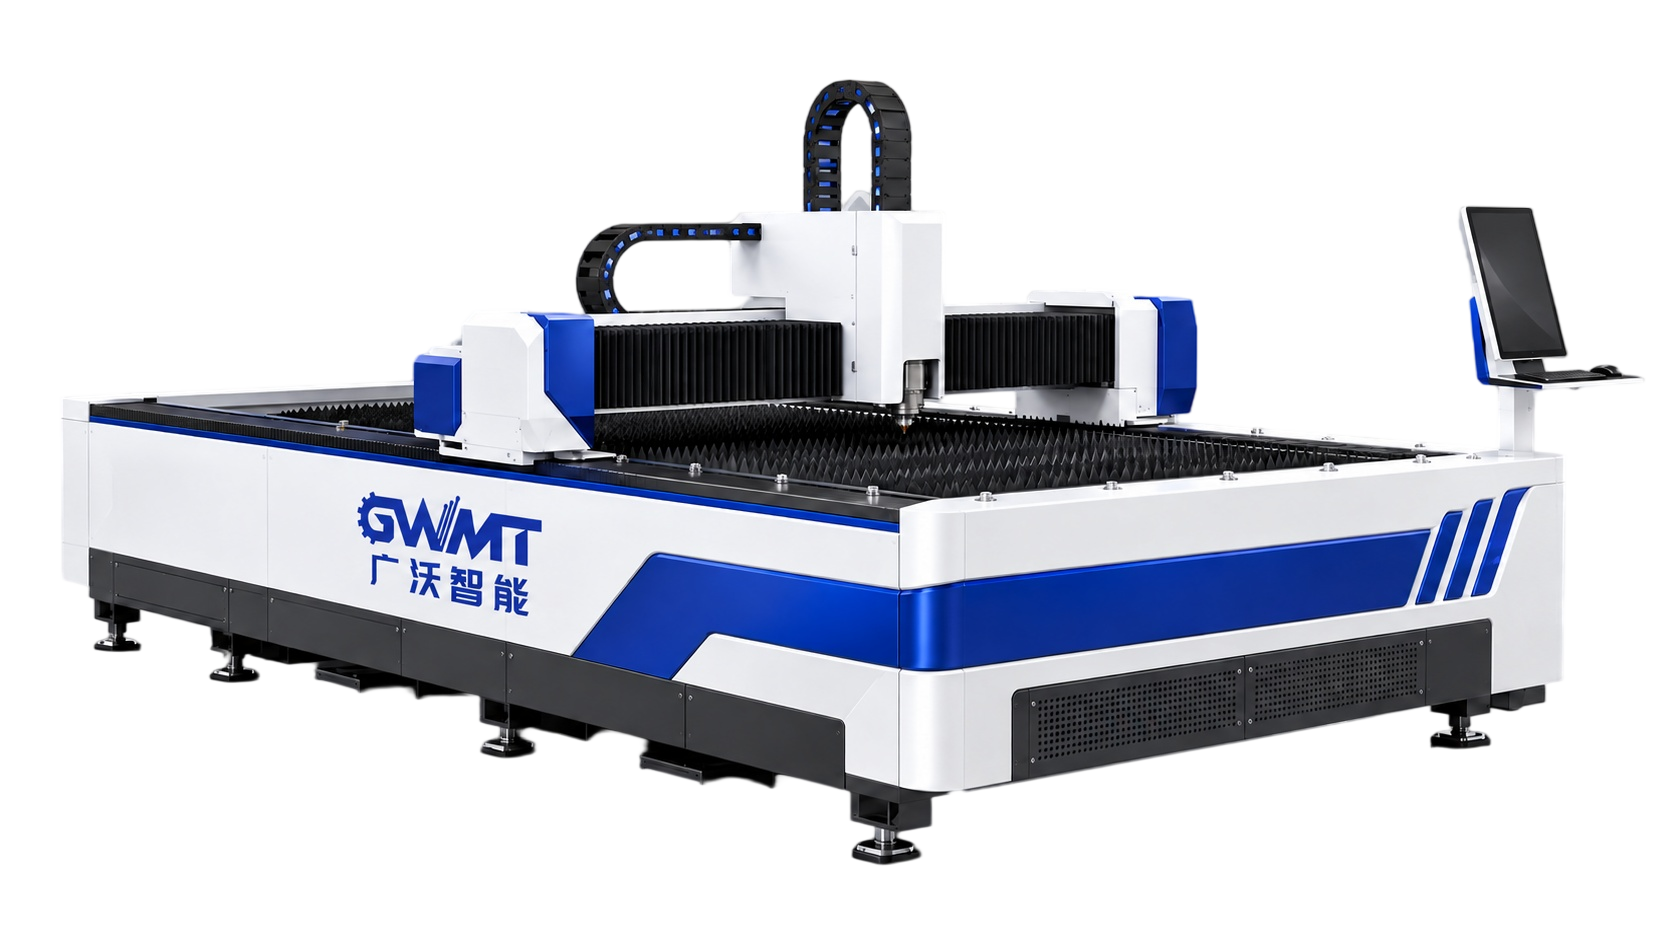
عرض المنتج
يتم بناء 3015 حول تنسيق التخطيط 3,000 × 1,500 mm. يتم مراجعة اختيار المصدر ، وقطع الرأس ، والسيطرة ، و الغاز المساعد ، واستخراج ، ومعالجة الأوراق كعملية واحدة - وليس كخيارات معزولة.
تصميم مفصل ومكونات
يتم تخطيط الإطار، وتنظيم الدليل، ونظام التشغيل، ومنطقة العمل المستخدمة معا لتنسيق ورقة، وتيرة الإنتاج، والوصول.
يتم تأكيد اختيار الرأس، وسلوك التركيز الذاتي، وإعداد الحجاب، وحماية التصادم حول نطاق المواد والمقصود جودة الحافة.
يتماشى نطاق مصدر الليزر مع مزيج المواد، وتوزيع سمك، وخصائص الأجزاء، وخطة الإنتاج المطلوبة.
يتم مراجعة التحكم، والرمي، وإعداد البرنامج، ومشغل الحفر لدعم الإنتاج المتكرر من الرسم إلى قطع الجزء.
يتم تحديد متطلبات إمدادات الغاز، واستخراج، وتوجيه الدوكتاتورية، وصيانة المنزل مع المواد، وعملية القطع، ووضع المصنع.
يتم تنسيق طريقة التحميل، مسار إزالة التحميل، تثبيت القطعة، الحراسة، والوصول إلى الخدمة مع مساحة الطابق المتاحة.
التكوين من الجانب
يبدأ اقتراح ليزر مفيد بالجزء وطريق إنتاجها. هذه الإدخالات الثلاثة تشكل أول محادثة تقنية.
تقاسم درجات، وتكرار وأقصى سمك، ومتطلبات السطح، والمواد التفكيرية.
توفير DXF التمثيلية أو الرسومات، وأصغر الميزات، والتوقعات، والتسامح، والأولوية المتعفنة.
تأكيد تنسيقات الورقة، وطريقة التحميل، والطابع المتاحة، وطريق الاستخراج، والتعامل مع التدفق السفلي، والخروج المستهدف.
الاستعداد الآلي
يمكن أن يكون الشحن اليدوي مناسبًا لإنتاج مرن. عندما يتغير حجم أو وزن ورقة أو تدفق غير متوقع ، يجب مراجعة تحميل أو إلغاء تحميل أو تخزين أو ترتيب تدفق أسفل كجزء من نفس الخلية.
مرجع التخطيط عبر النموذج. يتم تأكيد الطاقة والتكوين والأمن والأداء المادي والاعتماد النهائي في الاتفاق الفني.
| نموذج | 3015 | 4015 | 4020 | 6015 | 6020 | 6025 | 8025 | 12025 |
|---|---|---|---|---|---|---|---|---|
| نطاق المعالجة | 3,000 × 1,500 mm | 4,000 × 1,500 mm | 4,000 × 2,000 mm | 6,000 × 1,500 mm | 6,000 × 2,000 mm | 6,000 × 2,500 mm | 8,000 × 2,500 mm | 12,000 × 2,500 mm |
| السفر X-axis | 1,500 mm | 1,500 mm | 2,000 mm | 1,500 mm | 2,000 mm | 2,500 mm | 2,500 mm | 2,500 mm |
| رحلة Y-axis | 3,000 mm | 4,000 mm | 4,000 mm | 6,000 mm | 6,000 mm | 6,300 mm | 8,000 mm | 12,000 mm |
| رحلة Z-axis | 250 mm | 250 mm | 250 mm | 250 mm | 250 mm | 250 mm | 250 mm | 250 mm |
| قوة الليزر | 1,000 W–20,000 W | |||||||
| دقة موقع X/Y | ≤±0.03 mm/min | |||||||
| X/Y تكرار دقة وضع | ≤±0.02 mm/min | |||||||
| ماكس سرعة وضع | 120 m/min | |||||||
قيمة الكتالوج هي إشارات التخطيط. الطاقة المصدرية هي مجموعة سلسلة، وينبغي تأكيد الأداء الدقيق لظروف التكوين المختارة والمواد والغاز المعالج والتركيب.
اقتراح تقني مخصص
مشاركة الرسومات والمواد والإنتاج المستهدف والقيود الحالية في العملية. يمكن للمهندس استخدامها لإعداد المحادثة القادمة.
TOPIC CLUSTER · Fiber laser cutting: power, thickness and quality
Choosing laser power for a thickness range, reading cut quality, operating practice and the limits of thickness-based selection.
These guides explain the process and selection logic. Final machine configuration is confirmed in the technical proposal.
Share your part drawing, material grade, thickness range and target output. GWMT will review the configuration against your application.