
Contenido
- Los once métodos de doblado de un vistazo
- Grupo uno: doblado en V, al aire, a fondo y acuñado
- Grupo dos: siete métodos de doblado dedicados
- Capítulo tres: los factores que realmente deciden el resultado
- Capítulo cuatro: cómo elegir el método para tu pieza
- Capítulo cinco: comprobaciones antes de liberar un plano de doblado
- Capítulo seis: qué máquina va con cada método
- Preguntas frecuentes
La frase más cara de un taller de conformación es «siempre lo hemos hecho así». Puede ser cierto, pero también puede significar que un lote se está conformando con el método equivocado, con ángulos rescatados a mano y con criterios de criterio que nunca se escribieron. Esta guía hace otra cosa: abarca todo el abanico de métodos de doblado en un solo lugar, para que en el momento en que llega el plano puedas decir qué método necesita la pieza y por qué.
Más importante aún: estos métodos no son alternativas que compitan entre sí, sino que reparten el trabajo. El doblado al aire es flexible pero tiene recuperación elástica, el fondos es consistente pero necesita utillaje distinto para cada ángulo, y el acuñado es el más preciso pero solo para chapa fina. Los métodos dedicados como el rematado, el doblado desplazado y el doblado en U no deben improvisarse con una matriz en V común. El coste de elegir mal no es solo un error de ángulo: puede ser utillaje desgastado antes de tiempo, un lote entero desperdiciado o marcas en una pieza de acabado que no salen.
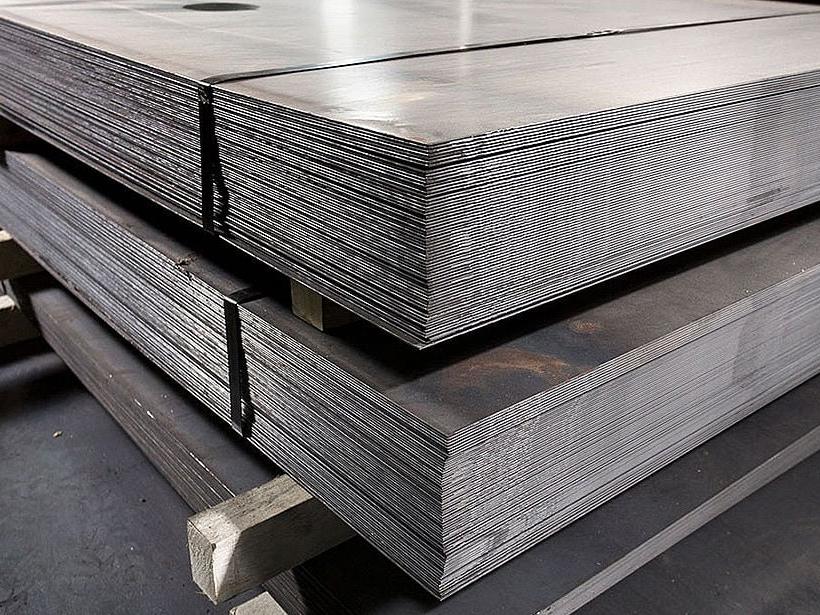
La fotografía siguiente es el punto de partida más habitual en un taller de doblado: una pila de acero esperando a trabajar. Lo que sigue es cómo esa plancha plana se convierte en la forma de tu plano. Empezamos por los métodos básicos de conformación en prensa, recorremos siete métodos dedicados y respondemos a tres preguntas: qué factores determinan realmente el resultado, cómo elegir para una pieza dada y qué hay que comprobar en un plano antes de liberarlo.
1. Los once métodos de doblado de un vistazo
La tabla siguiente recoge los tipos más habituales en el doblado y la conformación de chapa. Se pueden agrupar por método de conformación, por configuración de utillaje o por geometría resultante, pero en la práctica ayuda mucho conocerlos todos por su nombre.
Conviene aclarar unas cuantas cosas antes de seguir, porque condicionan cómo se lee el resto de esta guía.
- El doblado en V describe una configuración de utillaje: un punzón en V que presiona la chapa contra una matriz en V. Es una categoría amplia que incluye el doblado al aire, a fondo y el acuñado como métodos de conformación. Los tres difieren en gran medida en hasta dónde baja el punzón y cuánta fuerza se aplica.
- El doblado en U, el desplazado y el rematado describen la geometría o la operación que se ejecuta. Cualquiera de ellos puede requerir varias operaciones de prensado o utillaje dedicado.
- Una nota terminológica: aquí el acuñado designa el modo de conformación en prensa, no el troquelado con el que se acuñan monedas. El principio de trabajo por compresión es similar, pero la aplicación es el doblado angular de chapa.
| Método | Qué produce | Aplicación típica |
|---|---|---|
| Doblado en V | Codos angulares con punzón en V y matriz en V | Soportes, paneles y conformación general |
| Doblado al aire | Codos de ángulo variable, controlados por carrera | Producción de series variadas y prototipos |
| Doblado a fondo | Codos angulares constantes, conformes a la matriz | Series repetitivas de alto volumen |
| Acuñado | Codos angulares precisos, con mínima recuperación elástica | Chapa fina de precisión con tolerancias estrechas |
| Doblado en U | Canales y perfiles en U | Canales estructurales y envolventes |
| Doblado de aristas | Aletas de borde corto | Armarios, conductos de climatización y envolventes |
| Laminado | Arcos de gran radio, cilindros y conos | Tanques, paneles curvos y tramos de tubería |
| Doblado rotativo | Codos angulares con mínima marca superficial | Chapa prepintada o pulida |
| Plegado | Bordes largos de panel, sin marcas de utillaje en la cara | Paneles arquitectónicos y envolventes grandes |
| Doblado desplazado | Perfiles escalonados en Z | Soportes, placas de montaje y climatización |
| Rematado | Bordes de doble espesor plegados hacia atrás | Paneles de electrodomésticos, tapas de envolvente y juntas de conducto |
2. Grupo uno: doblado en V, al aire, a fondo y acuñado
Estas cuatro son formas distintas de usar la misma configuración de utillaje, y cubren la mayor parte del trabajo de doblado que realmente se hace en cualquier taller.
2.1 1.1 Doblado en V
El doblado en V abarca cualquier codo angular formado con punzón en V y matriz en V en una prensa. El punzón desciende en la abertura de la matriz y dobla la chapa en el punto de contacto. Según cómo se controle el proceso, la profundidad de carrera, la fuerza aplicada y la geometría de la matriz, el mismo utillaje sirve para doblado al aire, a fondo o acuñado.
La abertura de la matriz en V es uno de los parámetros más importantes. Una abertura mayor reduce la fuerza de doblado requerida y produce un radio interior mayor; una abertura menor aumenta la fuerza y aprieta el radio. La anchura de la matriz en V suele elegirse según el espesor del material, siguiendo las directrices del fabricante del utillaje.
El doblado en V es el punto de partida de la mayor parte del trabajo en prensa. Soportes angulares, aletas de panel, secciones en canal y cajas se construyen todos sobre codos en V. La elección del método de conformación, aire, fondo o acuñado, determina la precisión y la repetibilidad alcanzables. Para una referencia práctica sobre cómo se relaciona la abertura de la matriz con el espesor, la guía de GWMT sobre la abertura de la matriz en V recoge la tabla de equivalencias con ejemplos resueltos.
- Aplicaciones típicas: soportes estructurales, placas de montaje, paneles de envolvente, componentes de climatización y cajas de chapa
2.2 1.2 Doblado al aire
El doblado al aire es el método de prensa más común en conformación general. El punzón lleva la chapa parteway dentro de la abertura de la matriz en V; la chapa solo contacta la punta del punzón y los dos hombros de la matriz, y nunca toca el fondo. El ángulo lo controla la profundidad de carrera y no el ángulo de la matriz, así que una única combinación de punzón y matriz puede dar distintos ángulos ajustando cuánto baja el carro.
Esa flexibilidad es la razón principal por la que el doblado al aire domina en los talleres de series variadas. Puedes formar soportes de 90 grados y reajustar la carrera para cartelas de 120 grados con el mismo utillaje, sin ningún cambio. Para prototipos o series cortas con geometría diversa, esto es decisivo.
La contrapartida es la recuperación elástica. Cuando el punzón retrocede, el metal recupera elásticamente hacia su forma original, y la magnitud depende del grado, el estado, el espesor y la orientación de la fibra. Las prensas CNC con corrección de retranqueo y medición de ángulo en tiempo real lo gestionan bien, pero la recuperación siempre debe tenerse en cuenta. El tono requerido es menor que en fondos o acuñado, lo que hace accesible el doblado al aire en máquinas de menor tono y práctico en material grueso donde la fuerza del acuñado sería inviable.
- Ideal para: producción de series variadas, prototipos, ángulos distintos con una sola preparación, y operaciones donde la flexibilidad del utillaje importa más que la precisión máxima
2.3 1.3 Doblado a fondo
En el doblado a fondo la chapa se presiona firme contra la matriz en V hasta que se ajusta al ángulo de la matriz. A diferencia del acuñado, el material no se penetra intencionadamente ni se comprime fuertemente con la punta del punzón, pero el grado de contacto es significativamente mayor que en el doblado al aire. Esa mayor conformidad reduce la recuperación elástica y hace que el ángulo sea más constante de una pieza a otra.
La diferencia práctica clave respecto al doblado al aire: el ángulo del punzón y el de la matriz deben coincidir de cerca con el ángulo objetivo, y la abertura en V debe servir a la vez para el espesor y el radio interior requerido. Cambiar de ángulo suele exigir cambiar el utillaje, lo que alarga la preparación de cada ángulo pero ofrece mejor repetibilidad una vez fijado.
Un error común es creer que el doblado a fondo elimina la recuperación elástica. La reduce de forma apreciable frente al doblado al aire, pero sigue habiendo cierta recuperación según el material. En fuerza, flexibilidad y precisión, el doblado a fondo se sitúa entre el doblado al aire y el acuñado.
- Ideal para: series medias y grandes donde la repetibilidad del ángulo es crítica y la variabilidad de la recuperación en el doblado al aire resulta inaceptable
2.4 1.4 Acuñado
El acuñado aplica una fuerza de doblado mucho mayor, suficiente para superar el límite de fluencia del material en toda la zona de doblado. La punta del punzón penetra el material, lo adelgaza localmente en la línea de doblez y fija el ángulo de forma permanente. Como la deformación es predominantemente plástica, la recuperación es mínima.
Los costes prácticos son reales. El tono requerido es mucho mayor que en el doblado a fondo o al aire, y el desgaste del utillaje se acelera. El acuñado suele ser más económico en chapa fina que en chapa pesada, porque acuñar material grueso exige niveles de fuerza que superan la capacidad de la mayoría de las prensas de producción. Puede ser útil en aplicaciones de chapa fina que requieren ángulos muy consistentes, incluidos algunos componentes de precisión usados en la industria aeroespacial, electrónica y equipos médicos.
- Ideal para: chapa fina, piezas de alta precisión con tolerancias angulares estrechas, y aplicaciones donde la compensación de recuperación mediante control de carrera CNC no basta
3. Grupo dos: siete métodos de doblado dedicados
No toda la geometría de una pieza es adecuada para una prensa con matriz en V. Los perfiles en U, los bordes largos de panel, las curvas continuas, las aletas de borde y los bordes plegados tienen cada uno un método de conformación mejor adaptado.
3.1 2.1 Doblado en U y de canales
El doblado en U forma un perfil en U, dos aletas paralelas con una base plana, en una sola operación con punzón en U y matriz adecuada. El resultado es una sección de canal limpia, sin los errores de posicionamiento que pueden acumularse al formar canales en U con dos operaciones de doblado en V separadas.
La restricción geométrica es importante: el punzón debe poder entrar físicamente en el canal formado. Al aumentar la profundidad del canal, la altura estándar del punzón puede resultar insuficiente, y el radio interior requerido en la base lo determina el radio de la punta del punzón. Para canales anchos y poco profundos suele bastar una matriz en U estándar; para canales estrechos o profundos hace falta utillaje dedicado.
En series bajas o en prototipos, los canales en U se forman con dos operaciones de doblado en V sucesivas. La secuencia debe planificarse con cuidado para que el segundo doblez no haga chocar la primera aleta con el utillaje.
- Aplicaciones típicas: canales estructurales, secciones de gestión de cables, marcos de envolvente, secciones de soporte de climatización
3.2 2.2 Plegado
El plegado usa una travesaño de sujeción para mantener la chapa plana contra la mesa y luego bascula una viga de plegado hacia arriba o abajo. La chapa permanece inmóvil durante todo el proceso. Como ningún punzón presiona la superficie contra una cavidad de matriz, la cara visible no suele mostrar marcas de contacto, lo que supone una ventaja importante en chapa prepintada, materiales recubiertos y paneles vistos en arquitectura.
El plegado también maneja mejor los bordes largos de panel y las desarrollo grandes que una prensa, donde la pieza debe reposicionarse manualmente contra el retranqueo. La restricción es geométrica: el desarrollo y todas las aletas ya formadas deben apartarse de la viga de plegado durante toda la carrera. Las piezas con muchos dobleces muy próximos o perfiles complejos pueden no ser compatibles con la geometría de una plegadora estándar.
- Aplicaciones típicas: paneles de revestimiento arquitectónico, tapas de envolvente, grandes chapas de armario eléctrico, productos en chapa prepintada o recubierta
3.3 2.3 Doblado de aristas
El doblado de aristas, también llamado doblado de borde, sujeta la chapa contra un patín de presión y deja una aleta saliente que un punzón barre sobre el canto de la matriz para formar el doblez. El proceso es rápido y produce ángulos de aleta constantes, habitual en la fabricación de envolventes, conductos de climatización y armarios eléctricos donde se necesitan muchas aletas cortas y uniformes.
El radio interior del doblez queda limitado por la punta del punzón y la geometría del canto de la matriz. Como el punzón barre la superficie de la chapa, pueden aparecer marcas o arañazos en la cara interior, sobre todo en materiales recubiertos o pulidos. Esto hace del doblado de aristas una mala elección para superficies interiores de acabado crítico, pero una opción práctica para aletas estructurales u ocultas.
- Aplicaciones típicas: aletas de borde corto en envolventes, conexiones de conducto de climatización, paneles de armario, componentes de carcasa eléctrica
3.4 2.4 Laminado
El laminado usa un conjunto de rodillos motorizados, normalmente tres, para doblar progresivamente la chapa o plancha en un arco, cilindro o cono. La chapa pasa repetidamente entre los rodillos y la posición del rodillo ajustable determina el radio de curvatura. No hay codos angulares agudos; el resultado es una curva suave y continua.
Es la opción estándar para virolas de tanque cilíndrico, virolas de recipiente a presión, paneles arquitectónicos curvos, tramos de tubería fabricados a partir de chapa y elementos estructurales curvos. El ancho y el espesor de la chapa son las principales límites de capacidad de la máquina. Un punto que conviene planificar: los bordes de entrada y salida pasan por los rodillos con menos acción de conformación que la zona central, dejando pequeños tramos rectos en ambos extremos. Si el diseño exige un arco completo hasta el borde, esos tramos deben premodelarse en prensa o recortarse después del laminado.
Para el principio completo de posición de rodillos, premodelado y recuperación elástica en el laminado, la guía de GWMT sobre cómo forma una máquina laminadora lo desarrolla en detalle.
- Aplicaciones típicas: virolas de tanque, virolas de recipiente a presión, paneles arquitectónicos curvos, tramos de tubería, elementos estructurales curvos
3.5 2.5 Doblado rotativo
El doblado rotativo usa una matriz de conformación giratoria que rueda contra la chapa en lugar de arrastrarse como un punzón convencional. Como el contacto es rodadura y no arrastre, se reduce la fricción y se minimizan las marcas de utillaje, algo relevante en materiales prepintados, anodizados o pulidos donde un punzón de prensa dejaría marcas visibles.
El utillaje rotativo también permite formar codos algo mayores de 90 grados en una sola carrera, útil en aleaciones elásticas que necesitan ángulo extra para compensar la recuperación. Es un tipo de utillaje de prensa, no una clase de máquina aparte. No debe confundirse con el doblado rotativo de tubo, que emplea un mandril interior para evitar que el tubo se aplaste, un proceso distinto usado para tubería y secciones estructurales en lugar de chapa plana.
- Aplicaciones típicas: componentes en chapa prepintada, paneles de electrodomésticos, chapa decorativa, y aplicaciones que requieren codos de más de 90 grados sin marcas
3.6 2.6 Rematado
El rematado dobla el borde de la chapa sobre sí mismo, creando un borde de doble espesor más seguro de manipular, más rígido y más resistente a la deformación que un borde cizallado en bruto. Son dos operaciones: primero un premodelado agudo, típicamente de 30°–45°, con un punzón de ángulo agudo, y después una carrera de aplastado con matriz de rematado o con la mesa de la prensa para cerrar el pliegue.
Hay dos tipos habituales de rematado. El rematado abierto no se cierra por completo: queda un hueco o radio controlado, lo que reduce la tensión del material y es útil para crear juntas de solape entre dos paneles. El rematado cerrado se aplasta, con la pata plegada totalmente contra la chapa base. El rematado no es lo mismo que una simple aleta: la aleta sobresale de la chapa en ángulo, mientras que la pata del rematado se dobla de vuelta hacia la chapa. Especificar el tipo correcto evita confusiones de utillaje en la preparación.
Antes de rematar conviene comprobar tres cosas.
- Ductilidad del material: el aluminio de temple duro, el acero inoxidable endurecido por trabajo y el acero al carbono alto tienen riesgo de agrietado en el radio de remate; conviene usar material de temple más blando o recocerlo cuando sea posible
- Longitud mínima de aleta: la pata premodelada debe ser lo bastante larga para alcanzar el plano de la matriz durante la carrera de cierre, y la ficha del utillaje define el mínimo práctico según el espesor
- Orientación de la fibra: en muchas aleaciones, rematar en paralelo a la dirección de laminado aumenta el riesgo de agrietado frente a rematar en perpendicular
- Aplicaciones típicas: bordes de panel de electrodomésticos, juntas de conducto de climatización, tapas de envolvente, remates de chapa arquitectónica
3.7 2.7 Doblado desplazado
El doblado desplazado, también llamado doblado en Z o en salto, produce una sección escalonada: dos planos paralelos desplazados entre sí, unidos por un pequeño alma inclinada. El perfil en Z resultante se usa allí donde una cara de la pieza debe situarse a una altura distinta de la otra por ajustes de montaje o holgura.
Una matriz desplazada dedicada puede formar ambos dobleces a la vez en una sola carrera si la altura y la anchura del escalón están dentro del rango de la matriz. Para escalones fuera de ese rango, o en piezas largas donde la conformación en una sola carrera exigiría una fuerza excesiva, se utilizan dos golpes separados con reposicionamiento cuidadoso del retranqueo entre ellos. Los desplazamientos muy próximos en una misma pieza exigen planificar bien la secuencia: el primer doblez cambia la geometría de referencia de la pieza, lo que afecta al posicionamiento del retranqueo y al clearance de utillaje del segundo.
- Aplicaciones típicas: soportes estructurales de montaje, conexiones de conducto de climatización, frontales de cuadro de control, envolventes que requieren caras escalonadas
4. Capítulo tres: los factores que realmente deciden el resultado
La elección de proceso es solo una parte de la ecuación. Varios factores técnicos determinan si un doblez real va a cumplir las cotas del plano de forma consistente en producción.
- Material y espesor: distintas aleaciones y templas se comportan de forma diferente bajo la carga de doblado. Los materiales más duros exigen más fuerza y presentan más recuperación elástica, y la chapa más gruesa requiere aberturas en V mayores y mayor tono. Confirmar el grado y el espesor antes de elegir el proceso no es opcional.
- Radio interior de doblado: influye en la elección del utillaje, en la magnitud de la recuperación elástica y en si el material se agrieta. Un radio menor que el espesor de la chapa genera una alta tensión de tracción en la fibra exterior. Los valores de radio mínimo de curvatura varían según la aleación y la temple, y las tablas de referencia del proveedor de material o del fabricante de utillaje son la fuente fiable.
- Recuperación elástica: todos los materiales elasto-plásticos recuperan parcialmente tras la retirada del punzón. El grado depende del material, el espesor, el temple, el radio de doblado y el método de conformación. El doblado al aire genera la mayor recuperación, el doblado a fondo la reduce y el acuñado la minimiza. Las prensas CNC la gestionan mediante compensación de sobre-doblado programada o retroalimentación de ángulo en tiempo real.
- Factor K y desarrollo: el factor K es una relación que describe dónde se sitúa el eje neutro dentro del espesor de la chapa durante el doblado, la capa de material que ni se estira ni se comprime. Influye en el desarrollo, la longitud de material consumida en el doblez. El cálculo correcto del desarrollo es necesario para dimensionar bien la plancha plana, y el factor K varía según material, espesor, radio interior y método de conformación. Un valor incorrecto produce piezas siempre demasiado largas o demasiado cortas.
- Abertura de la matriz en V: la anchura determina la fuerza de doblado requerida, el radio interior mínimo alcanzable y el grado de recuperación elástica en el doblado al aire. Si es demasiado estrecha, la fuerza sube bruscamente; si es demasiado ancha, el radio de doblado crece y la precisión se resiente. La anchura se suele elegir como múltiplo del espesor del material, siguiendo las directrices del fabricante del utillaje.
- Fuerza de doblado y capacidad de la máquina: la fuerza estimada debe mantenerse dentro de la capacidad nominal de la prensa para la longitud de doblez en cuestión. El doblado a fondo y el acuñado exigen un tono mucho mayor que el doblado al aire para el mismo material y espesor. Superar la capacidad de la máquina provoca deformación, falta de precisión y posibles daños en el equipo.
5. Capítulo cuatro: cómo elegir el método para tu pieza
La decisión parte de la geometría requerida y se estrecha después: material, tolerancia, acabado, tamaño de lote y equipo disponible.
- Primero la geometría: una curva continua lleva al laminado, un borde largo de panel al plegado, una aleta corta en serie al doblado de aristas, y los codos angulares en prensa a elegir entre doblado al aire, a fondo o acuñado según los factores siguientes.
- Tipo y espesor del material: las aleaciones más duras y los calibres mayores exigen más fuerza y muestran más recuperación. El acero inoxidable de alta resistencia y el aluminio de temple elástico se orientan al doblado a fondo para obtener resultados constantes, mientras que el acero al carbono blando en calibres finos perdona el doblado al aire.
- Radio interior de doblado: verifica el radio mínimo de curvatura para la aleación y el temple concretos antes de cerrar el plano. Este factor condiciona también la elección de la abertura en V.
- Tolerancia angular exigida: las operaciones estándar en prensa bajo condiciones controladas suelen alcanzar alrededor de ±1°. Tolerancias más estrechas pueden requerir mejor utillaje, doblado a fondo, medición de ángulo en tiempo real o acuñado. La capacidad real varía según máquina, material, espesor y estado del utillaje.
- Aspecto superficial: chapa prepintada, anodizada o pulida pide plegado o utillaje rotativo para reducir marcas. El acero estructural bruto sin exigencia estética admite doblado al aire o a fondo estándar.
- Tamaño de lote y cambio de utillaje: el doblado al aire minimiza los cambios de utillaje entre ángulos distintos, ya que una sola preparación cubre muchos ángulos ajustando la carrera. El doblado a fondo y el acuñado exigen utillaje específico de ángulo, lo que alarga el cambio en trabajos con ángulos mezclados.
- Capacidad de la máquina: confirma que el tono necesario para el doblado a fondo o el acuñado está dentro de la capacidad nominal para la longitud de doblez y el material.
| Escenario de la pieza | Punto de partida recomendado |
|---|---|
| Soportes de series variadas, ángulos diversos, tolerancia moderada | Doblado al aire, una sola preparación ajustando la carrera por ángulo |
| Aletas de borde en volumen, ángulo constante | Doblado de aristas o a fondo, rápido y repetible una vez ajustado |
| Cáscara curva de gran radio, tanque o panel arquitectónico curvo | Laminado, pensado para curvas continuas |
| Panel cosmético largo en chapa prepintada o recubierta | Plegado, minimiza el contacto de utillaje en la cara visible |
| Piezas de precisión en chapa fina con tolerancia angular estrecha | Acuñado, si hay tono disponible y el volumen justifica el desgaste del utillaje |
| Canal estructural en U | Matriz en U, o dos golpes en V con secuencia planificada |
6. Capítulo cinco: comprobaciones antes de liberar un plano de doblado
La mayoría de los problemas de fabricación que se atribuyen al doblado tienen su origen en el plano. Revisar estos puntos antes de liberar la pieza evita problemas previsibles.
- En el plano: especifica explícitamente el grado, el temple y el espesor nominal del material; acero no es suficiente.
- Indica el radio interior de doblado, no solo el ángulo, porque el radio interior determina la elección de la matriz en V y condiciona el cálculo del desarrollo.
- Fija tolerancias realistas. Como referencia práctica, muchas preparaciones estándar en prensa alcanzan alrededor de ±1° en condiciones controladas, y tolerancias más estrechas requieren mejor equipo, utillaje o proceso, así que confirma la capacidad con el fabricante antes de comprometerte.
- Mantén los agujeros y ranuras lejos de la zona de doblado. Una regla habitual de partida es situarlos a una distancia basada en el espesor y el radio interior, con la fórmula 2T + R como referencia habitual, pero el mínimo real depende del tamaño del agujero, el material y el utillaje. Si dudas, pregunta al fabricante.
- Dibuja la secuencia de doblado y confirma que el punzón puede entrar físicamente en cualquier canal o caja que hayan creado los dobleces anteriores.
- En los remates, confirma que la longitud de la aleta premodelada basta para la carrera de cierre y revisa el riesgo de agrietado por ductilidad del material.
- En los dobleces desplazados, verifica que la altura y la anchura del escalón caen dentro del rango de la matriz disponible, o planifica dos golpes separados.
- En las piezas laminadas, identifica los tramos rectos de los extremos y decide si necesitan premodelado en prensa o son aceptables en la pieza final.
- Requisitos de superficie: señala al fabricante las caras de acabado crítico, para que pueda ajustar el material del utillaje, los recubrimientos de matriz y la velocidad de prensado. Si la pieza se recubre con polvo o se pinta después de conformar, las marcas leves suelen ser aceptables; la chapa pre-acabada no perdona, y la elección de proceso debe contemplarlo desde el principio.
7. Capítulo seis: qué máquina va con cada método
El método de doblado determina el equipo necesario. Esto es directamente relevante al especificar un proceso, presupuestar un trabajo o evaluar si un taller concreto puede fabricar una pieza.
Una prensa CNC es la máquina más versátil de esta lista: cubre el doblado al aire, a fondo, el acuñado, el doblado en U, de aristas, rotativo, desplazado y el rematado mediante cambios de utillaje. Las plegadoras y las laminadoras son equipos separados para sus respectivas operaciones.
Para los talleres que evalúan opciones de prensa CNC, el punto de partida es establecer qué métodos de conformación deberá atender la máquina y con qué tono. La guía de prensa de GWMT cubre tipos, principio de funcionamiento, cálculo de tono y selección, mientras que la guía de compra de prensas ofrece una lista de quince pasos desde el requisito hasta la aceptación.
| Tipo de doblado | Equipo típico |
|---|---|
| Doblado al aire | Prensa CNC |
| Doblado a fondo | Prensa CNC |
| Acuñado | Prensa CNC de alto tono |
| Doblado en V general | Prensa |
| Doblado en U | Prensa con matriz en U o utillaje dedicado para U |
| Doblado de aristas | Prensa con utillaje de aristas o máquina dedicada |
| Plegado | Plegadora |
| Laminado | Laminadora de tres o cuatro rodillos |
| Doblado rotativo | Prensa con utillaje rotativo |
| Doblado desplazado | Prensa con matriz desplazada |
| Rematado | Prensa con punzón agudo y matriz de remate |
8. Preguntas frecuentes
Las siete preguntas siguientes sirven para confirmar punto por punto con un cliente, un compañero o un proveedor.
- ¿Cuáles son los tipos principales de doblado de chapa?
Los tipos principales incluyen el doblado en V, al aire, a fondo, el acuñado, en U, de aristas, el laminado, el rotativo, el plegado, el desplazado y el rematado. Algunos describen cómo se conforma la chapa, el doblado al aire, a fondo y el acuñado; otros describen la geometría u operación resultante, el doblado en U, el rematado y el desplazado. El doblado en V es una configuración de utillaje amplia que incluye el doblado al aire, a fondo y el acuñado como métodos de conformación.
- ¿Cuál es la diferencia entre el doblado al aire y a fondo?
Ambos usan punzón en V y matriz en V en una prensa. En el doblado al aire el punzón se detiene antes de que la chapa toque el fondo de la matriz: el ángulo lo fija la profundidad de carrera y un solo utillaje atiende varios ángulos. En el doblado a fondo la chapa se presiona más fuerte contra la matriz en V hasta ajustarse al ángulo. El doblado a fondo reduce la variabilidad de la recuperación y mejora la repetibilidad, pero exige más fuerza y utillaje específico de cada ángulo.
- ¿Es adecuado el acuñado para chapa gruesa?
En general no. El acuñado requiere fuerza suficiente para comprimir plastiquement el material en la zona de doblez, y esa fuerza escala con el espesor. En chapa gruesa el tono necesario supera pronto la capacidad práctica de una prensa, y el acuñado es más económico en chapa fina. Para material grueso con tolerancias angulares estrechas, el doblado a fondo en una máquina bien calibrada resulta más práctico.
- ¿Qué causa la recuperación elástica en el doblado de chapa y cómo se gestiona?
La recuperación elástica ocurre porque el doblado lleva el material más allá de su límite de fluencia en la fibra exterior mientras la zona interior permanece parcialmente elástica. Al retirar el punzón, la zona elástica recupera y abre ligeramente el ángulo. Se gestiona con sobre-doblado, programando ángulo extra como compensación, eligiendo doblado a fondo o acuñado para reducir la zona de recuperación elástica, o con sistemas de medición de ángulo en lazo cerrado en la prensa.
- ¿Qué es el factor K en el doblado de chapa?
El factor K es una relación que define dónde se sitúa el eje neutro dentro del espesor de la chapa durante el doblado, concretamente la distancia de la cara interior al eje neutro dividida por el espesor. Determina cuánto material consume el doblez, el desarrollo. El factor K varía según material, temple, radio interior y método de conformación. Usar el factor K correcto es necesario para dimensionar bien la plancha plana antes de doblar.
- ¿Cuándo conviene usar una plegadora en lugar de una prensa?
El plegado conviene para paneles grandes que resultan incómodos en una prensa y para piezas en chapa pre-acabada o sensible al acabado, donde no se acepten marcas de utillaje en la cara visible. Una prensa es más versátil para piezas con muchos dobleces y operaciones de mayor fuerza. La restricción de la plegadora es geométrica: el desarrollo y todas las aletas ya formadas deben apartarse de la viga de plegado durante toda la carrera.
- ¿Qué es un rematado y en qué se diferencia de una aleta?
El rematado dobla el borde de la chapa sobre sí mismo: la porción plegada queda contra la chapa base o cerca de ella, formando un borde de doble espesor. Una aleta, en cambio, sobresale de la chapa en ángulo. En otras palabras, el rematado pliega hacia la chapa y la aleta se aleja de ella. Esa diferencia cambia tanto el utillaje como la operación, por lo que especificar el tipo correcto es importante.
Referencias técnicas
Las referencias de fabricantes respaldan las explicaciones; las imágenes ilustran temas de selección, no una configuración GWMT aprobada.