
Contenido
- Tres métodos de plegado, tres demandas de utillaje
- Cómo trabaja el utillaje en cada método
- Los tres métodos, cara a cara
- Cómo elegir: tres pasos
- Retorno elástico: tres métodos, tres comportamientos
- El tipo de máquina decide qué método es viable
- Cinco errores de utillaje que más cuestan
- La elección depende de tres restricciones
- Preguntas frecuentes
El método de plegado no es una preferencia del taller. Es el punto de partida de la elección de utillaje. La misma pieza de 90° necesita un conjunto de utillaje distinto para plegado al aire, para plegado a fondo y para acuñado: la geometría, el área de contacto, el desgaste y la precisión exigida cambian con él.
Muchos talleres aprenden un solo método de plegado y luego hacen todos los trabajos con la misma matriz en V. El resultado son ángulos inestables y mucho retorno elástico, o un utillaje que falla antes de tiempo, o ambas cosas. El motivo es sencillo: los tres métodos exigen del punzón y de la matriz cosas incompatibles entre sí.
Este artículo desmenuza los tres métodos uno a uno: cómo trabaja el utillaje en cada uno, qué exige, cómo elegirlo, cómo gestionar el retorno elástico, cómo cambia el panorama el tipo de máquina y los cinco errores que provocan más retrabajo. Las cifras de las tablas son las reglas compartidas del oficio y sirven para calcular, pero son un punto de partida, no una conclusión.
Si ahora mismo estás eligiendo un valor de V para una matriz nueva, dos artículos del sitio lo cubren: uno sobre cómo elegir una matriz en V y otro sobre cómo dimensionar la apertura, con tres ejemplos resueltos.
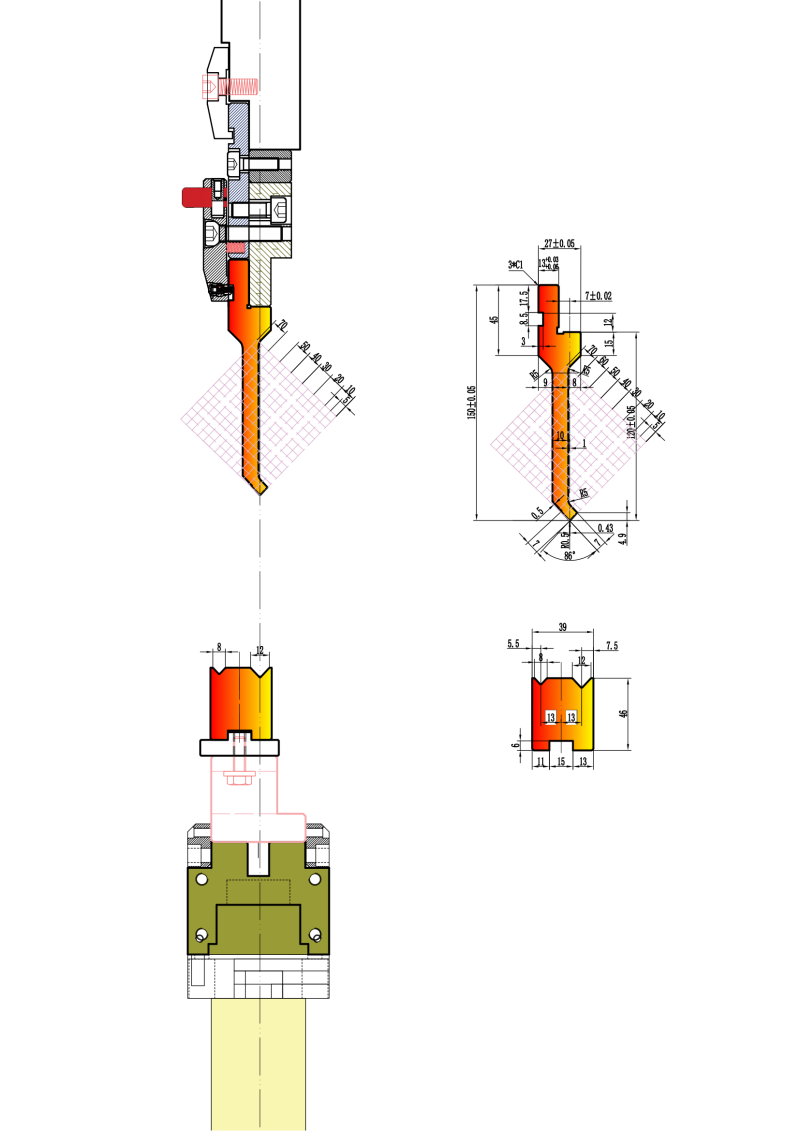
1. Tres métodos de plegado, tres demandas de utillaje
El utillaje del plegado al aire es el más versátil: una matriz sirve para varios ángulos. El plegado a fondo exige utillaje específico por ángulo y da más consistencia. El acuñado necesita el mayor esfuerzo y desgasta más rápido el utillaje. La apertura de la matriz es la variable que manda sobre el radio interior y la fuerza necesaria. El retorno elástico se comporta de forma distinta en los tres, y también su compensación.
- El utillaje de plegado al aire es el más versátil: una matriz sirve para varios ángulos.
- El plegado a fondo exige utillaje específico por ángulo, pero da más consistencia.
- El acuñado exige el mayor esfuerzo y desgasta más rápido el utillaje.
- La apertura de la matriz es la variable que manda sobre el radio interior y la fuerza necesaria.
- El retorno elástico se comporta de forma distinta en los tres, y también su compensación.
2. Cómo trabaja el utillaje en cada método
En el plegado al aire la chapa solo toca el utillaje en tres puntos: la punta del punzón y los dos hombros de la matriz. El metal nunca llega al fondo de la matriz y queda un hueco de aire. De ahí viene el nombre.
El ángulo de plegado lo fija hasta dónde baja el punzón, no la forma de la matriz. El mismo utillaje produce así una gama de ángulos cambiando solo la profundidad del golpe. Ese es el valor práctico del plegado al aire: una matriz, un lote de ángulos distintos.
En el plegado a fondo el punzón lleva la chapa hasta el fondo de la matriz, hasta que toca a la vez la punta del punzón y las paredes laterales. El metal sigue más de cerca la forma del utillaje y el ángulo sale más preciso, al precio de una matriz dedicada por ángulo objetivo.
El acuñado aplica un esfuerzo extremo, normalmente diez veces el del plegado al aire sobre el mismo material, y comprime la chapa por completo entre punzón y matriz. La zona de plegado se adelgaza ligeramente y el ángulo lo fija íntegramente la geometría del utillaje. Es el método más exigente para la máquina y para el utillaje.
2.1 El utillaje del plegado al aire
Basta con una matriz en V estándar. No hace falta utillaje especial.
El radio de la punta del punzón debe ser al menos 0,63 veces el espesor, para repartir la tensión y reducir el riesgo de grietas.
La apertura de la matriz suele ser ocho veces el espesor, para repartir la fuerza lo mejor posible.
El área de contacto es pequeña y el utillaje se desgasta despacio: la ventaja más práctica del plegado al aire en coste.
2.2 El utillaje del plegado a fondo
Hacen falta matrices por ángulo: una matriz de 88° da una pieza de 90° cuando el retorno elástico la lleva a su sitio.
La inversión en utillaje es mayor y el cambio de utillaje tarda más. Ese es el coste principal del método.
El área de contacto es intermedia, y el desgaste también.
La presión más alta puede dejar marcas en la superficie de la pieza.
2.3 El utillaje del acuñado
Punzón y matriz deben coincidir exactamente en el ángulo objetivo, no aproximadamente sino con exactitud.
El área de contacto es la mayor, el esfuerzo y el desgaste son los más altos, y hace falta inspección periódica.
El retorno elástico se elimina casi por completo, así que no hace falta compensar el sobreplegado. Ese es el beneficio más práctico del acuñado.
El utillaje debe diseñarse para acuñar; una matriz en V normal no sirve.
3. Los tres métodos, cara a cara
Aquí está la elección comprimida en una tabla, para comparar cuando la decisión se está tomando de verdad. Cada fila es una diferencia técnica real, no un argumento de ventas.
| Criterio | Plegado al aire | Plegado a fondo | Acuñado |
|---|---|---|---|
| Versatilidad del utillaje | Alta: una matriz, muchos ángulos | Baja: una matriz por ángulo | Baja: requiere coincidencia exacta |
| Precisión angular | ±1° | ±0,5° | Mejor que ±0,25° |
| Retorno elástico | Alto | Medio | Casi nulo |
| Esfuerzo necesario | Bajo (1×) | Medio (5×) | Alto (10× o más) |
| Desgaste del utillaje | Bajo | Medio | Alto |
| Marcas superficiales | Mínimas | Posibles | Probables |
| Coste del utillaje | Bajo | Medio | Alto |
| Ideal para | Prototipos y ángulos variados | Producción de precisión | Aeroespacial y tolerancias estrechas |
4. Cómo elegir: tres pasos
El primer paso es siempre la apertura de la matriz, porque decide a la vez el radio interior, la fuerza necesaria y la vida del utillaje. El segundo es el radio de la punta, que decide la calidad superficial y el riesgo de grietas. El tercero es el material, porque su resistencia y su ductilidad cambian las respuestas de los dos primeros.
Los tres pasos tienen un orden y se contrastan entre sí. Saltarse el primero y elegir un punzón directamente, o saltarse el segundo y pedir material, costará después.
| Material | Método recomendado | Notas |
|---|---|---|
| Acero al carbono | Plegado al aire o a fondo | Sirve el utillaje estándar |
| Acero inoxidable | Plegado al aire | Necesita 1,5–2 veces el esfuerzo |
| Aluminio | Plegado al aire | El aluminio duro se agrieta; utilice aleaciones blandas |
| Acero de alta resistencia | Acuñado | Exige alta precisión |
| Cobre | Plegado a fondo o acuñado | Blando y ductil; requiere utillaje preciso |
4.1 Paso 1: apertura de matriz contra el espesor
La regla general es: apertura = 8 × espesor, para plegado al aire y para plegado a fondo.
Una apertura más ancha da un radio interior mayor y menos esfuerzo, pero un ángulo más abierto.
Una apertura más estrecha da un ángulo más agudo, pero más esfuerzo y más tensión en el utillaje.
El acuñado no tiene esa fórmula. La matriz debe coincidir con el perfil del punzón y con el ángulo objetivo de forma precisa.
4.2 Paso 2: radio de la punta contra la aplicación
Plegado al aire: radio de la punta ≥ 0,63 × espesor.
Plegado a fondo: la punta debe coincidir con el radio interior que quieres.
Acuñado: la geometría del punzón debe coincidir exactamente con el ángulo de la matriz. Usa un juego de utillaje acoplado.
4.3 Paso 3: el material decide los dos primeros
La tendencia al retorno elástico, la ductilidad y el límite de resistencia del material deciden juntos si un ángulo dado puede mantenerse de forma repetible.
5. Retorno elástico: tres métodos, tres comportamientos
El retorno elástico es la recuperación elástica: al retirar la carga de plegado, el metal intenta volver a su forma plana original. Cuánto se va depende del método y del utillaje.
El plegado al aire produce el mayor retorno elástico, así que el operario tiene que compensar con sobreplegado, normalmente de 1 a 3° según material y espesor. Un sistema láser de medición de ángulos convierte esa compensación en un valor medido en vez de en una sensación.
El plegado a fondo produce un retorno moderado, y la práctica es fijar el ángulo del utillaje algo más cerrado que el objetivo: una matriz de 88° para una pieza de 90°, dejando que el retorno elástico aporte los 2° que faltan.
El acuñado produce casi ningún retorno elástico. El alto esfuerzo deforma la muestra por completo, de modo que la recuperación elástica desaparece y no hace falta ninguna compensación.
Esos tres números, 1–3°, 2° y cero, son el origen de la diferencia de precisión entre los métodos. El plegado al aire ahorra dinero de utillaje y lo paga en consistencia de ángulo; el acuñado paga en esfuerzo y utillaje y compra precisión angular.
6. El tipo de máquina decide qué método es viable
No todas las plegadoras sirven para todos los métodos de plegado. El accionamiento y el control deciden qué método puede mantener la máquina de forma repetible.
Las plegadoras hidráulicas son las más versátiles: con el utillaje adecuado, los tres métodos están disponibles. Es la respuesta más general.
Las plegadoras eléctricas y servo tienen el control de carrera más preciso, lo que las hace excelentes para el plegado al aire. Pueden plegar a fondo, pero el acuñado pesado no les va bien.
Las plegadoras mecánicas encajan mejor con el plegado a fondo, porque la propia geometría de la matriz controla el ángulo. Con esfuerzo nominal suficiente también pueden acuñar.
Las máquinas antiguas son otro caso: el plegado a fondo puede usar la geometría de la matriz para compensar la falta de precisión de la propia máquina en vez de depender de una carrera exacta.
En la gama GWMT, WPA y WPD son plataformas CNC con ejes configurables, adecuadas para perfiles complejos y producción variada; WC67K es una plataforma hidráulica con control NC para plegado straightforward y trabajo repetitivo; EP es una plataforma eléctrica compacta, de respuesta rápida y cambio rápido para piezas pequeñas de precisión. Elegir la máquina y elegir el método de plegado son dos caras de la misma decisión: empieza por las piezas que necesitas hacer y retrocede hasta la máquina y el utillaje.
7. Cinco errores de utillaje que más cuestan
Estos cinco son los más frecuentes en el taller, y también los que más se saltan al diagnosticar.
- 1. La apertura no corresponde al espesor. Demasiado estrecha: esfuerzo excesivo, utillaje dañado, riesgo de grietas. Demasiado ancha: deformación insuficiente, ángulos inexactos.
- 2. Se ignora el radio de la punta. Una punta por debajo de 0,63 × espesor concentra la tensión y aumenta el riesgo de grietas.
- 3. Se usa utillaje de plegado al aire para acuñar. Una matriz en V normal no está diseñada para ese esfuerzo y falla antes de tiempo.
- 4. No se compensa el retorno elástico en el plegado al aire. El ángulo queda más abierto de lo previsto: hay que contar siempre con el retorno del material.
- 5. Se descuida el mantenimiento durante el acuñado. El esfuerzo de contacto es alto y el desgaste rápido: la deformación o el daño superficial cambian directamente el resultado.
8. La elección depende de tres restricciones
Si usas plegado al aire, a fondo o acuñado depende de tres cosas: la precisión que exigen tus piezas, el material con el que trabajas y el equipo del que dispones.
El plegado al aire ofrece la mejor flexibilidad y el menor coste. El plegado a fondo da precisión fiable en producción serie. El acuñado ofrece la máxima precisión para piezas críticas, al precio de más esfuerzo y más desgaste.
Dos artículos más del sitio cubren el utillaje en sí: uno sobre cómo elegir una matriz en V y otro sobre cómo dimensionar la apertura. Usados junto con el método que aquí se explica, forman un conjunto completo.
9. Preguntas frecuentes
- ¿Se puede usar el mismo utillaje para plegado al aire y para plegado a fondo?
A veces, con matices. Una matriz en V estándar usada para plegado al aire puede plegar a fondo siempre que el ángulo coincida con el objetivo contando el retorno elástico, pero el mayor esfuerzo del plegado a fondo acelerará el desgaste del utillaje no previsto para él.
- ¿Cómo sé qué apertura debo usar?
Empieza por la regla del ocho: apertura = 8 × espesor. Redúcela para un ángulo más agudo, lo que exige más esfuerzo, y amplíala para materiales blandos para evitar grietas.
- ¿El acuñado necesita equipos especiales?
Sí. El acuñado necesita bastante más esfuerzo, normalmente diez veces el del plegado al aire sobre el mismo material. Comprueba el esfuerzo nominal antes de empezar, porque la máquina paga los fallos.
Referencias técnicas
Las referencias de fabricantes respaldan las explicaciones; las imágenes ilustran temas de selección, no una configuración GWMT aprobada.