
Contenido
- Cuánto riesgo tiene realmente una plegadora
- Los 12 riesgos que causan la mayoría de las lesiones
- Cinco problemas que se repiten en los talleres reales
- Cinco prácticas que todo taller debería aplicar
- Diez normas para fijar junto a la máquina
- Sistemas de protección: cuando la ingeniería toma el relevo
- Seis opciones de protección comparadas
- Cambio de utillaje, mantenimiento y bloqueo con etiquetado
- Formación de operarios y cultura de seguridad
- Qué exigen realmente OSHA, ANSI, EN e ISO
- Lista de comprobación para cada turno
- Llevar la seguridad a su propia máquina
- Cuatro preguntas que conviene hacer a cualquier proveedor
- Tres principios que valen para cualquier máquina
- Preguntas frecuentes
Una plegadora puede cerrar con fuerza suficiente para aplastar un hueso en una fracción de segundo y, a diferencia de la mayoría de máquinas, las manos del operario suelen estar justo al lado de esa rendija. El trabajo exige sujetar la chapa, alinear la línea de plegado y acompañar la pieza mientras gira. No se puede encerrar la máquina y marcharse, porque la propia tarea pide que las manos se queden cerca.
Ahí está la diferencia entre la seguridad de la plegadora y la de una máquina cualquiera: la zona de peligro y la zona de trabajo coinciden. La mayoría de los accidentes graves no ocurren cuando la máquina se descontrola, sino en unos segundos en que todo parece normal y una mano está unos centímetros de más cerca.
Esta guía recorre los 12 riesgos que causan la mayoría de las lesiones, las prácticas que los evitan, cómo funcionan las barreras, las cortinas de luz y la protección láser y dónde deja de bastar cada una, qué exigen OSHA, ANSI, EN e ISO, y una lista de comprobación para cada turno. Las dos tablas comparativas y todos los números de norma se conservan tal cual, listos para consultar.
Si ahora está definiendo la protección de una máquina nueva, varios artículos del sitio profundizan más: la guía completa de la plegadora, la elección de una matriz en V y la calibración y el diagnóstico del tope trasero. Lea aquí los límites de seguridad junto con las cifras de proceso de esos artículos y tendrá el panorama completo.
1. Cuánto riesgo tiene realmente una plegadora
Empiece por la respuesta: las plegadoras causan algunas de las lesiones más graves de la fabricación de chapa, y la mayoría son aplastamientos o amputaciones, no cortes leves. Tres cosas vuelven implacable a esta máquina.
Primero, la fuerza queda muy lejos de lo que el cuerpo humano soporta. Una plegadora genera cientos de kilonewtons, suficientes para provocar lesiones por aplastamiento catastróficas en menos de un segundo. Entre el punzón y la matriz no existe un contacto leve.
Segundo, velocidad lenta no significa velocidad segura. Reducir la velocidad de cierre da algo más de tiempo de reacción, pero la fuerza no cambia. Una mano atrapada a baja velocidad sigue siendo una mano atrapada.
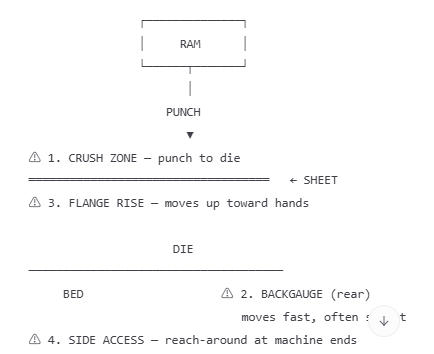
Tercero, el riesgo se desplaza con el trabajo. El plegado de cajas, las alas altas, los paneles largos y la manipulación entre dos personas cambian dónde van las manos. Una protección que funciona con piezas planas puede dejar huecos en una caja profunda. Las zonas de peligro no están solo entre punzón y matriz: los dedos y el travesaño del tope trasero se mueven de forma automática, rápida y silenciosa, y los extremos de la máquina quedan fuera del alcance de la protección frontal.
Las máquinas antiguas merecen una revisión adicional, pero el problema no es la edad, sino si la protección sigue correspondiendo al uso actual. Los casos más habituales son una cortina de luz desplazada para dejar sitio a un utillaje, una modernización del control sin recalcular la distancia de seguridad o una protección retirada para un trabajo y nunca repuesta. Un dispositivo presente pero mal situado es más peligroso que no tener ninguno, porque todos dan por hecho que están protegidos.
2. Los 12 riesgos que causan la mayoría de las lesiones
Estos son los riesgos que concentran la mayoría de los incidentes con plegadoras. Léalos como una lista: si no puede nombrar el control correspondiente a cada uno en su máquina, ahí está su punto débil.
- 1. Zona de aplastamiento entre punzón y matriz. Es donde se conforma el material; el contacto aquí suele significar fractura o amputación.
- 2. Subida del ala. Al formarse el pliegue, el ala gira hacia las manos, los brazos y la cara del operario. Las alas altas y las cajas crean un riesgo móvil que no existía al iniciar el ciclo.
- 3. Expulsión de la pieza. Una chapa sin apoyo o mal situada puede salir disparada del utillaje bajo carga y golpear al operario.
- 4. Movimiento del tope trasero. Los dedos y el travesaño se mueven de forma automática, rápida y silenciosa. Meter la mano por detrás de la línea de plegado para retirar un recorte o recolocar la pieza es una situación típica de atrapamiento.
- 5. Acceso por los extremos. La protección frontal no cubre los lados; rodearla para alcanzar los extremos de la mesa es un punto débil bien conocido.
- 6. Caída del utillaje. Los segmentos de punzón y matriz son densos y pesados; su caída provoca lesiones en pies y manos durante la manipulación, el transporte y el almacenamiento.
- 7. Bordes afilados y rebabas. Las chapas cortadas con láser o cizalla producen cortes durante la carga, la descarga y el apilado; por número de casos suele ser la lesión más frecuente.
- 8. Accionamiento involuntario del pedal. Un pedal en un pasillo, sin resguardo o con el cable suelto puede iniciar un ciclo que nadie pretendía.
- 9. Movimiento inesperado del carro. Lo provocan la energía hidráulica acumulada, un fallo de control, un programa equivocado o una segunda persona que arranca la máquina mientras la primera sigue en la zona de peligro.
- 10. Protecciones puenteadas o anuladas. No es un riesgo de la máquina, es una decisión, y una de las conclusiones más habituales en las investigaciones de accidentes.
- 11. Resbalones, tropiezos y caídas. El aceite hidráulico, el refrigerante, los recortes y los cables son peligrosos en cualquier sitio, pero mucho más cuando quien cae lleva una chapa afilada de 20 kg junto a una máquina.
- 12. Ruido, fatiga y carga ergonómica. Levantar y posicionar chapa durante todo el turno traslada el esfuerzo a la espalda, los hombros y las muñecas. La fatiga deteriora justo la atención de la que depende evitar el riesgo.
| Riesgo | Consecuencia típica | Control principal |
|---|---|---|
| Zona de aplastamiento entre punzón y matriz | Amputación, fractura | Dispositivo de protección verificado, sin puenteo |
| Subida del ala / expulsión | Impacto, laceración | Soportes, utillaje de fijación, montaje correcto |
| Movimiento del tope trasero | Manos atrapadas | Control de acceso posterior, barreras de señalización |
| Acceso por los extremos | Lesión por aplastamiento | Protección lateral, protección ampliada |
| Caída del utillaje | Aplastamiento, lesión en el pie | Ayudas de elevación, estanterías para utillaje |
| Accionamiento involuntario del pedal | Ciclo involuntario | Pedal estable y protegido, tendido del cable |
| Movimiento inesperado del carro | Aplastamiento durante el mantenimiento | Bloqueo y etiquetado, aislamiento de energía |
| Resbalones y tropiezos | Caída hacia la máquina | Control de derrames, orden y limpieza |
3. Cinco problemas que se repiten en los talleres reales
Tras trabajar con talleres de chapa se observa que la mayoría de los problemas de seguridad no vienen del diseño de la máquina, sino de lo que ocurre después de la instalación: manejo incorrecto, protección desactualizada y cambios no documentados en el taller. Estas son las cinco situaciones más habituales en puestas en marcha, visitas de servicio y modernizaciones.
- «La cortina de luz no dejaba de parar el trabajo, así que la ajustamos». Al plegar una caja profunda, la cortina interrumpe el ciclo y se amplía el enmascaramiento o se desplaza el dispositivo para no detener la producción. El pliegue sale, pero la protección ya no cubre el riesgo. Lo correcto: las cajas y las alas altas son justo el campo para el que se diseñó la protección láser AOPD, y cambiar la configuración de un dispositivo de protección es una modificación de ingeniería, no un ajuste del operario.
- El pedal se ha movido solo. Se desplaza por comodidad y se queda donde cae: en un pasillo, sobre el tendido de cables o en una posición que obliga al operario a girar el cuerpo y perder de vista la línea de plegado. Lo correcto: una posición definida, el cable fuera de la zona de paso y protección contra el accionamiento involuntario. Si el operario tiene que girarse para alcanzar la línea, la disposición está mal.
- Una máquina antigua se modernizó y nunca se revalidó. Se instalan controles CNC, válvulas nuevas y topes traseros nuevos en máquinas cuya distancia de seguridad se calculó años atrás para otro tiempo de parada. El tiempo de parada cambia cuando las válvulas, los frenos y los controles se desgastan o se sustituyen; si cambió y la distancia no, la protección pasa a ser teórica. Lo correcto: medir el tiempo de parada y recalcular la distancia de seguridad tras cualquier cambio en el control, el accionamiento o el frenado.
- Un utillaje inadecuado o desgastado vuelve inestable el pliegue. Utillaje desparejado, matrices en V gastadas y amarres desiguales hacen que la pieza se deslice bajo carga. El operario reacciona sujetándola con más fuerza, es decir, acercando las manos al utillaje. El estado del utillaje es una cuestión de seguridad, no solo de calidad.
- En los pliegues entre dos, nadie sabe quién manda. En piezas largas es habitual que dos operarios trabajen en la misma máquina sin un protocolo de mando acordado. Cada uno da por hecho que el otro vigila y el golpe arranca antes de que uno se haya apartado. Lo correcto: un operario principal, una sola voz y una frase fija antes de cada golpe.
4. Cinco prácticas que todo taller debería aplicar
Estas prácticas son las que evitan los riesgos de la sección anterior. No cuestan equipo, solo disciplina.
- 1. Repita cada turno la misma comprobación de arranque, en el mismo orden para que se note cualquier paso omitido: paradas de emergencia, cortina de luz, protección láser e interbloqueos bien situados y probados, pedal estable y protegido con el cable fuera de los pasillos, sin fugas hidráulicas, mangueras dañadas ni cableado expuesto, carro y tope trasero en su referencia, utillaje limpio, intacto y asentado, y mesa y suelo sin aceite ni recortes. La norma clave: si un dispositivo de seguridad falla la comprobación, la máquina deja de trabajar, no funciona «con cuidado hasta el viernes». Rearmar un fallo una y otra vez para mantener la producción es la señal más clara de que se avecina un accidente grave.
- 2. Nunca meta las manos entre el punzón y la matriz. Sin excepciones, sin modos, sin velocidades. Utilice soportes frontales para paneles grandes, pinzas magnéticas o tenazas para piezas pequeñas, y mantenga las manos en los bordes, bien fuera de la línea del utillaje. Marcar una línea de «no tocar» en la mesa sirve de recordatorio visual, pero es un recordatorio, no una protección.
- 3. Trate la preparación como la actividad de alto riesgo que es. Una parte importante de las lesiones ocurre durante la preparación, no en producción. Limpie el utillaje y las superficies de amarre, revise grietas y desgaste, asiente el utillaje por completo, amarre según las especificaciones del fabricante, compruebe la alineación entre punzón y matriz y haga un golpe lento de prueba antes de alcanzar la velocidad de producción. Nunca utilice utillaje dañado, deformado o desparejado.
- 4. Elija los equipos de protección según la tarea, no por costumbre. La base en una célula de plegado: gafas de seguridad, calzado con puntera, protección auditiva cuando la exposición lo justifique y ropa ceñida sin anillos, relojes ni mangas sueltas. Sobre los guantes, léalo con atención: los guantes anticorte suelen ser imprescindibles para manipular chapas afiladas, pero cuando las manos trabajan cerca del utillaje pueden crear riesgo de enganche y una falsa sensación de seguridad. Decida según la evaluación de riesgos y las instrucciones del fabricante, escriba la norma en la hoja de trabajo y no la deje al criterio individual.
- 5. Mantenga despejada la zona alrededor de la máquina. Limpie los derrames de inmediato, guarde el utillaje en estanterías y no sobre la mesa, fije el cable del pedal fuera de los pasillos, señale los puestos de operario y las zonas de acceso prohibido, y mantenga una iluminación intensa y sin deslumbramiento sobre la línea de plegado.
5. Diez normas para fijar junto a la máquina
Si va a fijar una sola hoja junto a la máquina, que sea esta.
- 01. No empiece a trabajar hasta completar la comprobación de seguridad. Si falla, la máquina queda fuera de servicio.
- 02. Las manos nunca entran en el punto de operación. Ni en la preparación, ni a baja velocidad, ni «solo un segundo».
- 03. Nunca puente, enmascare ni desplace una protección. Si el dispositivo estorba, la preparación está mal: escálelo.
- 04. Un solo operario controla el pedal. En trabajo en equipo, un operario principal inicia y anuncia el golpe.
- 05. Confirme antes de cada golpe. Emplee una frase fija: «manos fuera, plegando». Nunca dé por supuesto.
- 06. Sujete bien la pieza. Los paneles grandes llevan soportes; las piezas pequeñas, pinzas o utillaje de fijación.
- 07. Ante cualquier anomalía, pare. Ruido extraño, movimiento errático del carro, código de fallo o respuesta lenta: pare y avise.
- 08. Bloquee y etiquete antes de cualquier cambio de utillaje o mantenimiento. Apagar la corriente no es aislar.
- 09. Nunca retire el candado o la etiqueta de otra persona. Es la infracción más grave del taller.
- 10. Informe de los incidentes sin lesión. Un conato es información gratuita sobre cómo ocurriría la próxima lesión.
6. Sistemas de protección: cuando la ingeniería toma el relevo
Aquí la ingeniería hace lo que la disciplina por sí sola no puede. El objetivo es impedir el acceso a la zona de peligro o detectarlo y detener el movimiento a tiempo.
Hay una norma que vale para todos: sea cual sea el dispositivo, debe integrarse en un sistema de control relacionado con la seguridad, probarse a intervalos definidos y protegerse contra el puenteo tanto por diseño como por procedimiento. Un dispositivo conectado a través de un relé de control corriente no es una función de seguridad, es una comodidad que se le parece.
6.1 Barreras de protección
Las barreras físicas son la protección más sencilla y fiable, allí donde encajan. Los resguardos fijos convienen en la parte posterior y los lados, donde no hace falta acceder de forma rutinaria. Los resguardos móviles con interbloqueo permiten el acceso para la preparación e impiden el movimiento mientras están abiertos.
Su límite está en el frente de la máquina, donde el operario debe sujetar y acompañar la chapa. Proteger la parte trasera y los extremos y dejar el frente sin cubrir es una laguna habitual y grave.
6.2 Protección mediante cortina de luz
La cortina de luz es el dispositivo de seguridad más habitual en las plegadoras. Crea una zona de protección invisible delante del utillaje. Si una mano entra en esa zona durante el ciclo, el sistema envía una señal de parada antes de que el punzón alcance la chapa.
Solo funciona correctamente si se cumplen cuatro condiciones: está instalada a la distancia de seguridad correcta; el tiempo real de parada de la máquina se ha medido, no supuesto; el rendimiento de parada se supervisa, porque se degrada con el desgaste de válvulas y frenos; y los operarios no puentean, desactivan ni amplían el enmascaramiento para sacar adelante un trabajo.
Conviene entender un punto: para que un ala atraviese el campo de detección sin detener el ciclo, la cortina recurre a la inhibición o al enmascaramiento. Son funciones de ingeniería con límites validados, no ajustes que se puedan tocar en el taller cuando una pieza no pasa. Modificar el enmascaramiento sobre la marcha es una de las vías más frecuentes hacia un riesgo sin protección.
6.3 Protección láser (AOPD)
La protección láser, técnicamente un dispositivo de protección optoelectrónico activo o AOPD, funciona de otra manera. En lugar de vigilar toda la zona de aproximación, controla un campo estrecho justo debajo de la punta del punzón y desciende con el carro. Así el operario puede sujetar la pieza muy cerca del utillaje y seguir protegido.
Conviene sobre todo para el plegado de cajas y piezas con alas laterales altas, para trabajos en que el operario debe sujetar la pieza cerca del utillaje y para aplicaciones en que una cortina de luz vertical exigiría mucho enmascaramiento. No es una respuesta universal: la idoneidad depende de la geometría del utillaje, la forma de la pieza y la integración en el control. Los útiles compuestos y las configuraciones de matriz poco habituales pueden seguir necesitando una cortina de luz, una barrera o una combinación de ambas en la misma máquina.
Tenga en cuenta además que AOPD, escáner láser y dispositivo de protección óptico no son términos intercambiables. Al redactar la especificación, nombre el tipo real de dispositivo y su nivel de prestaciones certificado.
6.4 Mando a dos manos
El mando a dos manos garantiza que ambas manos están fuera de peligro cuando arranca el golpe. Encaja con piezas fijadas en utillaje que no requieren sujeción manual durante el conformado.
Para ser eficaz debe incluir antibloqueo, accionamiento sincrónico y supervisión del circuito de control; de lo contrario se puede burlar con una correa o con el codo.
7. Seis opciones de protección comparadas
Aquí está la elección resumida en una tabla para contrastarla cuando llega la decisión. Cada fila es una diferencia técnica real, no un argumento comercial.
| Dispositivo de seguridad | Ideal para | Ventaja | Limitación |
|---|---|---|---|
| Cortina de luz | Plegado abierto estándar | Flexible, acceso abierto, sin barrera física | Exige la distancia de seguridad correcta; límites de enmascaramiento |
| AOPD láser | Plegado de cajas, alas altas | Protección de proximidad, el operario puede sujetar la pieza | Restricciones de geometría del utillaje; no sirve para todas las matrices |
| Mando a dos manos | Piezas fijadas, sin sujeción manual | Impide físicamente la entrada de las manos al iniciar | Aplicaciones limitadas; debe resistir la burla |
| Resguardo fijo | Acceso posterior y lateral | Sencillo, muy fiable, poco mantenimiento | Bloquea el acceso necesario para preparar y manipular piezas |
| Resguardo móvil con interbloqueo | Acceso para preparación y mantenimiento | Combina acceso y protección | El interbloqueo debe integrarse en un circuito de seguridad verificado |
| Cortina de luz y AOPD combinados | Talleres de trabajo variado | Cubre configuraciones que ningún dispositivo resuelve por sí solo | Mayor coste, más puesta en marcha y validación |
8. Cambio de utillaje, mantenimiento y bloqueo con etiquetado
El cambio de utillaje es el momento en que la protección habitual menos ampara, porque la tarea exige entrar en la zona de peligro con los resguardos apartados. Los segmentos de punzón y matriz son pesados y caen con facilidad, las manos entran directamente en la zona de apriete al asentar y amarrar, y lo más importante: la energía acumulada permanece tras apagar la máquina. La presión hidráulica y el peso del carro no desaparecen con el interruptor.
Lo que sigue es el principio general. No sustituye el procedimiento escrito propio del centro, que debe elaborarse a partir de las instrucciones del fabricante y de la evaluación de riesgos propia. Los requisitos de OSHA sobre el control de energías peligrosas se recogen en 29 CFR 1910.147.
Emplee carros para utillaje, elevadores magnéticos o mecánicos y polipastos con capacidad nominal suficiente. Nunca sitúe ninguna parte del cuerpo bajo una carga suspendida. Devuelva de inmediato el utillaje retirado a estanterías etiquetadas. Revise el desgaste de amarres y tornillos antes de reinstalar y apriete al par y en la secuencia indicados: un amarre desigual puede desplazar la pieza bajo carga. Mantenimiento preventivo y seguridad van unidos: una máquina con válvulas gastadas y respuesta lenta es menos precisa y menos segura.
Nunca retire el candado de otra persona. No hay situación en un taller que lo haga aceptable.
- 1. Avisar al personal afectado y detener la máquina con el procedimiento normal de parada.
- 2. Aislar todas las fuentes de energía: eléctrica, hidráulica, neumática y gravitatoria.
- 3. Liberar o contener la energía acumulada, incluidas la presión hidráulica residual y el peso del carro.
- 4. Colocar candados y etiquetas individuales: cada persona pone el suyo.
- 5. Verificar el aislamiento intentando un arranque normal y confirmando que no es posible ningún movimiento.
- 6. Emplear soportes mecánicos y ayudas de elevación durante el trabajo.
- 7. Al terminar: retirar herramientas, reponer resguardos, despejar el personal y retirar los candados en orden.
9. Formación de operarios y cultura de seguridad
El equipo fija el techo de seguridad de un puesto. La formación y la cultura deciden cuánto se acerca uno a ese techo.
Un operario competente debe comprender la construcción de la máquina y sus zonas de peligro; el funcionamiento normal, la preparación y la respuesta ante anomalías; la instalación y revisión del utillaje; cómo actúa la protección instalada y qué no cubre; cómo probar los dispositivos de seguridad según el método del fabricante; la disciplina del pedal y el protocolo entre varios operarios; el límite entre tareas de operación y tareas de mantenimiento que exigen aislamiento; y cómo informar de fallos y conatos. Quien no sabe explicar los límites de su propia protección no ha completado la formación.
Hay que formar de nuevo tras una máquina nueva, un control nuevo o una mejora de seguridad; tras cambiar utillaje, geometría de pieza o proceso; después de cualquier accidente o conato importante; tras un periodo alejado del equipo; y siempre que la supervisión muestre que los procedimientos se desvían.
- Registros que importan: instrucciones de trabajo específicas de la máquina, registros de formación y autorización, comprobaciones diarias, pruebas de los dispositivos de seguridad, registro de mantenimiento y fallos, e incidentes y acciones correctivas.
- Y un aspecto de cultura: si informar de un conato acaba en reproche, los conatos dejan de comunicarse. Se pierde la señal de alarma más barata justo cuando más falta hace.
10. Qué exigen realmente OSHA, ANSI, EN e ISO
Antes de los números, conviene fijar un límite: los requisitos dependen de la jurisdicción, la configuración de la máquina y la aplicación, y hay que trabajar siempre con la versión vigente publicada. Lo que sigue describe el papel y la numeración de cada marco, no un dictamen de conformidad sobre una máquina concreta.
Nota de conformidad: consulte siempre la normativa vigente aplicable, las instrucciones del fabricante y a un profesional de seguridad cualificado antes de poner en marcha, modificar o modernizar una plegadora. Las normas y números aquí citados son solo referencias técnicas y no afirman que ningún modelo GWMT posea las certificaciones o conclusiones de conformidad mencionadas. La configuración y las responsabilidades de conformidad deben confirmarse punto por punto durante la revisión del proyecto.
10.1 Estados Unidos: OSHA y ANSI
OSHA regula la protección de máquinas en la industria general en 29 CFR 1910 Subpart O, con el requisito general de protección en 29 CFR 1910.212. La protección de máquinas sigue siendo una de las áreas más citadas por OSHA y las infracciones suelen calificarse como graves.
ANSI B11.3 es la norma estadounidense específica para plegadoras de accionamiento motorizado. Cubre la evaluación de riesgos, los peligros en el punto de operación y la selección de resguardos y dispositivos de protección, incluida la protección AOPD de proximidad. La edición vigente es ANSI B11.3-2022, que sustituye a la de 2012. Compruebe con qué edición trabaja.
ANSI B11.19 fija los requisitos de prestaciones de los propios dispositivos de protección: B11.3 indica qué elegir y B11.19 qué debe conseguir. ANSI B11.TR3 ofrece guías de evaluación de riesgos. La evaluación de riesgos conecta una norma genérica con su máquina concreta y debe realizarse en la puesta en marcha, tras cualquier modificación o modernización, después de un cambio de proceso, tras un incidente y de forma periódica.
10.2 Europa: legislación de máquinas, EN 12622 e ISO 13849-1
EN 12622 es la norma europea de tipo C para plegadoras hidráulicas, publicada actualmente como EN 12622:2009+A1:2013. Tenga en cuenta que las normas de seguridad de prensas están en revisión hacia la serie EN ISO 16092: confirme la versión aplicable a su mercado y a su máquina.
ISO 13849-1 aporta el marco para diseñar y evaluar las partes de los sistemas de control relacionadas con la seguridad, incluidos los niveles de prestaciones según la gravedad del daño, la frecuencia de exposición y la posibilidad de evitarlo. La edición vigente es ISO 13849-1:2023.
Sobre el marcado CE conviene aclarar algo: no es un distintivo de certificación de tercera parte que se coloque en un dispositivo de seguridad suelto. Forma parte de la evaluación de conformidad y la declaración del fabricante para la máquina frente a la legislación de la UE aplicable. Comprar una máquina con funciones de seguridad avanzadas no vuelve conforme una instalación por sí sola: cuentan la instalación, la integración, la evaluación de riesgos, los procedimientos, la formación y el mantenimiento.
11. Lista de comprobación para cada turno
Imprímala y déjela junto a la máquina.
11.1 Antes de la operación
- Paradas de emergencia presentes, intactas y operativas.
- Cortina de luz o protección láser bien situada, sin obstrucciones y probada según el método del fabricante.
- Pedal estable y protegido; cable fuera de los pasillos.
- Sin fugas hidráulicas, mangueras dañadas ni cableado expuesto.
- Carro y tope trasero en su referencia, con movimiento normal.
- Utillaje limpio, intacto, bien asentado y amarrado.
- Mesa y suelo sin aceite, recortes ni obstáculos.
- Equipos de protección adecuados a la tarea; sin ropa suelta ni joyas.
11.2 Durante la operación
- Las manos permanecen fuera del punto de operación en todo momento.
- Soportes, pinzas o utillaje de fijación para piezas grandes, pesadas o pequeñas.
- En trabajo en equipo, un operario principal designado controla el inicio.
- Parar de inmediato ante ruido, movimiento, aviso o fallo anómalos.
- Ninguna protección puenteada, enmascarada o desplazada para mantener la producción.
11.3 Durante el cambio de utillaje y el mantenimiento
- Aplicar el procedimiento de bloqueo y etiquetado propio del centro.
- Todas las energías peligrosas aisladas, liberadas o contenidas, y verificadas.
- Emplear soportes mecánicos y ayudas de elevación.
- Ninguna parte del cuerpo bajo una carga sin soporte.
- Amarres, tornillos y utillaje revisados y apretados al par antes de rearrancar.
- Reponer resguardos y despejar el personal antes de retirar los candados.
12. Llevar la seguridad a su propia máquina
Si va a comprar o sustituir una máquina, la seguridad no es una línea que se añade al final. Es una decisión de configuración que depende del trabajo real que hace.
En la gama GWMT, WPA y WPD son plataformas CNC con ejes configurables, adecuadas para perfiles complejos y producción variada; WC67K es una plataforma hidráulica con control NC para plegado recto y trabajos repetitivos; EP es una plataforma eléctrica compacta, de respuesta rápida y cambio rápido para piezas pequeñas de precisión. Esto describe tipos de plataforma, no configuraciones de seguridad. El tipo de protección en el punto de operación, la distancia de seguridad, el control de acceso posterior y el objetivo de conformidad del mercado deben fijarse en la fase de presupuesto junto al tonelaje y la longitud de la mesa, a partir de su propia lista de piezas y de la normativa local. Añadir protección después suele costar varias veces más que especificarla bien desde el principio.
Otra página del sitio reúne material de referencia sobre dispositivos de protección láser: diagramas de zonas de detección, unidades emisoras y receptoras y posiciones de montaje, todo como referencia de selección. Esos dibujos y dispositivos son referencias de terceros, no una lista de suministro confirmada de GWMT ni un compromiso de prestaciones. Cualquier inhibición, enmascaramiento o ajuste de modo debe basarse en la documentación aprobada del dispositivo y en un proceso cualificado de seguridad de máquinas, nunca instalarse ni ajustarse a partir de un diagrama por sí solo.
El límite que conviene dejar claro: los números de norma, los tipos de dispositivos de protección y las comprobaciones de este artículo son referencias técnicas generales. No constituyen un compromiso de GWMT sobre ninguna certificación, conclusión de conformidad, tiempo de respuesta o alcance de suministro. La instalación, la integración, la evaluación de riesgos, los procedimientos, la formación y el mantenimiento determinan juntos si una instalación es conforme. Remítase a la normativa vigente aplicable, a las instrucciones del fabricante y a un profesional de seguridad cualificado.
- Su combinación real de piezas: las chapas planas y las cajas profundas exigen protecciones distintas. Indique al proveedor qué proporción de piezas lleva alas altas antes del presupuesto, no después de la instalación.
- Tipo de protección en el punto de operación: cortina de luz, AOPD láser o ambos. Es la decisión que más afecta a la productividad diaria; si se equivoca, los operarios tenderán a esquivarla.
- Rendimiento de parada y distancia de seguridad: pida el tiempo de parada medido, cómo se dedujo la distancia y cómo se revisará durante la vida de la máquina.
- Protección posterior y lateral: confirme cómo se resuelven el acceso por los extremos y por detrás, no solo el frente.
- Utillaje y sistema de amarre: el amarre rápido con detección de asentamiento reduce la exposición en una de las actividades de mayor riesgo de la máquina.
- Objetivo de conformidad: legislación relativa al CE para el mercado europeo, OSHA y ANSI B11.3 para operaciones en Estados Unidos. Confírmelo en la fase de presupuesto, porque añadir protección después cuesta varias veces más.
13. Cuatro preguntas que conviene hacer a cualquier proveedor
Un proveedor que no responde con claridad a estas preguntas probablemente no ha pensado cómo usarán la máquina sus operarios en la práctica.
- ¿Qué tiempo de parada se ha medido en esta máquina y a qué distancia de seguridad está ajustado el dispositivo de protección?
- ¿Qué geometrías de mis piezas cubrirá la protección estándar sin ajustar el enmascaramiento?
- ¿Qué documentación de validación de seguridad se entrega con la máquina?
- ¿Qué se exige para revalidar la seguridad tras un cambio de control o de utillaje?
14. Tres principios que valen para cualquier máquina
Los talleres con mejores resultados en seguridad suelen destacar también en disponibilidad y calidad, y la causa es la misma: la máquina está bien configurada para el trabajo, el utillaje está en buen estado, se siguen los procedimientos y los problemas se comunican en lugar de esquivarse.
- Los controles de ingeniería cargan con el peso principal. Resguardos, cortinas de luz, protección láser e interbloqueos aportan la protección primaria; la conducta y los equipos de protección gestionan el resto.
- La protección debe corresponder a la aplicación. La configuración adecuada para chapas planas puede ser insuficiente para cajas profundas. Ese juicio nace de una evaluación de riesgos de su máquina, sus piezas y su personal.
- La verificación no termina nunca. El rendimiento de parada cambia, los dispositivos se desajustan, los procedimientos se degradan y el personal rota. Las pruebas, las auditorías y la formación de refresco mantienen un sistema de seguridad real y no solo nominal.
15. Preguntas frecuentes
- ¿Plegar a baja velocidad es seguro?
No. Reducir la velocidad de cierre solo da algo más de tiempo de reacción; la fuerza no cambia. Una mano atrapada a baja velocidad sigue atrapada. El punto de operación necesita siempre un dispositivo de protección verificado, no una velocidad más baja.
- La cortina de luz interrumpe el trabajo: ¿se puede ampliar el enmascaramiento?
No como ajuste del operario. La inhibición y el enmascaramiento son funciones de ingeniería con límites validados; cambiar la configuración cambia lo que cubre la protección. Las cajas profundas y las alas altas son justo el campo de la protección AOPD láser. Cambiar la configuración es una modificación de ingeniería: escálela y revalide.
- ¿Comprar una máquina con funciones de seguridad avanzadas nos hace conformes?
No. El CE, por ejemplo, forma parte de la evaluación de conformidad y la declaración del fabricante para la máquina frente a la legislación de la UE aplicable, no es un distintivo de un dispositivo suelto. Cuentan la instalación, la integración, la evaluación de riesgos, los procedimientos, la formación y el mantenimiento. Remítase a la normativa vigente, a las instrucciones del fabricante y a un profesional de seguridad cualificado.
Referencias técnicas
Las referencias de fabricantes respaldan las explicaciones; las imágenes ilustran temas de selección, no una configuración GWMT aprobada.