
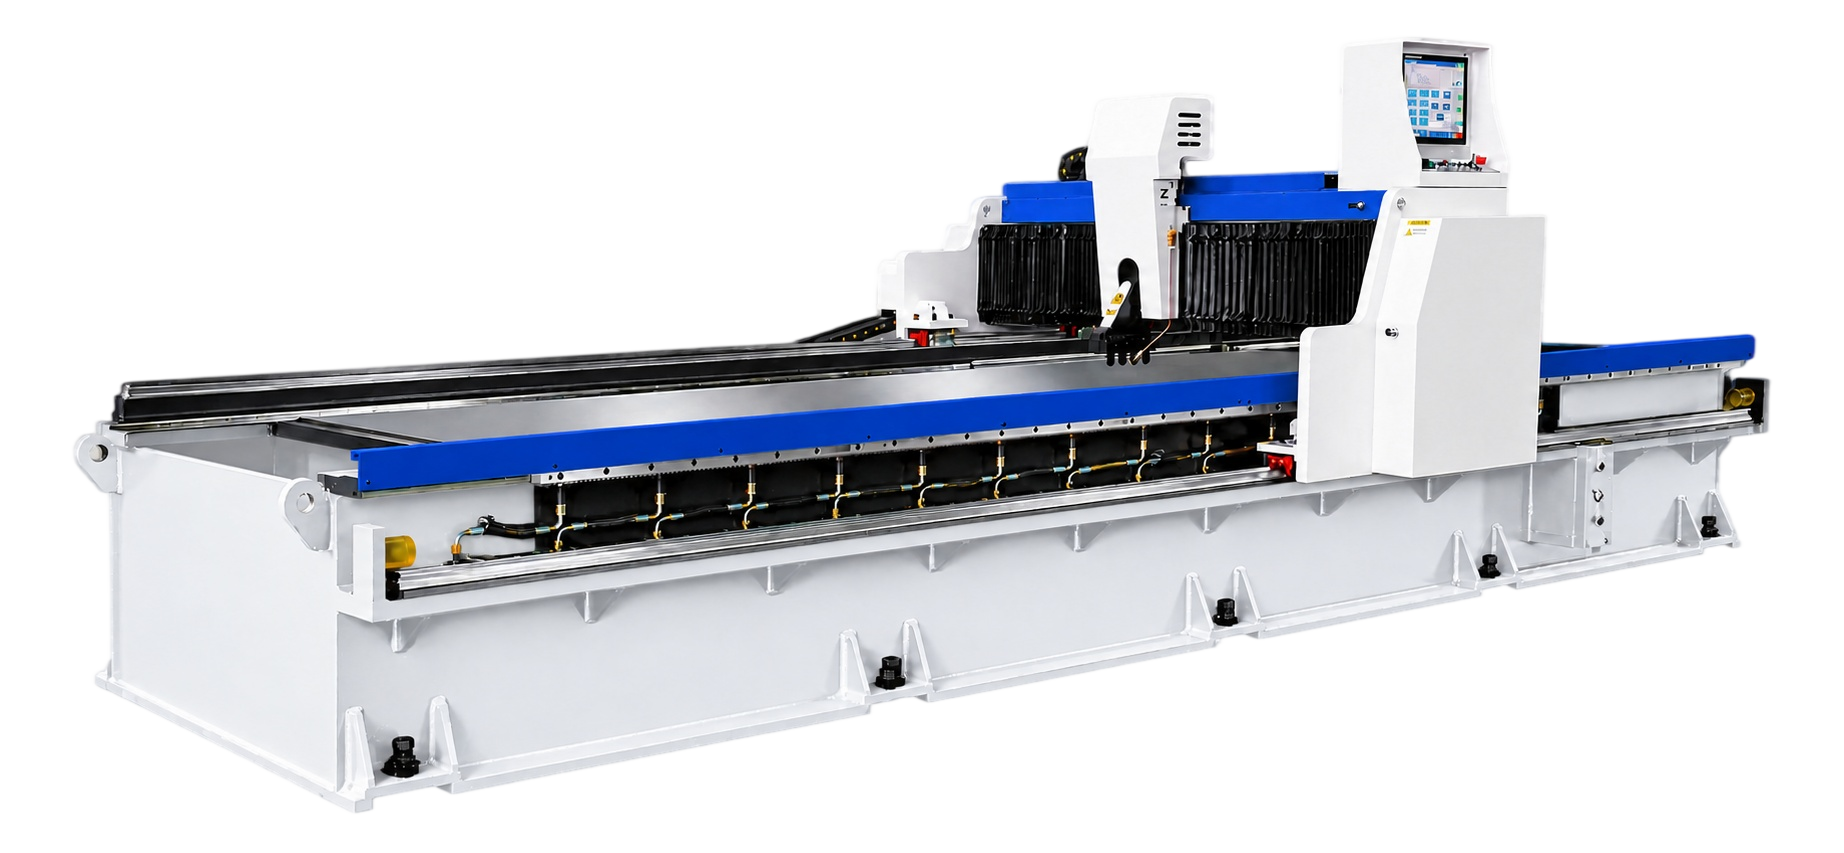
Estructura de máquina de pórtico
La disposición de pórtico ofrece una zona de trabajo estable y abierta para acceso, recorrido de ranura, carga y descarga.
Una plataforma CNC de ranurado en V de pórtico para preparación de pliegue controlada, líneas visuales nítidas y trabajo de chapa de alto acabado.
RESUMEN DEL PRODUCTO
La plataforma GW realiza ranuras en V programadas en posiciones definidas para preparar la chapa para doblado controlado y formado con exigencia estética. Panel, disposición de ranuras, material residual y secuencia posterior se revisan juntos.
DISEÑO DETALLADO Y COMPONENTES
La disposición de pórtico ofrece una zona de trabajo estable y abierta para acceso, recorrido de ranura, carga y descarga.
Los ejes programados coordinan posición, secuencia y recorrido de ranura para revisar el proceso con la distribución de doblado requerida.
Movimiento, geometría de V y selección de herramienta se adaptan a material, superficie, espesor residual y objetivo visual.
Sujeción y soporte se planifican según rigidez, acabado protegido, trayectoria y posicionamiento estable.
Estado de mesa, referencia del panel y método de alineación se consideran junto con protección de superficie y repetibilidad.
Espacio de carga, resguardo, controles, gestión de viruta y acceso de servicio se coordinan con el flujo de fábrica.
POR QUÉ ESTE PROCESO
Revise profundidad, material residual y secuencia cuando importe un radio pequeño o una línea exterior controlada.
Use dimensiones de plano y superficies visibles para organizar posiciones de ranura, programas repetitivos y doblado posterior.
Coordine carga, soporte, viruta y formado posterior en vez de tratar la ranura como una operación aislada.
Valores de referencia para la plataforma GW 1250 × 4000. Capacidad final, condiciones de planitud, opciones y criterios de aceptación se confirman en el acuerdo técnico.
| Concepto | Unidad | Valor de referencia |
|---|---|---|
| Anchura máxima de chapa | mm | 1,250 |
| Longitud máxima de chapa | mm | 4,000 |
| Espesor máx. (referencia de acero inoxidable) | mm | 4 |
| Espesor mínimo de chapa | mm | 0.6 |
| Distancia mín. de ranura al borde | mm | 8 |
| Velocidad máx. de corte eje X | m/min | 40 |
| Velocidad máx. de retorno eje X | m/min | 50 |
| Recorrido lateral del portaherramientas Y1 | mm | 1,250 |
| Resolución del portaherramientas Y1 | mm | ±0.01 |
| Precisión de posicionamiento eje Y | mm | ±0.05 |
| Resolución vertical eje Z | mm | ±0.01 |
| Precisión de posicionamiento eje Z | mm | ±0.05 |
| Potencia del motor eje X | kW | 4.5 |
| Potencia servo portaherramientas Y1 / pisador Y2 | kW | 1 (referencia conjunta) |
| Potencia servo eje Z | kW | 1 |
| Dimensiones de máquina (L × A × H) | mm | 6,100 × 2,300 × 1,560 |
| Planitud de mesa | mm | ≤0.05 |
El máximo de 4 mm es una referencia de catálogo para acero inoxidable. Resolución y precisión de posicionamiento son especificaciones distintas; el rendimiento final depende de la configuración y el material acordados.
TAILORED TÉCNICO PROPUESTA
Share planos, materiales, producción objetivo, y proceso actual constraints. An engineer can usar them a preparar the siguiente conversation.