
Bastidor y base de movimiento
El bastidor, guías, accionamiento y zona útil se planifican junto con el formato de chapa, ritmo de producción y acceso.
Una plataforma de láser de fibra para corte de contornos preciso, nesting digital y fabricación flexible de chapa, configurada según los materiales que realmente procesa.
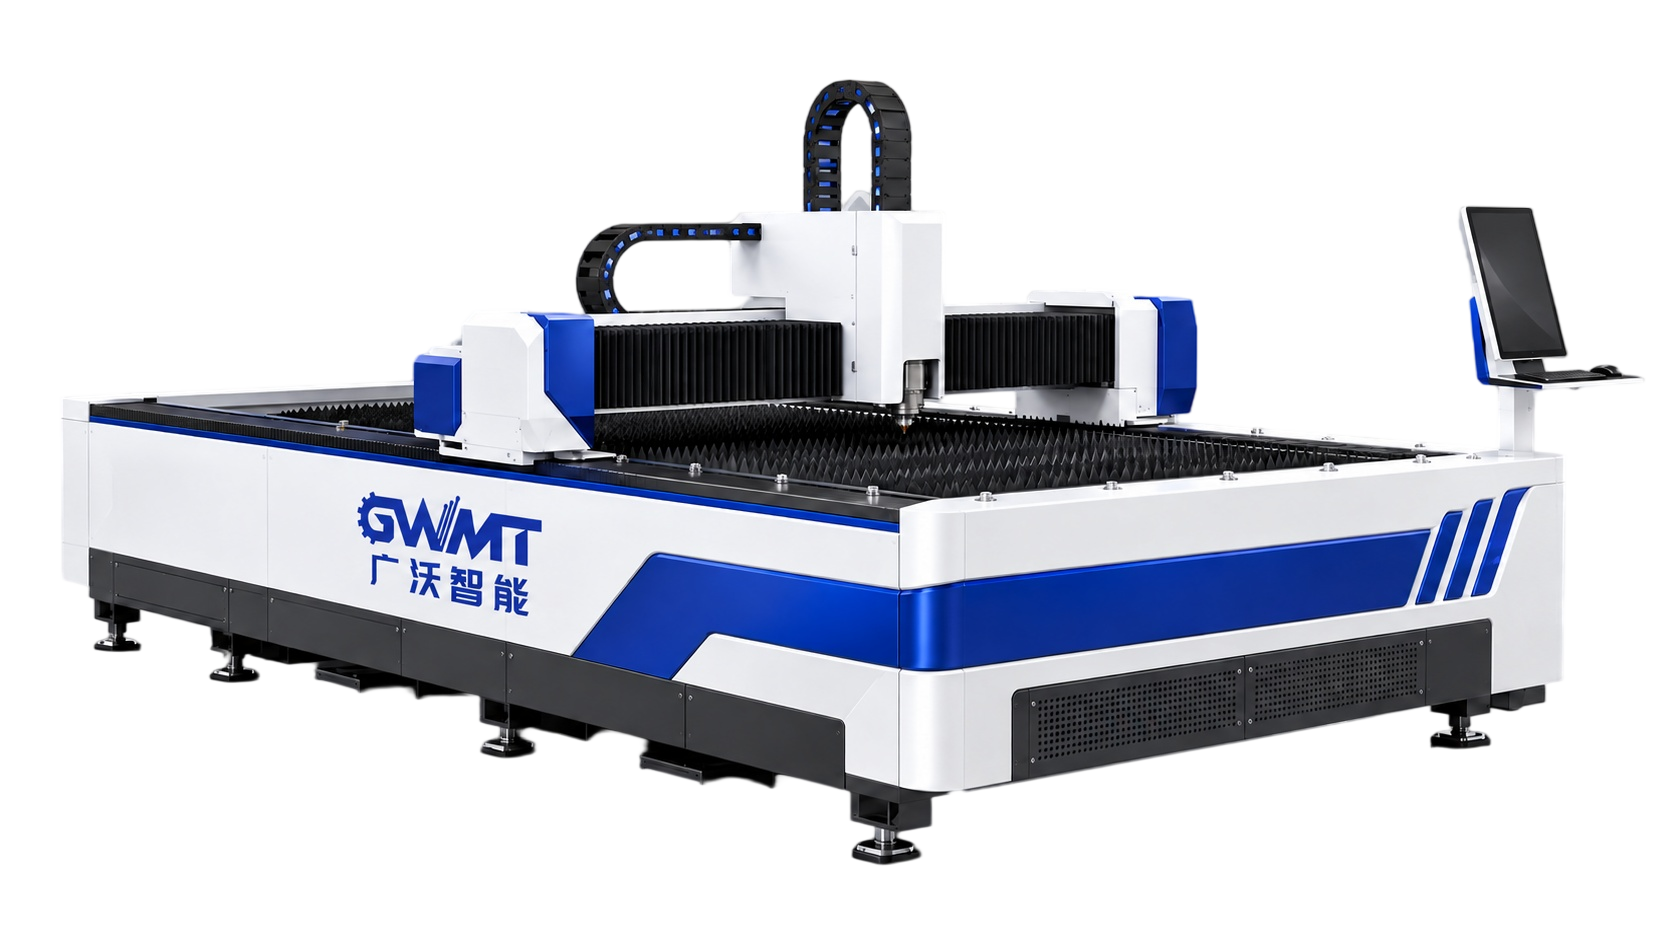
RESUMEN DEL PRODUCTO
La 3015 se organiza alrededor de un formato de planificación de 3.000 × 1.500 mm. Fuente, cabezal, control, gas auxiliar, extracción y manipulación se revisan como un solo proceso, no como opciones aisladas.
DISEÑO DETALLADO Y COMPONENTES
El bastidor, guías, accionamiento y zona útil se planifican junto con el formato de chapa, ritmo de producción y acceso.
La selección de cabezal, autofoco, boquilla y protección contra colisión se confirma según materiales y calidad de borde requerida.
El rango de fuente se ajusta a la combinación de materiales, espesores, características de pieza y plan de producción.
Control, nesting, preparación de programa y entrega al operario se revisan para una producción repetible desde el plano hasta la pieza.
Suministro de gas, extracción, conductos y limpieza se definen con el material, proceso y distribución de fábrica.
Carga, descarga, fijación, resguardo y acceso de servicio se coordinan con el espacio disponible.
CONFIGURE DESDE LA PIEZA
Una propuesta láser útil empieza con la pieza y su ruta de producción. Estas tres entradas abren la primera conversación técnica.
Comparta calidades, espesores frecuentes y máximos, requisitos de superficie y materiales reflectantes.
Proporcione DXF o planos representativos, detalles mínimos, expectativas de perforación, tolerancias y prioridades de nesting.
Confirme formatos, carga, huella disponible, ruta de extracción, manipulación posterior y producción objetivo.
PREPARACIÓN PARA AUTOMATIZACIÓN
La carga manual puede ser adecuada para producción flexible. Cuando cambian volumen, peso de chapa o flujo desatendido, carga, descarga, almacenamiento y clasificación deben revisarse como parte de la misma célula.
Una referencia de planificación entre modelos. Potencia, configuración, seguridad, comportamiento del material y aceptación final se confirman en el acuerdo técnico.
| Modelo | 3015 | 4015 | 4020 | 6015 | 6020 | 6025 | 8025 | 12025 |
|---|---|---|---|---|---|---|---|---|
| Rango de proceso | 3,000 × 1,500 mm | 4,000 × 1,500 mm | 4,000 × 2,000 mm | 6,000 × 1,500 mm | 6,000 × 2,000 mm | 6,000 × 2,500 mm | 8,000 × 2,500 mm | 12,000 × 2,500 mm |
| Recorrido eje X | 1,500 mm | 1,500 mm | 2,000 mm | 1,500 mm | 2,000 mm | 2,500 mm | 2,500 mm | 2,500 mm |
| Recorrido eje Y | 3,000 mm | 4,000 mm | 4,000 mm | 6,000 mm | 6,000 mm | 6,300 mm | 8,000 mm | 12,000 mm |
| Recorrido eje Z | 250 mm | 250 mm | 250 mm | 250 mm | 250 mm | 250 mm | 250 mm | 250 mm |
| Potencia láser | 1,000 W–20,000 W | |||||||
| Precisión de posicionamiento X/Y | ≤±0.03 mm/min | |||||||
| Repetibilidad X/Y | ≤±0.02 mm/min | |||||||
| Velocidad máx. de posicionamiento | 120 m/min | |||||||
Los valores de catálogo son referencias de planificación. La potencia es un rango de serie; la precisión real se confirma para la configuración, material, gas auxiliar e instalación seleccionados.
TAILORED TÉCNICO PROPUESTA
Share planos, materiales, producción objetivo, y proceso actual constraints. An engineer can usar them a preparar the siguiente conversation.
GRUPO TEMÁTICO · Corte por láser de fibra: potencia, espesor y calidad
Elección de potencia según espesor, lectura de la calidad de corte, práctica de operación y límites de la selección por espesor.
Estas guías explican el proceso y los criterios de selección. La configuración final se confirma en la propuesta técnica.
Comparta el plano, el grado del material, el rango de espesor y la producción objetivo. GWMT revisará la configuración para su aplicación.