
Contenido
- Los diez pasos de un vistazo
- Paso 1: Seguridad y estado de la máquina
- Paso 2: Arranque y referenciado
- Paso 3: Preparar el archivo CAD/CAM y la trayectoria
- Paso 4: Cargar el material y fijar el origen
- Paso 5: Calibrar el cabezal y fijar los parámetros
- Paso 6: Prueba de corte e inspección de la primera pieza
- Paso 7: Ejecutar la producción y supervisar el corte
- Paso 8: Diagnosticar problemas habituales de corte láser
- Paso 9: Apagado y mantenimiento rutinario
- Paso 10: Convertirlo en un procedimiento estándar repetible
- Preguntas frecuentes
La parte difícil de operar una máquina de corte láser no es encender el láser. Son la secuencia de arranque, la calibración del foco, la configuración de parámetros y la inspección de la primera pieza: cuatro cosas que deciden si la máquina produce piezas consistentes o depende de la pericia del operario en cada turno.
La máquina puede convertir una chapa de acero en cientos de piezas idénticas en dimensiones. El precio es la sensibilidad: a la sujeción, la planitud de la chapa, el suministro de gas y la secuencia de trabajo. Si un parámetro está mal, lo que la máquina raramente dice es «parámetro incorrecto»: dice «no corta» o «medidas desviadas», mientras la causa real está en una etapa completamente distinta.
Esta guía sigue la secuencia de trabajo tal y como ocurre en la planta. Cada etapa está escrita como una lista de comprobación que puedes seguir, no como principios generales: qué revisar primero, en qué casos hay que detenerse y qué ajustes nunca deben cambiarse a la vez. Léela entera y una orden de producción corriente se convierte en un procedimiento que cualquier operario autorizado puede reproducir.
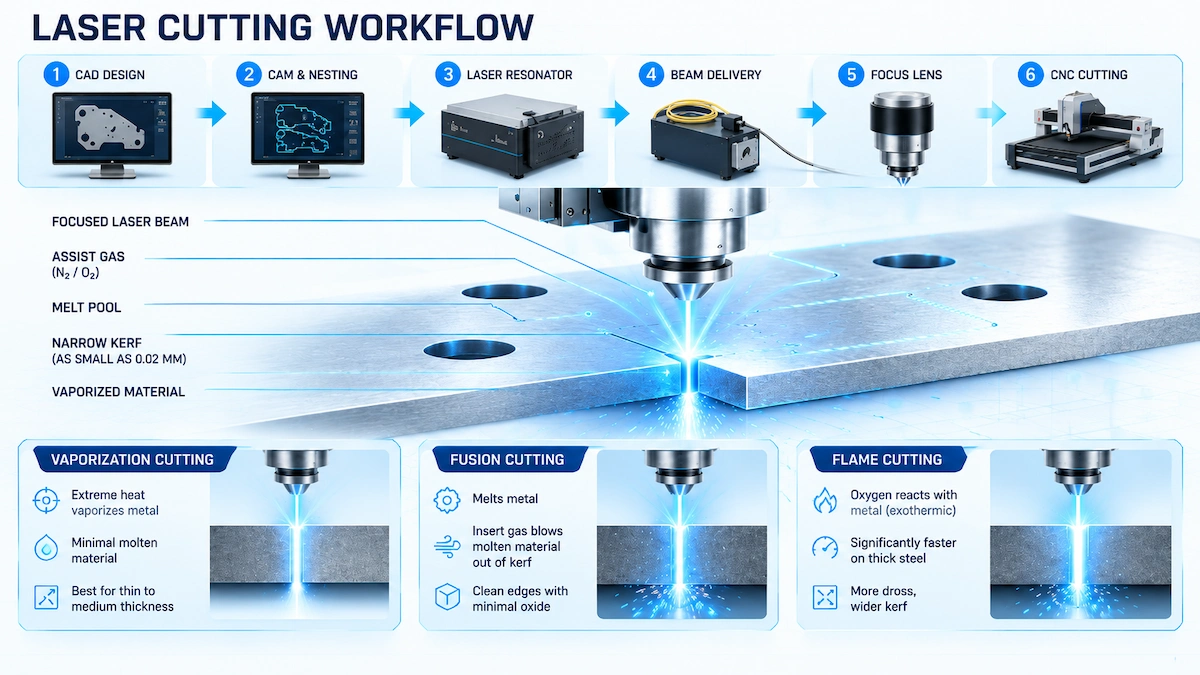
1. Los diez pasos de un vistazo
Es una cadena de una sola dirección. Un problema en cualquier etapa reaparece más adelante con otro nombre: los errores de archivo asoman en el ajuste, los problemas de ajuste asoman en la prueba de corte, los huecos de parámetros asoman en la primera pieza. Cada etapa que se salta planta algo más abajo.
- 1. Seguridad y estado de la máquina
- 2. Arranque y referenciado
- 3. Preparar el archivo CAD/CAM y la trayectoria
- 4. Cargar el material y fijar el origen
- 5. Calibrar el cabezal y fijar parámetros
- 6. Prueba de corte e inspección de la primera pieza
- 7. Ejecutar la producción y supervisar el corte
- 8. Diagnosticar problemas habituales
- 9. Apagado y mantenimiento rutinario
- 10. Convertirlo en un procedimiento estándar
2. Paso 1: Seguridad y estado de la máquina
Las comprobaciones de seguridad y de estado deben hacerse antes de cargar material o elegir programa. No son formalidades preliminares: evitan directamente averías, incendios y lesiones al operario.
- Confirma que tienes autorización para operar esta máquina y que conoces el procedimiento de emergencia de la planta
- Confirma que el material está aprobado para esta máquina: grado, composición, espesor y cualquier recubrimiento verificados contra la lista de materiales aprobados
- Confirma que la carcasa, las protecciones y los enclavamientos de puerta están colocados y funcionan
- Confirma que el sistema de extracción está en marcha, conectado y sin obstrucciones; debe confirmarse que la extracción o filtración funciona, porque el ruido del motor no basta para probar un caudal adecuado
- Confirma que el sistema de refrigeración, si lo hay, muestra la temperatura y el caudal de servicio requeridos
- Confirma que el gas de asistencia o el aire comprimido están disponibles a la presión de suministro exigida
- Confirma la ubicación del paro de emergencia antes de empezar
- Limpia e inspecciona la zona de trabajo: los retales, virutas y restos combustibles sobre la mesa pueden prenderse durante el siguiente trabajo, así que confirma que la estructura de apoyo está instalada y sin obstrucciones
- Inspecciona los componentes accesibles por el operario con el método que indica el manual de tu máquina; si una comprobación revela contaminación, daño físico o una indicación anómala, detén el trabajo y resuélvelo, y nunca compenses una avería ajustando los parámetros del láser
- Cualquier avería sin resolver, componente dañado o alarma del sistema de seguridad es una condición de parar y escalar: los enclavamientos evitan la emisión láser insegura y nunca deben puentearse ni anularse
3. Paso 2: Arranque y referenciado
El arranque es un proceso secuenciado, no encender todo a la vez. El orden correcto garantiza que refrigeración, gas y el armario eléctrico estén plenamente operativos antes de que se inicialice la fuente láser.
Antes de iniciar, confirma que no quedan fallos de seguridad sin limpiar ni alarmas activas de la sesión anterior, que todos los sistemas requeridos están disponibles y dentro de su rango de trabajo, y que la zona de corte está despejada y sin personal dentro del perímetro de la máquina. Después sigue la secuencia de arranque del manual del fabricante. Las secuencias difieren según la fuente láser, el tipo de control y la configuración de los auxiliares; lo que sirve para una marca o modelo puede no servir para otro. El principio general es que la infraestructura sube antes que la fuente láser y el software de control, pero las condiciones en cada etapa dependen de la máquina.
Tras el arranque, completa la secuencia de referenciado antes de cargar material o programa. El referenciado lleva todos los ejes a sus posiciones de referencia, sincronizando el sistema de coordenadas del control con los límites reales de la máquina. En la mayoría de sistemas láser de fibra, el eje Z se referencia primero para apartar el cabezal de la mesa y después se mueven los ejes X e Y. Confirma que todos los ejes completan el referenciado sin errores y revisa el panel de estado del control en busca de alarmas, fallos de eje o avisos del sistema.
- Si algún eje no completa el referenciado, queda una alarma activa o la máquina no alcanza el estado Listo definido, no cargues material
- Investiga la causa con el código de fallo y el manual del fabricante, y escala al servicio técnico cualificado si la avería queda fuera del alcance del operario
4. Paso 3: Preparar el archivo CAD/CAM y la trayectoria
Un archivo bien preparado no compensa una mala preparación de la máquina, pero un archivo mal preparado crea problemas por mucho que el resto esté bien configurado. Los errores que se detectan en esta etapa se corrigen en minutos; los mismos errores encontrados durante el corte gastan material y horas de máquina.
- Verifica que el software de control admita el formato del archivo; DXF y DWG son habituales en controles láser de fibra, pero confírmalo con tu sistema
- Confirma que las unidades del documento y las dimensiones generales son correctas: mide una característica conocida en el software en lugar de asumir que la importación conservó la escala original
- Confirma que el número de piezas y la revisión del programa corresponden al requisito de producción
- Confirma que toda la geometría cabe en el área útil del material con holgura suficiente
4.1 3.1 Inspeccionar la geometría ampliada
Este es el paso más barato de toda la preparación del archivo, y estos son los errores que más a menudo parecen correctos en pantalla.
- Contornos abiertos: un hueco en un perfil que en pantalla parece cerrado pero no separará la pieza
- Entidades duplicadas o superpuestas, que hacen que el láser recorra la misma línea dos veces, añadiendo calor y daños por quemadura
- Fragmentos de línea sueltos u objetos minúsculos, que provocan movimientos láser eventos de perforación inesperados
- Anotaciones o geometría de construcción asignadas a una capa de corte activa en lugar de suprimirse
4.2 3.2 Asignar capas y compensar el corte
Asigna las operaciones a las capas de forma clara:
Los colores de capa ayudan a identificar los grupos visualmente, pero lo que realmente se ejecuta es la operación y el estado de salida habilitado asignados en el control. Una capa oculta en la vista CAD no queda suprimida automáticamente en el control de la máquina, así que hay que comprobar el estado de salida de cada capa. Ejecuta una simulación o una previsualización de la trayectoria y verifica que el movimiento es el esperado antes de enviar el archivo a la máquina.
| Capa | Operación |
|---|---|
| Marcas / grabado | Marcas superficiales, etiquetas, identificación |
| Cortes interiores | Agujeros, ranuras, aberturas |
| Perfil exterior | Perímetro final de la pieza |
| Características especiales | Tabs, puentes, características de corte parcial |
5. Paso 4: Cargar el material y fijar el origen
Confirma primero la especificación de la chapa: la chapa real debe coincidir con el material aprobado en grado, espesor medido y estado de la superficie. El espesor nominal de la etiqueta no siempre es lo que llega a producción, así que mide en varios puntos si hay dudas, sobre todo en chapa gruesa o de lote nuevo.
- Coloca la chapa plana sobre la estructura de apoyo correcta y confirma que no se mece ni se arquea en los tramos sin apoyo
- Usa presillas aprobadas colocadas fuera de toda la trayectoria de la cabeza, no solo del punto focal sino de todo el conjunto móvil, incluido la boquilla
- En los retales, comprueba que el material restante da soporte suficiente y que los cortes existentes no comprometen la rigidez de la chapa bajo el sistema de sujeción
- Fija el origen del trabajo: según el control puede ser una coordenada fija de máquina, una posición hallada por borde o un punto de referencia manual, así que confirma qué modo de posicionamiento está activo y que corresponde a la posición real de la chapa
- Si usas búsqueda de borde, ejecútala antes de fijar el origen: no supongas que la chapa está a escuadra con los ejes de la máquina
- Ejecuta un delineado con el láser emissions apagado: la cabeza recorre el contorno exterior sin cortar, para confirmar que toda la zona de corte cabe en el material útil y que la trayectoria no puede chocar con una presilla o el borde
- Tras cualquier cambio de posición de la chapa o de las presillas, repite el delineado antes de continuar
6. Paso 5: Calibrar el cabezal y fijar los parámetros
La posición del foco determina dónde el haz láser alcanza su diámetro mínimo. En el foco correcto el haz entrega la mayor densidad de energía al material. Un foco incorrecto dispersa el haz, reduce la intensidad de corte, ensancha el corte y degrada la calidad del borde, y eso no se resuelve de forma fiable subiendo la potencia.
6.1 5.1 Calibrar la posición del foco y la altura de la boquilla
Antes de calibrar el foco, confirma que el tipo, el diámetro y el estado de instalación de la boquilla se ajustan al requisito del proceso. La abertura debe ser redonda y sin daños; una boquilla deformada o parcialmente obstruida altera el patrón del gas de asistencia que retira el material fundido de la zona de corte. Comprueba que la boquilla está bien asentada y apretada.
Confirma que no hay obstrucciones ni residuos en la superficie de la chapa en el punto de referencia, y calibra el foco con el procedimiento que indica el manual de tu máquina.
- Autofoco o sensor capacitivo de altura: coloca el sensor sobre la zona de referencia de la chapa e inicia la rutina de calibración, confirmando que el sensor lee la superficie del material y no una mordaza, una abertura o la mesa bajo la chapa
- Foco manual: usa el calibre, el calibrador o la herramienta de enfoque especificados para tu máquina y ajusta la altura del cabezal o la posición de la mesa según el método del fabricante
- Tras la calibración, confirma que la distancia entre la cara de la boquilla y la superficie del material cumple el requisito del proceso para ese material y espesor, y vuelve a comprobar el foco cuando cambian el espesor, la altura del apoyo o cualquier otro factor que influya en esa distancia
- Verifica el foco con una prueba de corte y no solo con la lectura de calibración: la calidad del borde, el ancho del corte y la consistencia de penetración son la confirmación práctica
6.2 5.2 Cómo fijar los parámetros de corte láser
Con el cabezal calibrado y la chapa colocada, el ajuste de parámetros sigue una secuencia definida en lugar de rehacerse desde cero cada vez. Empieza por confirmar la especificación del material: grado, espesor medido, estado de la superficie y cualquier recubrimiento o film. Los parámetros deben corresponder al material real que se corta, no solo a la especificación nominal.
Carga la receta inicial desde la biblioteca de parámetros de la máquina. La mayoría de los controles láser de fibra industriales incluyen recetas por material y espesor validadas para esa configuración. Selecciona la receta que coincida con tu tipo de material, espesor, diámetro de boquilla y gas de asistencia: ese es el punto de partida correcto, no una tabla genérica de otra máquina.
El siguiente ejemplo ilustra cómo se aplica esa secuencia en un material común:
- Potencia y modo del láser
- Velocidad de corte
- Posición del foco, confirmada con la calibración
- Tipo y diámetro de boquilla
- Tipo de gas de asistencia y presión de suministro
- Ajustes de perforación: potencia, duración y modo de prepunzonado
- Ajustes de frecuencia o de pulso específicos del material cuando proceda
7. Paso 6: Prueba de corte e inspección de la primera pieza
Cada trabajo, incluso los repetidos en un material conocido, gana con una prueba de corte antes decomprometer la producción. El estado de la boquilla cambia, los lotes de material varían y una revisión del programa que nadie ha notado también puede afectar al resultado.
- Usa material coincidente del mismo lote y espesor: una prueba sobre otro grado, aleación o espesor no valida la preparación de producción
- Cuando sea posible, usa un retal de la misma chapa y colócalo en las mismas condiciones de apoyo que la producción
- Prueba con características que representen el trabajo real y no solo un cuadrado: incluye el agujero más pequeño, una ranura o abertura rectangular, un radio exterior ajustado y una muestra de cualquier característica que requiera montaje o verificación de tolerancia
- Un cuadrado confirma la penetración básica, pero no revela problemas en esquinas ajustadas, agujeros pequeños o características estrechas que se comportan de otro modo con los mismos parámetros
- Confirma la separación completa en todos los bordes, incluidas esquinas y detalles finos
- Revisa el estado de la rebaba o la escoria en la cara inferior
- Comprueba la oxidación o decoloración del borde frente al aspecto esperado para ese material y esa combinación de gas
- Mide las dimensiones de la pieza contra el plano, incluidos diámetros de agujero y anchos de ranura
- Confirma la ausencia de distorsión térmica o alabeo, especialmente en materiales finos
- Si hay que ajustar, cambia una sola variable cada vez y vuelve a probar en material nuevo; cambiar potencia y velocidad a la vez impide saber cuál de los dos produjo el resultado
7.1 6.1 Aprobar y registrar la primera pieza
Una prueba de corte exitosa solo sirve si se convierte en una referencia documentada. Sin registro, el siguiente operario hace el mismo trabajo desde cero. Define los criterios de aceptación antes de cortar, no después.
- Dimensiones dentro de la tolerancia indicada en el plano, determinada por el plano de la pieza y los requisitos de montaje, y no por un estándar genérico del sector
- Sin rebabas penetrantes ni escoria adherida que exijan retrabajo
- Oxidación del borde aceptable para la aplicación
- Calidad del agujero confirmada frente a cualquier requisito funcional, como el enrosque de rosca o el holgura de fasteners
- El aspecto visual cumple el estándar especificado
- Identificador de la máquina y versión del control
- Nombre del archivo de programa y revisión
- Material: grado, referencia de proveedor o lote, espesor medido y estado de la superficie
- Boquilla: tipo, diámetro y fecha de instalación
- Método de calibración del foco y distancia de estela confirmada
- Gas de asistencia: tipo y presión de suministro confirmada en la máquina
- Todos los parámetros de corte con sus unidades
- Resultados de la inspección de la primera pieza con sus medidas
- Nombre del operario y fecha
- Cuando sea práctico, conserva una muestra etiquetada de la primera pieza junto con este registro: si más adelante hay dudas de calidad, la muestra es la referencia directa y la memoria no lo es
8. Paso 7: Ejecutar la producción y supervisar el corte
Con la primera pieza aprobada y la preparación documentada, la producción puede comenzar. La supervisión activa continúa durante todo el proceso: una preparación validada establece las condiciones iniciales, no la garantía de cada pieza posterior.
- Confirma que el material cargado coincide con la especificación aprobada y con el registro de la primera pieza
- Confirma que está seleccionada la revisión correcta del programa y que va-dirigida a la máquina correcta
- Confirma que todas las capas necesarias están habilitadas y que la geometría de construcción y las anotaciones están suprimidas
- Confirma que el origen del trabajo está fijado y que el delineado se ha completado para esta chapa
- Confirma que los parámetros coinciden exactamente con el registro de la primera pieza
- Confirma que la extracción y el gas de asistencia están en marcha
- Vigila la consistencia del corte: la calidad de la perforación y la entrada deben coincidir con la primera pieza, y los cambios en el aspecto del borde o en la perforación suelen preceder a un problema más visible
- Vigila el humo y la extracción: la eliminación de humos debe ser constante, y un cambio brusco en el volumen de humo indica que algo ha cambiado en el proceso
- Vigila el movimiento de las piezas: las piezas sueltas que se inclinan o se desplazan son un riesgo de colisión para la cabeza de corte
- Vigila las alarmas: la primera alarma merece una pausa para diagnosticar, no un acuse de recibo y continuar
- Nunca dejes la máquina desatendida durante el corte, especialmente con materiales finos o combustibles donde un pequeño cambio de proceso puede escalar; la supervisión remota mediante un sistema conectado o una cámara complementa al operario en planta, no lo sustituye
- Si el trabajo se detiene de forma inesperada, identifica la causa antes de reiniciar: movimiento de material, contacto de la cabeza, interrupción del gas o error del programa; reiniciar sin diagnóstico arriesga repetir la causa raíz de inmediato
9. Paso 8: Diagnosticar problemas habituales de corte láser
Los defectos de calidad son información de diagnóstico, no solo un criterio de rechazo. Antes de ajustar cualquier parámetro, recorre las comprobaciones correspondientes: la mayoría de los problemas de corte provienen de las condiciones de preparación, no de la fuente láser en sí.
| Problema | Comprobaciones prioritarias |
|---|---|
| No corta del todo | Espesor y grado del material, planitud de la chapa, calibración del foco, estado de la boquilla, suministro de gas de asistencia, y parámetros del programa frente al registro de la primera pieza |
| Excesiva escoria en el fondo | Caudal y presión del gas de asistencia, posición del foco, velocidad de corte, estado y asiento de la boquilla |
| Borde oxidado en acero inoxidable | Pureza del nitrógeno y presión en la entrada de la máquina, recorrido del gas y ajustes del proceso |
| Calidad de corte inconsistente en toda la chapa | Planitud y apoyo de la chapa, calibración del foco, estado de la boquilla, suministro de gas y consistencia del lote de material |
| Dimensiones incorrectas de la pieza | Unidades y escala del archivo, ajuste de compensación del corte, revisión del programa, origen del trabajo y movimiento del material durante el corte |
9.1 8.1 Cortes incompletos o puentes sin cortar
Un corte incompleto rara vez es una señal para subir la potencia. Revisa en este orden:
- Verifica el material: confirma el espesor y el grado reales y que no haya recubrimiento ni laminado no contemplado en la preparación, porque un lote distinto con el mismo espesor nominal puede comportarse de otra forma
- Comprueba la planitud de la chapa: una chapa arqueada cambia la distancia boquilla-material en toda la mesa, así que la misma calibración de foco entrega distinta intensidad en distintas posiciones
- Inspecciona la boquilla según el procedimiento de mantenimiento de tu máquina: una boquilla dañada, descentrada o parcialmente obstruida altera el patrón de gas que retira el material fundido
- Comprueba la lente de protección y el camino óptico con el método de inspección especificado: la contaminación reduce la energía láser que llega al material, así que limpia o sustituye solo como se indique y con materiales aprobados
- Verifica el suministro de gas de asistencia en la máquina, no solo en la origen: una línea doblada, un filtro obstruido o una válvula parcialmente cerrada causan una degradación gradual que puede parecer un problema de parámetros
- Compara los ajustes activos del programa con el registro de la primera pieza: potencia, velocidad y todos los parámetros relevantes, incluidas las unidades, deben coincidir exactamente
- Solo tras confirmar que las condiciones de preparación coinciden con la prueba aprobada se puede considerar ajustar parámetros, y de una en una dentro de los límites del fabricante
9.2 8.2 Rebabas, escoria, marcas de quemado o bordes rugosos
Compara cualquier defecto de borde directamente con la muestra aceptada de la primera pieza bajo condiciones de luz constantes antes de suponer que hace falta cambiar un parámetro.
- Escoria abundante en el fondo: suele significar presión o caudal de gas de asistencia insuficientes, foco por encima de la superficie del material o una velocidad de corte demasiado lenta para el gas utilizado
- Borde oxidado o descolorido en acero inoxidable: comprueba la pureza del nitrógeno, la presión en la entrada de la máquina y si el recorrido del gas mantiene las condiciones exigidas, y no subas la potencia como primera respuesta
- Marcas de quemado en los puntos de perforación: la potencia, la duración o el modo de prepunzonado pueden ser demasiado agresivos para ese material y espesor; revisa también la entrada
- Estriado o borde rugoso constantes: lo primero es la posición del foco; comprueba además el equilibrio de velocidad y potencia frente a los parámetros aprobados
- Una zona afectada por el calor más ancha de lo previsto apunta a rutas duplicadas en el archivo: una segunda entidad superpuesta hace que el láser recorra el mismo borde dos veces, añadiendo calor sin que parezca un cambio de parámetros
9.3 8.3 Dimensiones incorrectas, características ausentes y cortes desplazados
Los problemas dimensionales se dividen en dos categorías: errores de archivo o de CAM, y errores del proceso físico. Identificar primero de cuál se trata ahorra tiempo.
- Si todas las características se desvían en la misma proporción, revisa las unidades del documento, la escala de importación y la escala de salida del control: un archivo en milímetros importado como pulgadas produce un error proporcional consistente en todas las características
- Si las piezas tienen el tamaño correcto pero están en el sitio equivocado, revisa el origen del trabajo y el resultado de la búsqueda de borde, y confirma que la chapa no se movió entre el delineado y el corte real
- Si faltan características o recibieron la operación equivocada, revisa la visibilidad de capas y el estado de salida habilitado en el control: una capa activa en el archivo CAD puede estar desactivada en la preparación del trabajo
- Si los errores dimensionales son pequeños y constantes, mide el corte y verifica si la compensación se aplicó bien: si la desviación coincide con el ancho del corte y la compensación no estaba configurada o estaba mal, corregirla y repetir la prueba en un retal suele resolverlo
- Para problemas persistentes de alineación, fallos de sensor sin resolver o sospechas sobre el camino óptico, detén el trabajo y escala al servicio técnico cualificado: la alineación de espejos, el ajuste del camino del haz y la reparación de enclavamientos requieren acceso técnico autorizado, y hacerlos sin autorización crea riesgos y puede dañar más el equipo
10. Paso 9: Apagado y mantenimiento rutinario
El apagado, como el arranque, sigue una secuencia. El orden correcto protege la fuente láser, mantiene la integridad del sistema de refrigeración y deja la máquina en un estado conocido y seguro para el siguiente operario.
10.1 9.1 Apagado y comprobaciones posteriores
Antes de apagar, confirma que todo el corte ha terminado y que la máquina ha completado su ciclo activo, espera el tiempo de evacuación de humos y de refrigeración que se requiere antes de acceder a la zona de trabajo y retira las piezas terminadas y los materiales sueltos de la mesa. Después sigue la secuencia de apagado de tu fabricante: el principio general es apagar la fuente láser antes que los sistemas de refrigeración y extracción, para que completen sus ciclos de acompañamiento. El orden exacto y las condiciones a confirmar en cada paso dependen de la máquina, y aplicar el orden de otra máquina acorta la vida del láser y del enfriador o provoca fallos.
- Confirma que las válvulas de suministro de gas están en el estado que exige el procedimiento de planta
- Confirma que la presión residual se ha evacuado de las líneas según lo requerido
- Confirma que la zona de trabajo, la mesa y la cabeza de corte están libres de escoria, residuos y salpicaduras
- Completa los registros posteriores que se requieran
10.2 9.2 Mantenimiento rutinario tras la operación
El mantenimiento se divide en tres categorías distintas. Las tareas e intervalos concretos de cada una dependen del modelo, el entorno de trabajo y los requisitos del fabricante, así que usa tu plan de mantenimiento como fuente autorizada.
Una nota sobre la limpieza de lentes: usar el tissue óptico correcto, el disolvente aprobado y el método prescrito evita la pérdida gradual de energía por acumulación de contaminación. Limpiar con materiales equivocados — limpiacristales doméstico, papel o aire comprimido del taller — puede rayar o contaminar la óptica y causar más daño que la contaminación que pretendía eliminar. Si la lente muestra daños o contaminación interna más allá de una limpieza de nivel operario, repórtalo para que servicio lo evalúe.
| Categoría | Qué atender |
|---|---|
| Después de cada trabajo | Retira retales, escoria y residuos de la mesa de corte, la bandeja de retales y el entorno, y comprueba y registra cualquier alarma, desviación de calidad o anomalía de proceso de la ejecución |
| Inspección rutinaria | Revisa el estado de la boquilla y registra su sustitución si está gastada, inspecciona la lente de protección y límpiala solo como se indique con materiales aprobados, verifica los filtros y conexiones del gas y confirma el funcionamiento de la extracción |
| Mantenimiento programado | Estado y nivel del fluido del sistema de refrigeración, lubricación de guías lineales y componentes de movimiento, sustitución de filtros de extracción de polvo e inspección de transmisión y accionamiento, todo según los intervalos definidos por el fabricante |
11. Paso 10: Convertirlo en un procedimiento estándar repetible
Operar una máquina de corte láser de forma fiable se reduce a una secuencia consistente: verificar seguridad y estado, arrancar y referenciar, preparar el archivo, cargar y posicionar el material, calibrar el foco y fijar parámetros, probar y aprobar la primera pieza, ejecutar y supervisar, apagar y registrar.
Cada etapa conecta con la siguiente. Los errores de archivo asoman en el ajuste, los problemas de ajuste asoman en la prueba de corte y los huecos de parámetros se hacen visibles en la primera pieza. Saltarse cualquier etapa es tomar prestado problemas que aparecerán más tarde y serán más difíciles de rastrear.
En entornos de producción, este flujo debe formalizarse como un procedimiento estándar escrito y no como una lista mental. Un procedimiento escrito garantiza que cualquier operario autorizado pueda reproducir una preparación aprobada, mantiene consistentes los registros de calidad y hace que el diagnóstico parta de una base conocida. El registro de trabajo creado al aprobar la primera pieza es la base de ese sistema.
Si estás especificando máquinas de corte láser de fibra para una línea nueva, o buscas mejorar la consistencia de proceso en equipos existentes, la conversación más productiva con cualquier proveedor es sobre tu rango de materiales, requisitos de espesor, geometría de pieza, expectativas de tolerancia y volumen de producción. Una máquina configurada y soportada para tu proceso rindió mejor que una máquina más potente sin ese contexto. Dicho de forma directa: una operación de corte láser bien gestionada no la define la potencia de la máquina, la define la consistencia con que el proceso se prepara, valida, supervisa y documenta.
12. Preguntas frecuentes
Las seis preguntas siguientes sirven para confirmar punto por punto con un cliente, un compañero o un proveedor.
- ¿Qué hay que revisar antes de operar una máquina de corte láser?
Antes de cargar material, confirma que la carcasa y los enclavamientos funcionan, que la extracción está en marcha y sin obstrucciones, que la refrigeración y el gas de asistencia están en las condiciones de servicio exigidas y que la zona de trabajo está despejada. Revisa el estado de la boquilla y del camino óptico con el método de inspección especificado para tu máquina. Cualquier avería sin resolver o alarma del sistema de seguridad debe eliminarse antes de continuar, y nunca debe puentearse un enclavamiento de protección.
- ¿Cómo se arranca una máquina de corte láser de fibra?
Sigue la secuencia de arranque del manual del fabricante: los procedimientos difieren según la fuente láser, el tipo de control y la configuración de los auxiliares. El principio general es que los sistemas de apoyo — refrigeración, extracción y suministro de gas — suben antes de que se inicialice la fuente láser. Tras el arranque, completa el referenciado para sincronizar las posiciones de los ejes y confirma que la máquina alcanza el estado Listo sin alarmas activas antes de cargar material o programa.
- ¿Cómo se fijan los parámetros de corte láser?
Empieza cargando la receta del material concreto desde la biblioteca de parámetros de la máquina, en lugar de escribir valores a mano desde una tabla genérica. Confirma que la receta coincide con tu grado de material, espesor, tamaño de boquilla y tipo de gas de asistencia. Comprueba que las unidades de velocidad y potencia coinciden con el formato del control antes de introducir valores, y después haz una prueba en un retal del mismo material revisando dimensiones, calidad de borde y penetración antes de aprobar la preparación para producción.
- ¿Por qué es necesaria una prueba de corte antes de producir?
La prueba de corte valida que la preparación física — lote de material, calibración del foco, estado de la boquilla, suministro de gas y parámetros — produce piezas que cumplen las dimensiones y la calidad de borde exigidas en las condiciones actuales. Los lotes de material varían, el estado de los consumibles cambia y las revisiones del programa pueden pasar inadvertidas. La aprobación de la primera pieza confirma que la salida real cumple los criterios de aceptación antes de comprometer la chapa completa.
- ¿Qué causa la mala calidad de borde o los cortes incompletos en el corte láser?
Las causas más habituales son una posición de foco incorrecta, caudal o presión insuficientes del gas de asistencia, una boquilla gastada o descentrada, una lente de protección contaminada y unos parámetros que no corresponden al material y el espesor reales. En acero inoxidable, un borde oxidado apunta normalmente a la pureza o la presión del nitrógeno y no a la potencia del láser. Antes de ajustar cualquier parámetro, verifica la preparación física —foco, boquilla, suministro de gas— frente a las condiciones aprobadas de la primera pieza.
- ¿Cuándo debe el operario detener la máquina y pedir soporte técnico?
Detén el trabajo y escala ante cualquier fallo de enclavamiento sin resolver, alarmas persistentes que no desaparecen tras un reinicio correcto, sospechas de problemas en el camino óptico o la alineación de la lente, colisiones de la cabeza o comportamiento mecánico inesperado, y cualquier situación en la que la calidad de corte no pueda restaurarse mediante comprobaciones verificadas de nivel operario. La alineación del haz, el ajuste de espejos y la reparación de enclavamientos requieren acceso de servicio cualificado, y hacerlos sin autorización crea riesgos y puede dañar más el equipo.
Referencias técnicas
Las referencias de fabricantes respaldan las explicaciones; las imágenes ilustran temas de selección, no una configuración GWMT aprobada.