
Contenido
- Qué es realmente una matriz en V
- Cómo afecta la apertura en V al pliegue: cinco restricciones a revisar juntas
- ¿Qué es la regla del 8?
- Rangos iniciales por material
- Ocho pasos para elegir la abertura correcta
- Tres ejemplos completos de selección
- Cómo aplicar la regla del 8 en una matriz de cuatro vías
- Ocho errores habituales de selección de matriz en V
- Diagnóstico de una selección incorrecta: seis fallos típicos
- Inspección, mantenimiento y almacenamiento de la matriz
- Matriz simple, multipunzonada de cuatro vías o a medida
- Preguntas frecuentes
- Conclusión: no un multiplicador, sino cinco cosas sujetas a la vez
Hay un tipo de pérdida en el taller de plegado que nunca aparece en un informe: se eligió la matriz equivocada. No la evidente - el desgaste que se ve. La invisible: un lote terminado antes de que nadie note que el ángulo está fuera de tolerancia, la superficie está marcada o se ha abierto una grieta en la línea de pliegue. Lo que se pierde no es solo la pieza, sino las horas de máquina, la entrega ya planificada y la posibilidad de repetir el mismo error.
La matriz equivocada rara vez se elige por no saber calcular. Todo el mundo sabe la regla del 8. El motivo real es que, tras calcular un número, quedan sin verificar siete restricciones más. ¿Sale bien el radio interior, aguanta el ala mínima, es estable el retorno, se marcará la superficie, la herramienta es una V simple o un bloque de cuatro ranuras, y puede este lote usar una sola ranura? Nada de eso se ha preguntado antes de cortar la chapa.
Esta guía no va a volver a derivar la regla del 8 - el artículo complementario de este sitio ya lo cubre a fondo. Lo que sigue es lo que viene después: cómo convertir una elección en un proceso que se comporta igual cada vez, cómo recorrer tres ejemplos completos de principio a fin, cómo rastrear una pieza defectuosa hasta la matriz cuando algo sale mal, y cómo mantener la herramienta para que no se convierta en el siguiente foco de fallos.
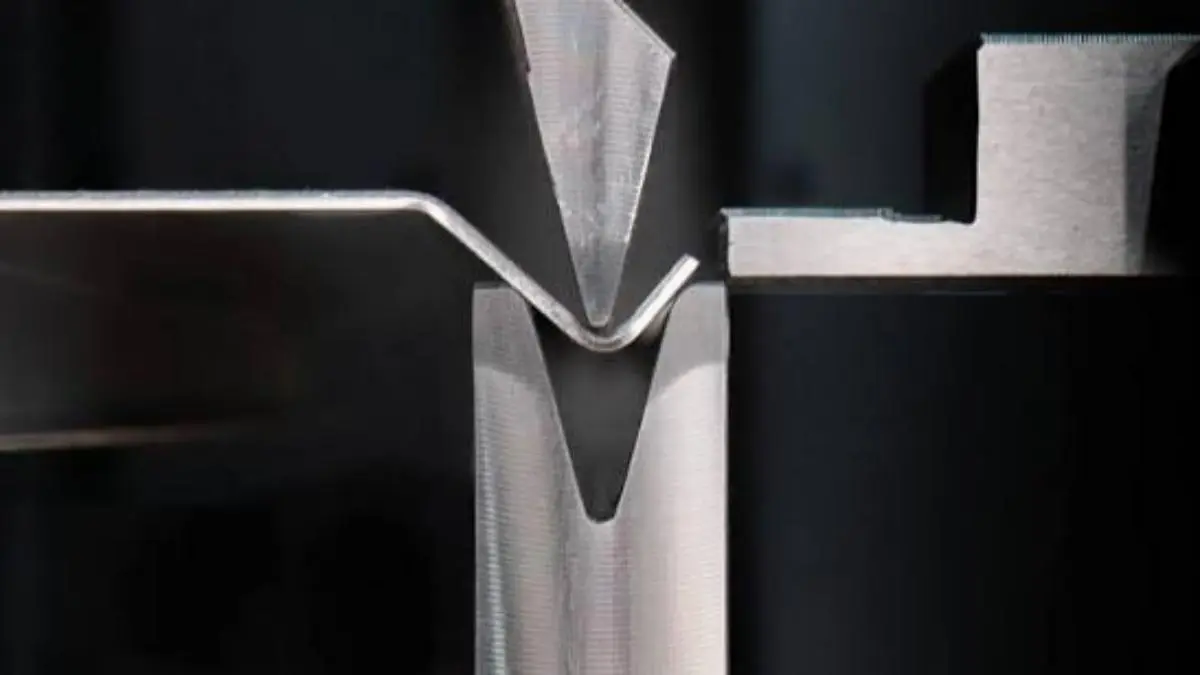
1. Qué es realmente una matriz en V
La matriz en V es la matriz inferior de la plegadora. Lleva una abertura en V que apoya la chapa mientras el punzón superior empuja el material hacia dentro, y el pliegue se forma. La punta del punzón y la apertura en V determinan juntos el ángulo de pliegue, el radio interior y cómo fluye el material.
Los tamaños de matriz en V se nombran por el ancho de la abertura en milímetros: V6 es una abertura de 6 mm, V8 de 8 mm, y V12 o V16 siguen el mismo patrón. Recordar esa convención ahorra mucha confusión al hablar con un proveedor.
También encontrarás tres formatos: la matriz en V simple, la matriz multipunzonada de cuatro vías y la matriz a medida. Se ajustan a trabajos muy distintos, y más adelante hay una sección dedicada a elegir entre ellas.
Cuanto más ancha es la abertura, mayor es la luz de apoyo bajo la chapa, y ese único hecho geométrico condiciona casi todo lo demás del comportamiento del plegado.
- Matriz en V simple: una abertura fija. Ideal para tiradas estables de gran volumen.
- Matriz multipunzonada de cuatro vías: cuatro aberturas distintas en un bloque; se gira para cambiar de tamaño y ahorrar tiempo de ajuste.
- Matriz a medida: diseñada para radios especiales, alas cortas o superficies decorativas.
2. Cómo afecta la apertura en V al pliegue: cinco restricciones a revisar juntas
Cada uno de los cinco efectos siguientes puede pasar por separado y aun así fallar combinados. Revíselos uno a uno en lugar de detenerse en el primer valor de V calculado.
2.1 1. Fuerza de plegado necesaria
Una apertura en V estrecha acorta la luz de apoyo y concentra la deformación en una zona mínima, aumentando bruscamente la fuerza necesaria. Una abertura más ancha reduce la fuerza pero agranda el pliegue. La fuerza también escala con la longitud de plegado y la resistencia del material, así que el ancho de abertura nunca puede juzgarse aparte de la capacidad de la máquina.
2.2 2. Radio interior de pliegue
En el plegado en aire, el radio interior lo forma principalmente la apertura en V, no la punta del punzón. Como regla práctica, aberturas mayores producen radios mayores y aberturas menores, radios más cerrados. Si el plano especifica un radio interior, la matriz debe elegirse paraumersarlo, e ignorar esto es una causa habitual de que las piezas suspendan la inspección dimensional aunque el ángulo parezca correcto.
2.3 3. Longitud mínima de ala
La abertura no puede ser tan ancha que el borde corto de la pieza pierda apoyo estable y se deslice dentro de la V durante la prensado. Cada abertura tiene su longitud mínima de ala correspondiente, y debe confirmarse antes de cerrar la elección.
2.4 4. Retorno elástico y consistencia del ángulo
La resistencia del material, el ancho de la abertura, la profundidad de penetración del punzón y el método de plegado influyen en el retorno elástico. El acero de alta resistencia y el inoxidable recuperan más, por eso suelen necesitar una abertura más ancha y una compensación de ángulo cuidadosa.
2.5 5. Marcas superficiales y agrietamiento
Una abertura demasiado pequeña sobretensiona la fibra exterior y provoca grietas, especialmente en aleaciones duras o pliegues cerrados. Una presión de contacto excesiva, o un hombro desgastado, deja marcas visibles en superficies decorativas. Los insertos o películas protectoras ayudan en aluminio, cobre y chapa recubierta.
3. ¿Qué es la regla del 8?
La regla del 8 es la fórmula de partida más conocida del sector: V ≈ 8 × T, donde V es la abertura de la matriz y T el espesor de la chapa.
Ejemplo con acero al carbono: para 3 mm, 3 × 8 = 24 mm, así que una V24 es un punto de partida sólido para plegado en aire. Esa proporción equilibra fuerza, radio interior y vida de la matriz en el rango habitual de 1–3 mm.
Trate el 8× como una primera estimación, una forma rápida de entrar en el intervalo correcto, y después verifique radio, ala y fuerza. Es un punto de partida, no una conclusión.
4. Rangos iniciales por material
La tabla siguiente da rangos iniciales habituales, no valores de selección final. Úsela como punto de partida y después acote por radio, ala y fuerza.
Lea esta tabla como el punto donde empezar a buscar, no como lo que hay que comprar. Dos milímetros de aluminio con radio interior de 5 mm y los mismos dos milímetros con radio de 1 mm son dos respuestas distintas.
Si quiere el valor de selección final de cada material junto con la derivación completa de la regla del 8, hay un artículo complementario en este sitio: Cómo elegir la apertura en V de una plegadora, tabla y regla del 8. Ese trata de acertar el número; este trata de recorrer el proceso. Juntos cubren toda la decisión.
| Material | Rango inicial habitual | Preocupación principal |
|---|---|---|
| Acero al carbono | 6T–8T | Equilibrio entre precisión y vida de la herramienta |
| Acero inoxidable | 8T–10T | Retorno elástico y agrietamiento |
| Aluminio | 4T–6T | Marcas superficiales y endurecimiento |
| Acero galvanizado | 6T–8T | Daño del recubrimiento |
| Cobre | 4T–6T | Indentación, muy dúctil |
| Acero de alta resistencia | 10T–12T | Riesgo de grieta, fuerza alta |
5. Ocho pasos para elegir la abertura correcta
Recorra estos ocho pasos en orden; la salida de cada uno es la entrada del siguiente. El orden importa, y saltarse el primero anula todo lo demás.
5.1 Paso 1: identificar el método de plegado
¿Plegado en aire, plegado al fondo o acuñado? Esa única elección cambia los cálculos por completo. Mezclar datos de aire con datos de plegado al fondo es uno de los errores más comunes.
5.2 Paso 2: confirmar material y espesor
Mida el espesor real con un calibre y anote el grado, la resistencia a la tracción y la dirección de laminación. «2 mm» en el plano es un número; en el taller es una banda de tolerancia.
5.3 Paso 3: calcular la abertura inicial
Aplique el multiplicador del material para obtener un rango inicial. El resultado de este paso es un rango, no una respuesta.
5.4 Paso 4: verificar el radio interior
Confirme que la abertura elegida puede lograr el radio del plano. Si no, esa abertura queda descartada.
5.5 Paso 5: verificar el ala mínima
Asegúrese de que el borde más corto no se deslizará dentro de la V. Si no se apoya, la abertura es demasiado ancha o el plano debe cambiar.
5.6 Paso 6: verificar la fuerza
Incluya espesor, longitud de plegado, resistencia del material, tamaño de abertura, fuerza nominal de la máquina y carga lineal de la matriz por metro. Confirme que el resultado queda dentro de los límites seguros, cumpliendo ambos.
5.7 Paso 7: elegir la abertura disponible más cercana
Si no hay coincidencia exacta, elija el tamaño más cercano y vuelva a verificar radio, ala y fuerza. No redondee sin más al alza, porque eso puede chocar de frente con el límite del ala mínima.
5.8 Paso 8: plegar en prueba y documentar
Plegue scraps idénticos, mida ángulo, retorno, radio interior, acabado y fuerza real, y solo después pase a producción. Los parámetros que registre aquí se convierten en su propia base de datos de proceso.
6. Tres ejemplos completos de selección
Estos tres ejemplos recorren el proceso de principio a fin. Fíjese en que cada uno se apoya en una restricción distinta, y esa es precisamente la razón por la que una abertura no se puede reutilizar en todas partes.
6.1 Ejemplo 1: acero al carbono de 3 mm, plegado en aire
El 8× da V24. Verifique el radio interior, aproximadamente un sexto de la abertura como estimación inicial, confirme el ala mínima y calcule la fuerza para su longitud de plegado. En la mayoría de casos, V24 funciona limpiamente.
6.2 Ejemplo 2: acero inoxidable de 3 mm
La misma pieza en inoxidable recupera más y necesita más fuerza. Sitúe la abertura en el extremo alto del rango, unos 8T–10T y por tanto V24–V30, para reducir el agrietamiento y la carga de la herramienta. Demuestra una cosa con claridad: una abertura calculada para acero al carbono no se puede trasladar tal cual al inoxidable.
6.3 Ejemplo 3: aluminio de 2 mm con superficie estética
Empiece en 4T–6T, es decir V8–V12, pero en este ejemplo lo decisivo no es la abertura sino la superficie. Hombreros limpios, película protectora y luego plegado en prueba para confirmar que no hay marcas antes de lanzar el lote. En una pieza estética, una marca es más difícil de recuperar que un ángulo fuera de tolerancia.
7. Cómo aplicar la regla del 8 en una matriz de cuatro vías
Una matriz multipunzonada de cuatro vías reúne varias aberturas en un bloque giratorio, lo que la convierte en la opción natural para trabajos de mucha variedad y poco volumen donde el espesor cambia a menudo.
El método es directo: calcule la abertura ideal con la regla del 8, gire hasta la cara disponible más cercana y vuelva a verificar radio interior, ala mínima y fuerza para esa cara concreta. No dé por hecho que redondear al alza es seguro.
Un ejemplo de conversión del original: 0,125 in × 8 = 1,0 in, y 0,060 in × 8 = 0,48 in, así que se usa la cara de 0,5 in. En un taller métrico la aritmética es idéntica solo que cambian las unidades.
Siga los procedimientos seguros al girar y elevar el bloque. Una matriz multipunzonada pesa más que una simple y sus cuatro caras están en estado sensible a la carga.
El beneficio es directo: menos tiempo de ajuste, menos cambios de matriz y un coste de herramienta muy inferior al de comprar muchas matrices simples. En un taller de mucha variedad, esa cuenta suele amortizarse en uno o dos años.
8. Ocho errores habituales de selección de matriz en V
Estos ocho cubren prácticamente todos los fallos de selección de matriz en V que puede encontrarse en el taller.
Y una novena, la que menos conviene saltarse: pasar a producción sin plegado en prueba.
- Usar una misma abertura para cualquier espesor, como una V de 16 mm para chapa de 1 mm, con radio sobredimensionado e incontrolable.
- Aplicar el 8× a ciegas al inoxidable, al acero de alta resistencia o a la placa gruesa.
- Ignorar el radio interior objetivo del plano o el ala mínima.
- Saltarse la verificación de fuerza y de carga de la matriz.
- Mezclar datos de plegado al fondo con datos de plegado en aire.
- Pasar por alto aberturas desgastadas o aplastadas, causa oculta de inestabilidad angular.
- No corresponden el radio del punzón y la abertura en V.
- Buscar ángulos agudos por encima de la fuerza máxima de la máquina.
9. Diagnóstico de una selección incorrecta: seis fallos típicos
Cuando una pieza sale mal, trabajar desde el síntoma es más rápido que recalcular desde cero. Esta tabla alinea síntoma, causa probable en la matriz y acción, para localizar primero el problema y comprobar después la causa correspondiente.
| Problema | Causa probable en la matriz | Acción correctiva |
|---|---|---|
| Grieta en la superficie exterior | Abertura demasiado pequeña o radio muy cerrado | Amplíe la abertura; verifique el radio mínimo |
| Indentación profunda | Presión de contacto excesiva u hombro desgastado | Revise abertura y hombro, añada protección |
| Sobrecarga de la máquina | Abertura demasiado pequeña o pliegue demasiado largo | Vuelva a calcular la fuerza |
| Radio demasiado grande | Abertura demasiado ancha | Elija una abertura menor dentro del límite de fuerza |
| El borde corto se desliza dentro de la V | La abertura supera el apoyo del ala | Utilice una abertura menor o revise el diseño |
| Ángulo inconsistente | Matriz desgastada, variación de material o retorno | Revise la herramienta; recalibre los parámetros |
10. Inspección, mantenimiento y almacenamiento de la matriz
Antes de cada cambio de matriz, revise la ranura en V buscando virutas, rebabas, golpes y desgaste, con iluminación y herramientas adecuadas en lugar de pasar los dedos desnudos por los filos afilados. Dos minutos aquí pueden ahorrar un lote entero de piezas defectuosas después.
- Limpie de inmediato los residuos de zinc y aluminio tras procesar chapa recubierta o blanda.
- Realice una limpieza a fondo y aplique protección anticorrosiva cada semana en las matrices inferiores de alto servicio.
- Guarde las matrices en un estante seco y nunca apile las superiores e inferiores en contacto directo.
- Verifique periódicamente las dimensiones de la abertura y la rectitud de la matriz.
11. Matriz simple, multipunzonada de cuatro vías o a medida
Elegir el formato de la herramienta es responder en el fondo a dos preguntas: cada cuánto cambia el trabajo y cuántas exigencias no estándar trae. La tabla siguiente responde a ambas.
| Formato de matriz | Cuándo usarla | Característica clave |
|---|---|---|
| Matriz en V simple | Lotes estables, material y abertura fijos | La más barata, pero cada cambio exige otra matriz |
| Matriz multipunzonada de cuatro vías | El espesor cambia a menudo, producción de mucha variedad | Cuatro aberturas en un bloque, se cambian girando |
| Matriz a medida | Radios especiales, alas cortas, ángulos inusuales, superficies decorativas, acero de alta resistencia o perfiles no estándar | Diseñada a partir del plano, más plazo pero acertar a la primera |
12. Preguntas frecuentes
Las cinco preguntas siguientes sirven para confirmar punto por punto con un cliente, un compañero o un proveedor.
- ¿La abertura en V es siempre 8 veces el espesor de la chapa?
No. El 8× es un punto de partida para el plegado en aire del acero al carbono. Los materiales más duros o gruesos suelen necesitar una abertura más ancha, y el plegado al fondo y el acuñado siguen reglas distintas.
- ¿El inoxidable necesita una abertura mayor que el acero al carbono?
Generalmente sí. El inoxidable tiene más resistencia y más retorno, así que una abertura más ancha, unos 8T–10T, reduce el agrietamiento y la carga de la herramienta.
- ¿Qué pasa si la abertura es demasiado pequeña?
Más fuerza, marcas más profundas, radio más cerrado, y mayor riesgo de grieta y sobrecarga.
- ¿Qué pasa si la abertura es demasiado grande?
Un radio interior sobredimensionado, más retorno elástico y posibles fallos dimensionales, y el ala corta puede además perder apoyo.
- ¿Cómo afecta la abertura al radio interior de pliegue?
En el plegado en aire, la abertura forma en gran medida el radio. Las aberturas más anchas producen radios mayores.
13. Conclusión: no un multiplicador, sino cinco cosas sujetas a la vez
Elegir la abertura correcta de la matriz en V es una decisión técnica que protege la calidad de la pieza, la seguridad de la máquina y la vida de la herramienta. El espesor fija el rango inicial, las propiedades del material la corrección, el radio interior y el ala mínima los límites geométricos, la fuerza el límite de seguridad, y el plegado en prueba confirma los parámetros finales. Sujete todo esto junto en lugar de memorizar un multiplicador, y el plegado será más rápido, más seguro y mucho más consistente.
Si tiene planos de pieza pero no está seguro de qué abertura usar, qué juego de herramienta encaja, o si este trabajo corresponde a una V simple o a un bloque de cuatro vías, envíe los planos al equipo de ingeniería de GWMT y deje que ajusten la abertura a su material, radio y fuerza.
Cuando necesita una matriz a medida, entregue al proveedor los planos de la pieza y los detalles de pliegue, el material, el espesor y el radio requerido, y el estándar de sujeción de la máquina y su longitud de trabajo. Cuanto más completo el encargo, más precisa la oferta y menos retrabajo.
Referencias técnicas
Las referencias de fabricantes respaldan las explicaciones; las imágenes ilustran temas de selección, no una configuración GWMT aprobada.