
Contenido
- La tabla de aperturas: cinco parámetros de un vistazo
- ¿Qué es la apertura en V?
- Cómo calcularlo: la regla del 8
- Aperturas recomendadas por material
- Apertura en V y radio de pliegue: la regla del 16 %
- Cómo afecta la apertura en V a la fuerza
- Longitud mínima de ala según la apertura en V
- Cómo elegir la apertura en V, paso a paso
- Cuatro errores al elegir la apertura en V
- Preguntas frecuentes sobre aperturas en V
- Conclusión: la apertura no se adivina, se decide
El número que en el taller se decide a ojo es el ancho de la ranura en V. Un operario mira el plano, dice un ancho y el trabajo sigue adelante. Ese número lleva en silencio tres consecuencias: el radio interior de la pieza, la fuerza que debe aplicar la plegadora y el ala más corta admisible. Si elige bien la apertura, el ángulo será preciso, el radio estable y la vida de la herramienta larga; si elige mal, invitará a piezas agrietadas, herramientas astilladas, máquinas sobrecargadas y desperdicio.
Esta guía no pretende darle una tabla para copiar y ya está. Quiere responder a la pregunta de fondo: por qué la regla del 8 funciona tan bien, cuándo hay que apartarse de ella y qué cifras hay que volver a comprobar cuando eso ocurre. Con esa lógica, podrá resolver por su cuenta un material nuevo, un espesor distinto o una máquina diferente.
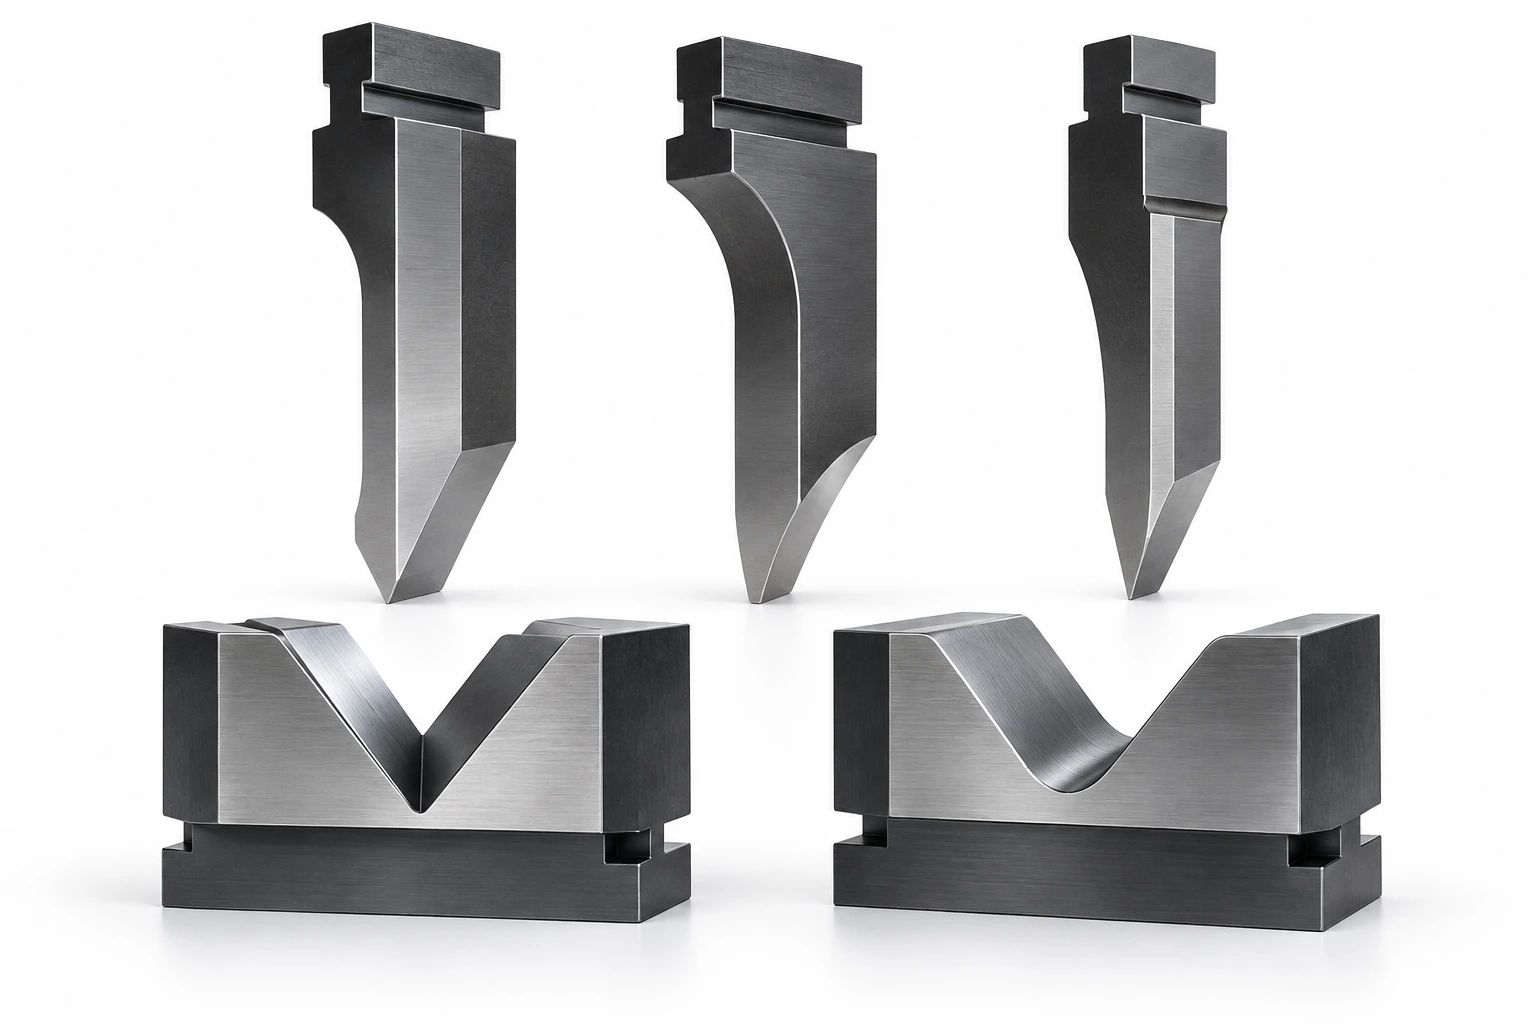
1. La tabla de aperturas: cinco parámetros de un vistazo
La tabla siguiente cubre el caso más habitual: acero al carbono de unos 450 N/mm² de resistencia a la tracción, plegado a 90° en aire. Relaciona los cinco números que tiran unos contra otros: espesor t, apertura V, radio interior ir, longitud mínima de ala b y fuerza por metro F. Todas las aperturas siguen la regla del 8, V ≈ 8 × t.
Son valores de referencia aceptados en el sector. El resultado real varía ligeramente según el lote de material, el estado de la herramienta y la calibración de la máquina; las aperturas indicadas son las recomendaciones ideales derivadas de la regla del 8.
- Primer paso: localice el espesor t en la primera columna.
- Segundo paso: lea la apertura V recomendada, el punto de partida más seguro y eficiente.
- Tercer paso: compruebe las consecuencias: radio interior, ala mínima y fuerza ya son previsibles antes de cargar la chapa.
| Espesor del material (t, mm) | Apertura en V (V, mm) | Radio interior (ir, mm) | Longitud mínima de ala (b, mm) | Fuerza por metro (F, t/m) |
|---|---|---|---|---|
| 1,0 | 8 | ≈ 1,3 | > 5,5 | ≈ 8 |
| 1,5 | 12 | ≈ 2,0 | > 8,5 | ≈ 10 |
| 2,0 | 16 | ≈ 2,6 | > 11,0 | ≈ 12 |
| 2,5 | 20 | ≈ 3,3 | > 14,0 | ≈ 14 |
| 3,0 | 25 | ≈ 4,0 | > 17,5 | ≈ 16 |
| 4,0 | 32 | ≈ 5,0 | > 22,0 | ≈ 22 |
| 5,0 | 40 | ≈ 6,5 | > 28,0 | ≈ 27 |
| 6,0 | 50 | ≈ 8,0 | > 35,0 | ≈ 32 |
| 8,0 | 63 | ≈ 10,0 | > 45,0 | ≈ 45 |
| 10,0 | 80 | ≈ 13,0 | > 55,0 | ≈ 56 |
2. ¿Qué es la apertura en V?
La apertura en V, también llamada ancho de matriz o simplemente V, es la distancia entre los hombros de la ranura en V de la matriz inferior. En el plegado en aire es la cota crítica, porque no es solo una plataforma de apoyo: define directamente el radio interior que «flota» en la pieza.
En el plegado en aire la chapa solo toca tres puntos: la punta del punzón y los dos hombros de la matriz en V. El metal flota en la apertura y el radio interior se forma de manera natural entre esos dos hombros. Por eso, en el plegado en aire moderno, el radio de la punta del punzón es casi irrelevante: la apertura en V es la que programa realmente su pliegue.
Tres características de la matriz actúan juntas, y entenderlas indica qué debe especificar al pedir la herramienta.
- Apertura en V o ancho de matriz: determina el radio interior y la fuerza necesaria.
- Ángulo de matriz: normalmente algo más agudo que el objetivo, por ejemplo 88° o 85°, para permitir el sobreplegado y controlar el retorno elástico.
- Radio de hombro: la transición suave hacia la ranura. Un hombro mayor y mejor pulido reduce las marcas en acero inoxidable y aluminio, pero exige un ala mínima más larga.
3. Cómo calcularlo: la regla del 8
El estándar de oro del sector es la regla del 8: para plegado en aire a 90° en acero al carbono, la apertura ideal en V es unas ocho veces el espesor del material.
3.1 La fórmula
Apertura en V = 8 × espesor del material
3.2 Un ejemplo
Para una chapa de acero al carbono de 2 mm: 2 mm × 8 = 16 mm, es decir, matriz V16.
Esa proporción alcanza un equilibrio casi mágico entre fuerza de plegado, precisión angular y control del retorno elástico. Produce de forma natural un radio interior aproximadamente igual al espesor del material, cerca de un sexto de la apertura, lo que mantiene el cálculo del developmental simple y repetible.
3.3 Cuándo hay que apartarse del 8
La regla del 8 está ajustada para acero al carbono de espesor medio. Ajuste el multiplicador según espesor y material.
La razón: cuando V = 8t en acero al carbono, la posición del eje neutro (factor K) da un radio interior aproximadamente igual al espesor. Está respaldado por validación empírica y por ingeniería sólida, pero es un punto de partida, no una ley inquebrantable.
- Chapa fina, menos de 3 mm: 6× – 8× t
- Acero al carbono de espesor medio: 8× t
- Placa gruesa, más de 10 mm: 10× – 12× t
4. Aperturas recomendadas por material
La regla del 8 no sirve para todo. Cada material tiene su resistencia a la tracción y su ductilidad, así que el multiplicador debe cambiar. Utilice la tabla como referencia de conversión y luego lea las notas de cada material.
| Material | Resistencia a la tracción (UTS) | Regla de apertura | Factor de fuerza frente al acero al carbono | Radio interior (% de V) |
|---|---|---|---|---|
| Acero al carbono (referencia) | ≈ 450 N/mm² | 8 × t | 1,0× | 16–17 % |
| Acero inoxidable (304) | ≈ 600 N/mm² | 10–12 × t | 1,4–1,5× | 20–22 % |
| Aluminio (5052, blando) | ≈ 230 N/mm² | 5–6 × t | 0,5–0,6× | 13–15 % |
| Aluminio (6061-T6, duro) | Mayor, baja ductilidad | 10–12 × t | ≈ 1,0× | 13–15 % |
| Acero de alta resistencia | > 800 N/mm² | 12–20 × t | 2,0–3,0× | Variable |
4.1 Acero al carbono
Aplique la regla del 8, V = 8t. Es el valor por defecto más seguro y eficiente y da un radio interior cercano al espesor del material. Por ejemplo, 3 mm de acero al carbono llevan a V24, con V25 como tamaño práctico de matriz en la tabla.
4.2 Acero inoxidable
El inoxidable, 304 por ejemplo, tiene cerca de un 50 % más de fuerza de conformación, mayor tenacidad y un retorno elástico y un endurecimiento por deformación marcados. Déle más espacio: V = 10t a 12t. Una apertura mayor dispersa la tensión y reduce la fuerza, y hace que el retorno sea mayor pero mucho más predecible y controlable. Por ejemplo, 2 mm de inoxidable llevan a V20.
4.3 Aluminio
Los grados blandos, como 5052, son dúctiles pero delicados, propensos al agrietamiento de fibra exterior y al marcado superficial. Utilice una V más estrecha, de 5t a 6t; 2 mm de aluminio llevan a V12. Los grados duros T6, como 6061-T6, se agrietan con facilidad, así que pase a 10t–12t para mantener un radio mayor y más seguro. Proteja el acabado con película de poliuretano o matrices no marcas con insertos de poliuretano o hombros de rodillo.
4.4 Acero de alta resistencia
Aleaciones como Hardox® y Weldox® combinan alta resistencia a la cedencia con baja ductilidad. Descarte la regla del 8 y empiece por 12t, 16t o incluso 20t. Una V más amplia obliga a formar un radio interior mayor, reparte la tensión intensa y evita la fractura en la línea de pliegue. Como las cargas son extremas, estos trabajos exigen además herramienta de plegadora de servicio pesado y ángulos de matriz más agudos, 75°, 70° y 60°, para absorber de 15–20° de retorno elástico.
5. Apertura en V y radio de pliegue: la regla del 16 %
Este es el punto que convierte a un principiante en ingeniero de proceso: en el plegado en aire, la apertura en V, no la punta del punzón, determina el radio interior de pliegue. La chapa se estira sobre los dos hombros de la matriz y el radio se forma solo como un porcentaje de la apertura.
5.1 La regla del porcentaje
ir ≈ V × factor de material
Por ejemplo, al plegar acero al carbono en una apertura de 32 mm se obtiene un radio interior de unos 32 × 0,16 ≈ 5,1 mm, tanto si la punta del punzón es R0,8 como R2.
- Acero al carbono: ir ≈ 16 % de V, es decir 0,16 × V
- Acero inoxidable: ir ≈ 20–22 % de V, por su mayor retorno elástico y tenacidad
- Aluminio: ir ≈ 13–15 % de V
5.2 Límites del radio de la punta
Demasiado grande: el radio del punzón no debe superar el radio natural que forma la matriz en V, o se apodera del proceso y desestabiliza el pliegue.
Demasiado pequeño: el radio del punzón no debe bajar del 63 % del espesor del material, o deja de plegar y empieza a cortar, dejando marcas, concentraciones de tensión y riesgo de grieta.
Así, si necesita un radio mayor, elija una matriz en V más ancha; para un radio más cerrado, una más estrecha, y verifique siempre contra el plano.
6. Cómo afecta la apertura en V a la fuerza
La fuerza de plegado es inversamente proporcional al ancho de la apertura en V: cuanto más estrecha, más fuerza, y el crecimiento no es lineal.
6.1 Fórmula de fuerza en plegado en aire, métrica
Fuerza = (longitud en mm × espesor² en mm × resistencia a la tracción en N/mm² × 1,42) ÷ (apertura en V en mm × 1000)
- Proporcional a la resistencia a la tracción: un material más fuerte necesita más fuerza.
- Proporcional al cuadrado del espesor: doblar el espesor cuadruplica la fuerza.
- Proporcional a la longitud de plegado: doblar la longitud dobla la fuerza.
- Inversamente proporcional a la apertura: doblar V reduce la fuerza necesaria aproximadamente a la mitad.
6.2 Dos comprobaciones de seguridad: siempre las dos
La fuerza total debe quedar muy por debajo de la fuerza nominal de la plegadora.
La fuerza debe quedar además por debajo de la carga lineal nominal de la herramienta, en toneladas por metro o por pie. Concentrar una fuerza total «segura» en una V estrecha puede sobrecargar la matriz localmente y provocar astilladuras, grietas o un fallo catastrófico.
Usar una matriz en V demasiado estrecha en placa gruesa es una apuesta: los cantos se astillan y, en el peor caso, la corredera o la mesa se deforman de forma permanente, con la precisión de la máquina perdida.
7. Longitud mínima de ala según la apertura en V
Para que la chapa no se deslice dentro de la matriz durante el plegado, el ala debe apoyarse con firmeza en los dos hombros. La regla práctica del sector es:
Longitud mínima de ala b ≈ 0,77 × apertura en V, con una regla de taller más simple de 0,7 × V
Por ejemplo, con una matriz V20, 20 × 0,7 = 14 mm, de modo que el ala debe medir al menos 14 mm. Si el plano pide un ala de 10 mm, una V20 no sirve: tendrá que elegir una matriz más pequeña, volviendo a calcular la fuerza, o cambiar el diseño.
Esta es una restricción clásica entre diseño y fabricación: una pieza con un ala muy corta obliga a una matriz en V más estrecha, lo que aumenta la fuerza y cierra el radio, elevando el riesgo de grieta. Detecte esto en la revisión de diseño, no en el taller.
| Ancho de apertura (V, mm) | Ala mínima requerida (mm) |
|---|---|
| 8 | 6,2 |
| 12 | 9,2 |
| 16 | 12,3 |
| 24 | 18,5 |
| 32 | 24,6 |
| 40 | 30,8 |
| 50 | 38,5 |
| 63 | 48,5 |
| 80 | 61,6 |
| 100 | 77,0 |
8. Cómo elegir la apertura en V, paso a paso
Siga este proceso y cualquier plano se convierte en una puesta a punto segura y precisa, una y otra vez.
8.1 Paso 1: fija los parámetros de entrada
Confirme el grado de material y la resistencia real a la tracción, no solo «acero inoxidable», el espesor medido con micrómetro, donde un error de 0,1 mm puede desplazar el ángulo 0,5°, y el radio interior, el ángulo de pliegue y el ala mínima que pide el plano. Si falta la resistencia a la tracción, consulte el certificado de material.
8.2 Paso 2: seleccione la apertura base
Empiece con la regla del 8, V = 8t, y aplique después el multiplicador de material: acero al carbono ×1,0, inoxidable ×1,2–1,5, aluminio ×0,8–1,0 y acero de alta resistencia ×1,5–2,0 o más.
8.3 Paso 3: verifique radio y ala
Contraste el radio interior resultante, ir ≈ V × factor de material, con el plano y confirme que el ala de la pieza es al menos 0,77 × V. Si se queda corta, retroceda a una V menor y vuelva a calcular.
8.4 Paso 4: calcule la fuerza y confirme la seguridad
Aplique la fórmula de fuerza y compruebe que el resultado está por debajo tanto de la fuerza nominal total de la máquina como de la carga lineal nominal de la herramienta.
8.5 Paso 5: pruebe el pliegue y documente
Plegue scraps idénticos, mida el ángulo y el radio reales, ajuste la compensación de retorno elástico en el CNC y registre cada parámetro. Con el tiempo esto construye su propia base de datos de plegado, convirtiendo la experiencia personal en un activo de la empresa.
9. Cuatro errores al elegir la apertura en V
Estos cuatro errores tienen algo en común: ahorran cinco minutos en la mesa y cuestan horas después.
9.1 Error uno: la trampa del «una V para todo»
Usar una V mediana para cualquier espesor y material. En placa gruesa una V estrecha dispara la fuerza y astilla la matriz; en chapa fina una V ancha da apoyo deficiente, radio incontrolado y retorno inestable.
- La solución: un material, una solución. 8× para acero al carbono, 10–12× para inoxidable, 5–6× para aluminio.
9.2 Error dos: «cuanto más dura la herramienta, mejor»
Perseguir a ciegas HRC 60 o más. Las matrices demasiado duras son frágiles y pueden fracturarse de forma explosiva ante una sobrecarga.
- La solución: ajuste la tenacidad al trabajo. 42CrMo a HRC 47–52 es el todoterreno para inoxidable, acero de alta resistencia y placa gruesa; T8/T10A a HRC 58–62 para acero al carbono en gran serie, donde la resistencia al desgaste es lo importante.
9.3 Error tres: estimar el radio «a ojo»
Ignorar que la apertura en V programa el radio, o tomar un punzón demasiado agudo, por debajo del 63 % del espesor, que perfora en lugar de plegar.
- La solución: diseñe y verifique el radio con ir ≈ V × factor de material.
9.4 Error cuatro: saltarse las comprobaciones de ala y fuerza
Olvidar la regla de ala 0,77 × V o el límite de carga lineal de la herramienta: las dos vías más rápidas a piezas caídas y matrices rotas.
10. Preguntas frecuentes sobre aperturas en V
Las preguntas siguientes sirven para confirmar punto por punto con un cliente, un compañero o un proveedor.
- ¿Qué es la regla del 8 para la apertura en V?
Indica que la apertura ideal en V para plegado en aire a 90° en acero al carbono es unas ocho veces el espesor del material, V = 8 × t. Equilibra fuerza, radio y retorno elástico, y da un radio interior próximo al espesor de la chapa.
- ¿Qué determina el radio interior: el punzón o la apertura en V?
En el plegado en aire, la apertura en V. La chapa flota sobre los hombros de la matriz y forma un radio interior de cerca del 16 % de V en acero al carbono, 20–22 % en inoxidable y 13–15 % en aluminio. El radio del punzón es secundario mientras sea menor que el radio natural y mayor que el 63 % del espesor.
- ¿Qué matriz en V uso para acero inoxidable de 2 mm?
Aplique 10–12 × t: 2 mm × 10 = V20, hasta V24. El inoxidable necesita cerca de un 50 % más de fuerza y una apertura mayor para controlar el retorno y evitar la grieta.
- ¿Cómo afecta la apertura en V a la fuerza?
La fuerza es inversamente proporcional a V. Duplicar la apertura reduce la fuerza necesaria alrededor de un 50 %, y reducirla a la mitad la duplica. Verifique siempre contra la fuerza nominal de la máquina y la carga nominal de la herramienta.
- ¿Cómo calculo la longitud mínima de ala?
Utilice b ≈ 0,77 × V, con regla de taller 0,7 × V. Una matriz V16 exige un ala de unos 12,3 mm, o la pieza caerá dentro de la matriz.
- ¿Puedo plegar acero al carbono, inoxidable y aluminio con la misma matriz en V?
Para trabajo de calidad, no. Sus resistencias a la tracción y su retorno elástico difieren mucho, y el residuo de acero en la matriz daña el aluminio. Adapte la herramienta y la apertura en V a cada material.
11. Conclusión: la apertura no se adivina, se decide
La apertura correcta nunca se adivina: es una decisión de ingeniería que gobierna a la vez el radio, la fuerza y la viabilidad del ala. Parta de la regla del 8, ajuste por la resistencia del material, verifique el radio y el ala mínima, contraste la fuerza con los límites de máquina y herramienta, y demuéstrelo con un pliegue de prueba.
Si necesita una apertura no estándar, porque el plano exige un ala especialmente corta o el material tiene mucho retorno elástico, la serie estándar puede no darle la combinación que necesita. GWMT fabrica punzones y matrices a medida para que el requisito de plegado mande y no al revés.
Referencias técnicas
Las referencias de fabricantes respaldan las explicaciones; las imágenes ilustran temas de selección, no una configuración GWMT aprobada.