
Contenido
- Los quince de un vistazo
- 1. Calcular mal la fuerza de plegado
- 2. Elegir mal la herramienta y la abertura de la matriz
- 3. Ignorar la compensación del retorno elástico
- 3.1 Qué determina el retorno elástico
- 4. No compensar la flexión en pliegues largos
- 5. Mala calibración del tope posterior
- 6. Elegir mal el radio de pliegue
- 7. Ignorar las variaciones de material
- 8. Programación y ajuste CNC incorrectos
- 9. Omitir la inspección de la primera pieza
- 10. Mantenimiento deficiente
- 11. Descuidar la formación del operario
- 12. Ignorar los avisos del sistema hidráulico
- 13. Manejo deficiente de la chapa
- 14. Omitir el control de calidad en proceso
- 15. Usar equipos de plegadora obsoletos
- Conclusión: los errores no se anuncian, pero la disciplina sí
- Preguntas frecuentes
Una plegadora puede producir miles de pliegues precisos en un solo turno y perderlos en minutos por unos pocos errores de ajuste. Un valor de fuerza mal calculado, una matriz gastada o una primera pieza sin inspeccionar se convierten en silencio en ángulos erróneos, material desperdiciado y fechas incumplidas.
En el taller real, la mayoría de los defectos de plegado no vienen de una capacidad insuficiente de la máquina, sino de parámetros de ajuste incorrectos, elección de herramienta, variación de material o procedimientos de trabajo inconsistentes. Y lo frustrante es que casi todos estos errores permanecen invisibles hasta que el daño está hecho. Cuando el operario detecta una pestaña fuera de tolerancia o un pliegue agrietado, el lote ya es chatarra. El resultado es una cadena de reacciones previsible:
La buena noticia es que casi todos estos problemas son prevenibles. Esta guía desmenuza los quince errores más habituales de la plegadora: qué los causa, cómo afectan a sus piezas y a su bolsillo y qué pasos prácticos aplican los plegadores con experiencia para evitarlos.
1. Los quince de un vistazo
Siguen el orden en que aparecen los problemas: cálculo de fuerza, ajuste, programación, operación y mantenimiento. Cada uno es autónomo, así que puede ir directamente al apartado que corresponde a su síntoma.
- 1. Calcular mal la fuerza
- 2. Herramienta y abertura incorrectas
- 3. Ignorar la compensación del retorno
- 4. No compensar la flexión en pliegues largos
- 5. Mala calibración del tope posterior
- 6. Elegir mal el radio de pliegue
- 7. Ignorar las variaciones de material
- 8. Programación y ajuste CNC incorrectos
- 9. Omitir la inspección de la primera pieza
- 10. Mantenimiento deficiente
- 11. Descuidar la formación del operario
- 12. Ignorar las avisos del sistema hidráulico
- 13. Manejo deficiente de la chapa
- 14. Omitir el control de calidad en proceso
- 15. Usar equipos obsoletos
2. 1. Calcular mal la fuerza de plegado
El error: se aplica una fuerza de plegado incorrecta durante el ajuste.
No adivine nunca la fuerza. Calcule la fuerza necesaria antes de empezar y compárela con la tabla de su plegadora. Compare siempre tres variables: material, espesor y abertura de la matriz. Una fórmula de campo fiable para el plegado en aire de acero al carbono es:
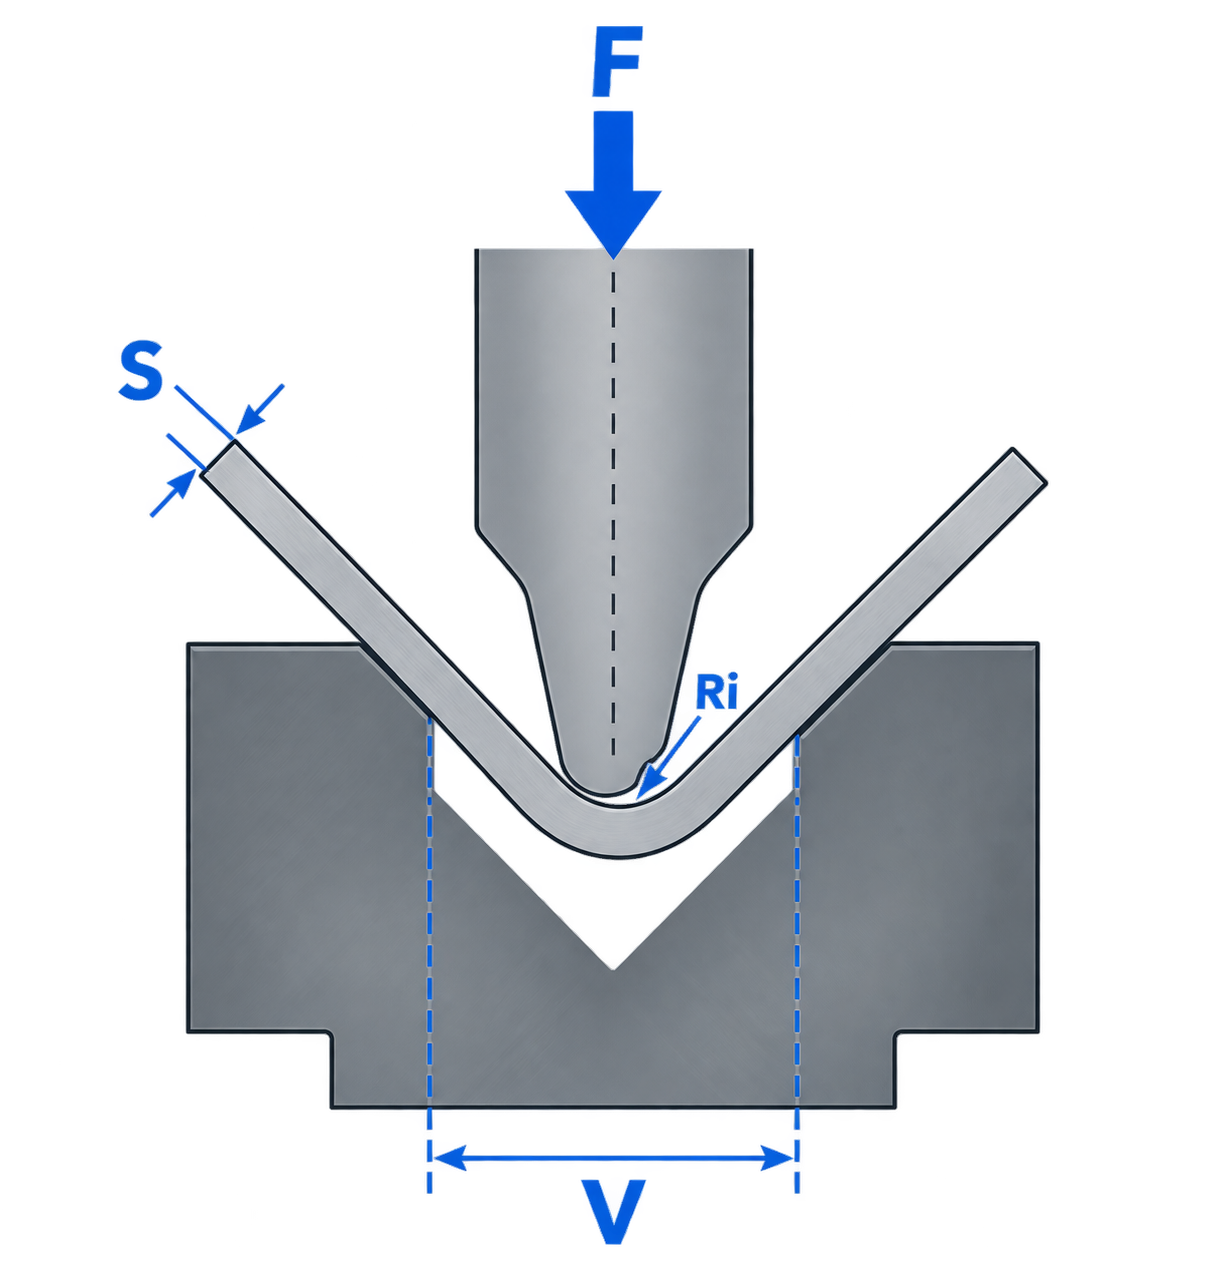
Toneladas por pie = 490 × T² × MF / V, donde T es el espesor del material en pulgadas, V la abertura de la matriz en V en pulgadas y MF el factor de material.
Importante: el coeficiente exacto varía según el método de cálculo y las fórmulas imperial, europea y métrica no son intercambiables. Verifique siempre contra la tabla de fuerzas del fabricante antes de empezar. La fórmula métrica publicada en la Guía de la Plegadora de este sitio usa otro coeficiente, así que no mezcle ambas.
- Causa: ignorar el espesor del material
- Causa: no considerar la resistencia a la tracción o el límite elástico
- Causa: elegir mal la abertura de la matriz en V
- Causa: confiar en la experiencia en lugar de calcular
- Efecto: pliegue incompleto, ángulo insuficiente
- Efecto: retorno elástico excesivo
- Efecto: herramienta agrietada o sobrecargada
- Efecto: sobrecarga del bastidor y del sistema hidráulico
| Material | Factor de material (MF) |
|---|---|
| Acero al carbono | 1,0 |
| Acero inoxidable | 1,5 |
| Aluminio | 0,5 |
3. 2. Elegir mal la herramienta y la abertura de la matriz
El error: combinar un punzón y una matriz incompatibles para el trabajo.
Siga las directrices probadas de abertura en V, unas 8 veces el espesor para acero al carbono, e inspeccione el estado de la herramienta antes de cada ajuste. Adecue el radio del punzón y la abertura de la matriz al material y apriete las abrazaderas de forma uniforme desde el centro hacia los extremos. Bastan 0,1 mm de diferencia de altura en la herramienta para desplazar el ángulo cerca de 1° a lo largo de la pieza.
Desde el taller: los operarios con experiencia revisan el estado de la herramienta antes de tocar los parámetros del CNC, porque una matriz gastada produce síntomas indistinguibles de un error de programación.
- Causa: abertura de matriz demasiado estrecha o ancha
- Causa: radio del punzón menor que el espesor
- Causa: filos de la herramienta desgastados o astillados
- Causa: mala alineación de las abrazaderas a lo largo de la herramienta
- Efecto: radio de pliegue incorrecto
- Efecto: marcas superficiales y rayas de arrastre
- Efecto: agrietamiento en el pliegue
- Efecto: fuerza superior a la necesaria
4. 3. Ignorar la compensación del retorno elástico
El error: se programa el ángulo objetivo sin contar con la recuperación elástica del material.
Compense de forma deliberada: doble más allá del objetivo, cambie a plegado al fondo o deje que un sistema de corrección de ángulo CNC ajuste la profundidad del carro en tiempo real. El retorno varía mucho según aleación y estado, así que ajuste la compensación al material real.
Los factores principales que determinan el retorno elástico:
- Causa: la elasticidad natural del metal
- Causa: acero de alta resistencia y acero endurecido por trabajo
- Causa: el alto comportamiento de recuperación del inoxidable
- Efecto: ángulos abiertos, por ejemplo 92° en lugar de 90°
- Efecto: precisión inconsistente entre piezas
| Material | Retorno típico | Sobreplegado sugerido |
|---|---|---|
| Acero al carbono (2 mm) | 0,8–1,2° | 1,0–1,5° |
| Acero inoxidable (3 mm) | 1,5–2,0° | 2,0–2,5° |
| Aluminio 6061-T6 | 2,0–3,0° | unos 2,5° |
| Aluminio (2 mm, blando) | 0,5–0,8° | 0,8–1,0° |
5. 3.1 Qué determina el retorno elástico
El mismo material y la misma abertura pueden dar ángulos distintos según la fila de esta tabla que aplique. Antes de ajustar la compensación, confirme qué caso tiene entre manos.
Nota: los inoxidables de alta resistencia como 304 y 316 pueden recuperar mucho más en determinados estados, así que confirme siempre con un plegado de prueba.
| Factor | Impacto en el retorno |
|---|---|
| Alta resistencia a la tracción | Más retorno |
| Radio de pliegue menor | Más tensión, más recuperación |
| Plegado en aire | Más recuperación elástica que el plegado al fondo |
| Mayor espesor con la misma matriz | Normalmente menos retorno |
6. 4. No compensar la flexión en pliegues largos
El error: se omite la compensación de la flexión en piezas largas.
Active un sistema de compensación de flexión mecánico o hidráulico y ajuste la compensación según la fuerza y la longitud de la pieza. La compensación servo-controlada calcula la flexión automáticamente; los sistemas de cuña manuales deben recalibrarse periódicamente. Los problemas de flexión son una de las causas más comunes de que el centro de una pieza larga no coincida con el ángulo medido en ambos extremos.
- Causa: longitud de la pieza, especialmente por encima de unos 2,5 m
- Causa: fuerza de plegado elevada
- Causa: flexión natural de la mesa y del carro bajo carga
- Efecto: el centro del pliegue se abre más que los bordes
- Efecto: ángulo desigual a lo largo de toda la longitud
7. 5. Mala calibración del tope posterior
El error: depender de la posición de un tope posterior impreciso.
Calibre los ejes X, R y Z con regularidad y revise los dedos del tope por desgaste y por contacto uniforme. Ejecute siempre una inspección de la primera pieza tras recalibrar o al cambiar entre modo manual y CNC.
Desde el taller: la señal clásica de un problema en el tope es que la primera pieza mide bien y las siguientes se van saliendo de tolerancia poco a poco, síntoma de desgaste mecánico o deriva de calibración y no de un programa erróneo.
- Causa: deriva de la calibración de ejes con el tiempo
- Causa: desgaste mecánico en los componentes de transmisión
- Causa: punto de referencia cero incorrecto
- Efecto: dimensiones de la pestaña incorrectas
- Efecto: pliegues situados en el lugar equivocado
- Efecto: piezas rechazadas y convertidas en chatarra
8. 6. Elegir mal el radio de pliegue
El error: se especifica un radio de pliegue que el material no puede tolerar.
Respete el radio mínimo de pliegue de cada material y tenga en cuenta que el valor seguro depende de la aleación, el estado, la herramienta y el método de plegado. Como referencia general, el acero al carbono suele permitir un radio cercano al propio espesor en condiciones adecuadas, mientras que las aleaciones de aluminio varían mucho según el grado y el estado. Tenga en cuenta la dirección del grano en piezas sensibles y confirme con un plegado de prueba si duda.
- Causa: ignorar la ductilidad del material
- Causa: radio de punzón menor que el mínimo recomendado
- Efecto: agrietamiento en el exterior del pliegue
- Efecto: adelgazamiento excesivo del material
- Efecto: concentración de tensiones que debilita la pieza
9. 7. Ignorar las variaciones de material
El error: suponer que todas las chapas, incluso del mismo grado, se comportan igual.
Confirme las especificaciones del material antes de programar y ajuste los parámetros CNC por lote. Siempre que sea posible, oriente las líneas de pliegue transversalmente al grano y documente los ajustes ya validados para que los pedidos repetidos no obliguen a resolver otra vez el mismo problema.
Desde el taller: la respuesta a una de las preguntas más frecuentes del taller es por qué este lote se dobla con otro ángulo si el material es el mismo. Los culpables habituales son la variación del límite elástico entre coladas y el cambio de dirección del grano, no la máquina.
- Causa: variación de espesor entre lotes
- Causa: límite elástico distinto de una colada a otra
- Causa: diferencias en la dirección de laminación
- Efecto: inconsistencia de ángulo
- Efecto: retorno elástico impredecible
- Efecto: agrietamiento al plegar a favor del grano
10. 8. Programación y ajuste CNC incorrectos
El error: ejecutar un programa construido sobre datos erróneos o una secuencia defectuosa.
Verifique cada programa antes de la primera pasada y utilice la simulación offline para detectar colisiones y errores de secuencia antes de que lleguen al taller. Como los sistemas de control difieren entre marcas, forme a los operarios en el entorno de programación de cada máquina, porque programar con precisión es tan importante como el mantenimiento mecánico. Las plegadoras CNC avanzadas reducen aún más los errores de programación con bibliotecas de herramienta, simulación de colisiones y cálculo automático de parámetros.
- Causa: datos de herramienta introducidos incorrectamente
- Causa: secuencia de plegado incorrecta
- Causa: cálculo incorrecto del-develop o de la deducción
- Efecto: colisiones de herramienta
- Efecto: dimensiones fuera de especificación
- Efecto: daños en la máquina y paradas
11. 9. Omitir la inspección de la primera pieza
El error: lanzar una producción completa sin verificar la primera pieza.
Inspeccione siempre la primera pieza antes de comprometerse con la tirada. Compruebe el ángulo de pliegue, la longitud de la pestaña y la calidad superficial, midiendo las piezas largas en ambos extremos y en el centro. Una sola pieza verificada sale mucho más barato que repetir un lote.
- Causa: presión de plazos
- Causa: exceso de confianza en la precisión del CNC y en aciertos anteriores
- Efecto: un lote entero de piezas defectuosas
- Efecto: material desperdiciado y horas de máquina perdidas
12. 10. Mantenimiento deficiente
El error: tratar el mantenimiento preventivo como opcional.
Cree una rutina de mantenimiento por niveles y registre cada comprobación. Ajuste los intervalos a su carga real: una máquina que trabaja dos o tres turnos necesita más comprobaciones que otra que trabaja ocho horas, así que base el plan en las horas de funcionamiento y no solo en el calendario.
Desde el taller: una plegadora rara vez pierde precisión de la noche a la mañana. La mayoría de los problemas de precisión se desarrollan poco a poco por desgaste, contaminación y deriva de calibración, y por eso las comprobaciones programadas se amortizan.
- Causa: ausencia de un plan de inspección estructurado
- Causa: retraso en el cambio de aceite hidráulico
- Causa: lubricación insuficiente
- Efecto: inestabilidad hidráulica
- Efecto: pérdida gradual de precisión de plegado
- Efecto: paradas imprevistas y costosas
| Intervalo | Tareas principales |
|---|---|
| Diario | Limpiar las superficies del punzón y la matriz, comprobar el nivel de aceite y limpiar sensores y guías |
| Semanal | Revisar abrazaderas, puntos de lubricación y mangueras hidráulicas |
| Mensual | Calibrar el tope posterior, hacer copia de los datos CNC y revisar las líneas de lubricación |
| Anualmente | Sustituir filtros, aceite y sellos, y realizar una alineación geométrica completa |
13. 11. Descuidar la formación del operario
El error: suponer que la capacidad de la máquina compensa la habilidad del operario.
Ofrezca formación continua tanto en programación como en ajuste mecánico, y estandarice el procedimiento de ajuste en todo el equipo. Un operario con experiencia detecta los problemas antes de que se conviertan en chatarra y produce buenas piezas más rápido.
- Causa: ausencia de formación estructurada en CNC
- Causa: hábitos heredados de otros sistemas de control
- Efecto: tiempos de ajuste más largos
- Efecto: mayor tasa de chatarra
- Efecto: mayor riesgo de seguridad
14. 12. Ignorar los avisos del sistema hidráulico
El error: seguir usando una máquina que muestra síntomas anómalos.
Trate los síntomas tempranos, como vibración, retardo del retorno o ruidos inusuales de la bomba, como señales de servicio y no como molestias. Compruebe el nivel y la temperatura del aceite, revise válvulas y sellos y limpie o sustituya los filtros según el plan. Una hidráulica estable es la base de una fuerza de plegado constante.
- Causa: fugas de aceite o nivel bajo
- Causa: presión inestable o fluctuante
- Causa: válvulas que fallan o aire atrapado en las líneas
- Efecto: movimiento del carro lento, irregular o a tirones
- Efecto: desviación del ángulo por inconsistencia de presión
- Efecto: parada inesperada de la máquina
15. 13. Manejo deficiente de la chapa
El error: cargar, apoyar o mover las piezas de forma incorrecta.
Utilice apoyos de chapa delanteros, levantadores de material o un segundo operario para piezas largas o pesadas. Un apoyo correcto evita que la chapa se hunda y desvíe el ángulo, y elimina el riesgo de que una chapa sin apoyo se balancee.
- Causa: paneles grandes plegados sin apoyo
- Causa: carga y posicionado incorrectos
- Efecto: rayas y defectos superficiales
- Efecto: alabeo y deformación
- Efecto: riesgo de lesión si la chapa cae tras la suelta
16. 14. Omitir el control de calidad en proceso
El error: inspeccionar solo el producto final en lugar del proceso.
Implemente el control de calidad en proceso, con muestreo cada 10 o 20 piezas, y conserve registros de medición para la trazabilidad. Los comparadores digitales de ángulo y, en trabajos de tolerancia estrecha, los sensores láser o de CMM reducen el error humano y detectan pronto la deriva.
- Causa: ausencia de rutina de inspección en proceso
- Efecto: lotes defectuosos detectados demasiado tarde
- Efecto: quejas y devoluciones de clientes
17. 15. Usar equipos de plegadora obsoletos
El error: seguir con una máquina ineficiente y envejecida.
Las máquinas antiguas siguen rindiendo, pero si su trabajo incluye piezas multi-curva o tolerancias estrechas, la cuenta suele favorecer la renovación. Las plegadoras CNC modernas con medición automática de ángulo y sistemas de control avanzados reducen mucho estos errores comunes y convierten la precisión de una lucha diaria en un estándar incorporado.
- Causa: ausencia de sistemas de automatización o de realimentación
- Causa: sistemas de control obsoletos y repuestos difíciles de conseguir
- Efecto: tiempos de ajuste más largos
- Efecto: menor precisión y repetibilidad
- Efecto: mayor coste de mano de obra y más variabilidad
18. Conclusión: los errores no se anuncian, pero la disciplina sí
Los errores de plegado rara vez se anuncian. Se acumulan en silencio, aquí un tope que deriva, allí una matriz que se gasta, hasta que la pila de chatarra y las horas de retrabajo los hacen inevitables. Pero esa misma sutileza que los esconde es también la que los hace prevenibles.
Los plegadores que alcanzan sus tolerancias de forma constante no tienen suerte: tienen disciplina. Empiezan con un ajuste y un cálculo de fuerza correctos, exigen herramientas y radios adecuados, siguen un plan de mantenimiento preventivo e invierten en formación del operario e inspección de la primera pieza.
Si esas została bien, el plegado sin defectos deja de ser un eslogan y pasa a ser una rutina. Y donde los números lo justifiquen, las plegadoras CNC modernas con sistemas de control avanzados reducen significativamente muchos de estos errores comunes y convierten la precisión de una lucha diaria en un estándar incorporado.
19. Preguntas frecuentes
Las cinco preguntas siguientes sirven para confirmar punto por punto con un cliente, un compañero o un proveedor.
- ¿Cuáles son los errores más habituales al operar una plegadora?
Los más frecuentes son calcular mal la fuerza, elegir el punzón y la matriz equivocados, ignorar el retorno elástico, omitir la inspección de la primera pieza y descuidar el mantenimiento preventivo. La mayoría vienen del ajuste y del procedimiento, no de la máquina.
- ¿Qué es la regla del 8 en una plegadora?
La regla del 8 es una guía común para el plegado en aire del acero al carbono: la abertura de la matriz en V debe ser unas ocho veces el espesor del material. Ayuda a equilibrar el radio de pliegue, la fuerza necesaria y el retorno. Los materiales más gruesos o de mayor resistencia pueden necesitar una abertura mayor, así que confirme siempre con la tabla de herramientas.
- ¿Por qué varía el ángulo de pliegue entre piezas del mismo material?
Normalmente porque el material no es idéntico de una chapa a otra: el espesor varía dentro de la tolerancia, el límite elástico cambia entre coladas y la dirección del grano modifica la recuperación. Una matriz gastada o un tope que deriva producen el mismo síntoma, así que revise las especificaciones del material y el estado de la herramienta antes de culpar al programa.
- ¿Cuáles son los problemas habituales de las plegadoras?
Los problemas típicos son ángulos inconsistentes, retorno excesivo, agrietamiento, marcas superficiales, imprecisión del tope posterior e inestabilidad hidráulica. La mayoría se desarrollan gradualmente y muestran señales tempranas, ruidos inusuales, deriva del ángulo o movimiento irregular del carro, antes de provocar chatarra.
- ¿Cuál es la zona de mayor riesgo en una plegadora?
El punto de operación, el espacio entre punzón y matriz donde se forma el material, es la zona de mayor riesgo. Mantenga las manos fuera, utiliser correctamente las barreras ópticas y los mandos de dos manos o pedal, apoye bien las piezas largas y nunca puentee las seguridades para ganar tiempo.
Referencias técnicas
Las referencias de fabricantes respaldan las explicaciones; las imágenes ilustran temas de selección, no una configuración GWMT aprobada.