
Contenido
- ¿Qué es el contrapuntero de una plegadora?
- ¿Cómo funciona el contrapuntero de una plegadora?
- Componentes principales de un contrapuntero CNC
- Tipos de contrapuntero
- ¿Qué controla cada eje del contrapuntero?
- Precisión y tolerancia de posicionamiento
- Calibración del contrapuntero: cuándo y cómo
- Problemas habituales y diagnóstico
- Plan de mantenimiento del contrapuntero
- Dónde aporta el contrapuntero
- Preguntas frecuentes sobre el contrapuntero
El contrapuntero es el componente más subestimado de una plegadora y el que más directamente determina la consistencia de un lote. No participa en el formado, pero decide dónde cae cada línea de plegado en la chapa. Esta guía recorre las mismas preguntas en orden, desde la construcción, los tipos y la configuración de ejes hasta la precisión, la calibración, el diagnóstico y los intervalos de mantenimiento.
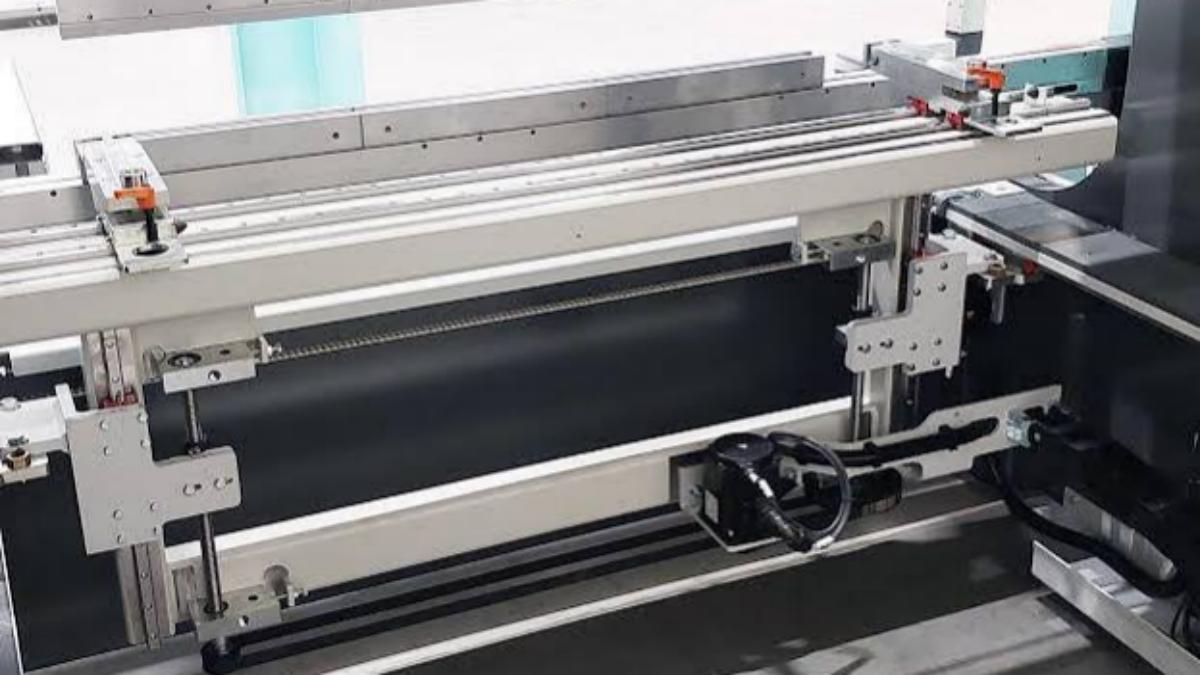
1. ¿Qué es el contrapuntero de una plegadora?
El contrapuntero, también escrito "backgauge", es un dispositivo de posicionamiento mecánico o servoaccionado montado en la parte trasera de una plegadora. Su función es establecer un punto de referencia fijo contra el que el operario, o un robot de carga, empuja la chapa, de modo que la línea de plegado caiga exactamente en el lugar previsto respecto al borde de la pieza.
El contrapuntero se sitúa detrás de la zona de matrices, paralelo a la matriz inferior en V. Consta de una barra que se desplaza hacia delante y hacia atrás, hacia el operario y en sentido contrario, con uno o más topes montados que contactan físicamente con la chapa.
Automatiza lo que antes era un proceso manual de medir con cinta y marcar. El operario, o el control CNC en células automatizadas, fija una cota de destino; la barra se desplaza hasta esa posición; la chapa se empuja hacia atrás hasta tocar los topes; el pistón ejecuta el plegado. Tras el primer plegado, todos los siguientes usan la misma referencia, y de ahí la consistencia entre piezas repetidas.
Sin un contrapuntero preciso, la posición de la línea de plegado depende por completo de la habilidad del operario y de la medición manual: un método lento y propenso a errores que no escala en producción. Un contrapuntero bien calibrado es lo que permite mantener tolerancias de ±0,1 mm o mejores en lotes de cientos de piezas, y suele ser el factor decisivo al comparar una plegadora CNC de entrada con un modelo completamente servoeléctrico.
2. ¿Cómo funciona el contrapuntero de una plegadora?
El contrapuntero ejecuta un ciclo de posicionamiento en lazo cerrado que se repite en cada plegado del programa. Comprender ese ciclo explica por qué el número de ejes y la calidad del servo influyen tanto en el tiempo de ciclo como en la precisión.
El ciclo se resume en posicionar, contactar, plegar, retirar, reposicionar y repetir.
- El CNC posiciona el contrapuntero. El control lee la cota destino del programa y mueve la barra, mediante husillo y servomotor, a la distancia exacta del eje X respecto a la línea central de la matriz.
- La chapa contacta los topes. El operario, o un brazo robótico, empuja la chapa hacia atrás hasta que su borde contacta con los topes montados en la barra.
- El pistón dobla. Confirmado el contacto, a vista del operario o mediante sensor en células automatizadas, el pistón desciende y forma el plegado con el ángulo y la profundidad programados.
- El contrapuntero se retira. Tras el plegado, mantiene la posición si el siguiente plegado repite cota, o se retira y reposiciona, algo especialmente importante en cajas y bandejas, donde debe apartarse para no chocar con un ala ya formada.
- Siguiente plegado. El ciclo se repite y el control pasa automáticamente a la siguiente cota programada hasta completar la pieza.
3. Componentes principales de un contrapuntero CNC
Un contrapuntero CNC es un conjunto de precisión donde mecanismos y electrónica trabajan juntos. Conocer cada componente ayuda a diagnosticar averías más rápido y a tomar mejores decisiones de compra.
3.1 Barra del contrapuntero
La barra rígida que cruza la anchura de la máquina y soporta los topes. Su rigidez afecta directamente a la precisión, y en máquinas anchas la flexión introduce error.
3.2 Topes
Los puntos que tocan el borde de la chapa. Suelen ajustarse en altura y posición lateral, y muchos sistemas CNC permiten control independiente para piezas cónicas o asimétricas.
3.3 Husillos de rodamiento
Convierten el giro del servomotor en el desplazamiento lineal preciso de la barra. La calidad del husillo, con su grado, precarga y lubricación, es uno de los mayores factores de la precisión a largo plazo.
3.4 Guías lineales
Rieles y bloques que mantienen la barra en una línea recta y sin oscilación. Las guías desgastadas o contaminadas son una causa habitual de deriva en la repetibilidad.
3.5 Servomotores
Accionan los husillos con realimentación en lazo cerrado, permitiendo al control comandar posiciones y velocidades exactas en lugar de depender de temporizaciones de lazo abierto.
3.6 Encoder
Montado en el servomotor, o a veces directamente en el husillo o la escala, el encoder devuelve la posición real al control en tiempo real. De él depende la corrección en lazo cerrado que da precisión al posicionamiento CNC.
3.7 Control
La unidad CNC o NC que guarda los programas de plegado, calcula las posiciones del contrapuntero y comanda los servomotores. Su software gestiona además la lógica anticolisión entre el eje R y la chapa en plegados múltiples.
4. Tipos de contrapuntero
Los contrapunteros van desde topos manuales hasta sistemas servo multieje totalmente automatizados. La elección depende del volumen, la complejidad de la pieza y el presupuesto.
4.1 Contrapuntero manual
Coste bajo, mecánica sencilla, mínimo mantenimiento y sin electrónica que falle.
- En contra, el reposicionamiento es lento, la precisión depende del operario y no permite plegados múltiples programados.
- Se usa en talleres de bajo volumen, prototipos, piezas de un solo plegado y máquinas formativas.
4.2 Contrapuntero NC
Más rápido que el manual, con cota digital y mejor repetibilidad.
- Muchos modelos aún requieren entrada manual entre pasos, con una automatización limitada frente a un CNC completo.
- Se usa en talleres de volumen pequeño a medio con piezas de repetibilidad moderada.
4.3 Contrapuntero CNC
Alta repetibilidad, cambio rápido entre programas, soporte de secuencias complejas de plegado multieje e integración con software de programación offline.
- En contra, mayor inversión inicial y la necesidad de operadores o programadores formados.
- Se usa en talleres de producción, fabricantes a contrato y talleres con cambios de trabajo frecuentes.
4.4 Contrapuntero servo
Muchos fabricantes ofrecen un nivel aparte de contrapuntero servo: un CNC en el que cada eje, X, R y los adicionales Z, X1-X2 o R1-R2, se acciona con un servomotor de CA independiente y realimentación completa en lazo cerrado, en lugar de mezclar ejes servo, neumáticos y manuales.
- Sus ventajas son la máxima precisión y repetibilidad alcanzables, y el control independiente de ejes que permite piezas cónicas y asimétricas sin intervención manual.
- Sus desventajas son el precio premium y más ejes que mantener y calibrar.
- Se usa en fabricación de precisión, componentes aeroespaciales y automotrices, y talleres que necesitan control de tolerancias estrechas en geometrías variadas.
5. ¿Qué controla cada eje del contrapuntero?
La configuración de ejes es la especificación más importante al comparar contrapunteros, porque determina qué geometrías pueden fabricarse sin intervención manual. El número de ejes en sí no es una medida de precisión: lo importante es traducirlo a las piezas que realmente necesita fabricar.
| Configuración | Ejes incluidos | Adecuado para | Coste relativo |
|---|---|---|---|
| 2 ejes | X, R | Piezas de alas rectas, volumen bajo o medio | Más bajo |
| 4 ejes | X, R, Z1, Z2 | Fabricación general con anchuras mixtas | Moderado |
| 6 ejes | X1, X2, R1, R2, Z1, Z2 | Piezas cónicas, geometría asimétrica, sector aeroespacial y de precisión | Más alto |
5.1 Eje X: la base de la longitud del ala
Controla el desplazamiento de toda la barra en el sentido de avance y retroceso, fijando la distancia entre los topes y la línea central de la matriz. Es la cota principal que determina la longitud del ala. Todo contrapuntero, del manual al de seis ejes, tiene eje X, base de todo el posicionamiento de longitud de plegado.
5.2 Eje R: apartar los topes de las alas formadas
Eleva y baja los topes verticalmente. En plegados múltiples, un ala ya formada puede chocar físicamente con los topes si mantienen altura fija. Al bajarlos, o bajar la barra, entre plegados, el eje R permite que la chapa se libere del contrapuntero durante el reposicionamiento, algo esencial en cajas, bandejas y carcasas con varios alas en el mismo borde.
5.3 Ejes Z1 / Z2: movimiento lateral independiente de los topes
Permiten que los dos topes se desplacen de forma independiente a izquierda y derecha sobre la barra. Así se sostienen placas de distintas anchuras o piezas asimétricas sin recolocar los topes a mano, ya que el control lleva cada tope a su posición lateral programada.
5.4 Ejes X1 / X2: piezas cónicas y trapezoidales
Dan a cada tope un recorrido independiente en X. Eso es lo que permite las piezas cónicas o trapezoidales: el tope izquierdo puede situarse a otra profundidad que el derecho y compensar un borde no paralelo en un solo movimiento.
5.5 Ejes R1 / R2: altura independiente a cada lado
Dan a cada tope un control vertical independiente. Admite piezas en las que un lado necesita otra altura de tope que el otro, por ejemplo geometrías de ala escalonada o desplazada.
6. Precisión y tolerancia de posicionamiento
Las especificaciones del contrapuntero se convierten en calidad de pieza mediante varias métricas distintas y a menudo confundidas.
- Precisión de posicionamiento típica: la mayoría de los contrapunteros CNC industriales alcanzan entre ±0,02 mm y ±0,05 mm por eje en condiciones normales, según el grado del husillo y la longitud de la barra.
- Repetibilidad: mide con qué constancia vuelve el contrapuntero a la misma posición comandada a lo largo de muchos ciclos. Suele ser más estrecha que la precisión absoluta, a menudo entre ±0,01 mm y ±0,03 mm en servos bien mantenidos.
- Precisión del servo: la determinan la resolución del encoder, en pulsos por vuelta, junto con el paso del husillo. Cuanto mayor la resolución, menor el incremento de posición y más fina la corrección en lazo cerrado.
- Holgura inversa: juego mecánico en la tuerca del husillo o en el acoplamiento que provoca un pequeño error al cambiar de sentido. La compensación se programa en el control, pero se degrada con el desgaste.
- Dilatación térmica: las tiradas largas generan calor en los servomotores y los husillos, con cambios dimensionales mínimos en la barra y el husillo. El efecto pesa más en trabajos de precisión con tolerancias por debajo de ±0,05 mm.
| Factor | Descripción |
|---|---|
| Rigidez de la barra | La flexión en una mesa ancha se convierte en error de posición, por lo que una barra larga exige sección más rígida |
| Precarga del husillo | Una precarga insuficiente permite juego bajo carga y la posición deriva en el sentido de retorno |
| Estado de las guías | Guías contaminadas o desgastadas hacen que la barra se desvíe y rompan el paralelismo |
| Estabilidad térmica ambiente | Las variaciones de temperatura cambian las cotas del metal, y las barras largas son más sensibles |
| Desgaste de la superficie de contacto | El desgaste o la holgura de las caras de contacto desplazan el punto real de contacto respecto a la cota fijada |
| Compensación de holgura en el control | Los valores de compensación deben ajustarse con el desgaste y derivan si se omite la calibración |
7. Calibración del contrapuntero: cuándo y cómo
La calibración devuelve el contrapuntero a su precisión de diseño después de que el desgaste, un golpe o el uso prolongado introduzcan deriva. Omitirla es una de las causas más comunes y más evitables de rechazo en el plegado.
Hay que calibrar ante cualquier deriva dimensional detectada, después de un golpe o una colisión de topes, tras cambiar un husillo o un servomotor, y de forma periódica como prevención. Se necesitan un instrumento de medición certificado y trazable, como un comparador o un calibre digital, una regla, una chapa de prueba de espesor y material conocidos y el acceso al menú de calibración o servicio de la máquina.
En seguridad, bloquee el pistón antes de cualquier medición manual cerca de la zona de matrices. Nunca introduzca las manos en la zona de plegado con la máquina energizada y lista para ciclo. Siga el procedimiento de bloqueo y etiquetado de su planta para cualquier ajuste que exija acercar las manos a la barra o a los topes.
7.1 Paso 1: Limpieza
Elimine polvo, virutas metálicas y residuos de aceite de la barra, las guías lineales y las superficies de contacto. Los restos en los rieles son una causa frecuente y fácilmente pasada por alto de lecturas inconsistentes.
7.2 Paso 2: Medición
Con comparador o calibre, mida la posición real del contrapuntero en varios puntos de su recorrido y compárela con la mostrada por el control CNC para cuantificar la desviación.
7.3 Paso 3: Paralelismo
Compruebe con una regla o un barrido de comparador que la barra es paralela a la línea central de la matriz en toda su anchura. Una barra no paralela introduce error de conicidad aunque la lectura del eje X sea correcta.
7.4 Paso 4: Ajuste de topes
Ajuste o sustituya los topes desgastados para que sus caras de contacto sean perpendiculares y de altura uniforme, y vuelva a apretar los pernos al par especificado por el fabricante.
7.5 Paso 5: Plegado de prueba
Ejecute un plegado de prueba con sobrante del mismo espesor y material que la producción, mida la cota del ala formada y compárela con el objetivo programado. Ajuste el offset del control hasta que la medida coincida con la cota comandada dentro de tolerancia.
8. Problemas habituales y diagnóstico
La tabla siguiente relaciona el síntoma habitual con su causa probable y la acción que lo resuelve. En la mayoría de casos la avería se resuelve sin abrir la máquina, revisando el registro de alarmas, el estado de fijaciones y lubricación y los valores de offset del control.
| Problema | Causa probable | Solución |
|---|---|---|
| El contrapuntero no se mueve | Fallo del servomotor, acoplamiento flojo o parada de emergencia activada | Revise el estado del paro de emergencia, inspeccione las alarmas del servomotor y verifique el apriete del acoplamiento. |
| Posición incorrecta | Offset del control incorrecto o eje sin calibrar | Vuelva a verificar el offset frente a la posición medida y calibre de nuevo el eje. |
| Colisión de topes | El eje R no está programado para retirarse entre plegados | Añada al programa un paso de retirada del eje R y revise los ajustes anticolisión. |
| Alarma de servo | Sobrecarga, sobrecalentamiento o fallo de realimentación del encoder | Consulte el código de alarma, revise la carga y la refrigeración del motor y verifique el cable del encoder. |
| Fallo del encoder | Encoder dañado, cable flojo o contaminación | Revise y vuelva a asentar el cable, limpie la carcasa y sustituya el encoder si la señal sigue inestable. |
| Desgaste del husillo | Lubricación insuficiente o vida de servicio superada | Revise juego o holgura, relubrique según el plan y sustituya el husillo si la holgura es excesiva. |
| Holgura inversa | Tuerca del husillo desgastada o acoplamiento flojo | Aplique la compensación de holgura y sustituya la tuerca o el acoplamiento desgastados si hace falta. |
| Error de repetibilidad | Guías contaminadas, topes desgastados o deriva térmica | Limpie y relubrique las guías, sustituya los topes desgastados y realice un ciclo de calentamiento antes de la producción de precisión. |
| Ruido | Husillo seco, rodamiento desgastado o fijación floja | Lubrique el husillo, revise los rodamientos y apriete todos los pernos de barra y motor. |
| Movimiento lento | Fallo de parámetros del servo, roce mecánico o sobrecarga | Revise los parámetros de velocidad y par, inspeccione el roce de las guías y reduzca la carga si está sobrecargada. |
9. Plan de mantenimiento del contrapuntero
El mantenimiento constante es la forma más rentable de conservar la precisión del contrapuntero y evitar paradas no previstas. La lista se organiza por frecuencia.
| Frecuencia | Tarea de mantenimiento |
|---|---|
| Diario | Limpie la barra y los topes, haga una inspección visual y compruebe que el recorrido completo es suave. |
| Semanal | Revise la lubricación, inspeccione el desgaste y la holgura de los topes y verifique una cota de referencia frente al control. |
| Mensual | Realice la calibración medida completa, revise el montaje y los cables del servo y compruebe la holgura con un comparador. |
| Cada 6 meses | Verifique el paralelismo completo, revise la precarga del husillo, diagnostique el encoder desde el control y sustituya rascadores o juntas desgastados. |
10. Dónde aporta el contrapuntero
Las aplicaciones del contrapuntero se resumen en dos preguntas: ¿el ala debe ser idéntica pieza a pieza y la referencia debe venir del programa en lugar del operario?
- Automoción: soportes, paneles y componentes estructurales que exigen repetibilidad estrecha en tiradas de gran volumen.
- Fabricación de armarios: cajas y armarios, donde la inoxidad de las alas afecta al ajuste final del conjunto.
- Fabricación de conductos: conductos de chapa con alas largas y rectas, que se benefician de un X estable en barras anchas.
- Cajas eléctricas: cajas y paneles de precisión, con varias alas en la misma pieza y fiable anticolisión del eje R.
- Fabricación de ascensores: paneles de cabina y componentes estructurales, con precisión de plegado constante en formatos grandes.
- Mobiliario metálico: marcos y piezas donde las costuras visibles hacen de la consistencia dimensional un requisito estético y funcional.
- Equipamiento de cocina: fabricación de acero inoxidable para cocinas comerciales, donde los acabados de grado higiénico exigen plegados correctos a la primera para evitar marcas de retrabajo.
- Maquinaria pesada: componentes estructurales de espesores grandes, donde la rigidez de la barra y el par del servo bajo carga son críticos para mantener la tolerancia.
11. Preguntas frecuentes sobre el contrapuntero
Estas preguntas sirven para confirmar punto por punto en una demostración o en la aceptación.
- ¿Cada cuánto debe calibrarse el contrapuntero?
Como base, conviene una comprobación diaria con pieza de referencia, una calibración medida mensual y una completa con paralelismo y holgura cada seis meses. Aumente la frecuencia tras un golpe o en trabajos de tolerancia crítica.
- ¿Qué precisión tiene un contrapuntero CNC?
La mayoría de los contrapunteros CNC industriales se sitúa entre ±0,02 mm y ±0,05 mm, con repetibilidad suele más estrecha. El resultado real depende de la longitud de la barra, el grado del husillo y el mantenimiento.
- ¿Qué causa los errores de posicionamiento?
Las causas habituales son la holgura del husillo, guías desgastadas, fallos del encoder, dilatación en tiradas largas, topes flojos o desgastados y restos en la barra o los rieles.
- ¿Qué diferencia hay entre los ejes X y R?
El eje X controla el recorrido longitudinal de la barra y fija la longitud del ala; el eje R controla la altura de los topes para que se libren de las alas ya formadas.
- ¿Qué contrapuntero conviene para plegar cajas?
Las cajas y bandejas con varias alas necesitan como mínimo el eje R para anticolisión, y suelen beneficiarse de los ejes Z1/Z2 para adaptar distintos anchos de ala sin ajustes manuales.
- ¿Cuántos ejes necesito?
Las piezas de alas rectas solo necesitan X y R. La fabricación general con geometrías mixtas se beneficia de X, R y Z. Las piezas cónicas, asimétricas o de nivel aeroespacial suelen necesitar los seis ejes.
- ¿Qué diferencia hay entre un contrapuntero NC y uno CNC?
El contrapuntero NC ofrece posicionamiento motorizado con lectura digital, pero con automatización limitada entre pasos; el CNC se integra por completo con el control de la máquina y ejecuta programas de plegado múltiple completos.
- ¿Puede un contrapuntero manual convertirse en CNC?
En algunos casos, sí: se puede añadir servomotor, husillo e integración con el control CNC. Pero depende de la estructura de la máquina y de la compatibilidad del control, por lo que conviene que un fabricante o integrador cualificado la evalúe antes.
Referencias técnicas
Las referencias de fabricantes respaldan las explicaciones; las imágenes ilustran temas de selección, no una configuración GWMT aprobada.