
Contenido
- ¿Qué es un sistema de control CNC?
- Componentes principales de un sistema de control CNC
- Tipos de sistemas de control CNC
- Cómo funcionan los controles CNC en las plegadoras
- Por qué el lazo cerrado es clave para la precisión
- Cómo elegir el sistema de control CNC adecuado
- Tabla comparativa de sistemas de control CNC
- Preguntas frecuentes sobre los tipos de control CNC
- Conclusión: el control determina precisión, repetibilidad y eficiencia
En una plegadora, la precisión, la repetibilidad y la eficiencia terminan en el sistema de control. Si este no lee el programa, no sigue al pistón o no calcula bien el retreso elástico, la máquina no dará piezas consistentes por muy rígida que sea.
Esta guía descompone el sistema de control CNC en tres dimensiones —tipo de movimiento, lazo de control y número de ejes— y explica qué significa cada una para el plegado; después, sobre los elementos realmente controlados en una plegadora, explica por qué el lazo cerrado es casi obligatorio y en qué orden debe desarrollarse la conversación de selección.
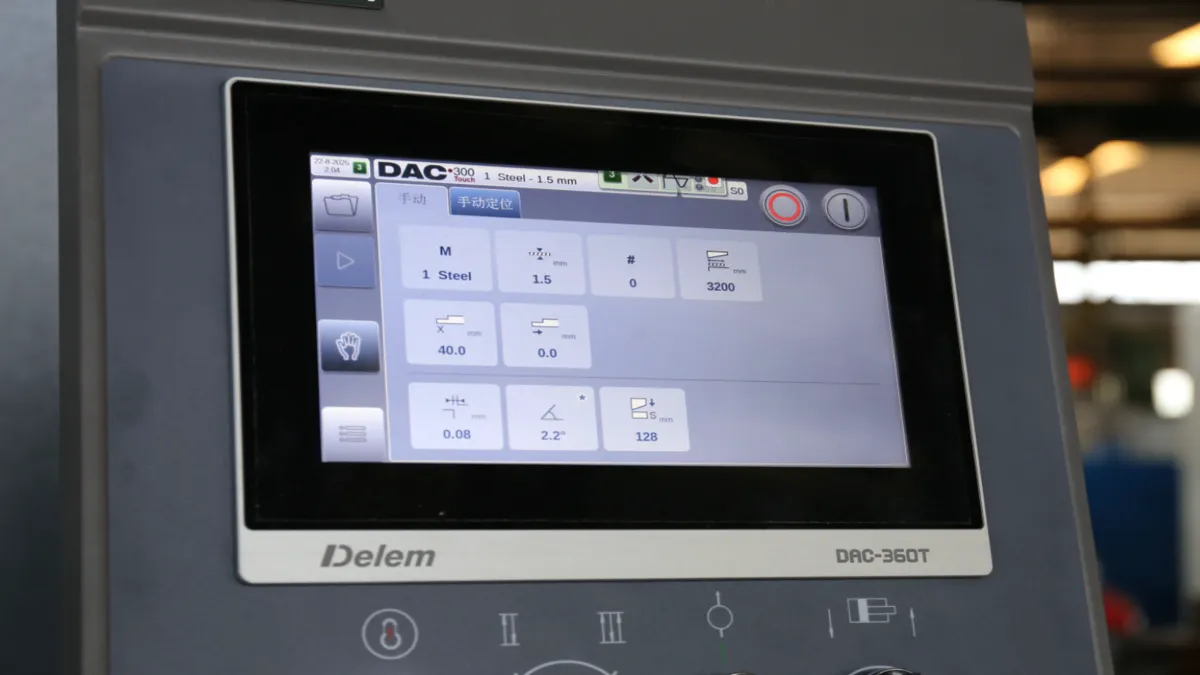
1. ¿Qué es un sistema de control CNC?
CNC significa Computer Numerical Control. Un sistema de control CNC emplea software incrustado y un microprocesador para convertir instrucciones digitales, normalmente escritas en código G, en movimientos precisos de la máquina. Automatiza la fabricación controlando movimiento, velocidad y posición, reduciendo el error humano y mejorando la consistencia.
Un sistema de control CNC es el cerebro de cualquier máquina CNC. Lee las instrucciones programadas, controla el movimiento de los ejes, gestiona velocidad y posición y ayuda al equipo a producir piezas precisas y repetibles. En la conformación de chapa esto es especialmente importante en la plegadora, donde el control gestiona el movimiento del pistón, el posicionado del contrapuntero y la precisión del plegado.
En una plegadora, el nivel del sistema de control no es una cuestión de alto nivel frente a bajo nivel, sino de si realmente puede producir las piezas que usted necesita. Esta guía descompone los tipos en tres dimensiones: tipo de movimiento, lazo de control y número de ejes, y explica qué significa cada una para la precisión y la productividad del plegado.
2. Componentes principales de un sistema de control CNC
Un sistema de control CNC típico incluye cinco componentes esenciales. Comprender la función de cada uno ayuda a localizar averías más rápido y permite hacer preguntas más precisas al comprar.
2.1 Dispositivo de entrada
Carga el programa de la pieza. Los soportes habituales son el panel de control, USB y la red. De dónde viene el programa y cómo se almacena afecta directamente a la rapidez del cambio de trabajo en taller.
2.2 Unidad de control de la máquina (MCU)
El corazón del sistema. Lee y decodifica el programa, genera los comandos de movimiento de los ejes y gestiona las funciones auxiliares. En una plegadora la MCU también resuelve los cálculos propios del proceso de plegado: ángulo, compensación de conicidad y retreso elástico.
2.3 Sistema de accionamiento
Está formado por servomotores, amplificadores y husillos de rodamiento, y convierte la señal de control en movimiento físico. Esta capa decide con qué fidelidad se ejecuta una orden: par del motor, grado del husillo y respuesta de frenado se reflejan en el plegado final.
2.4 Sistema de realimentación
Formado por encoders o escalas lineales que vigilan la posición y la velocidad reales. Aquí se separan el lazo cerrado y el abierto: sin esta capa el sistema solo sabe qué orden envió, no dónde acabó la máquina.
2.5 Unidad de visualización
Muestra programas, parámetros, alarmas y el estado de la máquina. La pantalla táctil gráfica, la simulación de plegado y las bibliotecas de herramental pertenecen a esta capa. No cambian la precisión de la máquina, pero sí afectan claramente al tiempo de programación y puesta a punto.
3. Tipos de sistemas de control CNC
Los sistemas de control CNC se suelen dividir en tres factores: tipo de movimiento, lazo de control y número de ejes. Las tres dimensiones son independientes: la misma máquina puede ser contorno, lazo cerrado y tres ejes a la vez.
3.1 Por tipo de movimiento
Estas dos categorías provienen de la práctica del fresado y el corte, pero entenderlas ayuda a juzgar para qué proceso se diseñó un sistema de control.
- El control punto a punto mueve la herramienta o la pieza de una posición fija a otra, ejecutando el mecanizado al llegar. Usos típicos: taladrado, roscado y mandrilado.
- El control de contorno gobierna el movimiento continuo a lo largo de una trayectoria programada, siguiendo curvas y formas complejas. Usos típicos: fresado, torneado, contorneado y corte láser.
- El caso particular del plegado: una plegadora no necesita que la herramienta recorra una trayectoria completa, sino que el pistón se detenga en una posición y un ángulo exactos. Por eso, al valorar un control de plegadora lo importante no es la capacidad de contorno, sino el número de ejes, la realimentación en lazo cerrado y la compensación de ángulo.
3.2 Por lazo de control
Esta dimensión fija el techo de precisión y es la que más conviene presionar en una plegadora.
- Los sistemas en lazo abierto envían órdenes a los motores sin realimentación. Son más sencillos y baratos, pero no corrigen automáticamente los errores de posición, por lo que la precisión es menor.
- Los sistemas en lazo cerrado usan dispositivos de realimentación como encoders o escalas lineales para vigilar el movimiento. Si la posición real difiere de la programada, el control la corrige automáticamente y se obtiene mayor precisión.
- Por qué el lazo cerrado es casi la opción por defecto en una plegadora: la precisión depende del posicionado del pistón y de la sincronización de los cilindros. Un sistema abierto solo puede creer en sus órdenes, de modo que las diferencias de carga, los cambios de temperatura o las oscilaciones de presión producen desviaciones que nada detecta. Un sistema cerrado las corrige en tiempo real mediante escalas lineales y mantiene el ángulo de plegado coherente en piezas largas y plegados múltiples.
3.3 Por número de ejes
El número de ejes indica cuántos movimientos quedan bajo control. La cifra por sí sola no es una medida de precisión; debe corresponderse con los movimientos que las piezas necesitan realmente.
- 2 ejes: controla solo X e Y, por ejemplo en tornos.
- 2,5 ejes: tiene tres ejes pero no se mueven a la vez; primero se posiciona X/Y y después se mueve Z.
- 3 ejes: controla X, Y y Z simultáneamente, el tipo más común, usado en fresado y contorneado.
- 4 ejes: añade un eje giratorio, el B, para formas más complejas.
- 5 ejes: añade dos ejes giratorios, para socavados, cavidades profundas, moldes y piezas aeroespaciales.
- Los ejes de la plegadora usan otra nomenclatura: el pistón es Y1/Y2, el contrapuntero usa X, R y Z1/Z2, y la compensación de conicidad es un elemento aparte. La sección siguiente lo detalla.
4. Cómo funcionan los controles CNC en las plegadoras
A diferencia del fresado o el corte, el control CNC de una plegadora no gobierna la trayectoria de la herramienta, sino funciones propias del plegado: movimiento del pistón, posicionado del contrapuntero y ángulo de plegado.
Un control CNC de plegadora gestiona la posición del pistón, la sincronización Y1/Y2, el movimiento del contrapuntero, el ángulo de plegado, los datos de herramental, la secuencia de plegado, la compensación de conicidad y la corrección del retreso elástico. También puede almacenar varios programas de plegado para cambios rápidos.
La tabla siguiente recoge los elementos controlados más habituales en una plegadora y el problema de producción que resuelve cada uno.
Conviene aclarar un punto: las cifras de dos a cinco ejes de la tabla anterior siguen la clasificación CNC general. Las plegadoras usan otra nomenclatura de ejes, y las configuraciones reales van de dos a seis ejes; las máquinas multieje emplean el control independiente de X1/X2, R1/R2 y Z1/Z2 para piezas cónicas y asimétricas.
| Eje o función | Función |
|---|---|
| Y1 / Y2 | Movimiento de los pistones izquierdo y derecho |
| X | Profundidad del contrapuntero |
| R | Altura del contrapuntero |
| Z1 / Z2 | Posición de los topes del contrapuntero |
| Compensación de conicidad | Compensación de la flexión de la viga |
5. Por qué el lazo cerrado es clave para la precisión
La precisión del plegado depende de dos cosas: que el pistón se detenga exactamente donde debe y que los cilindros izquierdo y derecho mantengan la sincronía. En un sistema abierto ambas son solo valores ordenados, no valores medidos.
Un sistema en lazo cerrado devuelve la posición del pistón desde las escalas lineales en tiempo real y corrige de inmediato cualquier desviación entre ambos lados. El resultado es un ángulo de plegado constante en piezas largas y plegados múltiples, en lugar de derivar conforme aumenta la longitud y se acumulan operaciones. Por eso los datos de repetibilidad de una misma máquina son claramente mejores con lazo cerrado que con lazo abierto.
Esa es también la pregunta más útil al evaluar una opción de control: la posición del pistón se deduce de la orden o se mide mediante la realimentación?
6. Cómo elegir el sistema de control CNC adecuado
Al elegir un sistema de control, no empiece por la marca ni por una tabla de especificaciones, sino por lo que el taller realmente tiene que fabricar. Recorrer las siguientes preguntas en orden suele acotar las alternativas.
6.1 Requisito de precisión
El trabajo de alta precisión exige lazo cerrado. Es el primer filtro, porque decide el tipo de lazo de control y no solo una función concreta.
6.2 Tipo de máquina
Plegadoras, cortadoras láser y fresadoras tienen prioridades de control distintas. Lo que más valora una plegadora es la sincronización de ejes, la compensación de ángulo y la legibilidad de la secuencia de plegado, no la interpolación continua de una trayectoria de herramienta.
6.3 Número de ejes
Haga coincidir los ejes con la necesidad real; más no siempre es mejor. Cada eje adicional añade un servomotor, un conjunto de realimentación y un elemento más que mantener y calibrar.
6.4 Realimentación y compensación
Compruebe la compensación de ángulo, la de conicidad y la corrección del retreso elástico. Estas tres son la fuente principal de la precisión del plegado y justo lo que un sistema abierto no puede ofrecer.
6.5 Interfaz de operación
La simulación gráfica de plegado y las bibliotecas de herramental reducen mucho el tiempo de puesta a punto. En una estructura de pedidos con muchas variantes y cambios frecuentes, esto suele afectar a la entrega más directamente que la precisión adicional.
6.6 Qué facilitar al adquirir desde GWMT
Si va a adquirir una plegadora o su sistema de control en GWMT, la siguiente información acorta mucho el tiempo de especificación y cotización: modelo y año de la máquina y configuración del control actual; los ejes que necesita controlar; y los planos de las piezas junto con su flujo de programación actual.
Indique con claridad si se trata de una máquina nueva, una renovación del control o un reemplazo completo, porque los tres exigen evaluaciones de distinta profundidad. Una renovación depende en particular del estado del sistema de realimentación, los accionamientos y el cableado existentes, porque la capacidad de lazo cerrado depende de esos componentes y no solo de un panel nuevo.
7. Tabla comparativa de sistemas de control CNC
La tabla siguiente mantiene las dimensiones de parámetros de la guía original, para comparar las alternativas sobre una base común. Las entradas de precisión y coste son descripciones relativas y no representan valores medidos ni cotizaciones de ningún modelo concreto.
| Tipo | Realimentación | Precisión | Coste | Uso habitual |
|---|---|---|---|---|
| Lazo abierto | No | Menor | Bajo | Máquinas CNC sencillas |
| Lazo cerrado | Sí | Alta | Mayor | Plegadoras y máquinas de precisión |
| Punto a punto | — | Media | Medio | Taladrado y roscado |
| Contorno | — | Alta | Mayor | Fresado y corte láser |
| De 2 a 5 ejes | — | Básica → muy alta | Bajo → alto | Tornos → piezas aeroespaciales |
8. Preguntas frecuentes sobre los tipos de control CNC
Las preguntas siguientes sirven para confirmar punto por punto en una demostración o en una conversación inicial de especificación. Indican la dirección correcta, pero no sustituyen los datos técnicos de un modelo concreto ni la verificación con piezas de muestra.
- ¿Cuáles son los principales tipos de sistemas de control CNC?
Se clasifican por tipo de movimiento, punto a punto y contorno; por lazo de control, abierto y cerrado; y por número de ejes, de dos a cinco. Las tres dimensiones son independientes, de modo que una misma máquina se sitúa en una combinación de las tres.
- ¿Qué diferencia hay entre el lazo abierto y el lazo cerrado?
El lazo abierto no tiene realimentación y su precisión es menor; el cerrado usa la realimentación para corregir errores automáticamente y alcanza mayor precisión. En una plegadora esa diferencia se ve directamente en la sincronía de los pistones y en la consistencia del ángulo de plegado.
- ¿Qué sistema de control CNC es más preciso?
Los sistemas en lazo cerrado, porque detectan y corrigen los errores de movimiento en tiempo real, que es el origen de la diferencia de precisión.
- ¿Qué tipo de control utilizan las plegadoras?
Las plegadoras CNC suelen usar lazo cerrado para la sincronía del pistón, el posicionado del contrapuntero y la corrección del ángulo. El número de ejes se configura según las piezas y puede ir de dos a seis.
- ¿Cómo elijo el sistema de control adecuado?
Base la decisión en el tipo de máquina, la precisión requerida, el número de ejes, las funciones de realimentación y compensación, y la interfaz de operación. En una plegadora, confirme primero la capacidad de lazo cerrado y la compensación de ángulo, y solo después hable de la interfaz y la comodidad de programación.
- ¿Cuántos más ejes, mejor?
No. El número de ejes describe cuántos movimientos están bajo control y no se traduce directamente en precisión ni productividad. Un eje extra solo se justifica si las piezas necesitan ese movimiento; si no, solo añade coste y otro punto de mantenimiento.
9. Conclusión: el control determina precisión, repetibilidad y eficiencia
Los sistemas de control CNC se clasifican por tipo de movimiento, lazo de control y número de ejes. Los sistemas abiertos son sencillos y baratos, mientras que los cerrados alcanzan mayor precisión gracias a la realimentación. En el plegado de chapa, el sistema de control CNC determina directamente la precisión, la repetibilidad y la eficiencia de la plegadora, y eso no cambia a medida que se renueva el equipo.
Si desea profundizar en la oferta de control CNC de plegadoras de GWMT —con opciones NC, CNC 2D y CNC 3D gráfico, programación offline con simulación de secuencia de plegado, y cómo se configuran el contrapuntero multieje y la compensación de conicidad— consulte la página de la solución de control CNC para plegadoras, o contacte con nosotros indicando su máquina, los ejes que necesita controlar y los requisitos de sus piezas.
Referencias técnicas
Las referencias de fabricantes respaldan las explicaciones; las imágenes ilustran temas de selección, no una configuración GWMT aprobada.