
Contenido
- Capítulo uno: empiece por la compatibilidad con la máquina
- Capítulo dos: defina el material y las condiciones de producción
- Capítulo tres: comparación de los cuatro aceros habituales
- Capítulo cuatro: geometría de la cuchilla, holgura y ángulo de inclinación
- Capítulo cinco: cómo pedir cuchillas de repuesto y qué enviar
- Capítulo seis: comparar proveedores de cuchillas
- Capítulo siete: la cifra real, el coste por corte
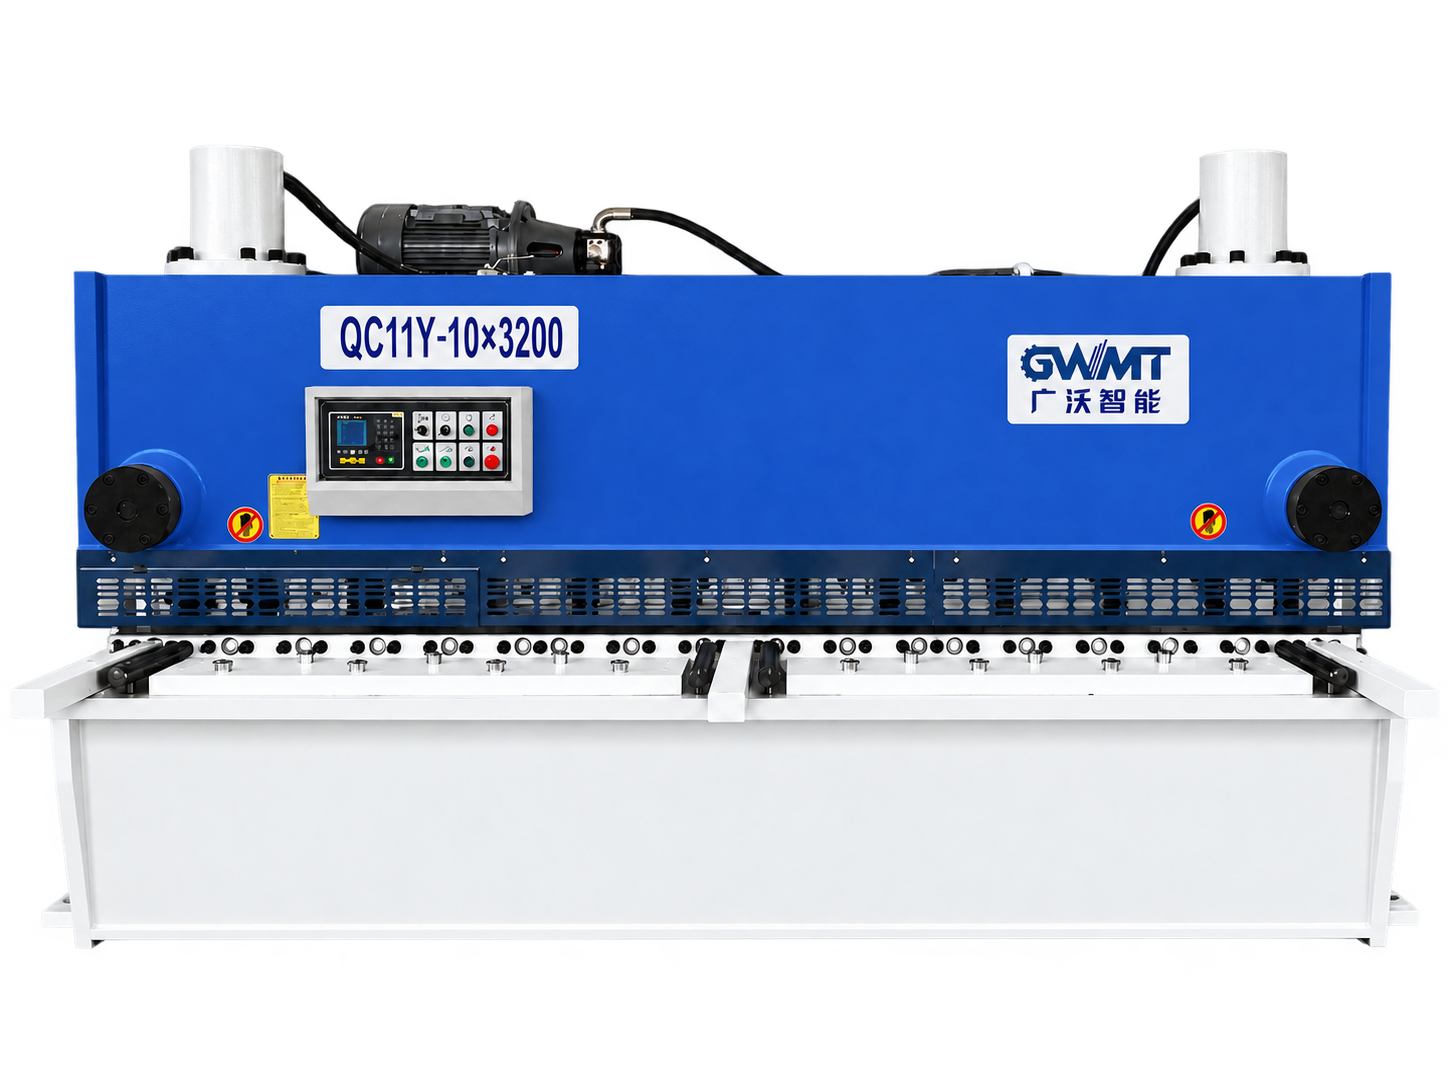
- Capítulo ocho: la cuchilla dentro de la máquina, la serie QC11Y/K de GWMT
- Preguntas frecuentes
- Conclusión
La frase que más se oye en un taller sobre las cuchillas de cizalla es «pide otra vez el mismo juego». A veces es correcta. Más a menudo solo significa que nadie anotó lo que realmente importaba. ¿Qué material y qué espesor cortaba el último juego? ¿Se compró porque salía barato o porque ese trabajo exigía de verdad un acero resistente al astillado? Si esas respuestas nunca se escribieron, la siguiente elección de cuchillas es una suposición. Esta guía hace otra cosa: convierte la elección de cuchillas en un proceso de decisión que puede recorrerse de principio a fin.
Elegir la cuchilla equivocada rara vez provoca un fallo inmediato. Lo que produce es una vida útil más corta de lo previsto, una calidad de corte inconsistente o un astillado que aparece antes de que el filo haya sufrido desgaste real. Estos tres síntomas tienen causas y remedios completamente distintos: unos piden otro material, otros otra holgura y otros una mejor alineación. Tratarlos como un solo problema suele terminar con una cuchilla más cara que no arregla nada. La elección correcta hace coincidir la cuchilla con la máquina, el material y las condiciones de producción a la vez, en lugar de repetir el tamaño nominal del último juego.
Esta guía cubre las partes de la elección de cuchillas para cizalla hidráulica que realmente deciden el resultado: compatibilidad con la máquina, material de la cuchilla, geometría, la información que necesita el proveedor para cotizar bien y cómo comparar opciones por coste por corte y no por precio de compra.
1. Capítulo uno: empiece por la compatibilidad con la máquina
Antes de comparar aceros o contactar con proveedores, confirme que la cuchilla que considera está aprobada para la máquina. El ajuste físico, es decir la longitud del portacuchillas y el patrón de taladros, es necesario pero no suficiente.
Lo que hace falta es la documentación de la máquina, no un catálogo comercial.
- Modelo exacto y número de serie de la máquina, no la familia de producto ni la clase de capacidad nominal
- Diseño de la cizalla: guillotina hidráulica, de balancín u otra configuración
- La referencia de pieza o plano de cuchilla aprobada por el fabricante de la máquina
- Capacidad nominal, verificada contra el grado real del material, su resistencia a la tracción y la longitud de corte. Una cifra de capacidad calculada sobre acero al carbono no es válida para chapa estructural de alta resistencia.
- Cambiar el material de la cuchilla no aumenta la capacidad nominal de la máquina. Si la pieza o la longitud de corte quedan fuera de lo que cubre la documentación, contacte con el fabricante de la máquina antes de pedir.
1.1 1.1 Verifique el plano de la cuchilla
Las dimensiones nominales de la cuchilla, es decir longitud, ancho y espesor, no son una especificación completa. El plano gobierna los detalles que deciden si la cuchilla asienta bien y corta con precisión.
- Ángulo y dirección del bisel: la inclinación de la cara de corte debe coincidir con la geometría del portacuchillas
- Patrón de taladros: distancias entre centros, diámetros y ángulos y profundidades de los avellanados
- Orientación de montaje: qué cara apoya contra el portacuchillas y qué filo queda en posición de corte
- Tolerancias: las tolerancias dimensionales afectan al asentamiento, al agarre de los fijadores y a la posición del filo
- Si va a tomar medidas de una cuchilla existente, considérelas una comprobación cruzada y no la especificación en sí. Un rectificado anterior puede haber reducido el espesor o alterado la geometría del filo. Resuelva cualquier discrepancia contra el plano aprobado antes de pedir.
1.2 1.2 Confirme la configuración de cuchilla superior e inferior
Las cuchillas superior e inferior no siempre son intercambiables. Indique cada posición por separado al pedirlas.
- De un filo o reversible: si la cuchilla puede girarse, confirme cuántos filos son realmente utilizables en las posiciones de montaje permitidas en su máquina. No todas las esquinas sirven.
- De una pieza o segmentada: las disposiciones segmentadas pueden facilitar el manejo cuando están permitidas, pero las uniones deben coincidir con el diseño de la máquina
- Sustitución individual o juego igualado: en algunas máquinas, cambiar una cuchilla sin igualarla con las demás introduce inconsistencias de asentamiento o alineación
- Son requisitos específicos de la máquina, no preferencias negociables.
2. Capítulo dos: defina el material y las condiciones de producción
La elección de la cuchilla empieza por una descripción clara del trabajo real, no por una categoría general. «Cortamos acero» cubre un rango demasiado amplio para sustentar una recomendación útil.
Antes de contactar con el proveedor, documente lo siguiente.
- Familia de material: acero al carbono, acero inoxidable, aluminio, chapa galvanizada o recubierta, acero estructural de alta resistencia
- Grado del material y resistencia a la tracción especificada, cuando esté disponible
- Rango de espesor: mínimo, máximo y la combinación más habitual en la producción diaria
- Longitud de corte máxima
- Estado de la superficie: cascarilla, recubrimientos o tratamientos que afectan a la abrasividad y al desgaste
- Volumen de producción: cortes por turno, patrones de lote y si la máquina funciona de forma continua o intermitente
- Requisitos de calidad de corte: altura de rebaba aceptable, rectitud del filo y tolerancia dimensional
- La combinación que provoca más desgaste, astillado o quejas de calidad en su producción actual, no el caso promedio, es la que la cuchilla debe resolver de forma fiable. Una cuchilla elegida para condiciones promedio suele fallar en el extremo más exigente del rango.
3. Capítulo tres: comparación de los cuatro aceros habituales
Para el corte por cizalla guillotina hidráulica de chapa y placa, la mayoría de las aplicaciones se cubre con un reducido grupo de aceros para herramientas. Cada uno representa un equilibrio diferente entre resistencia al desgaste, tenacidad y adecuación a las condiciones de trabajo.
La tabla describe tendencias generales, no rankings absolutos. Dentro de un mismo grado nominal, el tratamiento térmico, el rango de dureza especificado y la calidad de fabricación pueden afectar mucho al comportamiento. Un certificado de material con dureza documentada y trazabilidad del tratamiento térmico informa más que el nombre del grado por sí solo.
Otros aceros para herramientas, incluidos A2, 5160, acero rápido M2 y diseños con inserciones de carburo, se usan en aplicaciones industriales especializadas de corte, pero no son la elección habitual en la mayoría de las cizallas guillotina para chapa.
| Material de cuchilla | Resistencia al desgaste | Tenacidad | Aplicaciones típicas |
|---|---|---|---|
| 9CrSi | Media | Media | Chapa en general, acero al carbono y blando, uso general económico |
| Familia D2 / SKD11 / Cr12MoV | Alta | Media | Acero inoxidable, chapa recubierta, mayor volumen de producción, materiales abrasivos |
| 6CrW2Si | Media a alta | Alta | Corte en frío de servicio pesado, chapa gruesa, aplicaciones con mayor carga de impacto |
| H13 | Media | Alta, térmica | Corte en caliente o aplicaciones con temperatura elevada de la cuchilla |
3.1 3.1 9CrSi: corte de chapa en general
El 9CrSi es el acero de cuchilla más empleado en las cizallas guillotina hidráulicas para acero al carbono y blando. Ofrece un equilibrio práctico entre resistencia al desgaste, tenacidad y coste, y está ampliamente disponible en dimensiones estándar y a medida. Es un punto de partida razonable para talleres que cortan una mezcla de materiales y espesores con un volumen de producción moderado.
3.2 3.2 El grupo D2 / SKD11 / Cr12MoV: acero inoxidable y producción de alto volumen
Los aceros para herramientas de alto cromo del grupo D2 / SKD11 / Cr12MoV se recomiendan habitualmente para acero inoxidable, chapa galvanizada, materiales recubiertos y operaciones donde el desgaste gradual del filo es el principal límite de vida útil. Su alto contenido de carbono y cromo proporciona una resistencia a la abrasión sensiblemente mejor que la del 9CrSi.
La contrapartida es la tenacidad. Estos grados son más propensos al astillado que el 9CrSi o el 6CrW2Si cuando la holgura es incorrecta, la alineación no es perfecta o la entrada de material es irregular. Cambiar a un grado tipo D2 no compensa un problema de ajuste: si las cuchillas se astillan en lugar de desgastarse, revise la holgura y la alineación antes de cambiar el material.
Tenga en cuenta que D2 (AISI), SKD11 (JIS) y Cr12MoV (GB) son designaciones de sistemas de normas distintos. Aunque comparten una composición similar en cromo y carbono, no son idénticas. Indique con claridad la norma y la designación de grado al pedir en lugar de usar los términos de forma intercambiable.
3.3 3.3 6CrW2Si: corte en frío de servicio pesado
El 6CrW2Si ofrece una tenacidad mayor que los grados tipo D2 y mantiene a la vez una resistencia al desgaste razonable. Se usa en aplicaciones con chapa gruesa, mayor carga de impacto o condiciones en las que el astillado ha sido un problema persistente con grados más duros.
3.4 3.4 H13: aplicaciones de corte en caliente
El H13 es un acero para moldes de trabajo en caliente que mantiene la dureza y resiste la fatiga térmica a temperaturas elevadas. Su relevancia es concreta: es apropiado cuando la temperatura de la cuchilla influye, como en el corte en caliente de chapa calentada. En el corte hidráulico de chapa a temperatura ambiente, su menor dureza frente a los grados tipo D2 no aporta ventaja y no es una elección habitual.
4. Capítulo cuatro: geometría de la cuchilla, holgura y ángulo de inclinación
Más allá del acero, la geometría de la cuchilla influye en cómo progresa el corte y en cómo se reparte la carga sobre el filo. Los tres parámetros de este capítulo explican cada uno una clase importante de problemas en el taller.
- El ángulo de bisel en el filo de corte influye en la resistencia del filo y en el esfuerzo de corte. Un filo más agudo y de menor ángulo reduce el esfuerzo y da un corte más limpio en chapa fina o material blando. Un filo más fuerte y de mayor ángulo aguanta mejor materiales más gruesos o duros, pero exige más fuerza. Los planos de cuchilla especifican el bisel aprobado: no dé por hecho que sirve la geometría de una cuchilla anterior si han cambiado el grado o el proveedor.
- La holgura es el espacio entre el filo superior y el inferior. Muchas aplicaciones de chapa se sitúan de forma orientativa en el 5–10% del espesor del material, pero la tabla de holguras del fabricante de la máquina tiene prioridad sobre cualquier regla general. Una holgura incorrecta es una de las causas más frecuentes de rebabas excesivas, deformación del filo y desgaste prematuro de la cuchilla.
- El ángulo de inclinación lo determina principalmente el diseño mecánico de la cizalla y la configuración de corte. Influye en el reparto del esfuerzo y en la distorsión del material a lo largo de la longitud de corte, pero el operario debe seguir el ajuste especificado por el fabricante de la máquina en lugar de tratarlo como una variable de ajuste general.
5. Capítulo cinco: cómo pedir cuchillas de repuesto y qué enviar
Pedir cuchillas de repuesto es donde más a menudo se cometen los errores de especificación. La información que sigue es la que necesita el proveedor para cotizar bien y suministrar una cuchilla compatible.
- Identificación de máquina y cuchilla: modelo, número de serie y diseño de la cizalla; la referencia de pieza o plano aprobada, con el plano y no solo medidas de una cuchilla gastada; la posición superior o inferior, indicada por separado para cada una
- Datos de la aplicación: grados de material y resistencia especificada; rango de espesor con mínimo, máximo y habitual; longitud de corte máxima; volumen de producción y régimen de trabajo
- Requisitos de documentación: designación del acero y norma aplicable, AISI, JIS, GB o equivalente; rango de dureza especificado en HRC y estado del tratamiento térmico; un certificado de material o de fábrica trazable a las cuchillas suministradas; un informe de inspección dimensional que confirme el patrón de taladros, la geometría del bisel y las tolerancias
- Pasos prácticos antes del pedido completo: solicite un juego de prueba para un grado nuevo o un proveedor nuevo antes de comprometerse con la cantidad completa; haga cortes de prueba con el material y el rango de espesores realmente usados en producción; inspeccione la calidad del corte, con nivel de rebaba, escuadría del filo y distorsión; registre las condiciones de corte, el estado del filo al inicio del servicio y cualquier anomalía
- Un proveedor que puede explicar por qué el acero propuesto y el tratamiento térmico encajan con su aplicación concreta, refiriéndose a su máquina y su material, es más útil que otro que se limita a ofrecer su producto más vendido.
6. Capítulo seis: comparar proveedores de cuchillas
Las decisiones de compra basadas solo en el precio unitario suelen elevar el coste total de operación. La evaluación debe cubrir tres áreas.
- Capacidad técnica: ¿puede el proveedor confirmar el grado, el tratamiento térmico y la documentación de dureza en cada suministro? ¿ofrece cuchillas rectificadas según el plano aprobado por la máquina y no solo tamaños estándar? ¿Puede aportar certificados de material e informes de inspección dimensional?
- Servicio y soporte: ¿cuáles son los plazos estándar para cuchillas de dimensiones a medida? ¿ofrecen servicios de rectificado dentro de la geometría y los límites de dimensión mínima especificados? ¿pueden suministrar juegos igualados cuando la máquina lo requiere?
- Fiabilidad del suministro: ¿el grado que necesita está disponible de forma constante o sujeto a plazos largos? ¿Cuál es la cantidad mínima de pedido para especificaciones a medida?
- Un proveedor con plazos largos en un grado crítico de cuchilla genera riesgo de inventario y de producción que no aparece en el precio cotizado.
7. Capítulo siete: la cifra real, el coste por corte
La cuchilla más barata rara vez es la opción más barata a lo largo de un ciclo de producción. Una comparación más útil tiene en cuenta lo siguiente.
- Filos de corte utilizables antes de necesitar un rectificado
- Ciclos de rectificado: cuántas veces puede rectificarse la cuchilla dentro de los límites de dimensión mínima, y el coste y el plazo de cada rectificado
- Volumen de corte por filo, según el material y el régimen reales
- Tiempo de cambio: mano de obra y parada por rotación de cuchillas, rectificado y sustitución completa
- Riesgo de merma y retrabajo: las cuchillas que al final de su vida solo dan un calidad marginal generan un coste que no aparece en la factura de la cuchilla
- Disponibilidad: una cuchilla de menor coste unitario pero con plazos largos genera coste de inventario y exposición productiva
8. Capítulo ocho: la cuchilla dentro de la máquina, la serie QC11Y/K de GWMT
Los siete capítulos anteriores trataban solo de la cuchilla. Lo que realmente decide cuánto dura es cómo funciona la máquina en la que está montada. Un ejemplo concreto es la serie de cizallas guillotina hidráulicas QC11Y/K de GWMT.
La serie QC11Y/K cubre capacidades de 12 a 60 toneladas con longitudes de corte de 2500–12000 mm. Ese intervalo importa por sí mismo, porque significa que una misma máquina puede afrontar un rango de material desde chapa fina hasta placa media. Una cizalla que corta sobre todo chapa laminada en frío de 3 mm y otra que corta habitualmente placa de 12 mm necesitan estrategias de cuchilla distintas desde el principio.
En una especificación así, la capacidad y la longitud de corte son solo parte del panorama. El espesor máximo de corte, el espesor mínimo y el número máximo de golpes por minuto están directamente relacionados con la elección de la cuchilla. El espesor máximo fija la robustez de la cuchilla y la base de holgura. El espesor mínimo fija un límite en el sentido opuesto: demasiada holgura empuja la chapa fina fuera de posición en lugar de cortarla. Los golpes por minuto son el ritmo, y un ritmo mayor significa más volumen de corte por hora y un desgaste más rápido de la cuchilla.
Un punto práctico de elección merece mención. En las especificaciones QC11Y/K, algunas capacidades indican un espesor mínimo de corte claramente inferior al de sus vecinas: en la serie de 20 toneladas, por ejemplo, la máquina de 12000 mm figura entre 3–12 mm mientras que la de 8000 mm indica 4–15 mm. Si está eligiendo entre ambas y su carga tiene mucho trabajo en chapa fina, el espesor mínimo de corte puede importar más de lo que parece. Una máquina con mayor capacidad nominal pero mayor espesor mínimo no es automáticamente la mejor elección en producción.
Conviene aclarar que se trata de dimensiones de referencia para hacer las preguntas adecuadas durante la selección, no de un compromiso de configuración confirmado para ninguna máquina concreta. La capacidad real, la lista de cuchillas aprobadas y los elementos a juego se confirman en la propuesta técnica para el trabajo específico.
- Devolver la pregunta de la cuchilla a la especificación de la máquina: al evaluar una cizalla nueva, pedir su lista de cuchillas aprobadas y el acero recomendado es parte de la selección. Una máquina con suministro estable de cuchillas, planos claros y repuestos fáciles de conseguir suele salir más barata a lo largo de dos años de producción que otra con una ficha técnica más vistosa.
- Si está especificando una cizalla para una línea nueva, o intentando averiguar por qué las cuchillas se gastan deprisa en una existente, las tres preguntas más útiles son estas: qué cuchillas aprueba esta máquina, qué indica la tabla de holguras de la máquina para este material y espesor, y si el grado actual es demasiado blando o demasiado duro para el trabajo real. Estas tres preguntas describen la máquina mucho mejor que cualquier afirmación sobre una clase de precisión.
9. Preguntas frecuentes
Las seis preguntas siguientes sirven para confirmar punto por punto con un cliente, un compañero o un proveedor.
- ¿Cómo identifico la cuchilla de repuesto correcta para mi máquina?
Empiece por el modelo de la máquina, el número de serie y la documentación de servicio para localizar la referencia de pieza o el plano aprobado de la cuchilla. El plano especifica dimensiones, geometría del bisel, patrón de taladros, avellanados y orientación de montaje. No se apoye solo en medidas tomadas de una cuchilla gastada: un rectificado anterior puede haber cambiado dimensiones críticas.
- ¿Cuál es el mejor material de cuchilla para cortar acero inoxidable?
Los aceros para herramientas de alto cromo tipo D2, el grupo D2 / SKD11 / Cr12MoV, son la recomendación estándar para acero inoxidable y chapa recubierta. Su alta resistencia al desgaste encaja con la naturaleza abrasiva del inoxidable y con su comportamiento de acero que se endurece al trabajarse. Confirme la compatibilidad con la máquina y el ajuste de holgura antes de subir de grado: los problemas de astillado suelen deberse a la holgura o la alineación y no al material.
- ¿Es D2 siempre el mejor material de cuchilla?
No siempre. Los grados tipo D2 ofrecen alta resistencia al desgaste pero tenacidad media. Si las cuchillas se astillan en lugar de desgastarse, lo que suele indicar holgura incorrecta, mala alineación o entrada de material irregular, un grado más tenaz como el 6CrW2Si puede durar más en la práctica aunque el D2 parezca mejor sobre el papel. Identifique si el fallo es desgaste o astillado antes de elegir un grado de repuesto.
- ¿Por qué las cuchillas nuevas siguen dejando rebabas?
Las rebabas se deben casi siempre a una holgura incorrecta, un asentamiento deficiente de la cuchilla o una mala alineación, no a una cuchilla defectuosa. Compruebe la holgura con la tabla del fabricante para el material y el espesor reales. Verifique el asentamiento, el par de apriete y la alineación en toda la longitud de corte antes de concluir que la cuchilla es el problema.
- ¿Cuándo debe rectificarse una cuchilla y cuándo debe sustituirse?
Rectifique cuando el desgaste avanza pero la cuchilla no ha sufrido astillado ni fisuras: un rectificado temprano retira menos material y conserva más ciclos de servicio. Sustituya cuando la cuchilla está fisurada, astillada más allá de lo rectificable o ha alcanzado la dimensión mínima admisible tras varios rectificados. No gire un filo astillado hasta la posición de corte.
- ¿Qué información debo facilitar al pedir cuchillas a medida?
Facilite el modelo y el número de serie de la máquina, el plano o la referencia de pieza aprobada, la posición superior o inferior, los grados de material y su resistencia a la tracción, el rango de espesor, la longitud de corte, el volumen de producción y cualquier problema conocido de la cuchilla actual. Solicite además la designación del acero, la especificación del tratamiento térmico, la documentación de dureza y un certificado de material trazable a las cuchillas suministradas.
10. Conclusión
La elección de cuchillas se reduce a cuatro decisiones que deben tomarse en orden: confirmar la compatibilidad con la máquina y el plano, definir el material y las condiciones reales de producción, elegir el acero y la geometría en función de ellos y validar el rendimiento con cortes de prueba antes de pasar a producción.
Los errores de selección más frecuentes, pedir por precio, saltarse el plano de la cuchilla o subir a un grado más duro sin averiguar si el fallo real es astillado o desgaste, se reducen claramente cuando el proceso sigue esa secuencia.
Conviene destacar un punto más: el registro de servicio de cuchillas es en sí mismo un activo. Anotar el material, el volumen de corte, las fechas de rectificado y los defectos le da una base propia de comparación en lugar de depender de estimaciones del proveedor. Hoy no lleva registro, empezar uno con el próximo juego de cuchillas produce datos reales en pocos meses de producción.
Si está especificando una cizalla hidráulica para una línea nueva, o intentando averiguar por qué las cuchillas duran poco en una máquina existente, reunir el modelo de la máquina, la referencia del plano de cuchilla, la especificación del material y el rango de espesores es suficiente para convertir «qué cuchilla debo usar» en una pregunta con respuesta.
Referencias técnicas
Las referencias de fabricantes respaldan las explicaciones; las imágenes ilustran temas de selección, no una configuración GWMT aprobada.